Gia công khớp lái: chuẩn gá và máy phù hợp
Hỏi một người thợ đứng máy xem chi tiết ô tô nào khó gá nhất, câu trả lời hiếm khi là thân máy hay nắp quy-lát. Đó là khớp lái (steering knuckle). Nó không tròn, nên mâm cặp không có chỗ bám. Nó cũng không phải một khối hộp vuông vắn, nên ê-tô không có mặt phẳng nào để đặt. Và hai bề mặt quyết định xe có chạy thẳng hay không — lỗ ống giảm xóc ở trên và lỗ moay-ơ ở dưới — phải thẳng hàng với nhau và với mặt lắp phanh trước khi bánh xe được lắp vào. Gá sai thì chi tiết vẫn đạt kiểm tra trên bàn, rồi lại kéo lệch trên bàn cân chỉnh góc đặt bánh.
Đây là bài thứ ba trong loạt bài về giải pháp gia công CNC cho từng loại chi tiết cụ thể. Ở đây chúng ta xem xét khớp lái, thân trục chính và các chi tiết tiện nhỏ đi kèm: chi tiết thực sự là gì, vì sao cách gá quan trọng hơn tốc độ trục chính, và loại máy nào thực sự phù hợp với công việc.
Khớp lái thực chất là gì
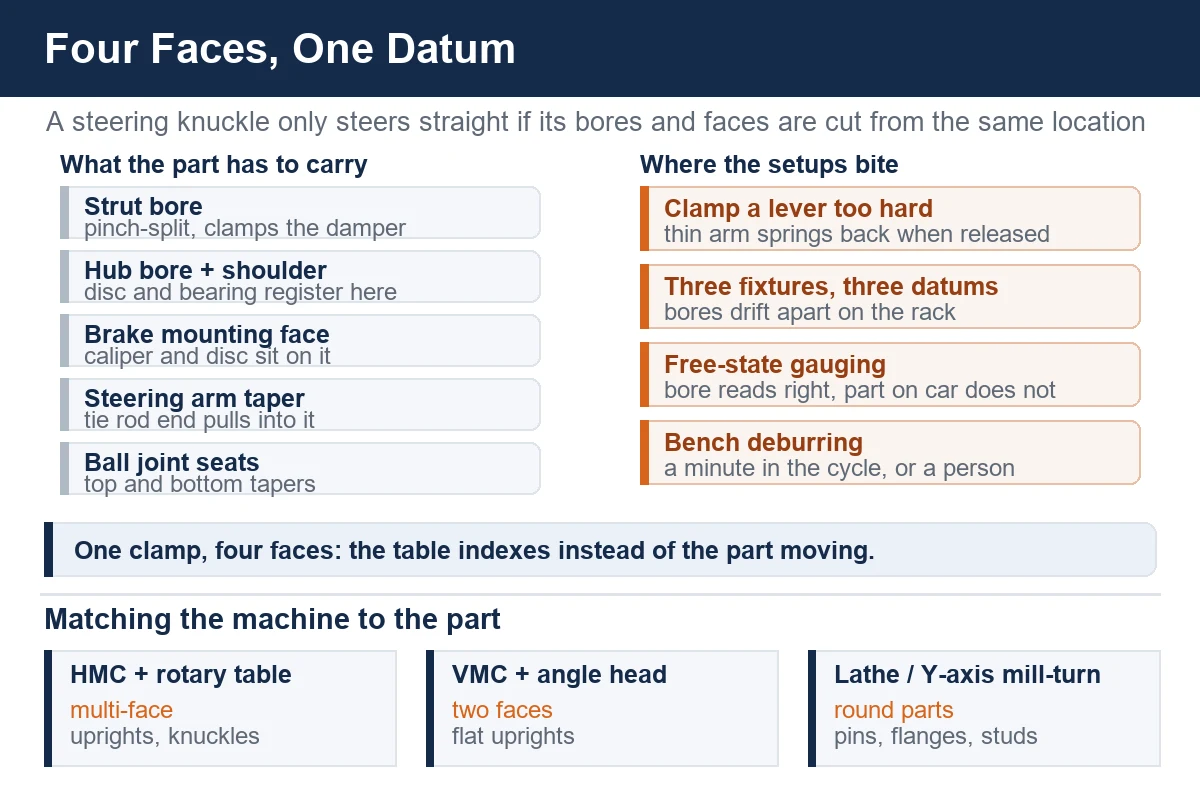
Khớp lái (còn gọi là thân trục chính, giá mang bánh hoặc trụ đứng) là khớp nối giữa hệ treo và bánh xe. Trên hệ treo MacPherson phía trước, nó mang ống giảm xóc ở trên, rô-tuyn cầu và tay đòn lái ở bên, moay-ơ và cùm phanh ở dưới. Trên xe dùng hai tay đòn chữ A, nó là một trụ đứng cao hơn với rô-tuyn cầu trên và dưới thay cho kẹp ống giảm xóc.
Hình dạng chính là thứ khiến nó khó. Khớp lái là chi tiết đúc hoặc rèn với ba hoặc bốn vùng chức năng hướng về các phía khác nhau:
- một lỗ ống giảm xóc thẳng đứng hoặc gần thẳng đứng, thường xẻ rãnh để bu-lông kẹp siết thân giảm xóc
- một lỗ moay-ơ có vai và mặt lắp phanh bao quanh
- một tay đòn lái có lỗ côn cho đầu rô-tuyn lái
- một hoặc hai ổ rô-tuyn cầu, đôi khi cũng trên mặt côn
Không bề mặt nào trong số này có thể gia công thẳng hàng từ bề mặt kia, và đó chính là toàn bộ vấn đề. Trên trung tâm gia công đứng, mỗi mặt nghĩa là một đồ gá mới và một chuẩn mới. Trên máy ngang có bàn quay, chi tiết có thể nằm nguyên chỗ đã gá trong khi bàn quay, đó là lý do khớp lái và các chi tiết lái - treo tương tự thường là việc của máy ngang.
Những vật liệu bạn sẽ gặp
Vật liệu quyết định dụng cụ cắt và cách kẹp, chứ không phải ngược lại:
Gang dẻo (gang cầu)
Vẫn là lựa chọn mặc định cho khớp lái sản lượng lớn. Đúc gần đúng hình, gia công tốt và giảm rung. Lớp vỏ ngoài mài mòn và thường cứng, nên lát cắt đầu tiên cắt lớp cáu, lát thứ hai cắt gang. Vì đây là chi tiết đúc mỏng hình tay đòn, lực kẹp là kẻ thù: siết vào là các lỗ dịch đi. Phần lớn phế phẩm khớp lái trong xưởng gang là lỗi kẹp, không phải lỗi dao.
Thép đúc hoặc thép rèn
Dùng trên xe tải nặng và các ứng dụng hiệu năng cao. Khớp lái rèn có hạt thép mịn hơn và lớp vỏ cứng hơn. Chúng bào mòn mảnh dao nhanh hơn và cắt chậm hơn, nhưng giữ hình tốt hơn và chịu được lực kẹp chắc hơn.
Nhôm (A356, 6082 và tương tự)
Phổ biến trên xe du lịch nơi khối lượng không treo quan trọng. Nhẹ, cắt nhanh, nhưng mềm đến mức một lần kẹp cẩu thả là để lại vết, và dao cùn thì miết thay vì cắt. Khớp lái nhôm thường cần nhiều điểm kẹp nhẹ hơn là ít điểm kẹp nặng.
Gia công khớp lái: thời gian đi đâu
Lần gá đầu tiên quyết định chi tiết
Khớp lái chỉ làm việc được khi lỗ ống giảm xóc, lỗ moay-ơ và mặt phanh ăn khớp với nhau. Xưởng nào từng vật lộn với loại chi tiết này cũng học cùng một bài: chọn đúng chuẩn mà xe thực sự dùng. Trên hầu hết khớp lái, điều đó nghĩa là lỗ moay-ơ và mặt lắp phanh được gia công từ cùng một vị trí trong cùng một lần kẹp, vì đĩa phanh và cùm phanh định vị ở đó và mọi thứ phía sau đều đo từ đó.
Cách làm thực tế là gá chi tiết trên chính các bọng và mặt bắt vít của nó — những bề mặt mà khớp lái bắt vào xe — rồi gia công lỗ moay-ơ, mặt phanh, các lỗ bắt cùm phanh và lỗ ống giảm xóc từ lần kẹp đó trong khi bàn quay. Đó là một trung tâm gia công ngang có bàn trục B làm việc của ba hoặc bốn đồ gá riêng biệt.
Gá mà không biến dạng
Khớp lái là một đòn bẩy, không phải một khối đặc. Hai điểm kẹp nặng trên tay đòn mỏng sẽ làm nó cong, cắt thẳng, rồi khi nhả kẹp nó bật trở lại. Cách giải quyết thường là dàn nhiều điểm kẹp nhẹ hơn trên diện rộng, tựa trên các mặt đã gia công thay vì trên mặt đúc thô, với các mặt tựa được chuẩn bị ở nguyên công trước đó và rẻ hơn. Trên trụ đứng nhôm mỏng, điều này còn quan trọng hơn trên gang.
Lỗ ống giảm xóc và rãnh xẻ kẹp
Phần lớn lỗ ống giảm xóc đều xẻ rãnh, có bu-lông kẹp siết thân giảm xóc. Rãnh xẻ thay đổi cách lỗ biến dạng khi bu-lông được siết, nên bề mặt cần giữ là lỗ ở trạng thái đã kẹp, không phải lỗ ở trạng thái tự do. Hãy doa lỗ ở trạng thái đã kẹp nếu khách hàng kiểm tra chi tiết trên xe.
Côn, côn, côn
Đầu rô-tuyn lái và các rô-tuyn cầu nằm trong lỗ côn. Mặt côn không khoan rồi doa bằng mắt; nó được cắt bằng dao côn hoặc nội suy bằng dao định hình, và phải kiểm tra chiều sâu mặt tựa chứ không chỉ bề mặt chịu tải. Góc côn mới là thứ truyền tải, và chiều sâu là thứ cho phép chốt siết chặt lên.
Vát cạnh ngay trong chu trình
Khớp lái có rất nhiều cạnh mà thợ sửa xe của chủ xe sẽ tìm thấy bằng tay không. Vát mép các lỗ và miệng côn ngay trong chu trình tốn thêm một phút; làm ở bàn nguội tốn thêm một người. Trên máy ngang có bộ đổi pallet và vài dao vát cạnh trong ổ tích dao, chi tiết ra khỏi máy là có thể đem đi kiểm.
Máy nào phù hợp với khớp lái và thân trục chính
Câu trả lời trung thực phụ thuộc vào sản lượng và số mặt của chi tiết. Hướng dẫn sơ bộ:
Trung tâm gia công ngang
Với khớp lái nhiều mặt, sản lượng trung bình đến cao, máy ngang có bàn quay là lựa chọn tự nhiên. HMC630-DT đáp ứng các trụ đứng nhỏ và vừa, còn HMC800-DT lớn hơn dành cho khớp lái xe tải và hạng nặng, nơi chi tiết đúc quá lớn để quay thoải mái trên bàn 630. Ý nghĩa của máy ngang không nằm ở trục chính, mà ở chỗ bàn quay còn chi tiết thì không bao giờ xê dịch.
Trung tâm gia công đứng
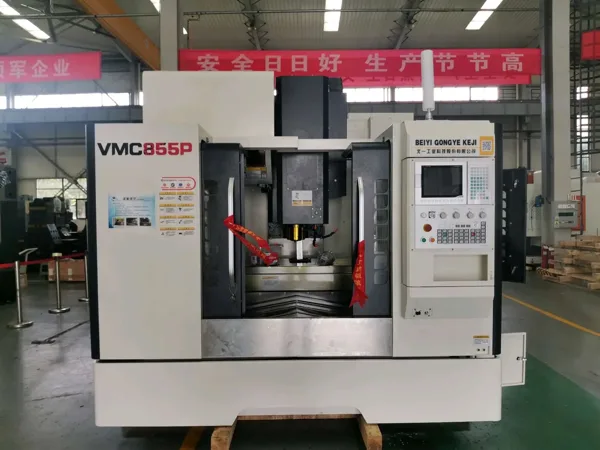
Ở nơi sản lượng thấp hơn, hoặc khớp lái là một trụ đứng khá phẳng chỉ có hai mặt, máy đứng làm được với chi phí thấp hơn. Một chiếc VMC1160 với đầu vuông góc và bàn kiểu bia mộ giúp giảm chi phí đồ gá. Đây là điểm khởi đầu hợp lý cho xưởng nhận đơn khớp lái đầu tiên.
Máy tiện
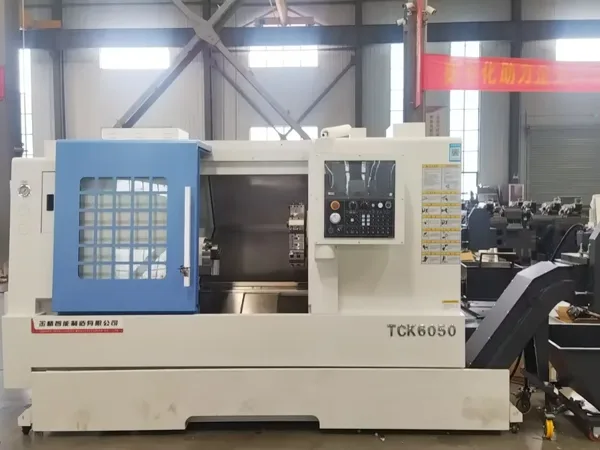
Không phải mọi chi tiết lái hay treo đều cần phay. Mặt bích moay-ơ, cổ trục và các chốt tiện nhỏ, chốt cầu đi kèm khớp lái là việc tiện. Một chiếc TCK6050 xử lý các chốt và bạc nhỏ hơn, và khi chi tiết cần cả tiện lẫn khoan ngang hoặc phay, một trung tâm tiện-phay có trục Y như TCK2300B nhận trọn chi tiết trong một lần kẹp thay vì hai máy.
Các chi tiết nhỏ cũng cần được chăm sóc như vậy
Khớp lái được chú ý, nhưng những chi tiết cách đó vài xăng-ti-mét mới quyết định cụm lắp có chắc hay không. Hai ví dụ từ sổ đơn hàng của xưởng chúng tôi:
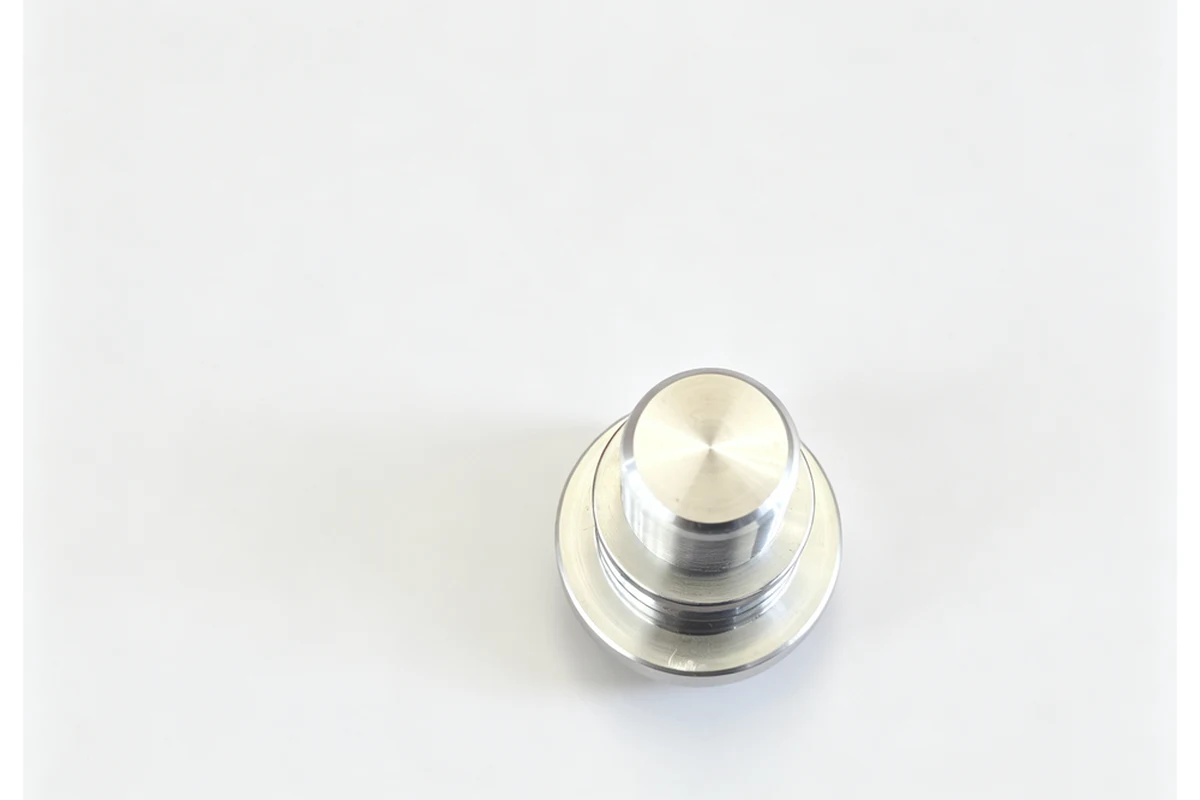
Chốt cầu là một chi tiết tiện nhỏ với đầu cầu, mặt tựa và rãnh cho chụp bụi hoặc vòng hãm. Tiện trên máy có bộ cấp phôi thanh thì trông như việc hai phút. Gá kém thì mặt cầu méo, và khớp có cảm giác giật ngay từ kilomet đầu tiên. Trên máy của chúng tôi, mặt cầu được tiện và mặt tựa được cắt trong cùng một lần kẹp để hai bề mặt luôn liên hệ với nhau.
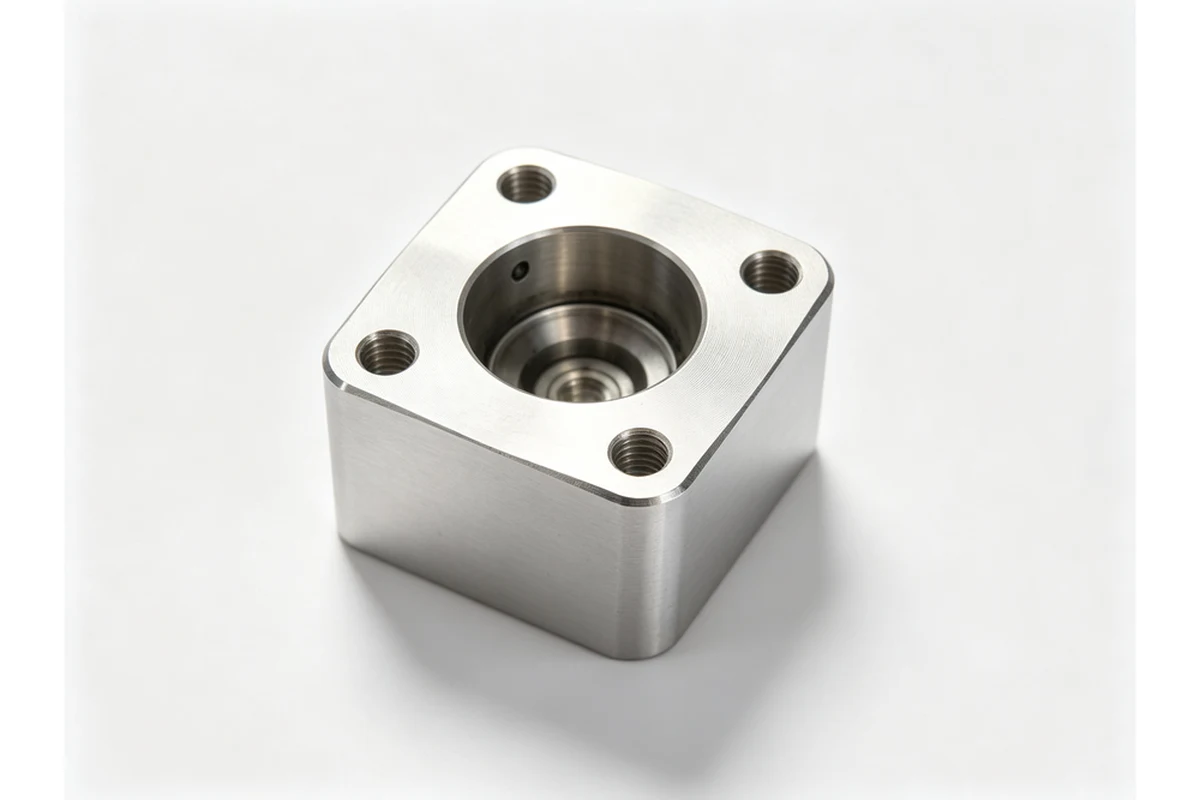
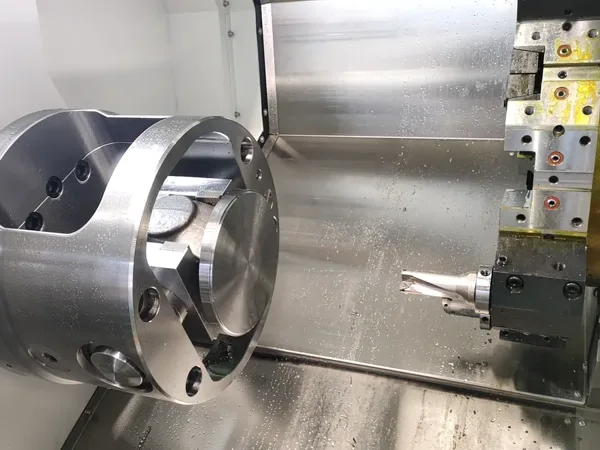
Điều tương tự áp dụng cho các bệ lắp và mặt tựa bích như hình trên. Bốn lỗ bu-lông theo mẫu vuông thì dễ; bốn lỗ bu-lông thẳng hàng với lỗ ở giữa, trên một chi tiết bắt chặt vào vật đúc, lại là câu chuyện làm cả hai nhóm bề mặt từ một chuẩn trong khi chi tiết chỉ được gá một lần.
Chất lượng mà không chạy theo những con số không thể công bố
Có hai điều quan trọng hơn mọi số đo riêng lẻ trên khớp lái:
Độ ổn định trong cả lô. Một chiếc khớp lái đo đẹp ở chi tiết đầu và trôi ở chi tiết thứ bốn trăm thì tệ hơn một chiếc hơi lệch nhưng lệch y như vậy mọi lần. Những cách giữ cả lô ổn định thì nhàm chán mà hiệu quả: gia công nhẹ mặt chuẩn và làm sớm, giữ lực kẹp như nhau từ chi tiết này sang chi tiết khác, thay mảnh dao theo số đếm thay vì theo cảm giác, và kiểm tra theo đồ gá chứ không theo chi tiết đặt tự do.
Kiểm soát quá trình thay vì kiểm soát chi tiết. Chi tiết lái là chi tiết an toàn. Những xưởng làm tốt loại này không đưa chất lượng vào bằng khâu kiểm tra; họ xây dựng quá trình để cùng một cách gá cho ra cùng một chi tiết, rồi kiểm tra xác suất và theo dõi xu hướng. Đó là quyết định về đồ gá và về máy từ rất lâu trước khi thành quyết định về kiểm tra.
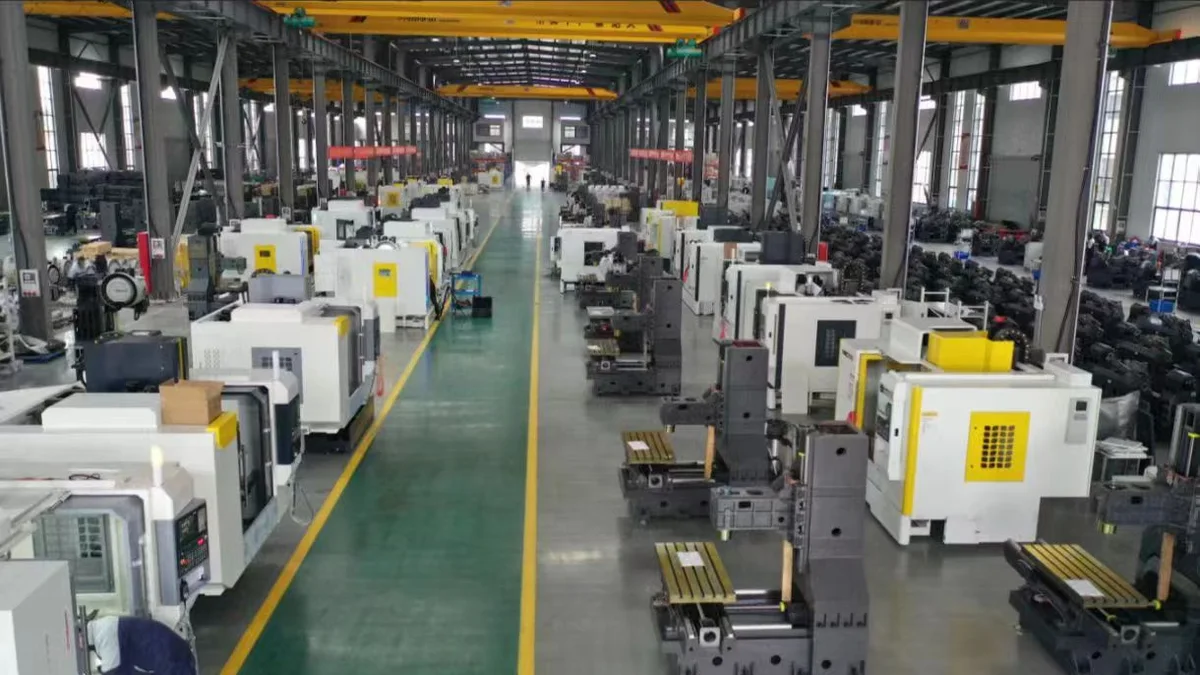
Chỗ nào hợp với tự động hóa
Các chi tiết lái và treo là điểm rất phù hợp cho cấp phôi bằng robot. Chi tiết chạy theo lô ổn định, chu trình đủ dài để biện minh cho việc cấp phôi, và đồ gá lặp lại được. Một cổng trục hoặc tế bào robot trước máy ngang cho phép một người vận hành nhiều máy, và nó loại bỏ biến số duy nhất mà con người vẫn đưa vào: lực kẹp. Robot đặt chi tiết lên đúng các mặt tựa, đúng thứ tự, mỗi chu trình.
Những gì nên gửi cho chúng tôi
Nếu bạn đang báo giá một khớp lái, một trụ đứng hoặc một thân trục chính, điểm khởi đầu hữu ích là bản vẽ có ghi chuẩn, vật liệu và sản lượng năm. Nếu bạn chưa chắc chi tiết cần loại máy nào, đó chính là câu hỏi nên đặt ra trước khi thiết kế đồ gá. Đội ngũ của chúng tôi làm rõ cách gá với khách hàng trước, rồi mới chọn máy cho phù hợp.
Điều đó cũng đúng nếu bạn đã có chi tiết và cần một quy trình. Hãy gửi bản vẽ, chúng tôi sẽ phản hồi với quy trình đề xuất, máy để chạy nó và báo giá.
Trong phần lớn trường hợp là trung tâm gia công ngang có bàn quay, vì khớp lái có các bề mặt trên nhiều phía: lỗ ống giảm xóc ở trên, rãnh xẻ kẹp ở bên, mặt côn rô-tuyn cầu ở dưới và các lỗ bu-lông cùm phanh. Làm những bề mặt đó từ một lần kẹp sẽ giữ được quan hệ giữa chúng, và đó chính là toàn bộ vấn đề của chi tiết. Máy đứng làm được nếu số lượng nhỏ và đồ gá có thể quay chi tiết mà không mất chuẩn. Hầu như luôn là do lực kẹp, không phải do dao doa. Khớp lái là chi tiết đúc hoặc rèn thành mỏng, và đồ gá kẹp vào đường kính ngoài sẽ làm lỗ bật lại khi nhả kẹp. Hãy tựa chi tiết trên mặt chuẩn, kẹp nhẹ qua mặt tựa, và gia công tinh lỗ với áp lực kẹp bạn sẽ dùng trong sản xuất, không phải áp lực mạnh hơn dùng cho phá thô. Nó thay đổi lượng dư và độ ổn định, không thay đổi trình tự. Gang dẻo đúc cắt tự do nhưng dịch chuyển khi lớp vỏ bị cắt, nên mặt chuẩn phải được gia công sớm và kiểm lại. Thép rèn giữ hình tốt hơn nhưng tốn thời gian phá thô nhiều hơn và cần tính đến việc khử ứng suất trước các lát cắt tinh. Khớp lái nhôm lại là một công việc khác, chủ yếu vì mặt côn và lỗ cần dao sắc, góc trước lớn. Cả hai bề mặt phải được lấy từ cùng một chuẩn trong cùng một lần gá, nếu không thì độ thẳng hàng phụ thuộc vào việc đồ gá lặp lại tốt đến đâu. Điều đó nghĩa là doa lỗ ống giảm xóc, cắt mặt côn và khoan các lỗ cùm phanh mà không nhả chi tiết, và chạm nhẹ vào mặt chuẩn trước các lát cắt tinh. Được, và nó rất phù hợp. Chi tiết lái chạy theo lô ổn định với chu trình đủ dài để biện minh cho việc cấp phôi, và đồ gá lặp lại được. Một bộ cấp phôi cổng trục hoặc robot trước máy ngang còn loại bỏ biến số mà người vận hành vẫn đưa vào, đó là lực kẹp - robot đặt chi tiết lên đúng các mặt tựa theo đúng thứ tự mỗi chu trình. Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038Những câu hỏi chúng tôi thường gặp về khớp lái
Nên gia công khớp lái trên máy ngang hay máy đứng?
Vì sao lỗ ống giảm xóc bị méo sau khi gia công?
Thép đúc hay thép rèn có làm thay đổi quy trình?
Làm sao giữ mặt côn rô-tuyn cầu và lỗ ống giảm xóc thẳng hàng?
Có thể gia công khớp lái trong tế bào robot không?
Bài liên quan: Gia công CNC vỏ gối đỡ bích, Gia công CNC trục lệch tâm, và hướng dẫn ứng dụng gia công chi tiết ô tô. Nếu bạn muốn gửi bản vẽ ngay, hãy dùng trang tải bản vẽ của chúng tôi.