Máy CNC gia công xi-lanh thủy lực
Gia công xi-lanh thủy lực: độ tròn của lỗ trên toàn hành trình, đồng tâm với gioăng, vuông góc mặt làm kín và kiểm soát luynet trên ống dài.
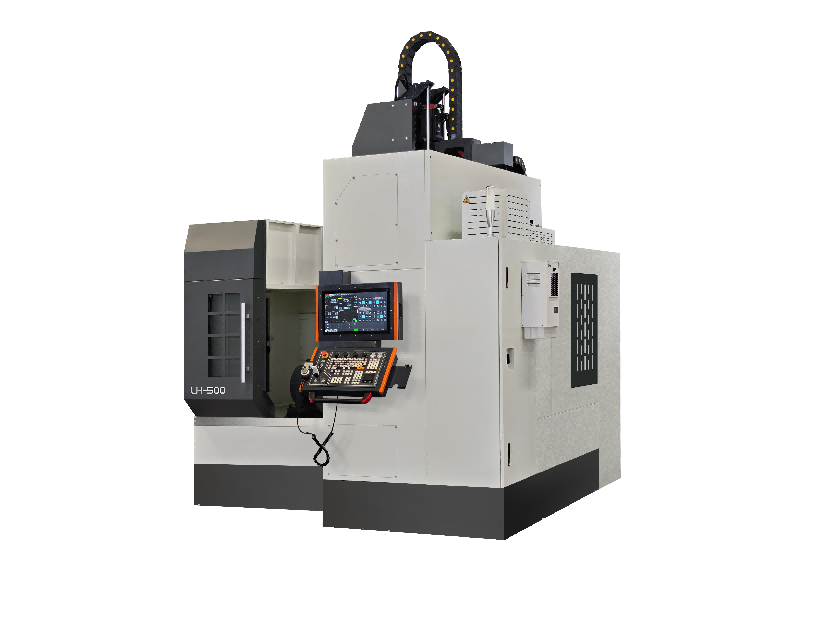
Gia công chi tiết xi-lanh thủy lực
Xi-lanh thủy lực được đánh giá bằng hai điều nó không thể hiện ra: có rò rỉ hay không, và cần piston có còn đồng tâm với ống trong suốt hàng triệu chu kỳ hay không. Cả hai đều được quyết định khi gia công, và cả hai đều hỏng vì cùng một lý do — lỗ và mặt làm kín được cắt ở hai lần gá khác nhau, nên sai số mà vòng làm kín phải bù đã có sẵn trước khi lắp ráp.
Trang này trình bày quan hệ giữa lỗ và mặt làm kín, cách xây dựng trình tự gia công ống và gioăng, điều gì quyết định chọn giữa máy tiện và máy tiện-phay, và cách kẹp ống dài để luynet không để lại dấu của nó trong lòng lỗ.
Xi-lanh phải chịu được những gì
Độ tròn của lỗ trên toàn bộ chiều dài
Lỗ xi-lanh không được đánh giá ở hai đầu. Nó phải tròn và thẳng trên toàn hành trình, vì vòng làm kín của piston đi hết chiều dài và bất kỳ chỗ thắt nào cũng gây tải lên vòng làm kín ở mỗi lượt. Một lỗ tròn ở miệng mà ô van ở giữa là lỗ sẽ rò rỉ trong vận hành, và độ ô van thường sinh ra từ việc kẹp hoặc từ trục doa bị võng ở giữa đường cắt dài không được đỡ.
Đồng tâm giữa lỗ và gioăng
Gioăng hoặc nắp đầu được định vị theo lỗ hoặc theo đường kính ngoài của ống, tùy kết cấu, và cần piston đi qua cả hai. Nếu gioăng và lỗ không đồng tâm, cần piston bị đẩy lệch mỗi hành trình và vòng làm kín mòn một phía. Độ đồng tâm này là quyết định khi gia công: cắt cả hai trong một lần kẹp có phân độ chi tiết, hoặc chấp nhận độ lặp lại của đồ gá làm giới hạn của chi tiết.
Độ nhám bề mặt trong lòng lỗ
Lỗ thủy lực thường được mài khôn sau khi tiện, nhưng độ nhám do bước tiện để lại quyết định cần mài khôn bao nhiêu và đá mài khôn có sửa được hình học hay không. Một lỗ bị xé rách hoặc có vết rung từ bước tiện sẽ không được sửa bằng cách lấy đi vài micron trên đá mài khôn: đá mài khôn đi theo hình dạng nó nhận được. Làm đúng bước doa sẽ rẻ hơn thêm thời gian mài khôn.
Mặt làm kín chính là đường rò rỉ
Nơi nắp đầu tựa vào, mặt phải vuông góc với trục lỗ và đủ phẳng cho vòng O hoặc mối làm kín kim loại. Một mặt vuông góc với máy nhưng không vuông góc với lỗ sẽ rò rỉ dù vòng làm kín được lắp tốt đến đâu, và mặt được gia công ở lần gá thứ hai thường mang đúng sai số đó.
Cách xây dựng trình tự gia công ống và gioăng
Lỗ trước, rồi mặt làm kín trong cùng lần kẹp
Cách chắc chắn nhất là doa lỗ và cắt mặt trong cùng một nguyên công, để mặt được tạo ra từ cùng trục chính đã tạo ra lỗ. Điều này loại bỏ hoàn toàn việc chuyển chuẩn giữa hai bề mặt, và đó là lý do máy tiện có trục doa và dao cắt mặt trong cùng đầu dao có giá trị ở đây hơn một máy nhanh hơn nhưng cần lần gá thứ hai.
Khi ống quá dài cho một đường cắt
Không phải lúc nào cũng có thể doa ống dài từ một đầu bằng trục đủ cứng để giữ dung sai. Doa từ hai đầu và gặp nhau ở giữa chỉ hiệu quả nếu hai nửa thẳng hàng, nên lỗ thường được doa thô từ hai đầu và doa tinh từ một đầu, với trục được chọn theo chiều sâu chứ không theo đường kính. Ở nơi chiều dài vượt quá khả năng của trục doa, máy doa và phay lỗ sâu sẽ xứng đáng với chi phí của nó.
Gioăng và nắp đầu là chi tiết riêng
Gioăng và nắp đầu ngắn và cứng hơn ống, nên thường được tiện hoàn chỉnh trong một lần gá: cổ định vị, lỗ làm kín và mặt lắp đều ra từ một lần kẹp. Bề mặt then chốt là cổ định vị vào ống: đường kính và độ vuông góc của nó với lỗ làm kín quyết định cụm lắp có đồng tâm hay không, và cả hai đều do cách kẹp quyết định, không do cách cắt.
Máy tiện, tiện-phay hay trung tâm gia công
Máy tiện giường nghiêng cho ống và cần piston
Ống có lỗ dài và không có đặc điểm ngoài trục quay là chi tiết tiện, và máy tiện giường nghiêng có luynet xử lý được chiều dài. Luynet cũng chính là rủi ro: nó ép vào mặt ngoài của ống trong khi doa lỗ, nên ống bị nén và lỗ ra chật tại vị trí luynet. Áp lực luynet thấp, dùng luynet con lăn thay cho đệm cố định, và kiểm tra đường kính lỗ tại vị trí luynet là những gì giữ chi tiết tròn.
Máy tiện-phay khi có lỗ và mặt phẳng trên cùng chi tiết
Ống và gioăng xi-lanh thường có lỗ dẫn, mặt lắp hoặc vòng lỗ bắt vít, những thứ sẽ buộc phải gá lần hai. Máy tiện-phay giữ chi tiết trong một lần kẹp và cắt lỗ, mặt làm kín và lỗ ngang mà không tháo kẹp, loại bỏ việc chuyển chuẩn — nguyên nhân của phần lớn lỗi đồng tâm. Đây là chỗ máy tự hoàn vốn trong công việc xi-lanh, vì phương án thay thế là một đồ gá phải lặp lại đúng dung sai mà vòng làm kín cần.
Khi trung tâm gia công là câu trả lời đúng
Các khối có xi-lanh tích hợp — khối manifold, thân van có lỗ, vật đúc kết hợp xi-lanh với các đặc điểm khác — là việc của trung tâm gia công, không phải máy tiện. Quy tắc vẫn như cũ: nếu đặc điểm lớn nhất nằm trên một trục và mọi thứ khác bố trí quanh nó thì đó là chi tiết tiện; nếu có hai lỗ trở lên tương đương nhau trên các trục khác nhau thì đó là chi tiết phay.
Ghi chú khi gia công xi-lanh
Gia công thô, khử ứng suất, gia công tinh
Ống thành dày hoặc vật đúc mang ứng suất dư được giải phóng khi vật liệu bị lấy đi. Doa thô lỗ, để chi tiết ổn định, rồi doa tinh sẽ tránh việc lỗ co lại sau khi chi tiết đã được đo và chấp nhận. Trên ống dài, độ dịch có thể đủ để đưa lỗ ra ngoài dung sai giữa máy và bàn kiểm.
Đỡ lỗ, không chỉ đỡ mặt ngoài
Luynet đỡ mặt ngoài của ống và không làm gì cho thành giữa luynet và dao. Trên ống thành mỏng, đỡ lỗ từ bên trong bằng trục gá hoặc nút, hoặc doa từng đoạn ngắn có dịch chuyển luynet, sẽ giữ thành không bị võng dưới lực cắt.
Vát ba via tại chỗ lỗ dẫn giao với lỗ
Lỗ dẫn khoan vào lòng xi-lanh để lại ba via bên trong mà vòng làm kín của piston sẽ tìm thấy. Vát ba via qua lòng lỗ bằng dao có thể với tới chỗ giao thuộc về quy trình công nghệ; để việc này cho khâu thủ công sau lắp ráp chính là cách một xi-lanh đạt thử nghiệm và hỏng ngoài hiện trường.
Hướng dẫn liên quan
- Gia công xi-lanh thủy lực bằng CNC — toàn bộ trình tự gia công
- Gia công thân van thủy lực — lỗ và lỗ dẫn phía van
- Chi tiết van và thủy lực — họ chi tiết rộng hơn
- Máy tiện CNC giường nghiêng — hoạt động của luynet trên chi tiết dài
- Máy tiện-phay CNC — gia công xi-lanh trong một lần gá
Các hướng dẫn ứng dụng khác
Handemo chế tạo máy cho từng họ chi tiết dưới đây. Mỗi hướng dẫn nêu rõ chi tiết đòi hỏi gì ở máy và trình tự gia công được xây dựng ra sao.
Trao đổi về xi-lanh của bạn
Gửi chiều dài ống, đường kính và dung sai lỗ, sơ đồ lỗ dẫn và số lượng lô — chúng tôi sẽ đề xuất máy và phương án luynet giữ được lỗ.
Yêu cầu tư vấn quy trình