Máy CNC gia công vỏ gối đỡ trục
Gia công vỏ gối đỡ trục: vì sao lỗ biến dạng sau khi tháo kẹp, cách giữ đồng tâm giữa hai thành, vuông góc mặt đầu và xử lý thành mỏng khi doa.
Gia công vỏ gối đỡ trục
Vỏ gối đỡ trục được đánh giá bằng hai điều không thể nhìn thấy: lỗ có giữ được dung sai sau khi tháo kẹp hay không, và hai lỗ có còn đồng tâm sau khi chi tiết rời khỏi máy hay không. Cả hai đều được quyết định trong quá trình gia công, và cả hai đều hỏng vì cùng một lý do — lỗ và mặt định vị được cắt ở hai lần gá khác nhau, nên sai số mà vòng bi phải bù đã có sẵn trước khi lắp ráp.
Trang này trình bày vì sao doa làm biến dạng sau khi tháo kẹp, cách liên kết đồng tâm giữa hai thành, chọn giữa tiện và phay, và cách kẹp vỏ thành mỏng mà không làm biến dạng.
Vỏ gối đỡ trục phải giữ những gì
Độ tròn của lỗ sau khi tháo kẹp
Nguyên nhân phổ biến nhất gây phế phẩm ở vỏ gối đỡ trục là lỗ đo đúng khi còn kẹp nhưng lại thành ô van trên bàn kiểm. Mâm cặp ba chấu hoặc ê tô làm biến dạng thành mỏng trước khi dao chạm vào kim loại, chi tiết được gia công trong trạng thái biến dạng và bật lại sau khi tháo kẹp. Không có bước tinh nào sửa được điều này: sai số được tạo ra bởi lúc tháo kẹp, không phải bởi dao.
Đồng tâm giữa hai lỗ trên hai thành
Khi hai lỗ nằm trên hai thành đối diện, chúng phải đồng tâm, nếu không trục sẽ bị nghiêng và vòng bi chịu tải lệch một phía. Doa một bên rồi trở chi tiết sẽ đưa sai số của lần gá lại trực tiếp vào độ đồng tâm. Gia công cả hai lỗ trong một lần gá, bằng cách xoay bàn hoặc dùng trục doa xuyên qua, sẽ loại bỏ vấn đề này.
Vuông góc giữa mặt đầu và trục lỗ
Mặt tựa của vòng bi phải vuông góc với trục lỗ, nếu không vòng bi sẽ ngồi nghiêng và chạy với độ đảo hướng trục. Độ vuông góc do cách kẹp quyết định, không do dao: mặt đầu được cắt trên một bề mặt bản thân không vuông góc sẽ không thể đúng ở bất kỳ chế độ cắt nào.
Cổ định vị và dung sai của nó
Cổ mà vòng bi tựa vào thường có dung sai tính bằng phần trăm milimét, và nó được cắt bằng cùng một dao với lỗ. Nếu cổ và lỗ được gia công trong cùng một lần chạy với cùng một thiết lập, kích thước của chúng liên kết với nhau; nếu ở hai lần gá khác nhau thì giữa chúng xuất hiện độ lệch, và độ lệch đó hiện ra như trục bị đảo.
Cách xây dựng trình tự gia công
Lỗ và mặt tựa trước, trong một lần gá
Gia công lỗ và mặt tựa trong cùng một nguyên công để mặt tựa vuông góc với trục lỗ theo cách dựng hình. Mọi thứ còn lại — cổ định vị, lỗ bắt vít, biên dạng ngoài — đều được định vị từ cặp bề mặt này, và mỗi lần gá sau đều thừa hưởng một chuẩn thật chứ không phải chuẩn giả định.
Khi buộc phải trở chi tiết
Nếu kết cấu đòi hỏi gia công từ phía kia, hãy định vị chi tiết theo lỗ đã gia công bằng trục gá hoặc ống kẹp, chứ không theo đường kính ngoài. Định vị theo mặt ngoài sẽ đưa sai số giữa mặt ngoài và lỗ vào thẳng mặt đầu thứ hai, trong khi đường kính ngoài của vỏ hiếm khi là bề mặt quan trọng.
Lỗ bắt vít làm sau cùng
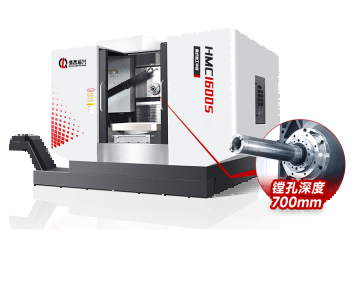
Lỗ bắt vít được định vị từ lỗ và mặt đầu đã gia công, nên được làm sau cùng. Trên trung tâm gia công ngang có bàn xoay, các lỗ trên những mặt khác nhau của vỏ được gia công bằng cách xoay bàn chứ không phải gá lại.
Máy tiện, tiện-phay hay trung tâm gia công
Máy tiện có đầu dao quay
Vỏ có lỗ chính nằm trên trục quay và các lỗ bắt vít trên mặt đầu được gia công trong một lần gá trên máy tiện có đầu dao quay và trục C. Chi tiết không rời mâm cặp, nên lỗ và vị trí lỗ bắt vít vẫn gắn với nhau.
Máy tiện-phay cho vỏ có lỗ bên
Khi trên vỏ có lỗ vuông góc với trục hoặc có mặt phay, máy tiện-phay có trục Y thực hiện tất cả trong một lần gá. Dấu hiệu quyết định là sự có mặt của bất kỳ lỗ nào không song song với trục chi tiết; chính chúng quyết định có cần máy có trục Y hay không.
Trung tâm gia công ngang cho vỏ có lỗ trên nhiều mặt
Vỏ có lỗ trên từ ba mặt trở lên là công việc của trung tâm gia công ngang có bàn xoay. Chi tiết được kẹp một lần, bàn xoay, và các lỗ vẫn liên kết với nhau qua vị trí bàn chứ không qua độ lặp lại của đồ gá.
Ghi chú khi gia công vỏ
Đo lỗ sau khi tháo kẹp, không phải khi đang kẹp
Kích thước duy nhất có ý nghĩa là kích thước đo trên chi tiết tự do. Đo trong đồ gá hữu ích để điều khiển đường cắt, nhưng không phải là phép đo nghiệm thu, và đánh tráo hai phép đo này chính là cách tạo ra lô hàng đạt kiểm tra tại máy mà không đạt tại khách hàng.
Chấu mềm được doa theo chi tiết
Chấu mềm được doa theo đường kính thực của chi tiết sẽ phân bố lực trên toàn bộ diện tích tiếp xúc và loại bỏ kiểu kẹp ba điểm của mâm cặp tiêu chuẩn. Áp lực kẹp thấp và kiểm soát mô-men siết bằng cờ lê lực, thay vì siết theo cảm giác, giúp việc kẹp lặp lại được giữa các thợ.
Gia công thành mỏng khi có đỡ
Thành mỏng sẽ đẩy ra xa dao rồi bật lại, gây rung và tạo độ côn. Giảm chiều sâu cắt hướng kính, dùng dao có bán kính mũi nhỏ hơn, và đỡ thành từ bên trong bằng trục gá hoặc bằng cách lấp đầy khoang — ba biện pháp dùng cùng nhau.
Hướng dẫn liên quan
- Phay vỏ gối đỡ trục bằng CNC: dung sai lỗ - mặt phay của công việc vỏ, chi tiết
- Trung tâm gia công đứng và ngang - số mặt quyết định kết cấu máy
- Máy tiện CNC giường nghiêng - hướng tiện cho vỏ tròn
- Chi tiết dạng hộp và vỏ - hộp số và vỏ bơm có lỗ trên nhiều thành
Các hướng dẫn ứng dụng khác
Handemo chế tạo máy cho từng họ chi tiết dưới đây. Mỗi hướng dẫn nêu rõ chi tiết đòi hỏi gì ở máy và trình tự gia công được xây dựng ra sao.
Trao đổi về vỏ gối đỡ trục của bạn
Gửi bản vẽ với dung sai lỗ, khoảng cách giữa hai thành, yêu cầu đồng tâm, vật liệu và số lượng lô — chúng tôi sẽ đề xuất máy và phương án kẹp.
Yêu cầu tư vấn quy trình