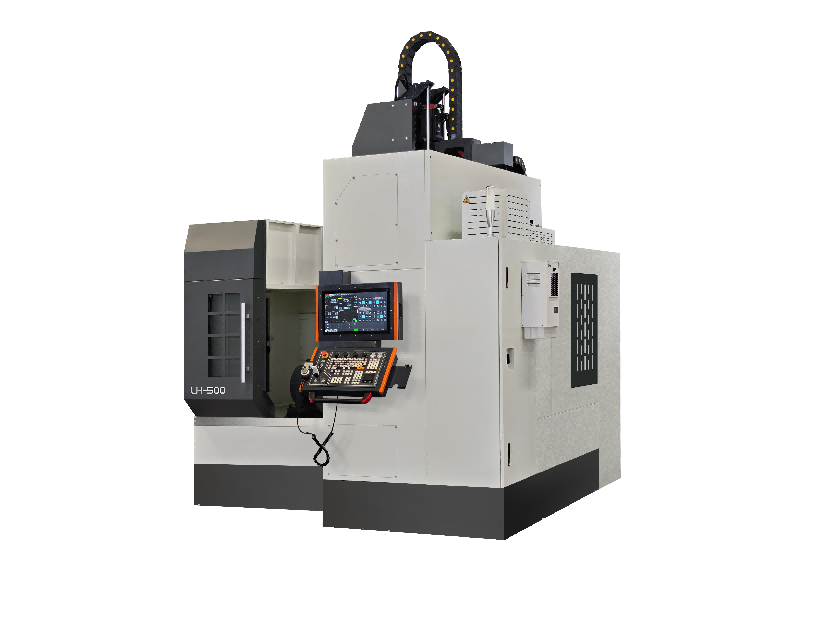
Máy CNC gia công mặt bích và nắp đầu
Gia công mặt bích và nắp đầu: đồng tâm vòng lỗ bắt vít với lỗ, kiểm soát chiều sâu rãnh làm kín, độ phẳng mặt đầu và cách kẹp đĩa mỏng không vênh.
Gia công mặt bích và nắp đầu
Mặt bích hay nắp đầu trông như chi tiết dễ nhất trong xưởng — một đĩa có lỗ và vòng lỗ bắt vít — và lại là một trong những nguồn rò rỉ và lệch tâm phổ biến nhất. Lý do là mọi đặc điểm trên chi tiết đều là một quan hệ: lỗ với vòng lỗ bắt vít, rãnh làm kín với lỗ, mặt đầu với trục. Cắt bất kỳ đặc điểm nào ở lần gá riêng là đưa sai số đến đúng chỗ khách hàng sẽ tìm ra.
Trang này trình bày cách vòng lỗ bắt vít gắn với lỗ, vì sao rãnh làm kín hỏng, cách kẹp mặt bích mỏng để nó không bị vênh hình nón, và máy nào phù hợp với chi tiết mà công việc chính là trên mặt đầu.
Vì sao mặt bích rò rỉ và lệch tâm
Đồng tâm giữa vòng lỗ bắt vít và lỗ
Bu lông ép mặt bích vào bề mặt đối tiếp, và lỗ phải thẳng hàng với thứ đi qua nó. Nếu vòng lỗ bắt vít được khoan ở lần gá thứ hai từ một chuẩn khác với lỗ, hai thứ lệch nhau theo sai số tháo kẹp: chi tiết được ép chặt nhưng lỗ không nằm đúng tâm, gây tải lên trục, vòng bi hoặc vòng làm kín ở một phía. Khoan vòng lỗ trong cùng lần kẹp với lỗ, hoặc định vị theo lỗ đã gia công thay vì theo đường kính ngoài, sẽ giữ chúng gắn với nhau.
Rãnh làm kín chính là đường rò rỉ
Vòng O hoặc phớt nằm trong rãnh mà chiều rộng, chiều sâu và độ nhám thành rãnh quyết định việc nó có làm kín được hay không. Rãnh quá sâu làm vòng nằm thấp và rò rỉ dưới áp suất; quá nông làm vòng bị nén quá mức và mất đàn hồi. Chiều sâu rãnh là dung sai tính bằng phần trăm milimét, và nó do dao bị mòn cắt ra — kiểm tra rãnh sau một loạt chi tiết, không chỉ chiếc đầu tiên, là khác biệt giữa lô hàng kín và lô hàng không kín.
Độ phẳng và độ vuông góc của mặt đầu
Mặt tựa vào chi tiết đối tiếp phải phẳng và vuông góc với trục lỗ. Mặt bích vuông góc nhưng không phẳng sẽ bập bênh khi siết và mở khe một phía; phẳng nhưng không vuông góc sẽ kéo chi tiết đối tiếp lệch trục khi siết bu lông. Cả hai thường do kẹp mạnh một chi tiết mỏng trên một bề mặt bản thân không phẳng.
Mặt bích mỏng bị vênh dưới chấu kẹp
Mặt bích là một đĩa đường kính lớn và chiều dày nhỏ, và mâm cặp sẽ bẻ cong nó. Mặt đầu phẳng khi đang kẹp và lõm khi tháo kẹp, và sai số chỉ hiện ra khi chi tiết được ép vào một thứ cứng. Chấu mềm doa theo chi tiết, áp lực kẹp thấp, và một bước tinh nhẹ sau khi đặt lại chi tiết là biện pháp bảo vệ tiêu chuẩn.
Cách xây dựng trình tự gia công mặt bích
Lỗ và một mặt đầu trước, trong cùng lần kẹp
Gia công lỗ và mặt tựa trong cùng một nguyên công để mặt đầu vuông góc với lỗ theo cách dựng hình. Mọi thứ sau đó — vòng lỗ bắt vít, rãnh, đường kính ngoài — được định vị từ cặp này, và mỗi lần gá sau thừa hưởng một chuẩn thật thay vì chuẩn giả định.
Rãnh và vòng lỗ bắt vít trong cùng lần kẹp với lỗ
Ở nơi máy cho phép, rãnh và vòng lỗ bắt vít ra từ cùng lần kẹp với lỗ, và chi tiết không mất chuẩn. Trên máy tiện có đầu dao quay và trục C, vòng lỗ bắt vít được khoan bằng cách phân độ trục chính, và rãnh được tiện trong cùng chu kỳ. Điều này loại bỏ hai lần gá và sai số đi kèm.
Khi buộc phải gá lại
Nếu cần trở chi tiết — cho rãnh ở mặt sau hoặc cổ ở mặt sau — hãy định vị theo lỗ đã gia công bằng trục gá hoặc ống kẹp, không theo đường kính ngoài. Định vị theo mặt ngoài đưa sai số giữa mặt ngoài và lỗ vào thẳng mặt đầu thứ hai, trong khi đường kính ngoài của mặt bích hiếm khi là bề mặt quan trọng.
Máy nào cho mặt bích
Máy tiện có đầu dao quay thường là đủ
Mặt bích trong giới hạn đường kính tiện của máy, có vòng lỗ bắt vít và rãnh, được hoàn thành trong một lần kẹp trên máy tiện có đầu dao quay và trục C. Chu kỳ ngắn, chi tiết không mất chuẩn, và chi phí máy chỉ bằng một phần của máy tiện-phay. Điều này bao phủ phần lớn mặt bích thủy lực và hộp số.
Máy tiện-phay cho lỗ hướng kính và vòng lỗ lớn
Khi mặt bích có lỗ hướng kính, khoan nghiêng, hoặc vòng lỗ bắt vít quá lớn để phân độ trên trục chính, máy tiện-phay có trục Y và trục B cho khả năng với tới. Đặc điểm quyết định là bất kỳ lỗ nào không song song với trục chi tiết.
Trung tâm gia công cho tấm mang nhiều mặt bích
Khi chi tiết là một tấm có nhiều lỗ và vòng lỗ bắt vít — nắp manifold, tấm nhiều cổng — công việc là phay và doa chứ không phải tiện, và trung tâm gia công có bàn xoay phân độ quanh chi tiết. Trên máy ngang, bàn thực hiện việc phân độ và các lỗ vẫn gắn với nhau qua vị trí bàn.
Ghi chú khi gia công mặt bích
Kiểm rãnh, không chỉ đường kính
Chiều rộng và chiều sâu rãnh là những kích thước quyết định việc làm kín, và chúng thường bị để cho kích thước danh nghĩa của dao. Đo trên mẫu từ mỗi loạt, bằng panme đo rãnh hoặc máy đo biên dạng, sẽ phát hiện mài mòn dao trước khi nó thành một lô chi tiết rò rỉ.
Vát ba via lỗ bắt vít ở cả hai mặt
Ba via quanh lỗ bắt vít đẩy mặt bích ra khỏi bề mặt đối tiếp đúng bằng chiều cao ba via, và trên mặt bích mỏng như vậy đủ để phá vỡ làm kín. Vát ba via cả hai mặt, không chỉ mặt dễ với tới, thuộc về quy trình.
Bảo vệ mặt làm kín khi vận chuyển
Mặt làm kín bị sứt hoặc xước trong vận chuyển sẽ rò rỉ dù được gia công tốt đến đâu. Chấu mềm, nắp bảo vệ trên cổ, và để mặt bích đã hoàn thành không nằm trực tiếp trên thép trần đều rẻ so với một lô hàng bị trả lại.
Hướng dẫn liên quan
- Gia công mặt bích bằng CNC — toàn bộ trình tự gia công
- Gia công thân van thủy lực — mặt làm kín và lỗ dẫn
- Nghiên cứu điển hình: vỏ hộp số ô tô — ví dụ đã triển khai
- Gia công xi-lanh thủy lực — nửa đối tiếp của cụm lắp
- Máy tiện CNC giường nghiêng — tiện có đầu dao quay
Các hướng dẫn ứng dụng khác
Handemo chế tạo máy cho từng họ chi tiết dưới đây. Mỗi hướng dẫn nêu rõ chi tiết đòi hỏi gì ở máy và trình tự gia công được xây dựng ra sao.
Trao đổi về mặt bích hoặc nắp đầu của bạn
Gửi bản vẽ với vòng lỗ bắt vít, tiết diện rãnh làm kín, yêu cầu độ phẳng mặt đầu và số lượng lô — chúng tôi sẽ đề xuất máy và trình tự kẹp.
Yêu cầu tư vấn quy trình