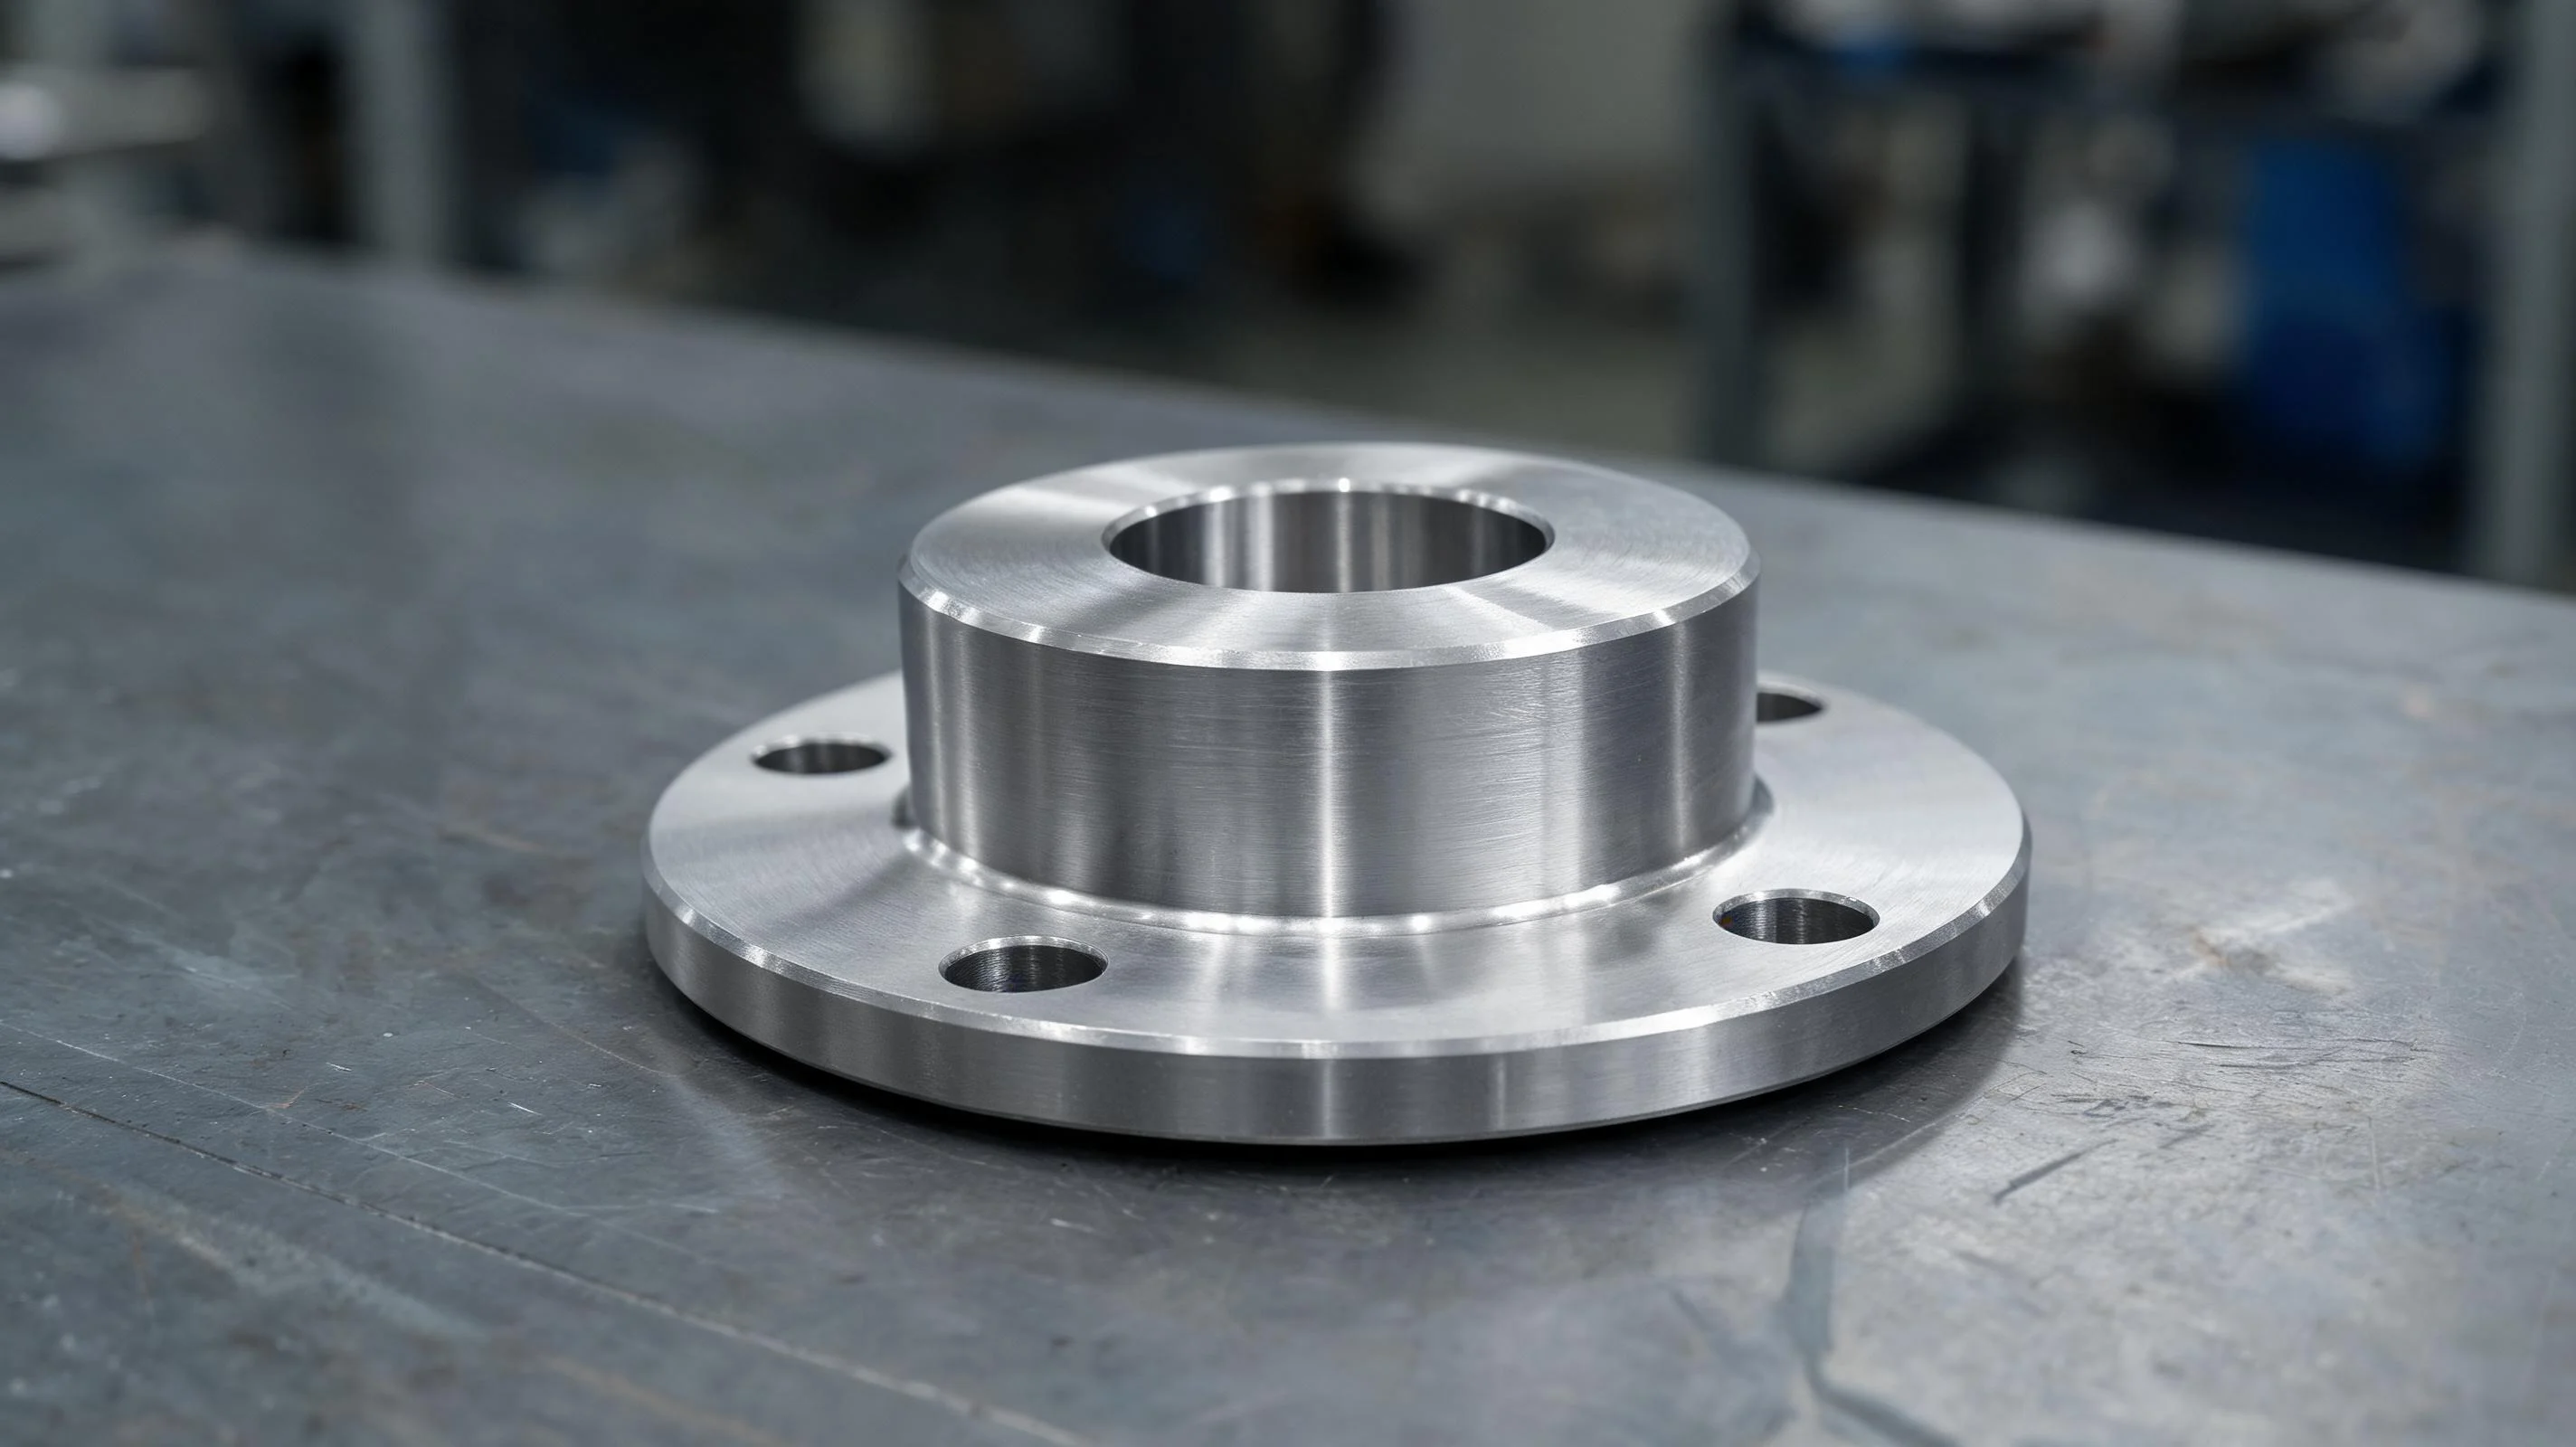
Gia Công Thân Gối Đỡ Mặt Bích CNC
Vỏ ổ trục mặt bích trông đơn giản cho đến khi bạn cố gắng giữ hai thứ cùng một lúc: lỗ mang ổ trục và mặt bích bắt vít vào máy. Đặt lỗ khoan đúng vị trí và mặt nghiêng, trục sẽ liên kết ngay khi khách hàng siết chặt các bu lông. Vỏ phân chia còn gây thêm một vấn đề khác - hai nửa phải thẳng hàng chính xác nếu không vòng đua vòng bi sẽ bị chèn ép. Bài viết này trình bày cách Handemo CNC vỏ ổ trục mặt bích của máy: vật liệu chúng tôi thấy, loại máy chúng tôi đề xuất và các điểm xử lý giúp giữ lỗ tròn và mặt vuông.

Phần: Vật liệu và Hình học
Vỏ ổ trục mặt bích giữ ổ trục trong lỗ gia công và truyền tải vào khung máy thông qua mặt bích được bắt vít. Bạn tìm thấy chúng trên các bộ truyền động băng tải, hộp số, quạt, máy bơm và thiết bị nông nghiệp - bất cứ nơi nào trục phải được đỡ cách xa thành hộp số. Chúng có dạng vỏ liền khối và vỏ rời, và mặt bích có thể có hai, bốn hoặc sáu lỗ bu lông được sắp xếp trên một vòng tròn bu lông.
Gang xám là vật liệu mặc định cho vỏ công nghiệp vì nó giảm rung và gia công tốt. Gang dẻo xuất hiện ở những nơi dự kiến có tải trọng va đập và các kết cấu thép hoặc vỏ bằng thép đúc được sử dụng cho những công việc nặng nhất. Vỏ nhôm xuất hiện trong các ứng dụng di động và tải nhẹ, nơi trọng lượng là vấn đề quan trọng. Hầu hết các vỏ bọc đều là vật đúc hoặc mối hàn, có nghĩa là bước gia công đầu tiên phải xử lý cặn, các điểm cứng và vật đúc không bao giờ hoàn toàn giống như bản vẽ cho biết.
Hình dạng quan trọng là đường tâm lỗ khoan và mối quan hệ của nó với mặt bích. Nếu mặt bích được gia công phẳng nhưng không vuông góc với lỗ khoan, ổ trục sẽ bị biến dạng khi vỏ được bắt vít xuống. Trên các vỏ rời, hai nửa thường được gia công lại với nhau, có lỗ chốt hoặc các bước gia công nên chúng chỉ có thể quay lại với nhau một chiều.
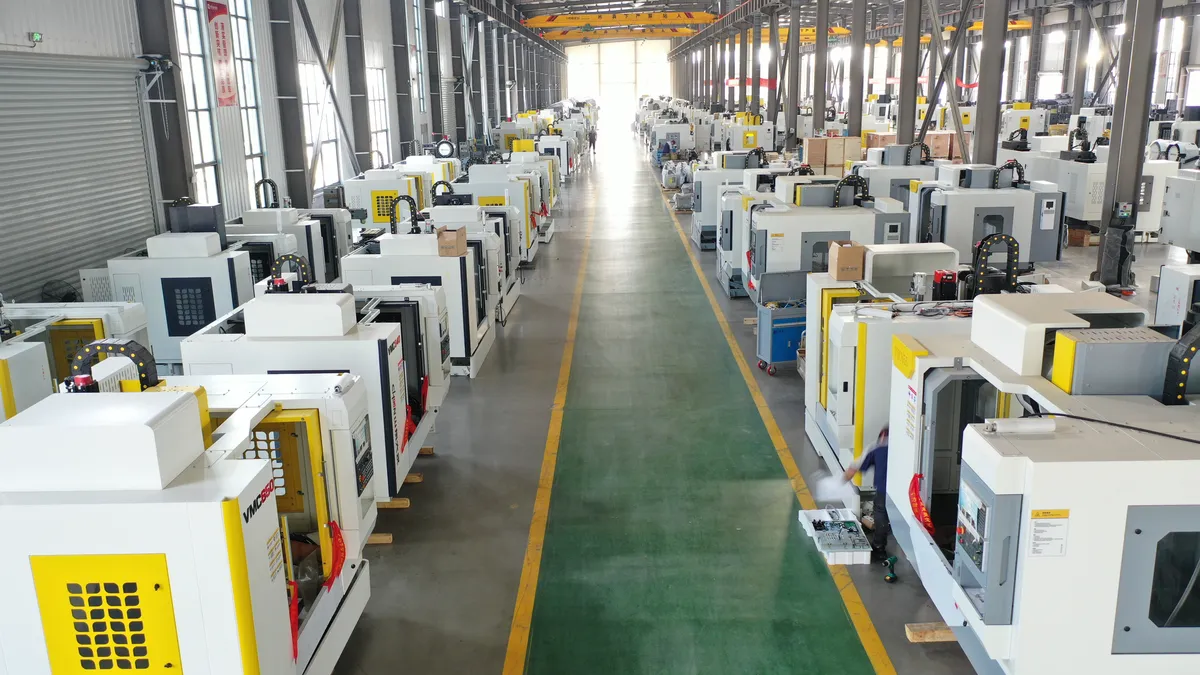
Các loại máy được khuyên dùng cho vỏ ổ trục
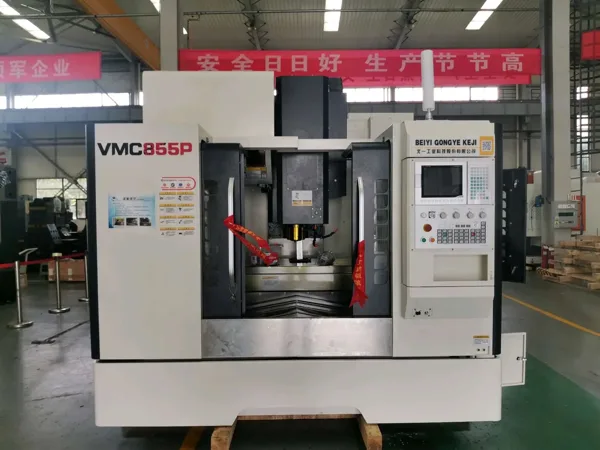
Đối với hầu hết công việc làm ổ trục mặt bích, VMC1160 trung tâm gia công dọc là lựa chọn thiết thực đầu tiên. Máy thẳng đứng cho phép bạn đối mặt với mặt bích, khoan ổ đỡ và khoan vòng tròn bu lông trong một thiết lập duy nhất, giúp giữ cho lỗ khoan vuông góc với mặt. VMC1160 mang lại phạm vi làm việc chắc chắn cho các vỏ có kích thước lên đến trung bình và dễ dàng cố định lại khi bạn chạy nhiều kích cỡ vỏ trong một đợt.
Khi vỏ lớn hơn hoặc lô nặng, VMC1370 trung tâm gia công thẳng đứng hạng nặng chịu được nhiều tải trọng bàn hơn và cho phép bạn cắt sâu hơn thông qua cân gang mà không bị rung. Nếu bạn gia công cả hai mặt của vỏ - ví dụ: vỏ tách đôi cần mặt chia tay, thì lỗ khoan - HMC630-DT trung tâm gia công ngang có bàn quay sẽ tự trả chi phí vì trục xoay chạm đến nhiều mặt trong một lần kẹp.

Cho dù bạn chọn gì từ dòng trung tâm gia công đứng, nguyên tắc thiết lập vẫn giữ nguyên: gia công mặt bích và lỗ ổ trục mà không di chuyển bộ phận giữa các nguyên công. Đối với các lần chạy nguyên mẫu nhỏ hơn, ngay cả một chiếc nhẹ hơn VMC được trang bị thanh móc lỗ cũng phù hợp, miễn là lỗ khoan và mặt được cắt bằng cùng một kẹp.
Các điểm xử lý giúp vỏ ổ trục luôn nhất quán
Mặt bích thứ nhất, lỗ khoan thứ hai
Đối mặt với mặt bích và thiết lập mốc chuẩn trước khi chạm vào lỗ khoan. Khi bề mặt đã phẳng và bộ phận được đặt trên đó, thao tác doa sẽ tham chiếu đến một mặt phẳng ổn định thay vì bề mặt đúc không đều. Cắt mặt bằng phương pháp phay leo và để lại đèn chiếu hoàn thiện để bề mặt luôn phẳng dưới áp lực của dụng cụ.
Chiến lược định cỡ lỗ khoan
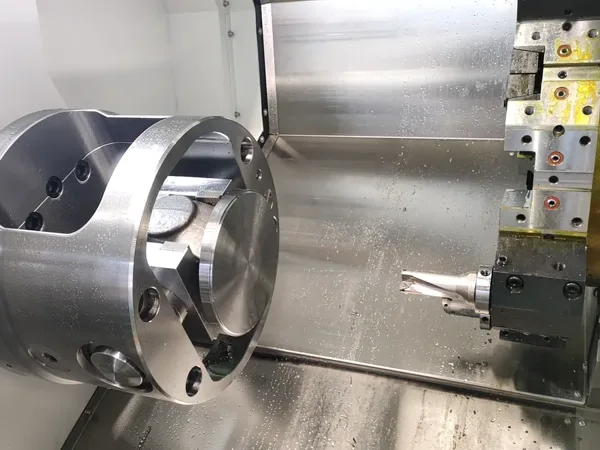
Gia công lỗ khoan bằng thanh móc lỗ có thể lập chỉ mục, sau đó hoàn thiện nó theo cách thiết lập tương tự. Giữ thanh nhô ra ngắn - thanh dài uốn cong và cắt một lỗ côn hoặc lỗ không tròn. Đối với vỏ dạng rời, hãy lắp ráp các nửa, vặn chúng theo cách khách hàng muốn và khoan cặp đã lắp ráp sao cho ổ đỡ liên tục.
Khoan vòng tròn bu lông
Khoan và tarô các lỗ mặt bích từ cùng mốc với lỗ khoan.Nếu mẫu bu lông bị cắt trong khi bộ phận được căn chỉnh hoặc dịch chuyển, các lỗ sẽ trôi so với lỗ khoan và vỏ sẽ chống lại bộ lắp ráp. Trước tiên hãy sử dụng mũi khoan điểm khi mặt bích bị cong hoặc đúc để mũi khoan không di chuyển.
Xử lý vật đúc và mối hàn
Vật đúc có cặn và đôi khi có vết cứng. Trước tiên hãy thực hiện một bước làm sạch nông, sau đó là một bước gia công thô ở độ sâu hợp lý và để bước hoàn thiện chạy với lượng nguyên liệu nhất quán. Các mối hàn có thể di chuyển khi ứng suất bên trong được giải phóng, vì vậy đối với các vỏ hàn thường phải làm nhám, để bộ phận lắng xuống, sau đó hoàn thiện bằng lần kẹp thứ hai.
Làm sạch và làm sạch
Mỗi lỗ khoan xuyên vào lỗ khoan sẽ để lại một vệt trên ổ trục. Hãy loại bỏ nó - một mũi khoan bằng tay trên mép lỗ khoan hoặc một đường vát trên lối vào lỗ - bởi vì một mũi khoan trong vòng bi là một hư hỏng hiện trường đang chờ xảy ra. Thổi sạch các mảnh vụn khỏi lỗ bu lông trước khi lắp ráp vỏ.
Chất lượng và tính nhất quán
Người mua ổ trục từ chối các bộ phận có lỗ khoan không tròn, mặt không phẳng và mẫu bu lông không thẳng hàng. Không có lỗi nào trong số đó xuất phát từ một lỗi nghiêm trọng - chúng đến từ việc di chuyển bộ phận giữa các nguyên công, phần nhô ra của dụng cụ dài và việc kẹp không nhất quán. Cách tiếp cận của chúng tôi rất đơn giản: một thiết lập cho các tính năng có liên quan với nhau, các thanh móc lỗ cứng và một thiết bị cố định luôn đặt vỏ theo cùng một cách. Bài đầu tiên và bài thứ hai trăm thì xem quy trình tương tự.
Câu hỏi thường gặp
Máy CNC nào là tốt nhất cho vỏ ổ trục mặt bích?
Đối với hầu hết các vỏ, một trung tâm gia công thẳng đứng như Handemo VMC1160 là sự lựa chọn thực tế: nó hướng mặt về phía mặt bích, khoan ổ trục và khoan vòng tròn bu lông trong một lần thiết lập. Vỏ lớn hơn phù hợp với mô hình hạng nặng VMC1370 và vỏ tách rời hoặc khối lượng gia công lớn phù hợp với trung tâm gia công ngang như HMC630-DT.
Máy Handemo có thể xử lý vỏ ổ trục rời không?
Vâng. Vỏ chia đôi được gia công với hai nửa được kẹp lại với nhau và được mô men xoắn như một cụm lắp ráp, do đó lỗ khoan được gia công là liên tục. Các lỗ chốt hoặc các bước gia công được thêm vào để khách hàng có thể lắp ráp lại cặp mà không làm mất sự căn chỉnh.
Bạn có giúp sắp xếp đồ đạc và lập kế hoạch quy trình không?
Chúng tôi làm vậy. Gửi cho chúng tôi bản vẽ vỏ, vật liệu và cỡ lô, chúng tôi sẽ đề xuất máy, phương pháp cố định và trình tự quy trình - đồng thời báo giá các tùy chọn phù hợp với công việc vỏ, chẳng hạn như chất làm mát qua trục chính và băng tải phoi.
Nhận sơ đồ gia công vỏ vòng bi
Hãy cho chúng tôi biết loại máy của bạn - kích thước vỏ, vật liệu, tấm hoặc một mảnh, kích thước lô - và Handemo sẽ đề xuất quy trình và trung tâm gia công phù hợp.Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công thân van thủy lực - một bộ phận kiểu khối khác trong đó vị trí lỗ khoan và hình dạng bề mặt quyết định kết quả.