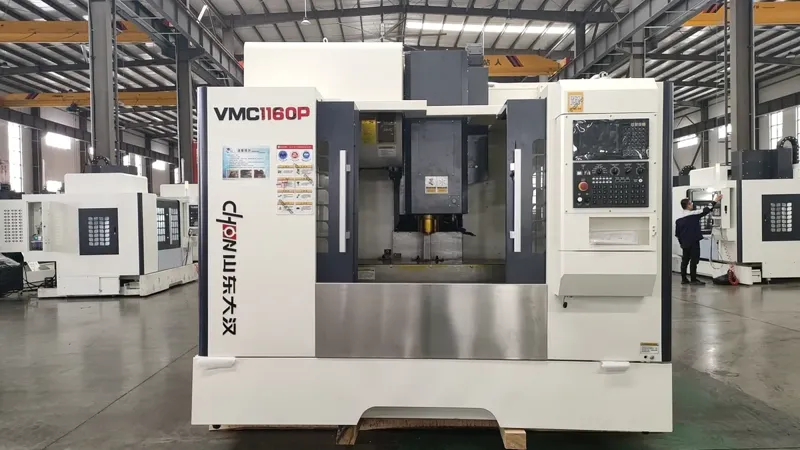
Gia Công Thân Bơm CNC: Quy Trình và Thiết Bị
Vỏ máy bơm trông giống như một vật đúc đơn giản cho đến khi bạn giữ hình vẽ bên cạnh nó. Hai túi bánh răng phải song song, một cặp lỗ trục mang ổ trục, mặt tấm van phải bịt kín dưới áp suất và các đường dẫn dầu được khoan theo các góc xuyên qua thân máy - mỗi đặc điểm đó đều quyết định liệu máy bơm có bị rò rỉ, kêu than hay hỏng hóc sớm hay không. Gia công vỏ máy tốt và máy bơm hoạt động êm ái trong nhiều năm; bỏ lỡ việc căn chỉnh lỗ khoan và không có sự cẩn thận lắp ráp nào sẽ cứu được nó. Bài viết này giải thích cách Handemo CNC vỏ máy bơm - vật liệu đúc mà chúng tôi thấy nhiều nhất, các trung tâm gia công mà chúng tôi đề xuất và trình tự quy trình mà cửa hàng của chúng tôi tuân theo đối với thân máy bơm bánh răng, cánh gạt và piston.
Phần: Loại và vật liệu vỏ máy bơm
Vỏ máy bơm là thân cấu trúc mang các bộ phận bơm - bộ bánh răng, hộp cánh gạt hoặc cụm pít-tông - và chuyển đổi chuyển động quay của trục thành dòng chất lỏng. Nó phải xác định vị trí các bộ phận chuyển động có mối quan hệ chính xác với nhau, chứa áp suất làm việc mà không bị rò rỉ, đồng thời cung cấp các cổng và đường dẫn dầu qua mạch điện. Các tính năng gia công quan trọng là hộp bánh răng hoặc buồng pít-tông, lỗ ổ trục ở mỗi đầu trục, mặt bịt kín với nắp hoặc tấm van và các chân lắp để bắt vít máy bơm vào động cơ chính của nó.
Vỏ bơm bánh răng thường được đúc bằng sắt xám như HT250, được chọn vì khả năng giảm chấn, độ ổn định trong khu vực lỗ khoan và chi phí về khối lượng thấp. Thân bơm cánh gạt và piston thường được làm bằng nhôm - A380 hoặc đúc khuôn tương tự khi vỏ có hình dạng phức tạp với các cổng tích hợp hoặc nhôm đúc cát cho khung lớn hơn. Máy bơm hạng nặng và áp suất cao chuyển sang sắt hoặc thép dễ uốn, trong đó vỏ phải giữ hình dạng của nó trong các chu kỳ áp suất lặp đi lặp lại. Vật liệu này thay đổi chiến lược cắt nhiều hơn mọi người mong đợi: sắt muốn có những đường cắt ổn định, nhất quán với dụng cụ cứng, trong khi vật đúc bằng nhôm cần có hình dạng sắc nét và kiểm soát cẩn thận lớp da đúc, vốn cứng và dễ mài mòn ngay cả khi kim loại cơ bản mềm.
Các loại máy được khuyên dùng cho vỏ máy bơm
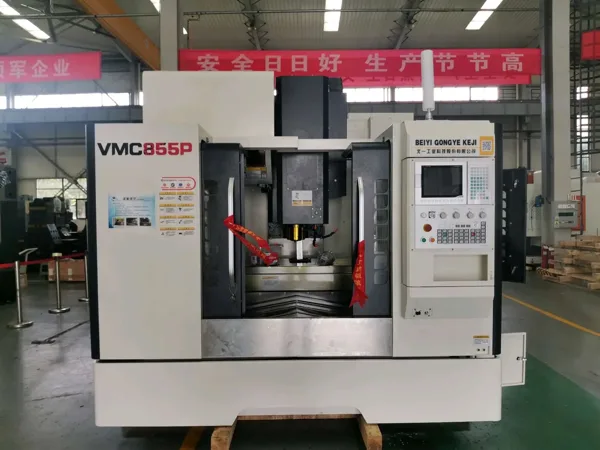
Đối với nguyên mẫu và thân máy bơm mẻ nhỏ, VMC1160 trung tâm gia công dọc là đề xuất tiêu chuẩn của chúng tôi. Các túi bánh răng, lỗ ổ trục, mặt van và chân lắp đều có thể được tiếp cận từ trên cùng trong một hoặc hai thiết lập, giúp kiểm soát mối quan hệ giữa lỗ khoan và mặt. Phạm vi công việc VMC1160 bao gồm hầu hết vỏ bơm bánh răng và bơm cánh gạt thông qua kích thước khung trung bình và máy xử lý cả gia công thô gang và hoàn thiện nhôm mà không cần thay đổi chiến lược.
Khi vỏ cần hoạt động ở nhiều phía - lỗ trục ở cả hai đầu, mặt nắp, sau đó là các mặt cổng - HMC630-DT trung tâm gia công ngang sẽ tự chi trả một cách nhanh chóng. Bàn quay của nó đưa từng mặt vào trục chính trong một lần kẹp, do đó, việc căn chỉnh lỗ trục xuyên qua vỏ được gia công mà không cần cố định lại. Bơm piston lớn và vỏ máy hạng nặng phù hợp với VMC1370 trung tâm gia công thẳng đứng hạng nặng, nơi có bàn lớn hơn và cắt sâu hơn trên sắt dẻo. Duyệt qua toàn bộ dòng trung tâm gia công đứng và mọi mô hình đều tuân theo cùng một quy tắc: cắt các lỗ và các mặt mà chúng liên quan đến trong một lần kẹp hoặc lên kế hoạch cho vật cố định để bộ phận không thể di chuyển giữa chúng.
Gia công vỏ máy bơm: Các điểm xử lý
Dữ liệu đầu tiên, truyền thứ hai
Đúc bơm bằng sắt và nhôm đều có bề mặt đúc, góc nghiêng và đường phân khuôn không liên quan gì đến bộ phận được gia công. Thao tác đầu tiên thiết lập các mốc đo lường được gia công - thường là mặt lắp chính và hai lỗ hoặc miếng đệm định vị - và mọi thao tác sau đó đều tham chiếu các mốc đo đó. Các cửa hàng bỏ qua bước này sẽ có sự sai lệch giữa các lô vì mỗi vật đúc có vị trí hơi khác so với bề mặt thô.
Hốc bánh răng và lỗ ổ trục là một hệ thống
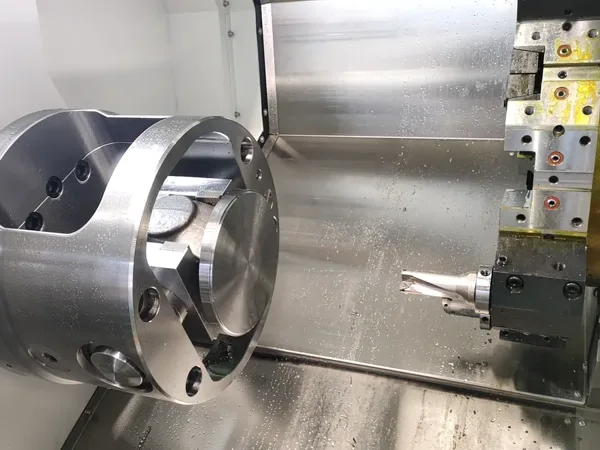
Hai túi bánh răng trong vỏ bơm bánh răng và lỗ ổ trục ở hai đầu trục phải đồng tâm và song song với nhau. Chúng tôi gia công các túi theo trình tự móc lỗ cứng và các lỗ ổ trục bằng dụng cụ ngắn, cứng và chúng tôi hoàn thiện các đường kính liên quan trong cùng một thiết lập ở bất cứ nơi nào hình dạng máy cho phép.Trên HMC, bàn quay cho phép chúng ta khoan lỗ từ một đầu, chỉ số và lỗ khoan từ đầu kia để việc căn chỉnh lỗ trục được giữ bởi máy chứ không phải bằng cách cố định lại thủ công.
Hộp chứa dầu, lỗ chéo và mặt cổng
Thân máy bơm có nhiều rãnh dầu góc cạnh và các lỗ chéo xuyên vào các túi hoặc lỗ khoan. Các tính năng này cần một mũi khoan tại chỗ trước khi khoan, chu trình mổ được kiểm soát khi lỗ sâu và bẻ mép cẩn thận nơi lỗ thủng vào lỗ khoan được gia công - lưỡi khoan ở đây là chất gây ô nhiễm sẽ làm hỏng bộ bánh răng trong lần chạy đầu tiên. Các mặt cổng thường được gia công phẳng và hoàn thiện bằng đường chuyền nhẹ nên các chỗ lắp vừa vặn không có đường rò rỉ.
Mặt bịt kín và mẫu dây buộc
Mặt nắp và mặt tấm van mang phớt áp suất nên được gia công theo cùng một thiết lập với các tính năng liên quan đến chúng, sau đó được hoàn thiện bằng các vết cắt nhẹ để giữ cho bề mặt ổn định. Các mẫu dây buộc xung quanh chu vi được khoan và taro từ cùng một mốc đo lường; Trước tiên, chúng tôi sử dụng mũi khoan điểm để mũi khoan không di chuyển trên bề mặt đúc hoặc cong. Khi một lỗ được khai thác lọt vào phòng trưng bày, bộ phận đó sẽ nhận được giấy phép làm sạch trước khi rời khỏi máy.
Điều khiển chip bên trong thân máy kín
Các túi mù, các cổng có góc cạnh và các lỗ giao nhau bẫy chip và một chip còn sót lại bên trong thân máy bơm là lỗi bảo hành đang chờ khách hàng. Chất làm mát xuyên trục giúp làm sạch các khoang sâu và mỗi vỏ đều được rửa và kiểm tra trước khi lắp ráp. Trên HMC, các mảnh vụn rơi ra khỏi bộ phận thay vì đọng lại trong các túi - một lý do nữa khiến các cửa hàng máy bơm số lượng lớn chạy máy ngang.
Chất lượng và tính nhất quán
Người mua máy bơm từ chối vỏ bọc có lỗ trục không thẳng hàng, túi bánh răng không song song, mặt bịt kín bị rò rỉ và ren cổng không lắp ráp được. Những lỗi đó bắt nguồn từ việc di chuyển bộ phận giữa các nguyên công, phần nhô ra của dụng cụ dài hoặc kẹp vật đúc mà không đỡ khu vực lỗ khoan. Cách tiếp cận của chúng tôi là một thiết bị cố định định vị các mốc dữ liệu được gia công, một trình tự giữ các tính năng liên quan trong một lần kẹp và một vỏ thử nghiệm trước khi chạy lô. Khi khối đầu tiên và khối thứ một nghìn trải qua cùng một thiết bị cố định và cùng một chương trình, khách hàng sẽ có được sự nhất quán cần thiết để chế tạo máy bơm.
Câu hỏi thường gặp
Máy CNC nào tốt nhất cho vỏ máy bơm?
Đối với nguyên mẫu và gia công lô nhỏ, một trung tâm gia công đứng như Handemo VMC1160 gia công các hốc bánh răng, lỗ ổ trục và các mặt bịt kín trong một thiết lập. Vỏ cần gia công trên nhiều mặt phù hợp với trung tâm gia công ngang HMC630-DT, có bàn quay giúp căn chỉnh lỗ trục xuyên qua thân máy. Bơm piston lớn và vỏ hạng nặng phù hợp với mô hình hạng nặng VMC1370.
Bạn có gia công cả vỏ bơm bằng gang và nhôm không?
Vâng.Vỏ bằng sắt xám được gia công với các thiết lập ổn định, cứng cáp và các đường cắt nhất quán; vỏ nhôm có dụng cụ sắc bén, các đường đi được kiểm soát qua lớp da đúc và cùng một quy tắc chuẩn. Chúng tôi thường xuyên trích dẫn cả hai tài liệu và lập kế hoạch cho quá trình dựa trên chất lượng đúc thay vì từ một chương trình chung.
Bạn làm cách nào để giữ sạch các đường dẫn dầu và các lỗ chéo?
Chất làm mát xuyên trục giúp làm sạch các lỗ sâu trong quá trình khoan và mọi vỏ đều được rửa sạch và kiểm tra trước khi rời khỏi xưởng. Các lỗ đã được ren xuyên vào các đường dẫn bên trong sẽ có thêm một bước làm sạch và chúng tôi làm sạch mọi cạnh nơi lỗ khoan gặp lỗ khoan được gia công.
Bạn có thể hỗ trợ nguyên mẫu cho khối lượng sản xuất không?
Chúng tôi làm vậy. Khách hàng có thể bắt đầu với một hộp thử nghiệm duy nhất để xác nhận thiết bị cố định và quy trình, sau đó mở rộng quy mô sang sản xuất hàng loạt trên cùng một thiết lập. Gửi bản vẽ vỏ, nguồn đúc và khối lượng hàng năm, đồng thời chúng tôi sẽ đề xuất máy, phương pháp cố định và trình tự quy trình - cùng với các tùy chọn như chất làm mát qua trục chính và băng tải phoi phù hợp với hoạt động của thân máy bơm.
Nhận sơ đồ gia công vỏ máy bơm
Hãy cho chúng tôi biết về vỏ máy của bạn - vật liệu, kích thước, chất lượng đúc, tính năng gia công và cỡ lô - và Handemo sẽ đề xuất quy trình và trung tâm gia công phù hợp. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công vỏ động cơ điện và CNC Gia công thân van thủy lực - nhiều bộ phận thân kín hơn trong đó vị trí lỗ khoan và độ kín quyết định đối diện với kết quả.