Gia Công Chi Tiết Thành Mỏng CNC: Quy Trình và Thiết Bị
Một bộ phận có thành mỏng thường bắt đầu như ý tưởng giảm trọng lượng của ai đó - loại bỏ mọi thứ không mang tải và để lại hình dạng vẫn hoạt động được. Sự cố xuất hiện trên máy. Khi thành mỏng đi, nó không còn hoạt động giống như một vật thể cứng nhắc và bắt đầu hoạt động giống như một lò xo: nó đẩy ra khỏi máy cắt dưới tác dụng của lực cắt, bật trở lại sau khi dụng cụ đi qua, vòng dưới trục xoay và di chuyển khi vise đóng lại trên nó. Một bức tường trông phù hợp với thiết bị cố định có thể không còn hình dạng ngay khi chiếc kẹp bung ra. Bài viết này giải thích cách Handemo CNC gia công các bộ phận có thành mỏng - loại vật liệu chúng ta thấy nhiều nhất, loại máy chúng ta đặt chúng vào và các quy tắc xử lý để đảm bảo các bộ phận nhẹ luôn đúng từ lần cắt đầu tiên đến lần cắt cuối cùng.
Phần nào được coi là phần tường mỏng
Không có một con số duy nhất nào xác định một bức tường mỏng, bởi vì độ khó phụ thuộc vào mối quan hệ giữa độ dày của bức tường, kích thước bộ phận và vật liệu. Một bức tường dễ gia công trên nắp chịu lực có thể là một vấn đề trên một khối nhà lớn, nơi cùng một bức tường chạy một quãng đường dài mà không có sự hỗ trợ. Điểm chung của các công việc là các đặc điểm được gia công đủ gần với tường để lực cắt, nhiệt và lực kẹp đều thể hiện ở hình dạng hoàn thiện. Trong thực tế, công việc sản xuất vách mỏng của chúng tôi gồm một số nhóm: giá đỡ và tay đỡ, vỏ và tấm có gân, hộp số và vỏ máy bơm nơi tường được làm nhẹ, cánh quạt và thân quạt, vỏ cảm biến và thiết bị điện tử cũng như các bộ phận kết cấu dài có túi sâu ở cả hai bên.
Nhôm chiếm ưu thế trong nhóm - tấm 6061 và 7075 và các tấm ép đùn cho giá đỡ, vỏ và vỏ trong đó trọng lượng nhẹ quan trọng hơn bất kỳ thứ gì khác. Thép và thép không gỉ xuất hiện ở những nơi bộ phận phải chịu mài mòn hoặc ăn mòn, và các phần mỏng bằng thép cứng hơn vì lực cắt cao hơn. Các vật đúc có phiên bản riêng của vấn đề: lớp da đúc cứng hơn lõi, do đó đường cắt đầu tiên không đồng đều và bức tường bị đẩy chính xác vào nơi bộ phận yếu nhất. Các bộ phận có thành mỏng bằng titan chiếm tỷ lệ nhỏ hơn trong công việc của chúng tôi nhưng chúng gây khó khăn cho bất kỳ quy trình nào đòi hỏi phải cắt nhiều hoặc thiếu chất làm mát.
Tại sao các bộ phận có thành mỏng lại khó gia công
Độ võng dưới lực cắt
Máy cắt đẩy trục xoay vào bộ phận bằng một lực và máy có thể hấp thụ dễ dàng nhưng thành mỏng thì không thể. Bức tường uốn cong ra xa, lưỡi cắt chịu tải trọng nhẹ hơn và bề mặt nhô ra có dạng côn, lượn sóng hoặc đơn giản là mỏng hơn ở giữa so với ở hai đầu. Đẩy mạnh hơn để bù lại và bức tường uốn cong nhiều hơn.Câu trả lời không phải là ép buộc; nó giữ cho tải trọng lên tường ở mức thấp và phần đỡ phía sau ở mức cao.
Sức nóng và căng thẳng mà nó để lại
Gia công truyền nhiệt vào chi tiết. Trên một phần dày, nhiệt sẽ lan tỏa và phần đó vẫn ổn định. Trên một bức tường mỏng, nhiệt vẫn giữ nguyên cục bộ, bức tường phát triển trong khi bị cắt và sau đó nó nguội đi thành hình dạng không phải là hình dạng mà chương trình yêu cầu. Việc loại bỏ nhiều vật liệu khỏi một mặt của tấm sẽ giải phóng ứng suất bên trong có trong phôi và bộ phận này sẽ cong đi khi quá trình cắt diễn ra. Làm thô, sau đó để phần lắng xuống, rồi hoàn thiện - logic tương tự xảy ra với các tấm khuôn ở đây.
Kẹp biến dạng
Một tấm kẹp đóng lại với lực đủ mạnh để giữ một khối nặng sẽ làm phẳng một bức tường mỏng mà người vận hành không nhận ra. Bộ phận được gia công ở dạng kẹp và nó đàn hồi trở lại khi tấm kẹp mở ra. Các hàm mềm được khoét theo biên dạng bộ phận, kẹp áp suất thấp và các kẹp ép vào phần lồi dày thay vì vào tường đều có chi phí thấp hơn so với việc tháo dỡ một mẻ.
Trò chuyện
Vòng tường mỏng. Bức tường rung theo tần số riêng của nó, công cụ đánh dấu bề mặt bằng kiểu mẫu ngày càng tệ hơn sau mỗi lần di chuyển và người vận hành dừng cấp dữ liệu cho đến khi thời gian chu kỳ trở thành vấn đề. Cách khắc phục là sự kết hợp: phần nhô ra của dụng cụ ngắn hơn, dao cắt sắc hơn với hình dạng cắt nhẹ hơn, đường dẫn dao giúp giữ tải ổn định thay vì tăng đột biến và - nơi bộ phận cho phép - có thứ gì đó phía sau bức tường để làm ẩm nó.
Máy được khuyên dùng cho các bộ phận có thành mỏng
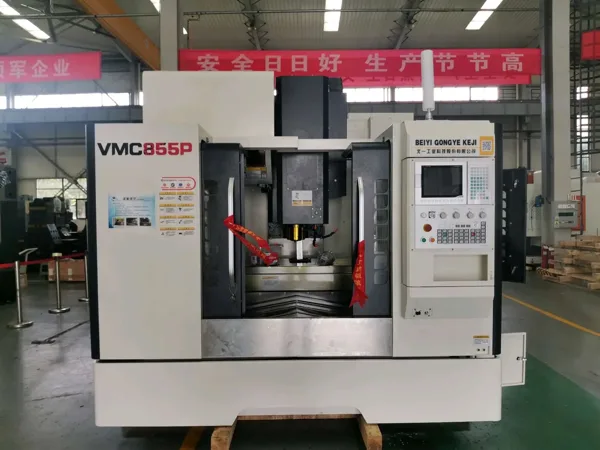
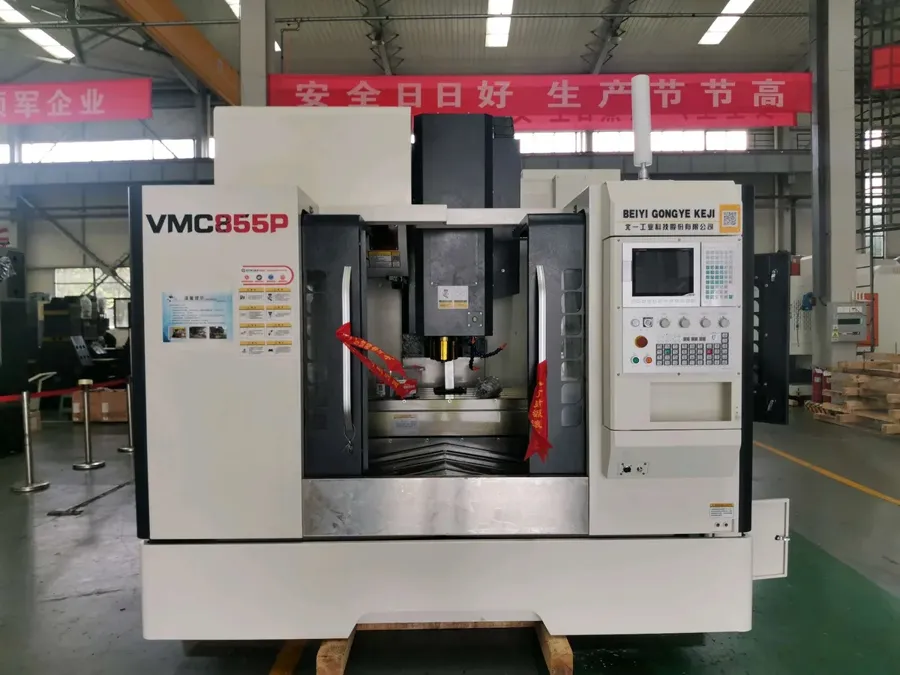
Gia công thành mỏng mang lại tốc độ trục chính và độ cứng của máy cao hơn nhiều so với kích thước. Điểm khởi đầu tiêu chuẩn của chúng tôi là Handemo VMC855 trung tâm gia công dọc, một máy tốc độ cao nhỏ gọn cho phép chúng tôi chạy nhẹ nhàng, chuyền nhanh với dao cắt nhỏ - chiến lược cắt thành mỏng đáp ứng tốt nhất. Bàn của nó bao gồm các giá đỡ, nắp, nắp ổ trục và các vỏ nhỏ hơn, nơi bắt đầu hầu hết các công việc có thành mỏng và máy được thiết lập nhanh chóng cho các lô hỗn hợp mà loại công việc này thường xuất hiện.
Khi bộ phận phát triển - cần đỡ dài, vỏ có túi sâu, hộp số nhẹ hoặc vỏ máy bơm - VMC1160 trung tâm gia công thẳng đứng cung cấp kích thước bàn máy và hành trình để giữ toàn bộ bộ phận với ít thiết lập hơn, điều này quan trọng vì mỗi lần kẹp lại một bộ phận mỏng là một cơ hội khác để đưa bộ phận đó vào vị trí uốn cong hình dạng.Để gia công những chi tiết tinh xảo và nhiều khâu hoàn thiện, VMC1370D trung tâm gia công khuôn tốc độ cao được xây dựng dựa trên ý tưởng tương tự đã được thực hiện xa hơn, với một gói trục xoay và chuyển động được thiết kế để cắt nhẹ ở bước tiến cao.
Các bộ phận cần gia công trên nhiều mặt là trường hợp của máy nằm ngang. HMC630-DT trung tâm gia công ngang đưa mỗi mặt vào trục chính trên bàn quay, do đó, vỏ có thành nhẹ có thể được gia công từ nhiều hướng trong một lần kẹp thay vì phải di chuyển giữa các đồ gá. Đó là khả năng kiểm soát độ méo lớn nhất trên vỏ có thành mỏng và đó là lý do khiến các bộ phận nhẹ có khối lượng lớn chạy ngang. Trên phạm vi - xem toàn bộ dòng trung tâm gia công dọc - quy tắc giống nhau: bộ phận được kẹp càng ít lần thì khả năng nó bị biến dạng càng ít.
Quy tắc xử lý giữ nguyên hình dạng của bức tường mỏng
Xây dựng mốc trên các mặt cắt dày
Mọi quy trình thành mỏng đều bắt đầu bằng việc quyết định vị trí bộ phận sẽ được giữ và đo và câu trả lời không bao giờ là bức tường. Các mốc đo lường được đặt trên các phần lồi, vành và các miếng đệm dày không di chuyển dưới lực kẹp và mọi thao tác sau này đều tham chiếu đến chúng. Khi một bộ phận không còn phần dày dự phòng, chúng tôi gia công một tab tạm thời hoặc trùm xử lý và loại bỏ nó ở cuối - cắt bỏ chi phí ít hơn so với việc xử lý một bộ phận chuyển động trong toàn bộ chu trình.
Thô bạo, thư giãn, kết thúc
Chúng tôi loại bỏ phần lớn vật liệu trong quá trình gia công thô, sau đó để yên bộ phận đó - đôi khi qua đêm đối với những bộ phận có ứng suất nguyên liệu quan trọng - trước khi hoàn thiện. Gia công thô giải phóng ứng suất trong vật liệu và truyền nhiệt vào bộ phận; hoàn thiện một phần chưa ổn định chỉ khóa chuyển động vào bề mặt cuối cùng.
Nhẹ và nhanh nhịp mạnh và chậm
Thành mỏng phản ứng với lực cắt chứ không phải tốc độ tiến dao. Chúng tôi thực hiện các khớp nối xuyên tâm nhỏ hơn, tốc độ trục chính cao hơn và bước tiến nhanh hơn, do đó tải trọng lên thành vẫn ở mức thấp và dao cắt tốn ít thời gian cọ xát hơn. Phay leo, đường chạy dao trơn tru và lối vào cắt có kiểm soát, tất cả đều giữ cho lực ổn định, giúp tường không bị đẩy thành hình côn.
Đỡ tường rồi cắt
Khi hình học cho phép, chúng tôi gia công khung đỡ, để vật liệu như một đường gân tự nhiên hoặc sử dụng vật liệu cố định có độ nóng chảy thấp để đệm tường trong quá trình hoàn thiện, sau đó tháo khung đỡ trong thao tác nhẹ cuối cùng. Trên các bộ phận có túi ở cả hai bên, trình tự được lên kế hoạch sao cho mỗi bên được hỗ trợ trong khi bên kia được gia công.
Dụng cụ và chất làm mát cho lực thấp
Dao cắt hình học dương, sắc bén có bán kính góc nhỏ giúp giảm lực cắt và có thể dự đoán được độ hoàn thiện. Chất làm mát xuyên trục chính và xuyên dụng cụ sẽ hút nhiệt ra ngoài rìa thay vì để nhiệt ngấm vào tường và luồng khí thường là lựa chọn tốt hơn trên các túi nhôm sâu, nơi một vũng chất làm mát sẽ giữ phoi trên bề mặt hoàn thiện.
Đo từng bộ phận khi khách hàng nhận được
Một bộ phận thành mỏng được đo khi nó vẫn được kẹp chặt cho bạn hầu như không biết gì. Quá trình kiểm tra của chúng tôi diễn ra với bộ phận còn trống, được hỗ trợ theo cách nó sẽ được sử dụng, vì vậy các con số mô tả bộ phận mà khách hàng nhận được thay vì bộ phận mà thiết bị cố định đang giữ.
Chất lượng và tính nhất quán
Các bộ phận có thành mỏng bị loại bỏ đối với các thành có phần giữa mỏng hơn phần cuối, các túi không song song, các mặt cong sau khi kẹp bung ra và các bề mặt có vết rạn.Mỗi lỗi trong số đó đều bắt nguồn từ một quyết định trong quy trình - bộ phận được giữ như thế nào, lực tác dụng vào tường là bao nhiêu, lượng nhiệt còn lại trong đó và liệu nó có được phép lắng xuống trước khi hoàn thiện hay không. Handemo đã chế tạo máy công cụ ở Đằng Châu từ năm 2008, trên một nhà máy rộng 220.000 mét vuông với hơn 660 nhân viên và các chương trình tường mỏng mà chúng tôi chạy ở đây trước tiên được xây dựng xoay quanh phần thử nghiệm: chứng minh đồ gá và trình tự trên một bộ phận, sau đó chạy lô trên cùng một thiết lập.
Câu hỏi thường gặp
Máy nào tốt nhất cho các chi tiết có thành mỏng?
Đối với hầu hết các giá đỡ, vỏ bọc và vỏ nhỏ, trung tâm gia công đứng tốc độ cao như Handemo VMC855 là điểm khởi đầu phù hợp vì đường chuyền nhanh nhẹ là điều mà các bức tường mỏng có thể chịu đựng được. Các bộ phận lớn hơn hoặc có túi sâu phù hợp với VMC1160, công việc hoàn thiện tinh xảo phù hợp với tốc độ cao VMC1370D và vỏ nhiều mặt được vận hành tốt nhất trên trung tâm gia công ngang HMC630-DT để bộ phận nằm trong một kẹp.
Làm cách nào để ngăn một bức tường mỏng bị lệch trong quá trình gia công?
Bằng cách giữ lực cắt thấp và giá đỡ cao: các đường cắt hướng tâm nhỏ ở tốc độ trục xoay cao, dụng cụ sắc bén với phần nhô ra ngắn, đường chạy dao đi vào vết cắt trơn tru và một vật cố định giữ bộ phận trên các phần dày của nó thay vì trên tường. Khi hình học cho phép, tấm lót hỗ trợ hoặc lớp nền ít nóng chảy sẽ được sử dụng trong quá trình hoàn thiện.
Việc phân chia gia công thô và hoàn thiện có làm tăng thêm chi phí không?
Nó thêm phần thiết lập, nhưng nó lưu lại phần này. Gia công thô, để vật liệu lắng xuống, sau đó hoàn thiện là cách đáng tin cậy duy nhất để giữ hình dạng trên một bộ phận mà ứng suất phôi hoặc nhiệt cắt sẽ làm di chuyển các bức tường. Trên một lô, hoạt động bổ sung sẽ rẻ hơn nhiều so với làm lại hoặc lô bị loại bỏ.
Bạn có thể gia công các bộ phận có thành mỏng bằng nhôm và thép không?
Vâng. Nhôm là vật liệu phổ biến nhất cho gia công tường mỏng của chúng tôi và chúng tôi cũng gia công thép, thép không gỉ và vật đúc ở những nơi bộ phận cần cường độ cao hơn hoặc chống mài mòn. Cắt thép với lực cao hơn, do đó đồ gá và đường chạy dao được lên kế hoạch xoay quanh điều đó ngay từ đầu. Gửi bản vẽ, vật liệu và kích thước lô, chúng tôi sẽ đề xuất máy, phương pháp cố định và trình tự quy trình.
Nhận kế hoạch gia công tường mỏng
Hãy cho chúng tôi biết về bộ phận của bạn - vật liệu, kích thước, thành mỏng nhất, các tính năng phải đúng và kích thước lô - và Handemo sẽ đề xuất trung tâm gia công phù hợp cũng như quy trình phù hợp với nó. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Vỏ máy bơm gia công và CNC Gia công vỏ động cơ điện - hai họ bộ phận nữa trong đó tường và lỗ khoan quyết định xem bộ phận đó có phù hợp hay không đã được chấp nhận.