Gia Công Trục Thép Không Gỉ CNC: Quy Trình và Thiết Bị
Trục thép không gỉ hiếm khi bị hỏng trên bản vẽ. Nó không hoạt động trong quá trình sử dụng - ở mép phốt bị mòn hình bầu dục, ở ổ trục bị mất khít hoặc ở ren không giữ được mô-men xoắn. Biến không gỉ là nơi tạo ra hầu hết các vấn đề đó và là nơi chúng được ngăn chặn. Vật liệu này chống lại lưỡi cắt theo những cách mà thép carbon không làm được và trục là một bộ phận dài, mảnh sẽ di chuyển ra khỏi dụng cụ ngay khi tải nặng. Bài viết này giải thích cách Handemo CNC gia công trục thép không gỉ - các loại mà chúng tôi thấy nhiều nhất, các tính năng quyết định xem trục có được chấp nhận hay không, loại máy mà chúng tôi thực hiện công việc và các quy tắc quy trình mà chúng tôi tuân theo từ lần gia công thô đầu tiên cho đến lần kiểm tra cuối cùng.
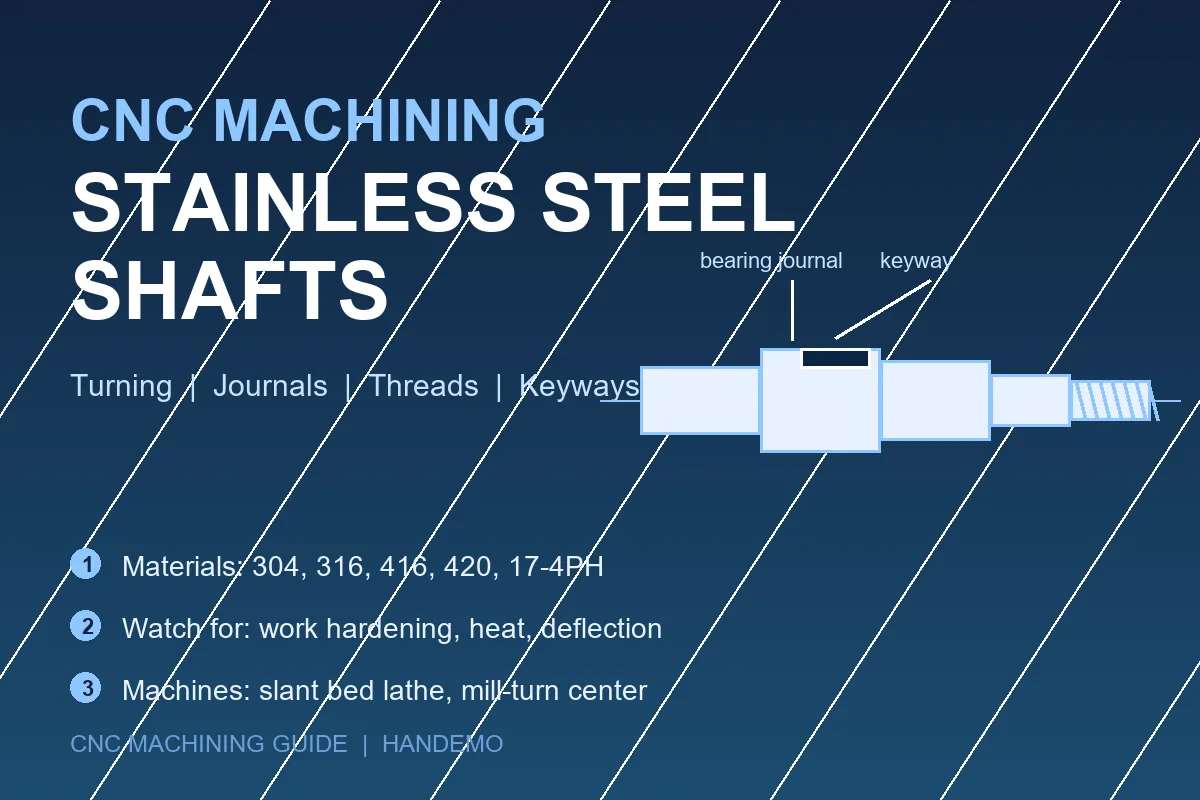
Điều gì làm nên sự khác biệt của trục thép không gỉ
Không phải mọi máy cấp không gỉ đều giống nhau và quyết định đầu tiên đối với bất kỳ công việc trục nào là chúng ta sẽ cắt loại nào. Các loại Austenitic như 304 và 316 là những loại phổ biến nhất trong máy bơm, thiết bị thực phẩm và máy móc chế biến. Chúng cứng và có khả năng chống ăn mòn, nhưng chúng hoạt động cứng hơn - bề mặt trở nên cứng hơn khi máy cắt chà xát và lần cắt tiếp theo gặp một lớp da cứng hơn lõi. Các loại ferrit và martensitic như 420 và 416 được sử dụng khi trục cần độ cứng hoặc khả năng chống mài mòn; 416 được gia công tự do và hoạt động tốt hơn nhiều khi cắt, trong khi 420 thưởng cho quy trình được kiểm soát vì nó khó hơn trên các công cụ. Các loại làm cứng do kết tủa như 17-4PH nằm ở giữa: chúng được gia công để có độ hoàn thiện tốt trước khi lão hóa, sau đó tăng cường độ bền trong quá trình xử lý nhiệt.
Điểm chung của chúng là chúng dẫn nhiệt ra khỏi lưỡi cắt một cách chậm rãi. Ở thép carbon, một phần nhiệt lượng tỏa ra cùng với phoi; đối với thép không gỉ, phần lớn hơn nằm trong dụng cụ và phôi. Thuộc tính duy nhất đó quyết định hầu hết các quy tắc thực tế trên trục: giữ cho lưỡi cắt sắc bén, giữ nguội, giữ tải ổn định và không bao giờ để dụng cụ ngồi và cọ xát.
Nơi sử dụng trục thép không gỉ
Công việc trục không gỉ của chúng tôi được chia thành một số nhóm rõ ràng. Trục bơm mang một bánh công tác ở một đầu và một khớp nối ở đầu kia, với một vòng đệm chạy trên một trục đã hoàn thiện ở giữa. Trục động cơ và trục van có hình dạng tương tự nhau nhưng bề mặt khác nhau mới là vấn đề quan trọng. Trục máy trộn và máy khuấy dài và mảnh nên độ lệch là toàn bộ vấn đề. Thiết bị thực phẩm và dược phẩm sử dụng trục 316 với bề mặt phải nhẵn và có thể làm sạch được. Các bộ phận thủy lực và thiết bị đo cần có vai hoặc bậc để định vị thứ khác, có nghĩa là các mặt và đường kính phải phối hợp với nhau.Trong mỗi dòng, trục được đánh giá ít hơn bởi hình dạng tổng thể của nó so với một số ít bề mặt: ổ trục, bệ đệm kín, vai kiểm soát độ đảo, ren phải giữ và bất kỳ rãnh then, phẳng hoặc rãnh nào truyền mô-men xoắn.
Tại sao việc quay trục lại khó
Tăng cường làm việc
Một cạnh xỉn màu hoặc đường đi quá nhẹ trên thép không gỉ austenit sẽ chà xát bề mặt thay vì cắt và bề mặt sẽ cứng lại dưới tác dụng của dụng cụ. Lần tiếp theo phải cắt một lớp da cứng hơn, làm mờ cạnh hơn và làm cứng lớp trở lại. Cách khắc phục là một lưỡi cắt sắc bén, tích cực, độ sâu cắt thực sự nằm dưới lớp cứng và nguồn cấp dữ liệu giữ cho dụng cụ tiếp xúc thay vì trượt. Cắt lại cùng một bề mặt bằng đường chuyền nhẹ là cách nhanh nhất để làm cho trục không gỉ cứng hơn dụng cụ.
Nhiệt và dụng cụ
Vì nhiệt vẫn ở gần mép nên cấp dụng cụ và chất làm mát quan trọng hơn so với thép. Chúng tôi sử dụng các loại và lớp phủ dành cho thép không gỉ và cung cấp chất làm mát ở nơi phoi thực sự hình thành. Chạy khô trục trên thép không gỉ hoặc đổ chất làm mát vào sai vị trí sẽ rút ngắn tuổi thọ dụng cụ và che giấu các dấu hiệu ban đầu của vết cắt xấu cho đến khi lớp hoàn thiện đã được đánh dấu.
Độ lệch trên phần mảnh
Trục dài so với đường kính của nó nên lực cắt sẽ đẩy trục ra khỏi dụng cụ. Kết quả là hình côn, hình thùng hoặc đường kính đúng ở đầu mâm cặp và sai ở đầu ụ sau. Trên các trục dài, chúng tôi kiểm soát điều này bằng một ụ sau hoặc phần tựa ổn định, bằng cách thực hiện các đường chuyền cân bằng ở cả hai bên và bằng cách giữ tải trọng cắt ở mức vừa phải để bộ phận không bị cong ra khỏi vết cắt.
Nói chuyện rồi kết thúc
Vòng trục. Một trục thanh mảnh có nhiều chiều dài không được hỗ trợ sẽ rung theo tần số riêng của nó và dụng cụ sẽ đánh dấu bề mặt bằng một họa tiết trở nên tệ hơn sau mỗi lần di chuyển. Câu trả lời cũng giống như đối với bất kỳ chi tiết mỏng nào: phần nhô ra ngắn hơn, thiết lập cứng nhắc, đường dẫn dao đi vào vết cắt một cách trơn tru và đủ lực đỡ đằng sau chi tiết để giảm rung.
Tôn theo đường chỉ và khớp
Thép không gỉ có xu hướng bị mòn - vật liệu hàn với chính nó dưới áp lực. Trên các ren, trên các khớp nối và trên bất kỳ bề mặt nào trượt, điều này hiển thị dưới dạng kim loại bị rách hoặc một sợi chỉ không được lắp ráp sạch sẽ. Dụng cụ sắc bén, hình dạng ren chính xác và đường hoàn thiện không bị chà xát là những yếu tố giúp bề mặt không bị rách.
Các máy được khuyên dùng cho trục thép không gỉ
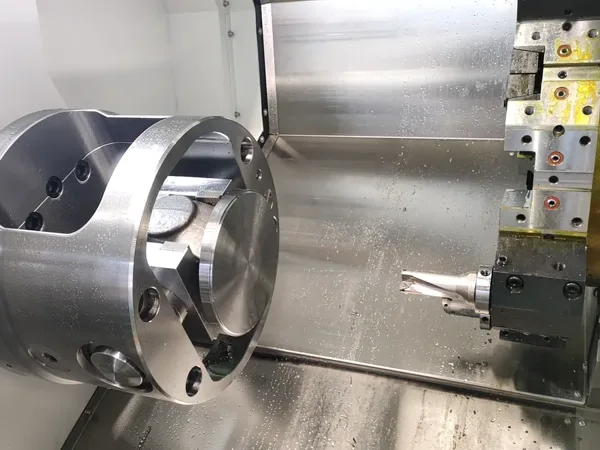
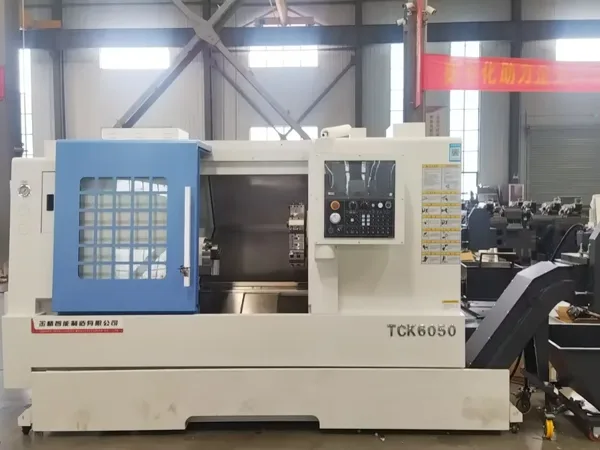
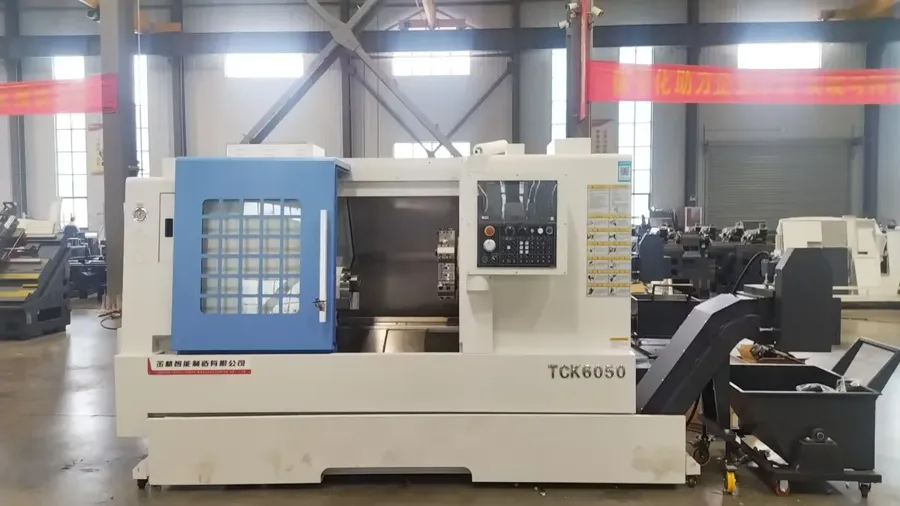
Gia công trục là công việc tiện và điểm khởi đầu của chúng tôi đối với hầu hết các trục không gỉ là TCK6050 CNC máy tiện giường nghiêng.Giường nghiêng cho phép phoi rơi ra khỏi vết cắt thay vì xếp chồng lên nhau xung quanh dụng cụ, điều này quan trọng đối với thép không gỉ khi phoi bị mắc kẹt dưới mép là phoi sẽ chà xát và làm cứng bề mặt. Máy được thiết lập nhanh chóng và thoải mái với các lô trục ngắn và dài hỗn hợp đi kèm với nhau.
Khi trục nặng, dài hoặc phải giữ hình dạng dọc theo chiều dài tối đa của nó, TCK6350B máy tiện hạng nặng CNC mang đến độ cứng và phạm vi làm việc lớn hơn giúp giữ một bộ phận dài ổn định giữa các tâm. Đối với các trục có độ hoàn thiện tốt trên trục và các mặt đệm, TCK6050D máy tiện có độ chính xác cao được chế tạo xung quanh các đường gia công tinh nhẹ hơn mà các bề mặt không gỉ đáp ứng và TCK70D thực hiện cùng loại công việc trên một phong bì lớn hơn.
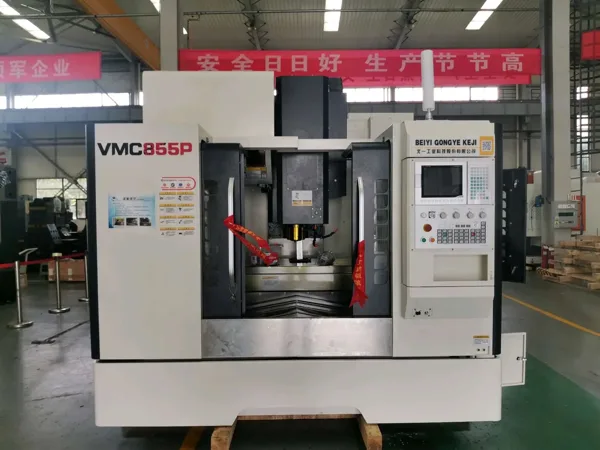
Trục không phải lúc nào cũng là công việc tiện đơn thuần. Trục cũng cần có rãnh then, mặt phẳng, lỗ chéo hoặc mặt bích là trường hợp của máy tiện và phay trong một thiết lập. CNC Máy phay tiện cho phép chúng tôi cắt các đường kính tiện và các bộ phận dẫn động mà không cần di chuyển bộ phận sang máy thứ hai, giúp loại bỏ lỗi kẹp lại và lỗi lệch đi kèm với nó. Thay vào đó, khi trục chỉ cần một tính năng phay ngắn, chúng tôi sẽ chạy thao tác đó trên trung tâm gia công dọc. Trên toàn bộ phạm vi - xem toàn bộ CNC phạm vi máy tiện giường nghiêng - quy tắc giống nhau: bộ phận được kẹp lại càng ít lần thì khả năng mất độ đồng tâm càng ít.
Quy tắc xử lý chúng tôi tuân theo trên trục không gỉ
Cắt dưới vùng da cứng
Trên thép không gỉ austenit, chúng tôi lấy chiều sâu cắt thực sự thay vì một loạt đường truyền ánh sáng, do đó, cạnh nằm dưới lớp được gia công cứng thay vì nằm trên lớp đó. Hình dạng dương, sắc nét với bán kính mũi nhỏ giữ cho lực cắt thấp trong khi vẫn loại bỏ vật liệu. Đây là thói quen duy nhất giúp phân biệt trục không gỉ đi thẳng ra khỏi trục cứng và dính.
Giữ bộ phận mát và chip thông thoáng
Chúng tôi làm ngập khu vực cắt và cung cấp chất làm mát tại nơi phoi hình thành, đồng thời chúng tôi lập kế hoạch đường chạy dao để phoi vỡ và rời đi thay vì quấn chi tiết. Trên các trục mảnh, việc thoát phoi không chỉ là công việc vệ sinh - phoi bị kẹt giữa dụng cụ và vật gia công là phoi chà xát, làm cứng và thu nhỏ đường kính.
Đỡ trục rồi cắt
Trục dài được đỡ tối thiểu bằng ụ sau và có phần tựa ổn định khi chiều dài không được đỡ lớn. Các đường chuyền được cân bằng để lực cắt không đẩy chi tiết theo một hướng. Khi hình học cho phép, chúng tôi để trục có kích thước hơi quá lớn và để nó ổn định trước khi thực hiện thao tác hoàn thiện, do đó, bất kỳ chuyển động nào do ứng suất được giải phóng sẽ xảy ra trước khi các bề mặt cuối cùng được cắt thay vì sau đó.
Thô, ổn định, hoàn thiện
Trục không gỉ đã được loại bỏ nhiều vật liệu sẽ chuyển động khi ứng suất bên trong thanh được giải phóng. Chúng tôi gia công thô trục, để nó ổn định và sau đó hoàn thiện - bao gồm việc kiểm tra nhật ký trước khi hoàn thiện để các vết cắt cuối cùng được thực hiện trên một bộ phận ổn định. Trên các trục có độ thẳng quan trọng, trình tự bao gồm bước làm thẳng hoặc ứng suất trước lần quay cuối cùng.
Cắt ren và rãnh then theo đúng thứ tự
Các sợi chỉ được cắt sau khi hoàn thành đường kính xác định vị trí của chúng, do đó sợi chỉ chạy đồng tâm với nhật ký mà nó hoạt động. Các rãnh then, mặt phẳng và lỗ chéo được đặt tương đối với cùng một mốc chuẩn và khi các tính năng đó được thực hiện trên máy thứ hai, chúng tôi giữ trục trên cùng một đường tâm. Các bước hoàn thiện trên bề mặt bịt kín và ổ trục được thực hiện sau cùng, với bộ phận được hỗ trợ theo cách nó sẽ được hỗ trợ khi sử dụng.
Chất lượng và tính nhất quán
Trục không gỉ bị từ chối vì các tạp chí không đồng tâm với nhau, vai không vuông góc với trục, côn dọc theo đường kính dài, ren không tiếp nhận đai ốc một cách sạch sẽ hoặc bệ đệm kín bị rách khi chịu tải.Mọi lỗi trong số đó đều bắt nguồn từ một quyết định trong quy trình - trục được đỡ như thế nào, lượng nhiệt còn lại trong đó là bao nhiêu, liệu dụng cụ có đủ sắc để cắt thay vì làm nhòe hay không và liệu bộ phận đó có được cho thời gian để ổn định trước khi hoàn thiện hay không.
Handemo đã chế tạo máy công cụ ở Đằng Châu từ năm 2008, trên một nhà máy rộng 220.000 mét vuông với hơn 660 nhân viên và các chương trình trục không gỉ mà chúng tôi chạy ở đây đều bắt đầu theo cùng một cách: chứng minh việc thiết lập và trình tự trên một trục thử nghiệm, sau đó chạy lô trên cùng một thiết lập đó. Nếu bạn đang xem xét một công việc trục, bản vẽ cho chúng ta biết nhiều nhất là bản vẽ có các bề mặt quan trọng được đánh dấu - các tạp chí, chỗ bịt kín và mốc chuẩn mà phần còn lại của bộ phận được đo từ đó.
Câu hỏi thường gặp
Máy tiện trục inox nào tốt nhất?
Đối với hầu hết các trục ngắn và trung bình, máy tiện bàn nghiêng chẳng hạn như TCK6050 là điểm khởi đầu phù hợp vì việc kiểm soát phoi và thiết lập nhanh quan trọng hơn kích thước. Các trục dài hơn hoặc nặng hơn cần độ cứng của máy như TCK6350B có hỗ trợ ụ sau và các trục cũng có rãnh then, mặt phẳng hoặc lỗ chéo được chạy tốt nhất trên máy phay tiện để các tính năng tiện và dẫn động được cắt trong một thiết lập.
Tại sao trục inox lại có hình côn?
Hầu như luôn luôn là do trục bị lệch dưới lực cắt. Trục mảnh đẩy ra khỏi dụng cụ nên đường kính ở ngay gần mâm cặp và sai ở đầu xa. Hỗ trợ bộ phận bằng ụ sau hoặc phần tựa ổn định, cân bằng các đường chuyền và giữ tải trọng cắt ở mức vừa phải là điều giữ cho trục không gỉ thẳng dọc theo chiều dài của nó.
Làm cách nào để ngăn không cho thép không bị cứng lại khi tiện?
Bằng cách cắt bên dưới lớp cứng thay vì bên trên nó. Lưỡi cắt sắc bén, độ sâu cắt thực sự và bước tiến ổn định giữ cho dụng cụ cắt vật liệu thay vì chà xát. Ánh sáng lặp đi lặp lại trên cùng một bề mặt là nguyên nhân khiến bề mặt cứng lại và lớp hoàn thiện không thành công.
Bạn gia công loại thép không gỉ nào cho trục?
Hầu hết là các loại austenit 304 và 316 dùng cho máy bơm, van và thiết bị xử lý, cùng với các loại 416 và 420 cần có khả năng chống mài mòn hoặc độ cứng và các loại làm cứng kết tủa như 17-4PH nơi bộ phận tăng cường độ bền khi xử lý nhiệt. Mỗi chiếc được lên kế hoạch khác nhau - 416 phôi gia công tự do hoạt động rất khác so với 316 trong cùng một thiết lập.
Bạn có thể gia công một trục cần cả tiện và phay không?
Vâng. Máy phay tiện cắt các đường kính tiện và rãnh then, mặt phẳng hoặc lỗ chéo mà không có bộ phận nào rời khỏi trục chính, giúp giữ cho các đặc điểm đó đồng tâm với các tạp chí.Khi chỉ cần một tính năng phay nhỏ, hoạt động có thể được chạy trên một trung tâm gia công đứng với trục được đặt từ cùng một mốc.
Nhận sơ đồ gia công trục thép không gỉ
Hãy cho chúng tôi biết về trục - cấp độ, đường kính và chiều dài, các bề mặt phải đồng tâm, liệu nó có rãnh then, rãnh then hay lỗ chéo cũng như kích thước lô - và Handemo sẽ đề xuất máy tiện hoặc máy phay tiện phù hợp cũng như quy trình đi kèm với trục đó. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công trục truyền động và Nghiên cứu điển hình: Gia công trục truyền động chính xác - thêm hai cái nhìn khác về cách hình học trục, giá đỡ và trình tự quyết định kết quả.