Gia Công Trục Lệch Tâm CNC: Quy Trình và Thiết Bị
Thoạt nhìn, một trục lệch tâm trông giống như một lỗi kéo dài. Một tạp chí nằm lệch khỏi đường trung tâm, một mạng lưới đối trọng treo đối diện với nó và bộ phận này dường như được xây dựng xung quanh trục sai. Sự bù đắp đó chính là điểm nhấn của thiết kế - và nó cũng là điều khiến bộ phận này trở nên khó xử lý khi gia công. Thời điểm bạn kẹp một trục có khối lượng không nằm trên trục quay của nó, công việc bắt đầu chống lại việc thiết lập. Nó lệch đi, nó rung động và các tạp chí bù đắp phải xuất hiện đúng pha với nhau và với các rãnh then điều khiển chúng. Bài viết này đề cập đến cách Handemo CNC gia công các trục lệch tâm: hình dạng mà chúng ta nhìn thấy, vật liệu tạo ra chúng, loại máy mà chúng ta thực hiện công việc và trình tự quy trình mà chúng ta tuân theo khi tâm của bộ phận không phải là tâm của vết cắt.

Trục lệch tâm là gì và nó sẽ đi về đâu
Trục lệch tâm là trục có ít nhất một trục có trục được cố định lệch khỏi trục chính. Xoay trục và tạp chí đó quay quanh đường trung tâm, chuyển chuyển động quay thành chuyển động tịnh tiến hoặc dao động. Ý tưởng này đã cũ và nó có ở khắp mọi nơi trong các thiết bị hạng nặng. Máy phay hàm sử dụng trục lệch tâm lớn để xoay hàm chuyển động. Các máy sàng rung, máy đầm rung và bộ truyền động máy lắc sử dụng trọng lượng lệch tâm và các tạp chí bù để tạo ra hành trình. Máy ép lệch tâm và máy ép đột lỗ chuyển chuyển động quay của động cơ thành hành trình đi xuống có kiểm soát thông qua trục hoặc tay quay lệch tâm. Động cơ thủy lực, máy bơm chuyển vị thay đổi và máy bơm truyền động lệch tâm sử dụng trục lệch tâm ngắn hơn để di chuyển piston hoặc tấm lắc, đồng thời nhiều cơ cấu định vị và kẹp sử dụng trục cam lệch tâm nhỏ để khóa hoặc nhả các bộ phận.
Trong mọi ứng dụng đó, trục đều có cùng một nhóm tính năng. Có các tạp chí chính nằm trong ổ trục và xác định trục quay. Có nhật ký offset, thường là bề mặt làm việc của bộ phận. Có các mạng hoặc thùy giữa chúng, thường được tạo hình như đối trọng để trục không bị rung lắc ở tốc độ chạy. Và còn có các đặc điểm được dẫn động - rãnh then, trục xoay, mặt phẳng, lỗ chéo, đường dẫn dầu và đôi khi là đầu ren. Trục lệch tâm của máy phay là một bộ phận có kích thước lớn, nặng và dài. Trục lệch tâm của bơm ngắn và nhỏ gọn. Cả hai đều có cùng một vấn đề ở các quy mô khác nhau: khoảng chênh lệch phải được thiết lập, duy trì và điều chỉnh theo từng giai đoạn một cách chính xác so với mọi thứ khác.
Vật liệu chúng tôi thấy khi gia công trục lệch tâm
Hầu hết các trục lệch tâm mà chúng tôi gia công đều là thép hợp kim.42CrMo và 40Cr là những lựa chọn phù hợp cho các trục vừa và lớn - đủ cứng để chịu tải nặng và phản ứng với quá trình tôi cứng và tôi luyện, đó là điều giúp máy phay hoặc máy ép lệch tâm tồn tại qua nhiều năm đạp xe. Trong trường hợp bề mặt phải chống mài mòn khi tiếp xúc trượt, như trên vấu cam hoặc cổ trục lệch tâm chạy sát vào ống lót, 20CrMnTi và các loại làm cứng vỏ tương tự được chế hòa khí và làm cứng sau khi gia công, do đó trục được xử lý nhiệt với một lượng nhỏ còn lại trên bề mặt làm việc. Bộ truyền động lệch tâm đơn giản thường được làm từ thép 45 hoặc thép tương đương. Độ lệch tâm của máy phay lớn hơn đôi khi được đúc và sắt dẻo xuất hiện ở các vị trí tải thấp hơn, nơi việc đúc rẻ hơn so với rèn.
Có hai thói quen vật chất quan trọng đối với công việc này. Đầu tiên, cổ trục bằng hợp kim di chuyển khi lớp vỏ bên ngoài bị loại bỏ - một thanh dài hoặc vật rèn chịu ứng suất bên trong và việc gia công thô phần lệch tâm sâu sẽ giải phóng nó không đồng đều. Thứ hai, các lớp làm cứng vỏ được cắt khác nhau trước và sau khi xử lý nhiệt, do đó, trình tự phải để lại các bề mặt sẽ được mài hoặc mài để có trạng thái như sau khi đông cứng chứ không phải trước đó.
Tại sao trục lệch tâm khó gia công
Sự mất cân bằng đã được tích hợp sẵn trong phần
Một trục tròn quay cân bằng quanh trục của chính nó. Trục lệch tâm có đối trọng thì không: ngay cả khi thiết kế được cân bằng như một chi tiết hoàn thiện, hình dạng trung gian trong quá trình gia công cũng không được như vậy. Một tấm lưới đối trọng chưa hoàn thiện, một thùy bị cắt một nửa hoặc một tạp chí bù đắp đã được gia công thô ở một mặt nhưng mặt kia không kéo phần xung quanh. Ở tốc độ gia công thô thấp, điều này thể hiện ở vết cắt không đồng đều và tuổi thọ dụng cụ kém. Ở tốc độ cao hơn, nó biến thành rung động đánh dấu các tạp chí và đẩy chi tiết ra khỏi dụng cụ. Câu trả lời không phải là làm mọi thứ chậm lại - mà là lập kế hoạch thiết lập sao cho khối lượng không cân bằng được hỗ trợ và giữ cho các đường gia công thô ở cả hai bên của trục cân bằng với nhau.
Phần bù phải được thiết lập chứ không phải chỉ quay số
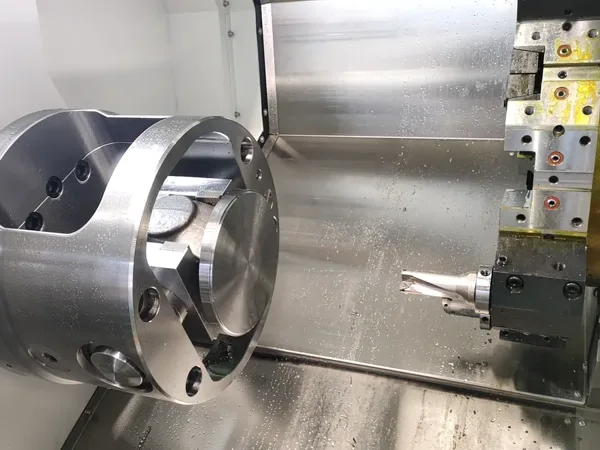
Trên một trục thông thường, việc quay giữa các tâm rất đơn giản: các lỗ tâm xác định trục và mọi đường kính đều theo trục đó. Trên một trục lệch tâm, cổ trục bù có một trục riêng và việc sử dụng công cụ để cắt quanh trục đó là một quyết định thiết lập. Chúng tôi sử dụng thiết lập lệch tâm - các lỗ tâm bù được thiết lập từ trục chính, ống bọc hoặc đồ gá chó giữ bộ phận ở tâm bù trong khi nhật ký chính vẫn ở dạng mốc hoặc sắp xếp bốn hàm hoặc vật cố định trên tác phẩm lớn hơn trong đó bộ phận được chỉ định đến phần bù thay vì ở giữa. Cho dù sử dụng tuyến đường nào thì phần bù phải được tạo từ mốc dữ liệu sẽ vẫn tồn tại sau khi bộ phận được hoàn thành, vì đó là cách phần còn lại của trục được kiểm tra sau này.
Góc pha giữa các đặc điểm
Trục lệch tâm hiếm khi có một trục lệch tâm.Máy phay lệch tâm, máy ép lệch tâm hoặc trục bơm có thể mang nhiều hơn một phần bù, cộng với các rãnh then, chốt và lỗ dầu, và điều quan trọng là mối quan hệ pha giữa chúng - mỗi mặt của phần bù có hướng nào và vị trí của mỗi tính năng được dẫn động nằm tương đối với nó. Nhận độ lệch đúng nhưng sai pha và bộ phận sẽ không khớp với cơ chế mà nó điều khiển. Pha được kiểm soát bằng cách tham chiếu mọi đối tượng trở lại mốc chuẩn chung, bằng các dấu chỉ mục được cắt vào trục và để lại hiển thị trong suốt quá trình và bằng cách cắt các đối tượng theo thứ tự không phá hủy tham chiếu.
Trục dài nặng tự di chuyển
Trục lệch tâm lớn dài và nặng và chúng thường được gia công giữa các tâm hoặc trên một giá đỡ ổn định. Độ lệch của lực cắt là một vấn đề; phần còn lại là những gì bộ phận này thực hiện sau khi gia công thô, khi vật liệu mà nó loại bỏ đang giữ trục ở trạng thái chịu ứng suất. Một phần lệch tâm thô ráp có thể bị cong lại một cách rõ ràng. Chúng tôi giải quyết vấn đề này theo cách mà công việc trục nặng luôn được xử lý: gia công thô mọi thứ với mức cho phép, để bộ phận ổn định - bao gồm bước giảm bớt căng thẳng khi vật liệu và yêu cầu của khách hàng yêu cầu - sau đó hoàn thiện phần đã được xử lý thay vì theo đuổi một hình dạng liên tục chuyển động.
Các vết cắt, rãnh then và lỗ chéo bị gián đoạn
Trục lệch tâm có đầy đủ các tính năng bị gián đoạn. Các rãnh then cắt ngang một tạp chí, các đường spline làm gián đoạn bề mặt và các lỗ chéo xuyên qua một bên của bộ phận. Mỗi lần làm gián đoạn quá trình cắt và mỗi lần là cơ hội để dụng cụ bị đẩy ra khỏi dây chuyền. Các lỗ chéo gặp đường dẫn dầu bên trong là bẫy cổ điển: chúng được khoan sau khi các bề mặt bên ngoài được thiết lập để vị trí của chúng được đặt theo đường kính hoàn thiện thay vì từ thanh thô.
Các máy được khuyên dùng cho trục lệch tâm
Vì trục lệch tâm chạy từ các bộ phận có kích thước bằng máy bơm đến các bộ phận có kích thước bằng máy phay nên việc lựa chọn máy sẽ tuân theo kích thước và trọng lượng của phần bù.
Đối với các trục lệch tâm lớn, nặng - họ máy phay và máy ép có trục dài và đối trọng lớn - điểm bắt đầu là TCK6350B máy tiện giường nghiêng hạng nặng CNC. Độ cứng của nó giúp giữ cho bộ phận bù đắp dài không bị đẩy ra khỏi hình dạng khi cắt và bệ nghiêng giúp loại bỏ tải phoi nặng đi kèm với việc gia công thô phần bù đắp từ thanh rèn hoặc thanh lớn.
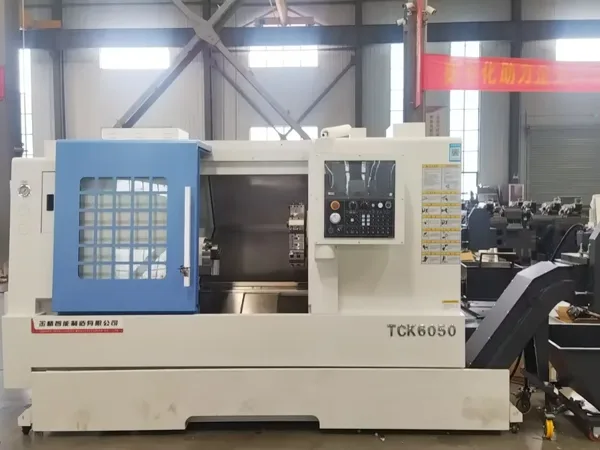
Trục lệch tâm trung bình - bộ truyền động bơm, trục cam lệch tâm và các bộ phận ép ngắn hơn - chạy thoải mái trên TCK6050 CNC máy tiện giường nghiêng, xử lý sự kết hợp giữa các bước gia công thô và các bước gia công tinh mà các bộ phận này cần mà không có sự thay đổi thiết lập lâu dài giữa chúng.Khi các bề mặt tạp chí chịu tải trọng làm việc lệch tâm, công việc hoàn thiện được thực hiện trên các mô hình máy tiện có độ chính xác cao thay vì trên máy gia công thô, vì bề mặt phải chịu được tiếp xúc trượt thay vì chỉ giữ một kích thước. Toàn bộ phạm vi được liệt kê trên trang CNC máy tiện giường nghiêng.
Nhiều trục lệch tâm không chỉ thực hiện công việc quay. Khi cùng một bộ phận có rãnh then, rãnh then, lỗ phẳng hoặc lỗ chéo phải đồng pha với phần bù, thì trường hợp máy tiện và phay trong một thiết lập là mạnh mẽ: CNC máy phay tiện cắt các tạp chí tiện và các bộ phận được dẫn động mà không cần kẹp lại bộ phận, giúp loại bỏ nguy cơ mất pha khi trục di chuyển sang máy thứ hai. Trục lệch tâm lớn với các bụng được phay chính, mặt bích hoặc kiểu khoan phù hợp hơn với máy nằm ngang chẳng hạn như HMC630-DT trung tâm gia công ngang, trong đó bộ phận được đưa tới trục chính từ nhiều phía và độ lệch có thể được tham chiếu từ một mốc chuẩn. Các bộ phận lệch tâm nhỏ hơn hầu hết được phay - tấm cam, trục lệch tâm, khóa lệch tâm - được chạy trên trung tâm gia công dọc trên một thiết bị cố định chuyên dụng.

Quy tắc xử lý chúng tôi tuân theo trên trục lệch tâm
Lật tạp chí chính trước
Các nhật ký chính xác định trục của chi tiết. Chúng tôi cắt chúng trước tiên và coi chúng là mốc chuẩn cho mọi thứ tiếp theo - offset, rãnh then, lỗ chéo và kiểm tra cuối cùng. Khi các nhật ký chính được thiết lập sớm, thiết lập lệch tâm có thể được chỉ ra trên bề mặt vẫn còn đó khi trục được hoàn thiện, thay vì dựa trên nguyên liệu thô sắp bị loại bỏ.
Cân bằng phần thiết lập chứ không chỉ phần nào
Công việc lệch tâm được lên kế hoạch sao cho khối lượng không cân bằng được đỡ trong thiết bị cố định và do đó các đường gia công thô luôn cân bằng với nhau. Trên một bộ phận có lưới đối trọng, cả hai mặt của lưới đều được gia công thô trong cùng một giai đoạn thay vì một mặt được hoàn thiện trong khi mặt kia vẫn còn thô. Trong trường hợp độ lệch lớn, bản thân thiết lập - mâm cặp, đồ gá, phần còn lại ổn định - được bố trí sao cho bộ phận không bị treo ở phía nặng.
Thiết lập độ lệch từ mốc thời gian thực
Phần offset được tạo từ trục chính bằng cách sử dụng các lỗ tâm offset, bộ phận cố định ống bọc hoặc chỉ báo và hướng của nó được đánh dấu trên bộ phận. Dấu hiệu đó không phải là thẩm mỹ - đó là những gì thao tác tiếp theo sẽ đọc.Chúng tôi cũng xác nhận độ lệch trên máy trước khi cắt hoàn thiện, do đó, thiết lập đã di chuyển sẽ bị bắt trước khi bề mặt làm việc được cắt thay vì sau đó.
Thô, ổn định, hoàn thiện
Công việc bù đắp nặng được thực hiện theo các giai đoạn: gia công thô với dung sai cho phép, cho phép ứng suất được giải phóng tự bộc lộ, giảm ứng suất ở những nơi vật liệu và ứng dụng yêu cầu, sau đó hoàn thiện bộ phận như hiện tại. Việc mài các bề mặt cuối cùng ngay sau khi cắt thô nặng là cách một phần lệch tâm lớn kết thúc bằng một khúc cua phải được làm thẳng và việc làm thẳng một trục lệch tâm đã hoàn thiện sẽ đắt hơn nhiều so với việc để nó cố định.
Cắt các chi tiết định hướng trên cùng một đường tâm
Các rãnh then, chốt, mặt phẳng và lỗ chéo được định vị từ các tạp chí chính và được phân chia theo giai đoạn từ dấu đã được cắt trước đó. Khi những tính năng đó được tạo ra trên máy thứ hai, dữ liệu sẽ được chuyển và kiểm tra thay vì giả định. Trên máy phay tiện, chúng được cắt theo thiết lập tương tự như nhật ký, đây là cách rõ ràng nhất để giữ cho phần bù và các tính năng được dẫn động được thống nhất.
Xác minh giai đoạn trước khi bộ phận rời đi
Việc kiểm tra cuối cùng trên trục lệch tâm không phải là đường kính - đó là mối quan hệ giữa các đặc điểm: hướng của các bề mặt offset, vị trí của rãnh then tựa vào trục đó và liệu mỗi cổ trục có chạy đúng với trục mà nó thuộc về hay không. Việc kiểm tra đó được thực hiện với bộ phận được hỗ trợ theo cách nó sẽ được hỗ trợ trong dịch vụ.

Chất lượng và tính nhất quán
Trục lệch tâm bị từ chối do góc pha không khớp với cơ cấu, độ lệch được đặt từ dữ liệu sai, các cổ trục không chạy đúng với trục mà chúng thuộc về, trục bị uốn cong sau khi gia công thô hoặc rãnh then không thẳng hàng với độ lệch mà nó hoạt động. Không có lỗi nào trong số đó liên quan đến độ hoàn thiện của một bề mặt. Chúng nói về mối quan hệ giữa các bề mặt và mối quan hệ được thiết lập bởi quá trình thiết lập và trình tự - mốc chuẩn nào được sử dụng, thời điểm bộ phận được phép ổn định và liệu pha có được chuyển tiếp qua mọi thao tác hay không.
Handemo đã chế tạo máy công cụ ở Đằng Châu từ năm 2008, trên một nhà máy rộng 220.000 mét vuông với hơn 660 nhân viên và các chương trình trục lệch tâm ở đây bắt đầu theo cách mà bất kỳ chương trình trục nào cũng thực hiện: chứng minh việc thiết lập và trình tự trên một bộ phận thử nghiệm, sau đó chạy lô trên thiết lập đã được chứng minh. Nếu bạn đang thiết kế một trục lệch tâm, thì bản vẽ cho chúng ta biết nhiều nhất là bản vẽ thể hiện hướng lệch, pha của các chi tiết được dẫn động và các tạp chí phải khớp với nhau - đó là ba điều quyết định xem bộ phận có hoạt động trong máy hay không.
Câu hỏi thường gặp
Trục lệch tâm dùng để làm gì?
Nó biến chuyển động quay thành chuyển động tịnh tiến hoặc dao động. Máy phay hàm, máy sàng rung, máy đầm rung, máy ép lệch tâm và đột dập, máy bơm truyền động lệch tâm và động cơ thủy lực đều sử dụng một trục có cổ trục bù. Nhật ký offset quay quanh trục chính và điều khiển bất kỳ cơ chế nào mà máy cần để di chuyển qua lại.
Làm cách nào để gia công nhật ký offset trên máy tiện CNC?
Bằng cách thiết lập phần bù dưới dạng một trục riêng biệt. Trước tiên, chúng tôi thiết lập các nhật ký chính làm mốc chuẩn, sau đó giữ hoặc chỉ ra bộ phận trên tâm offset bằng cách sử dụng các lỗ tâm offset, bộ cố định ống bọc hoặc bố trí bốn hàm, để công cụ cắt xung quanh trục offset. Hướng của phần bù được đánh dấu trên bộ phận và được sử dụng làm tham chiếu cho mọi tính năng phải được xử lý theo từng giai đoạn.
Tại sao trục lệch tâm lại rung khi gia công?
Vì khối lượng không nằm trên trục quay. Một tấm lưới đối trọng hoặc một tạp chí bù đắp được gia công thô ở một bên chỉ kéo bộ phận đó đi xung quanh và sự mất cân bằng tăng lên theo tốc độ. Cách khắc phục là một thiết lập mang khối lượng không cân bằng, các đường gia công thô được cân bằng ở cả hai phía của trục và hỗ trợ từ phần tựa hoặc ụ cố định trên trục dài.
Trục lệch tâm được làm từ vật liệu gì?
Thép hợp kim như 42CrMo và 40Cr dành cho trục trung bình và lớn, các loại thép được làm cứng vỏ như 20CrMnTi trong đó bề mặt làm việc phải chống mài mòn trượt, thép 45 dành cho các bộ truyền động lệch tâm đơn giản hơn và sắt dẻo cho một số bộ truyền động lệch tâm đúc tải trọng thấp hơn.Sự lựa chọn sẽ quyết định các bước làm cứng và giảm ứng suất nằm giữa gia công thô và hoàn thiện.
Bạn có thể gia công trục lệch tâm có rãnh then và lỗ chéo trong một thiết lập không?
Đúng vậy, đó chính xác là mục đích của máy phay tiện. Xoay các tạp chí và phay các rãnh then, mặt phẳng hoặc lỗ chéo trong cùng một thiết lập sẽ giữ cho các tính năng được dẫn động được điều chỉnh theo pha với phần bù mà không có nguy cơ mất tham chiếu khi bộ phận được kẹp lại ở nơi khác. Thay vào đó, các trục lệch tâm rất lớn với các bụng được phay nặng thường được chạy trên trung tâm gia công ngang.
Nhận sơ đồ gia công trục lệch tâm
Gửi cho chúng tôi trục - độ lệch và hướng của nó, các cổ trục phải chạy đúng với nhau, pha của rãnh then, trục xoay hoặc lỗ chéo, vật liệu và cỡ lô - và Handemo sẽ đề xuất máy tiện, máy phay tiện hoặc máy nằm ngang phù hợp cũng như trình tự quy trình đi kèm với nó. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công trục truyền động và CNC Gia công trục thép không gỉ bao gồm công việc trục thẳng và CNC Máy tiện và Mill-Turn giải thích khi nào các tính năng điều khiển phù hợp với máy chỉ có một thiết lập.