Gia Công Van Thủy Lực CNC: Quy Trình và Thiết Bị
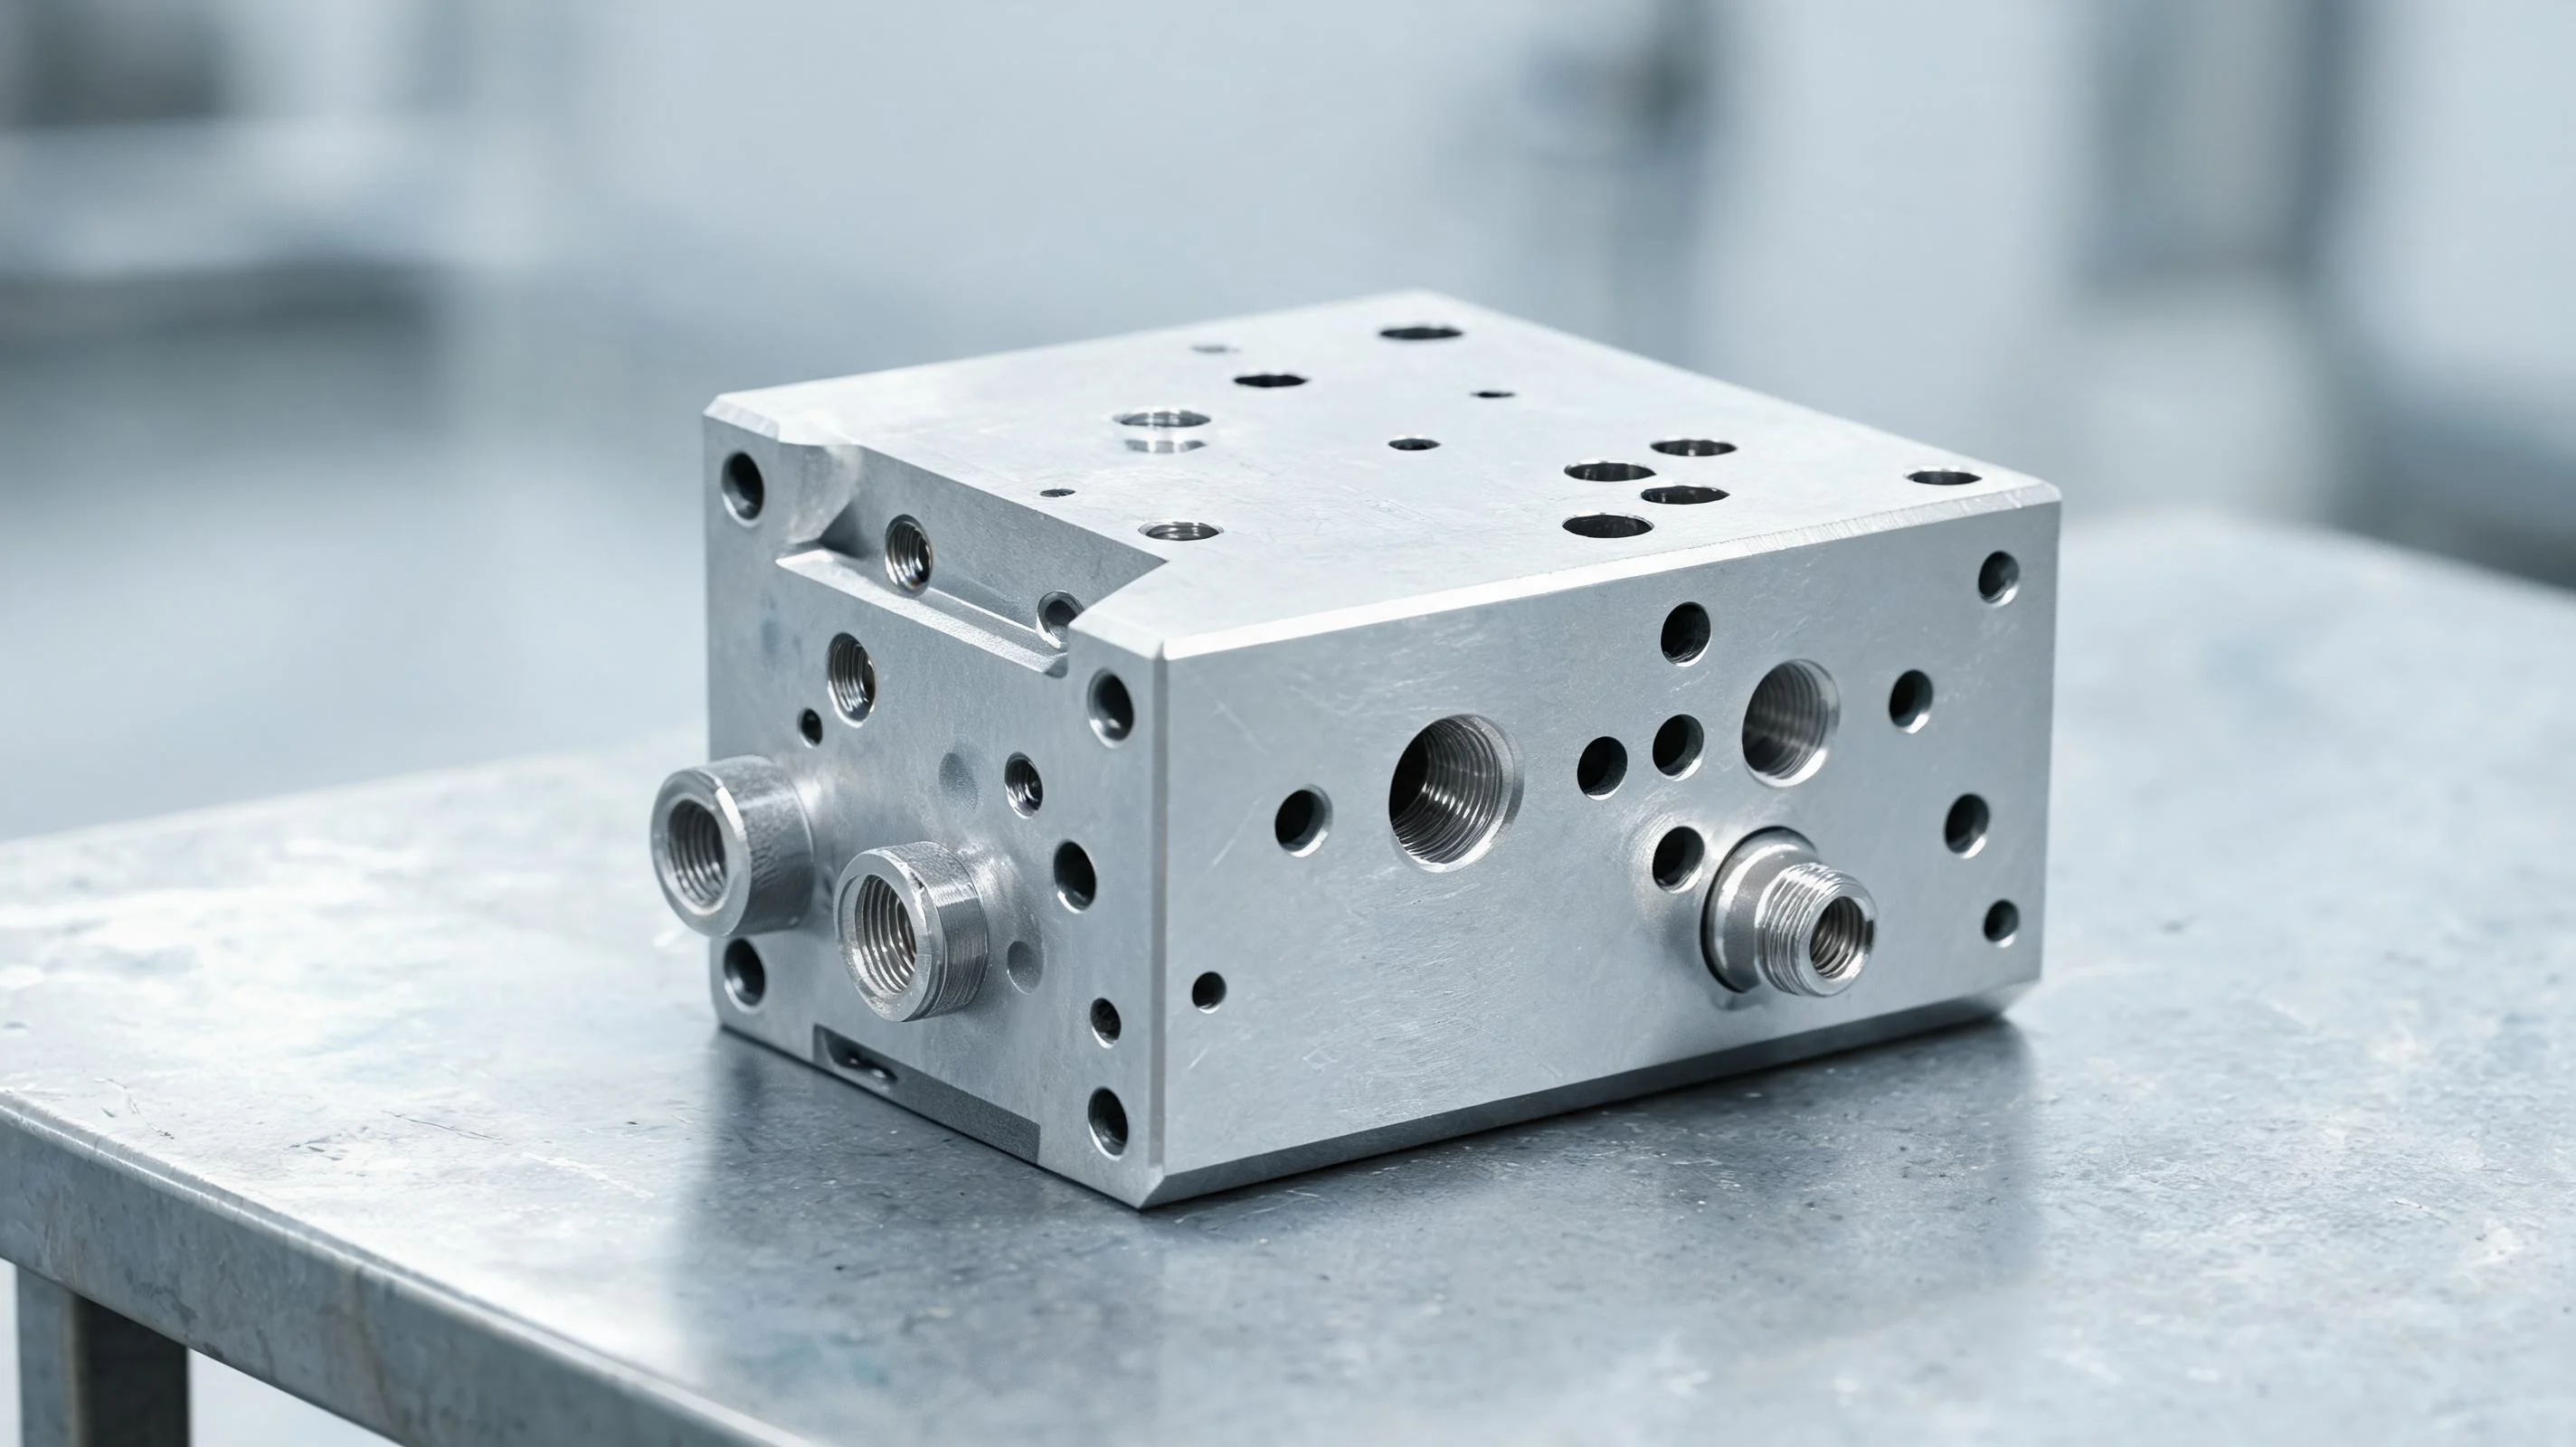
Đặt thân van thủy lực vào một cái vise và điều đầu tiên mà mọi cửa hàng đều chú ý là số lượng mặt cần gia công. Các mặt cổng ở một bên, một ống cuộn xuyên qua giữa, các đoạn khoan chéo gặp nhau ở các góc kỳ lạ và các mặt đệm phải luôn sạch sẽ. Di chuyển khối giữa các máy và thiết lập nhân lên. Để lại một mũi khoan trong một lỗ chéo và nó có thể đi thẳng vào mạch thủy lực của khách hàng. Bài viết này đề cập đến cách Handemo CNC gia công thân van thủy lực: vật liệu chúng tôi thấy, loại máy chúng tôi đề xuất và các điểm quy trình giúp chương trình van có thể lặp lại.
Phần: Vật liệu và Hình học
Thân van thủy lực là khối mang ống chỉ, ống bọc ngoài và các đường dẫn bên trong dẫn dầu. Bạn tìm thấy chúng trong các van định hướng, van giảm áp, van tỷ lệ và các ống góp van mực. Các vật liệu phổ biến là gang xám hoặc gang dẻo cho các van công nghiệp tiêu chuẩn, hợp kim nhôm có trọng lượng quan trọng và các loại không gỉ như 304 hoặc 316 cho thủy lực thực phẩm, hàng hải và dịch vụ ăn mòn. Một số khối áp suất cao được gia công từ thép rèn.
Về mặt hình học, khối là một tập hợp các vấn đề về độ thẳng: lỗ ống chạy dọc theo chiều dài của khối, các mặt cổng ở nhiều phía, các cổng có ren và các mũi khoan cắt nhau theo các góc. Các lối đi bên trong hiếm khi đi thẳng qua nên các công cụ phải tiếp cận chúng từ các hướng khác nhau. Hình học đó, không phải vật liệu xa lạ, là lý do tại sao thân van buộc chặt máy trong thời gian dài.
Các loại máy được khuyên dùng cho thân van
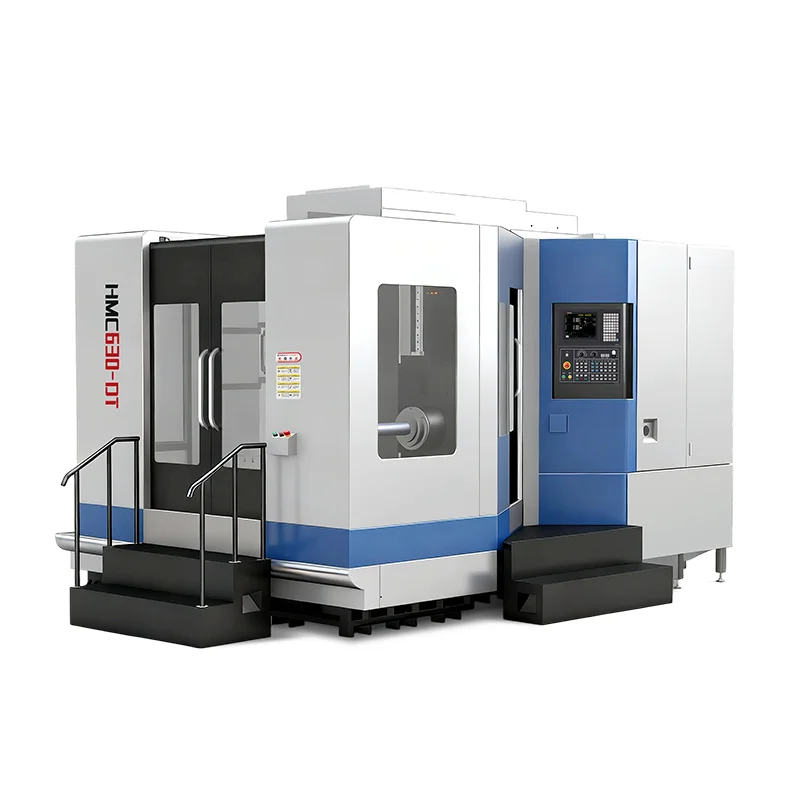
Đối với hoạt động sản xuất, trung tâm gia công nằm ngang là lựa chọn phù hợp. Trục xoay hướng vào cạnh của khối, do đó bạn gia công một mặt, lập chỉ mục cho bàn quay và gia công mặt tiếp theo mà không cần cố định lại. HMC630-DT là mô hình mà chúng tôi thường đề xuất cho các lô thân van: một trung tâm gia công ngang loại T với khả năng trao đổi pallet kép, do đó trục chính vẫn tiếp tục cắt trong khi người vận hành tải vật cố định tiếp theo. Đối với các khối nhỏ gọn có nội dung nhàm chán nặng, máy phay và phay TH500 cung cấp một nền tảng vững chắc cho các đường cắt gián đoạn và khoan cổng. Nếu khối của bạn lớn hơn pallet 500 hoặc 630 mm, hãy xem toàn bộ dòng trung tâm gia công ngang.
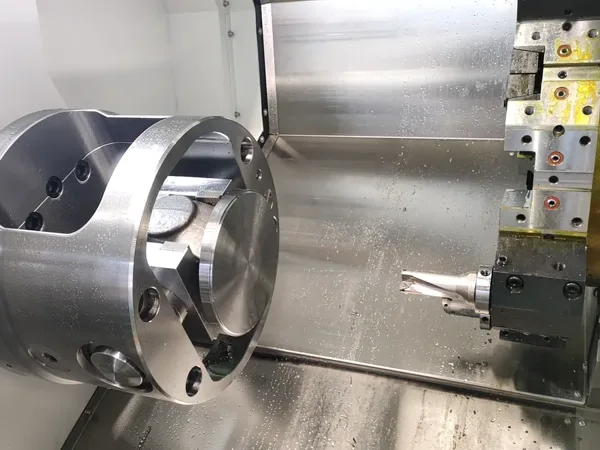
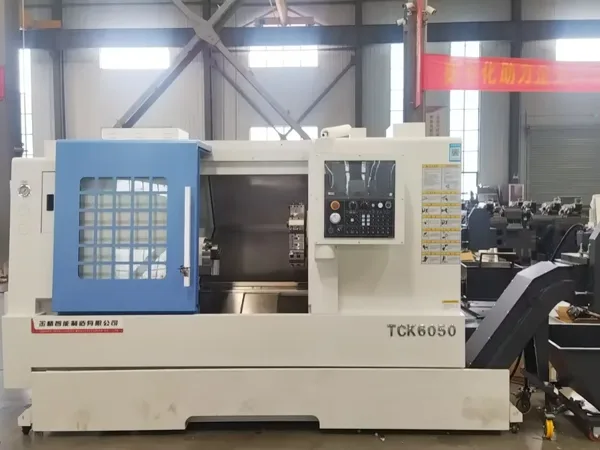
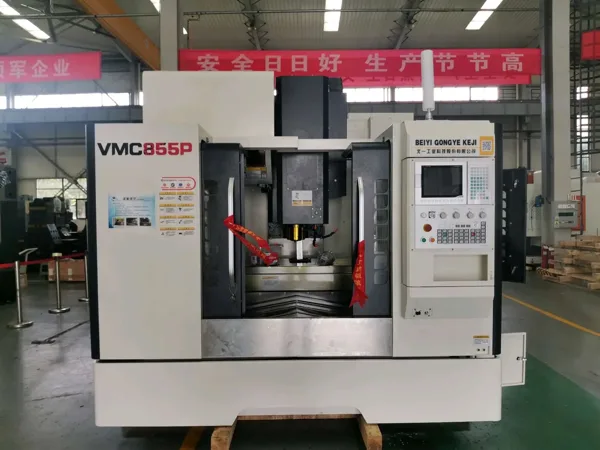
Các cửa hàng nhỏ hơn và nơi sản xuất nguyên mẫu thường gia công thân van trên trung tâm gia công thẳng đứng được trang bị trục quay. Nó hoạt động, nhưng mỗi bộ phận lập chỉ mục xung quanh trục trục chính, do đó thời gian chu kỳ sẽ dài hơn so với trên HMC có tới bốn hoặc năm mặt trong một thiết lập. Khi bạn cũng sản xuất ống cuộn, máy tiện CNC với dụng cụ trực tiếp có thể hoàn thiện ống cuộn trong một máy - đáng cân nhắc nếu bạn chế tạo các van hoàn chỉnh thay vì chỉ thân máy.
Các điểm xử lý giúp thân van luôn nhất quán
Lỗ ống cuộn
Lỗ ống chỉ là trung tâm chức năng của khối. Làm thô nó bằng một mũi khoan hoặc thanh móc lỗ có thể lập chỉ mục, sau đó hoàn thiện lỗ khoan theo cách thiết lập giống như các mặt cổng để tất cả hình học đều liên quan đến một mốc chuẩn. Giữ phần nhô ra của dụng cụ ngắn - thanh dài uốn cong và để lại lỗ khoan không thẳng.
Mặt cổng và mặt đệm
Phay mặt nghe có vẻ đơn giản nhưng áp lực của dụng cụ lên thành mỏng xung quanh cổng có thể làm biến dạng bề mặt. Sử dụng phương pháp phay leo, giữ độ sâu cắt đều và để lại một phôi nhỏ đồng nhất cho đường hoàn thiện để mặt phốt luôn phẳng.
Hố chéo và lối đi giao nhau
Các lỗ chéo gặp lỗ khoan chính ở các góc khó. Lập trình cách tiếp cận và rút lại để công cụ không kéo dọc theo bức tường mà nó vừa cắt và làm mờ mọi giao lộ nơi hai lối đi gặp nhau. Một công cụ vát cạnh hoặc một đường cắt ba via ngắn sẽ thực hiện được công việc đó; một số cửa hàng bổ sung thêm bước mài mòn mịn cho các cạnh bên trong của van có độ sạch cao.
Sạch sẽ
Thân van không thể vận chuyển khi có chip bên trong.Sau khi gia công, thổi sạch từng đoạn, rửa sạch khối và kiểm tra các điểm giao nhau bằng thử nghiệm bằng ánh sáng hoặc không khí. Một con chip bị kẹt trong bộ phân tần có thể dính vào ống cuộn trong quá trình thử nghiệm của khách hàng, vì vậy bước này sẽ tốn thời gian.
Tính nhất quán hàng loạt
Với các pallet kép và các thiết bị cố định được cài sẵn, bài viết đầu tiên và bài viết thứ 200 nhìn thấy cùng một cơ cấu kẹp, cùng một mốc chuẩn và cùng một chương trình. Việc kiểm tra công cụ theo lịch trình và các điều chỉnh bù đắp nhỏ giúp quy trình được tập trung, đây là điều mà người mua van thực sự phải trả cho: các bộ phận hoạt động giống nhau từ lô này sang lô khác.
Chất lượng và tính nhất quán
Khách hàng của van từ chối các khối do cổng bị rò rỉ, cuộn dính hoặc các bề mặt không bịt kín. Không có thất bại nào trong số đó xuất phát từ một sai lầm nghiêm trọng - chúng đến từ việc kẹp không nhất quán, lệch pha hoặc đường đi bẩn. Cách tiếp cận của chúng tôi có chủ ý là nhàm chán: cố định ổn định, điều kiện nhiệt được kiểm soát trong xưởng, đo lường trong quá trình xử lý các lỗ khoan quan trọng và quy trình vệ sinh bằng văn bản. Máy móc và quy trình cùng nhau quyết định xem bài viết đầu tiên của bạn có phải là bài viết thứ 200 hay không.
Câu hỏi thường gặp
Máy CNC nào tốt nhất cho thân van thủy lực?
Đối với các lô, rất khó có thể đánh bại một trung tâm gia công ngang như Handemo HMC630-DT với pallet kép và bàn quay - nó gia công nhiều mặt trong một thiết lập và tiếp tục cắt trong khi người vận hành tải các bộ phận. Đối với các nguyên mẫu và các hoạt động nhỏ, một trung tâm gia công đứng có trục quay là một khởi đầu thực tế.
Máy Handemo có thể xử lý được thân van bằng thép không gỉ không?
Vâng. Các mẫu HMC và phay doa của chúng tôi gia công thân van bằng gang, nhôm và không gỉ. Thép không gỉ cần cấu trúc cứng nhắc và dụng cụ phù hợp hơn là tăng tốc độ trục chính và dòng TH500 được chế tạo cho loại công việc bị gián đoạn đó.
Bạn có hỗ trợ về đồ đạc và lập kế hoạch xử lý cho thân van không?
Chúng tôi làm vậy. Hãy gửi cho chúng tôi bản vẽ khối và số lượng sản xuất của bạn, chúng tôi sẽ đề xuất máy, chiến lược cố định và trình tự quy trình - đồng thời chúng tôi có thể báo giá cho máy các tùy chọn phù hợp với hoạt động của van, chẳng hạn như chất làm mát áp suất cao và băng tải phoi.
Nhận sơ đồ gia công thân van
Hãy cho chúng tôi biết loại máy của bạn - kích thước khối, vật liệu, kích thước lô - và Handemo sẽ đề xuất quy trình và trung tâm gia công ngang phù hợp. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Giải pháp gia công cho vỏ hộp số ô tô - cách chúng tôi tiếp cận một bộ phận vỏ hộp số nhiều mặt khác.