Máy CNC gia công bơm và bánh công tác
Gia công bơm và bánh công tác: đồng tâm vòng làm kín với trục, thẳng hàng bánh công tác với buồng xoắn, vuông góc mặt sau và ảnh hưởng tới cân bằng.
Gia công thân bơm và bánh công tác
Công việc bơm có tính cách riêng: chi tiết không khó cắt, nhưng gần như mọi kích thước quan trọng là quan hệ giữa hai bề mặt hướng vào nhau. Buồng xoắn phải thẳng hàng với bánh công tác, vòng làm kín phải đồng tâm với trục, mặt sau phải vuông góc với lỗ ổ bi. Cắt chúng ở các lần gá khác nhau là cách một cái bơm mất hiệu suất theo kiểu khó chẩn đoán và tốn kém để sửa.
Trang này trình bày điều bơm thực sự đòi hỏi ở gia công, cách xây dựng trình tự gia công thân bơm, cách cân bằng bánh công tác được quyết định bởi gia công, và máy nào phù hợp với chi tiết mà công việc chính là lỗ và mặt đầu.
Bơm đòi hỏi gì ở gia công
Đồng tâm của vòng làm kín với trục
Vòng làm kín là khe hở làm việc giữa bánh công tác và thân bơm, và nó ảnh hưởng mạnh nhất đến hiệu suất thể tích. Lỗ của nó phải đồng tâm với lỗ ổ bi và trục, vì một vòng lệch tâm cho khe hở thay đổi quanh chu vi: chật một phía, hở phía kia, và phía hở gây dòng hồi lưu. Độ đồng tâm này được tạo ra bằng cách doa vòng và lỗ ổ bi từ cùng một chuẩn, lý tưởng là trong cùng lần gá.
Thẳng hàng giữa bánh công tác và buồng xoắn
Bánh công tác phải nằm giữa buồng xoắn, và khe hở hướng trục mỗi bên của bánh quyết định lượng chất lỏng rò ngược quanh các đĩa. Một thân bơm có buồng xoắn và mặt đầu được gia công từ các chuẩn khác nhau sẽ có độ lệch hướng trục, và bơm sẽ mất cột áp dù không có kích thước riêng lẻ nào ra ngoài dung sai.
Vuông góc của mặt sau
Mặt sau mang vòng làm kín và vỏ ổ bi, và cả hai đều vuông góc với nó. Nếu mặt không vuông góc với trục, vòng làm kín chạy với độ đảo và ổ bi chịu mô-men. Độ vuông góc ở đây do cách kẹp quyết định, và một mặt được kẹp trên bề mặt nhám sẽ không ra vuông góc dù chỉnh dao thế nào.
Cân bằng bánh công tác đến từ gia công
Bánh công tác được cân bằng sau khi gia công, nhưng mức hiệu chỉnh cần thiết phụ thuộc vào mức đối xứng của các bước cắt. Cánh được phay với chiều sâu nhất quán từ một chuẩn chung, và moay-ơ được tiện đồng tâm với bố trí cánh, giữ mất cân bằng đủ nhỏ để cân bằng trở thành hiệu chỉnh nhẹ thay vì nặng. Hiệu chỉnh nặng nghĩa là hàn hoặc khoan trên chi tiết, và đó là nơi bắt đầu các vấn đề cân bằng và ứng suất.
Cách xây dựng trình tự gia công thân bơm
Doa lỗ ổ bi và vòng làm kín từ một chuẩn
Hai lỗ này định nghĩa trục của bơm, nên chúng được cắt trước và từ một chuẩn, lý tưởng là trong một lần kẹp có phân độ chi tiết giữa hai lỗ. Trên trung tâm gia công ngang có bàn xoay, doa một phía rồi xoay sang phía kia giữ cả hai lỗ gắn với chuyển động của bàn thay vì với lần gá lại.
Mặt đầu đi theo lỗ
Khi các lỗ đã tồn tại, mặt đầu nắp và mặt lắp được gia công vuông góc với chúng, định vị theo trục gá hoặc theo lỗ thay vì theo mặt ngoài của vật đúc. Mặt ngoài vật đúc không phải là chuẩn; dùng nó làm chuẩn là cách một cái bơm có mặt đầu vuông góc với mẫu đúc thay vì vuông góc với trục.
Lỗ dẫn và lỗ bắt vít làm sau cùng
Lỗ dẫn trên mặt bích và lỗ bắt vít được định vị từ lỗ và mặt đầu đã gia công, nên được làm sau cùng. Trên trung tâm gia công có bàn xoay, lỗ dẫn trên các mặt khác nhau của thân được gia công bằng cách xoay bàn thay vì gá lại.
Cách xây dựng trình tự gia công bánh công tác
Moay-ơ và lỗ trước
Lỗ và mặt moay-ơ là chuẩn của bánh công tác, và mọi thứ khác — rãnh cánh, mặt đĩa, mặt cân bằng — được định vị từ chúng. Tiện moay-ơ và doa lỗ trong cùng lần kẹp cho phần còn lại của chi tiết một trục thật.
Rãnh cánh cần trục thứ năm hoặc cách tiếp cận riêng
Bánh hở có cánh thẳng hoặc cong đơn giản có thể phay trên máy ba trục có phân độ chi tiết. Bánh kín có rãnh cong cần máy năm trục hoặc kết cấu hai mảnh trong đó đĩa được hàn sau khi phay rãnh. Lựa chọn này được đưa ra ở bước thiết kế và quyết định máy mà chi tiết cần.
Mặt cân bằng thuộc cùng lần kẹp
Mặt mà việc hiệu chỉnh cân bằng sẽ được thực hiện nên được gia công trong cùng lần kẹp với moay-ơ, để việc hiệu chỉnh được áp lên một bề mặt đúng so với trục. Mặt cân bằng không vuông góc với lỗ cho ra kết quả đúng trên máy cân bằng và sai trong bơm.
Máy nào cho công việc bơm
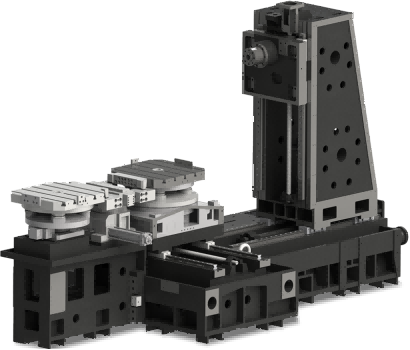
Trung tâm gia công ngang cho thân bơm
Thân bơm là một khối hộp có lỗ trên hai mặt trở lên, và đây chính là trường hợp mà trung tâm gia công ngang có bàn xoay được chế tạo để xử lý. Chi tiết được kẹp một lần, bàn xoay, và các lỗ với mặt đầu vẫn gắn với nhau qua vị trí bàn thay vì qua độ lặp lại của đồ gá. Đây là máy loại bỏ vấn đề đồng tâm tại nguồn của nó.
Máy tiện có đầu dao quay cho bánh công tác nhỏ
Bánh công tác nhỏ có lỗ, moay-ơ và cánh thẳng có thể được tiện và phay trong một lần kẹp trên máy tiện có đầu dao quay. Lỗ và bố trí cánh ra từ cùng lần kẹp, nên mất cân bằng do lệch tâm nhỏ trước khi bắt đầu cân bằng.
Máy năm trục cho bánh kín
Bánh kín có rãnh cong là việc của năm trục, hoặc được làm hai mảnh và hàn. Ở nơi xưởng không có năng lực năm trục, chính quyết định thiết kế tách bánh thành hai phần làm cho chi tiết có thể chế tạo được, chứ không phải lựa chọn máy.
Ghi chú khi gia công chi tiết bơm
Thử áp thân bơm trước khi doa tinh
Một vật đúc rò rỉ sẽ rò rỉ dù có được doa hay không, và phát hiện điều đó sau khi doa tinh nghĩa là bỏ một chi tiết đã tốn nhiều giờ. Thử áp sau gia công thô và trước doa tinh là trình tự bảo vệ khoản đầu tư.
Kiểm soát khe hở vòng làm kín bằng đo, không bằng danh nghĩa
Khe hở giữa vòng làm kín của bánh công tác và vòng của thân bơm được quyết định bởi hai đường kính đã hoàn thành, và nó nhỏ. Đo cả hai trên chi tiết, thay vì tin vào thiết lập của trục doa, là điều giữ khe hở trong phạm vi bơm được thiết kế.
Vát ba via trong buồng xoắn và các rãnh
Ba via để lại trong buồng xoắn hoặc rãnh cánh làm thay đổi dòng chảy và có thể gãy vào trong bơm. Vát ba via trong các rãnh bên trong, bằng dao có thể với tới, thuộc về quy trình công nghệ chứ không phải khâu thủ công sau lắp ráp.
Hướng dẫn liên quan
- Gia công chi tiết bơm bằng CNC — toàn bộ trình tự gia công
- Gia công vỏ gối đỡ trục — cùng vấn đề đồng tâm giữa các lỗ
- Gia công thân van thủy lực — lỗ và mặt làm kín trong một thân
- Trung tâm gia công ngang — doa nhiều mặt trong một lần kẹp
- Máy tiện-phay CNC — gia công bánh công tác trong một lần gá
Các hướng dẫn ứng dụng khác
Handemo chế tạo máy cho từng họ chi tiết dưới đây. Mỗi hướng dẫn nêu rõ chi tiết đòi hỏi gì ở máy và trình tự gia công được xây dựng ra sao.
Trao đổi về chi tiết bơm của bạn
Gửi bản vẽ thân bơm với dung sai lỗ và khe hở vòng làm kín, loại và vật liệu bánh công tác, cùng số lượng lô — chúng tôi sẽ đề xuất máy và trình tự.
Yêu cầu tư vấn quy trình