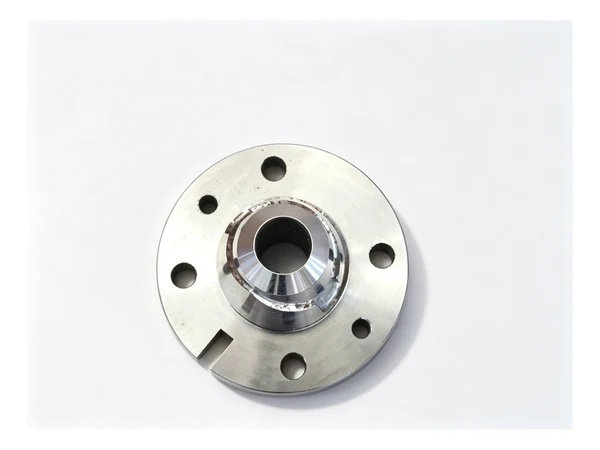
Nắp bích gia công một lần gá: case study CNC
Yêu cầu khởi đầu câu chuyện này rất ngắn. Một bản vẽ, một loại vật liệu, và một câu hỏi chúng tôi nhận được rất nhiều: anh có thể giữ được vòng tròn lỗ bu lông và lỗ doa trên cùng một chi tiết mà không phải đưa nó đi vòng quanh xưởng ba lần không? Chi tiết đó là một nắp bích — loại nắp tròn bắt bu lông vào hộp giảm tốc, thân bơm hoặc gối đỡ ổ trục để bịt kín lại. Nhìn trên giấy thì không có gì khó. Chỉ khi đếm số lần gá đặt bạn mới thấy công việc trở nên đắt.
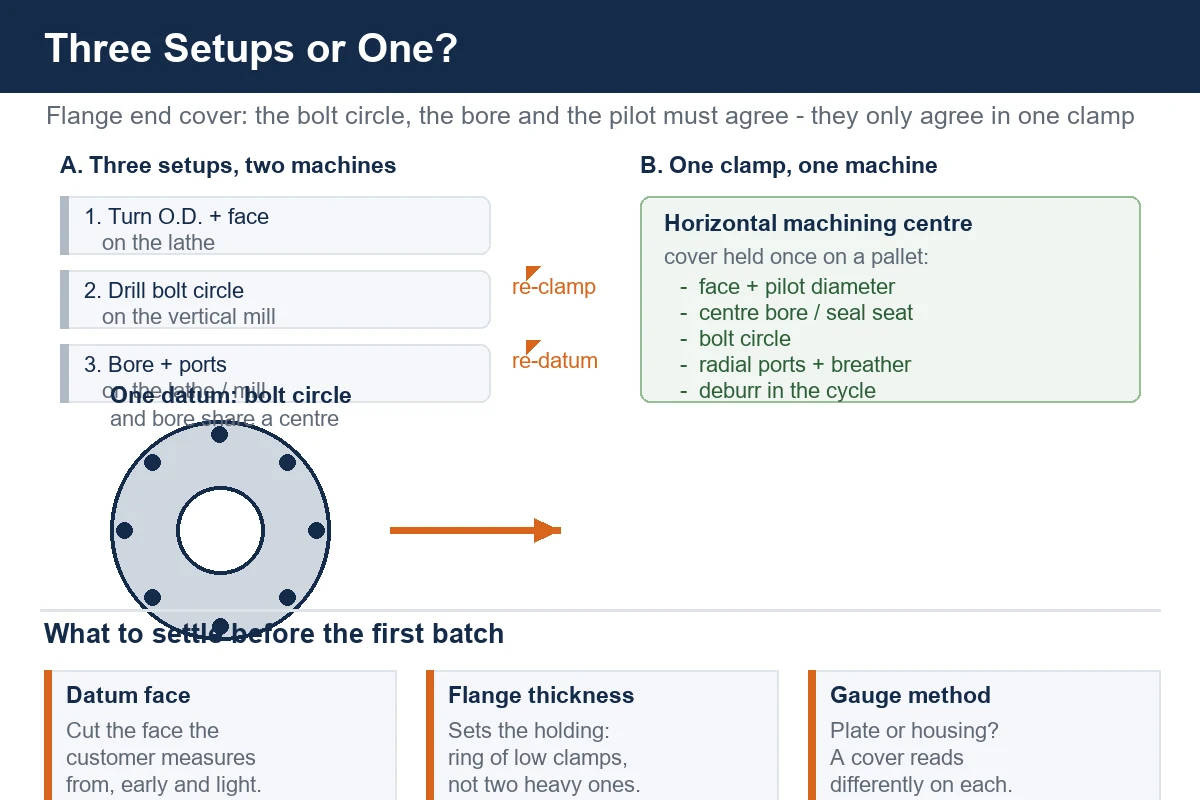
Trong xưởng đó, nắp được chạy qua ba nguyên công trên hai máy. Tiện mặt ngoài và mặt đầu. Chuyển sang phay đứng để khoan vòng tròn lỗ bu lông. Chuyển lần nữa để doa tâm. Mỗi lần chuyển là một bộ đồ gá mới, một chuẩn mới, và một cơ hội mới để nắp nằm hơi khác so với vị trí trước đó. Các chi tiết vẫn qua được kiểm tra. Biên lợi nhuận thì không.
Chi tiết này là gì và vì sao nó trừng phạt những lần gá thêm
Nắp bích là một tấm có phần gờ lồi. Trên bích có một vòng tròn lỗ bu lông phải thẳng hàng với thân mà nó bịt kín. Ở giữa là một lỗ doa, một rãnh hoặc một mặt tựa phớt phải thẳng hàng với trục hoặc ổ trục bên dưới. Đường kính ngoài thường định vị vào thân. Trên hầu hết bản vẽ còn có hai hoặc ba đặc điểm hoàn toàn không nằm trên trục chính: một lỗ thông hơi, một lỗ xả dầu, một cửa xem mức dầu, một gờ để gắn cảm biến.
Điều quan trọng ở một chiếc nắp không phải là từng đặc điểm riêng lẻ. Mà là mối quan hệ giữa chúng. Nếu vòng tròn lỗ bu lông không đồng tâm với lỗ doa, nắp sẽ được bắt chặt xuống và kéo phớt ra khỏi trục. Nếu đường kính định vị không vuông góc với mặt bích, nắp sẽ bập bênh trên thân và mối nối bị rò. Những điều đó không hiện ra như một kích thước trên bản vẽ — nó hiện ra như một vết rò, một khiếu nại về độ đảo, hoặc một lần bảo hành sau nhiều tháng.
Vì vậy mỗi lần gá thêm trên một chiếc nắp không chỉ là chi phí. Đó là một cơ hội để các mối quan hệ dịch chuyển. Ba lần gá nghĩa là hai cơ hội để chi tiết bị kẹp lại ở chỗ khác với chỗ nó đã nằm. Những xưởng làm nắp tốt thường làm chúng với ít lần gá hơn, chứ không phải nhanh hơn.
Quy trình ba nguyên công đang mất tiền ở đâu
Quy trình xưởng đó đang dùng là hoàn toàn hợp lý, và nhiều xưởng làm nắp theo cách đó. Tiện trước, vì tiện là cách nhanh nhất để tạo ra đường kính ngoài và mặt đầu, đồng thời tạo một chuẩn sạch cho mọi bước sau. Khoan vòng tròn lỗ bu lông trên máy phay đứng, vì đó là nơi có bàn quay và chu trình khoan. Doa tâm sau hoặc trước, tùy theo cách xưởng được học.
Chi phí nằm ở việc xử lý giữa các bước đó. Mỗi lần kẹp cần đồ gá riêng. Mỗi đồ gá cần được rà chỉnh, và rà chỉnh lại khi nó mòn. Mỗi chi tiết đều phải chờ ở mỗi máy, nên lô hàng dành phần lớn thời gian sống trong khay chứ không phải trên trục chính. Và với một chiếc nắp, việc gá đặt rất khó chịu: bích mỏng nên ba chấu hoặc một cặp kẹp dễ làm nó biến dạng, và một chiếc nắp bị biến dạng sẽ rời máy ở dạng tròn rồi thả ra thành hình bầu dục khi mở kẹp.
Còn một chi phí thứ hai, âm thầm hơn. Vòng tròn lỗ bu lông và lỗ doa được tạo ra từ hai chuẩn khác nhau trong hai đồ gá khác nhau, nên xưởng buộc phải kiểm tra mối quan hệ giữa chúng sau khi làm xong thay vì tin vào nó. Kiểm tra trở thành một phần của quy trình thay vì một bước xác nhận quy trình, và lô hàng dừng lại trong khi chờ dụng cụ đo.
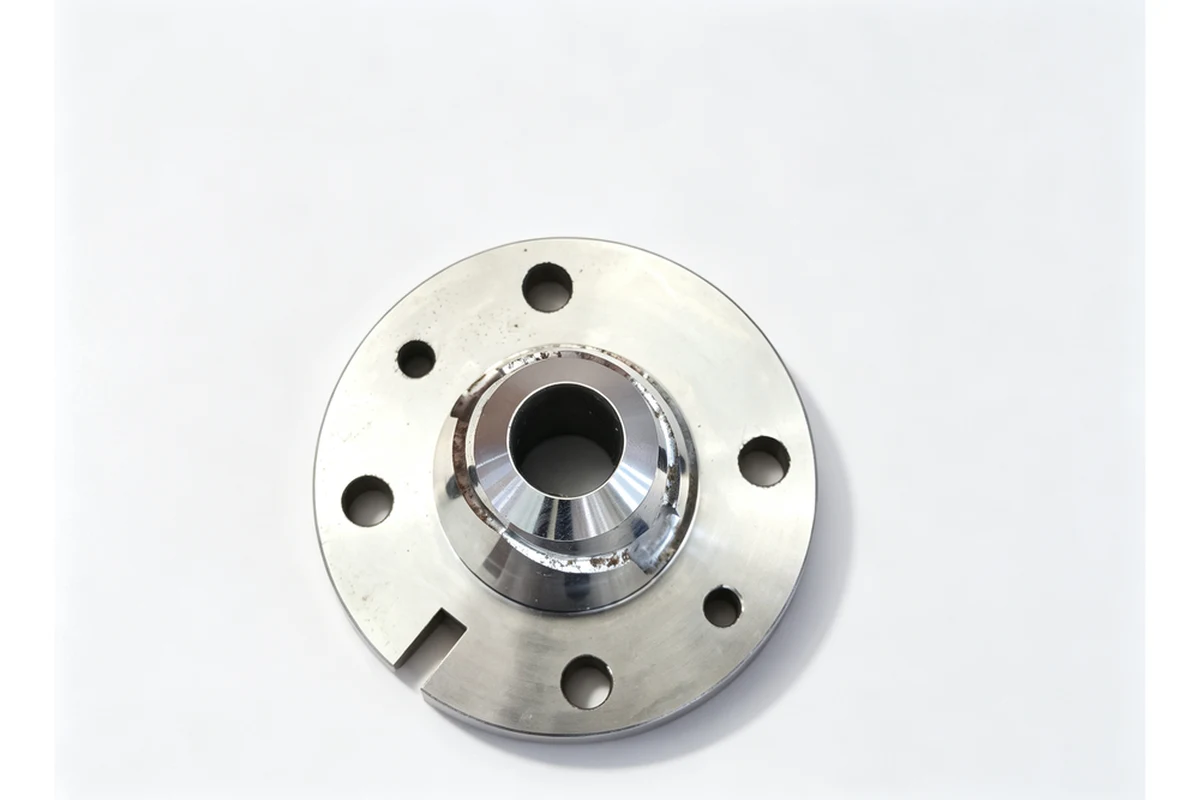
Những chiếc nắp như thế này nằm trong một họ chi tiết rộng hơn. Vòng tròn lỗ bu lông, lỗ doa và mặt lắp ghép lặp lại ở các chi tiết bích và thân hộp, và logic gá đặt được chuyển từ nắp này sang nắp tiếp theo.
Quyết định: đưa các đặc điểm trở lại một lần gá
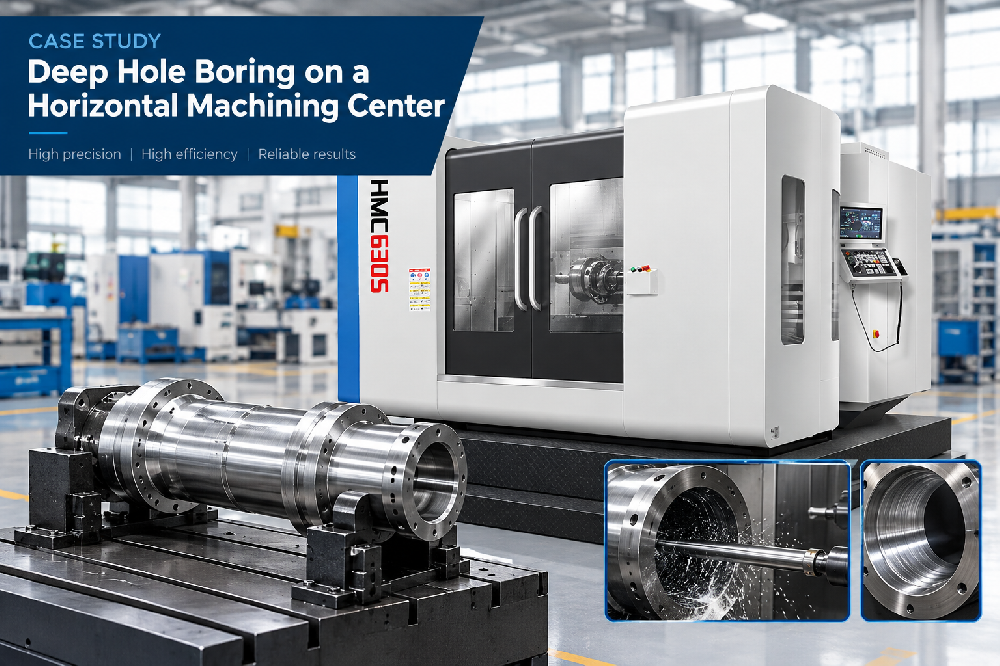
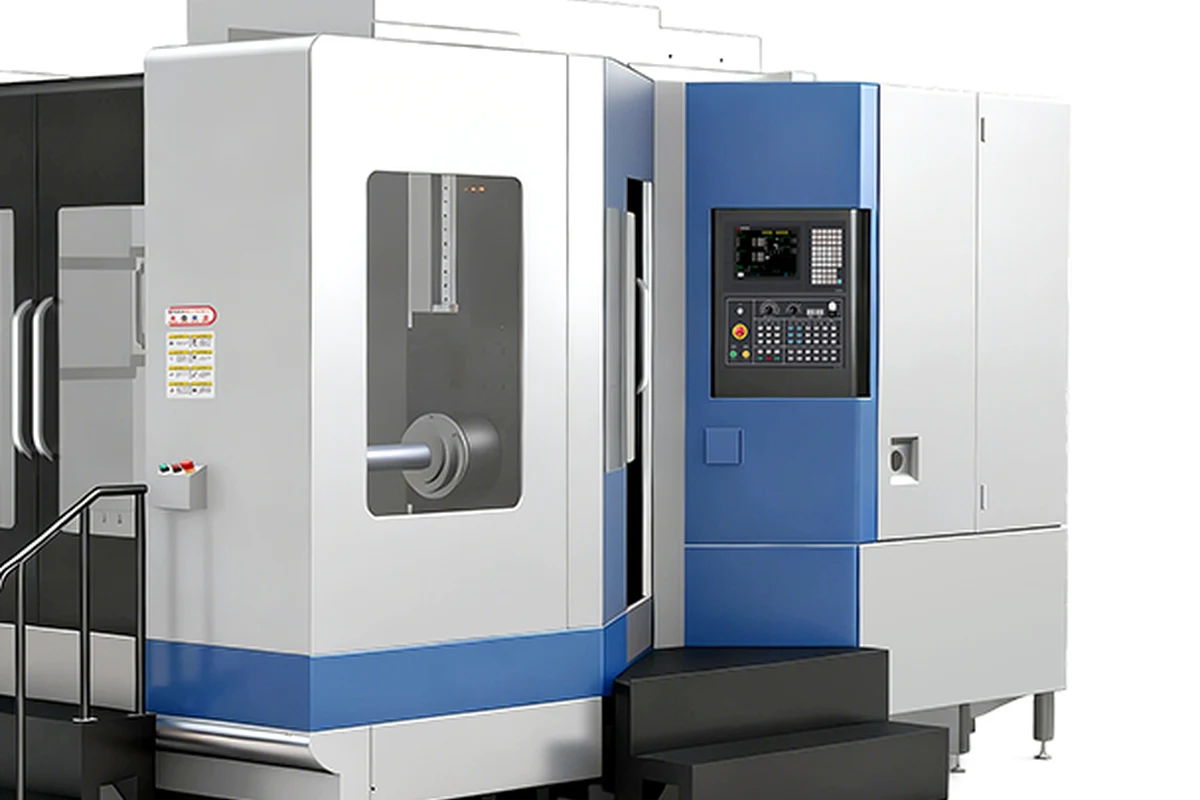
Khi nhìn những chiếc nắp như một bài toán gá đặt thay vì một bài toán gia công, câu trả lời là một trung tâm gia công ngang. Trên một trung tâm gia công ngang HMC630-DT, nắp được giữ một lần, trên bích hoặc trong một đồ gá đơn giản trên pallet, và máy với tới mặt đầu, đường kính định vị, lỗ doa, vòng tròn lỗ bu lông và các lỗ hướng kính mà không cần tháo chi tiết ra. Trục B định vị chi tiết cho từng mặt; việc đổi dao lấy từ ổ tích dao. Mối quan hệ giữa các đặc điểm không còn là thứ xưởng phải tái tạo mà trở thành thứ máy tự giữ.
Pallet là phần của câu chuyện HMC mà các xưởng đánh giá thấp. Với hai pallet, người vận hành nạp chiếc nắp tiếp theo trong khi máy cắt chiếc hiện tại, nên trục chính không dừng lại vì một lần kẹp, một lần đo hay một lần nghỉ. Trên một họ nắp chạy theo lô ổn định, chỉ riêng thay đổi đó thường bù lại nhiều hơn phần chênh lệch giá của máy so với máy phay đứng.
Không phải chiếc nắp nào cũng cần HMC. Ở nơi sản lượng thấp hơn hoặc chi tiết nhỏ và chủ yếu tròn, một trung tâm gia công đứng VMC1160 với bàn trục thứ tư làm cùng công việc trong một lần gá, và với những chiếc nắp thực chất là chi tiết tiện có thêm vòng tròn lỗ bu lông và vài lỗ hướng kính, một trung tâm tiện-phay TCK6050Y với đầu dao chủ động và trục Y tiện thân và phay các lỗ trong cùng một chu trình. Câu trả lời đúng phụ thuộc vào vị trí các đặc điểm so với trục, và vào số chi tiết mỗi năm xưởng cần chạy.
Với những xưởng làm nắp cho hộp giảm tốc và thân máy với sản lượng lớn, nên đọc lý lẽ ủng hộ nền tảng gia công ngang song song với bài VMC vs HMC: Cách chọn trung tâm gia công, vì quyết định thường nói về các mặt gia công và đồ gá chứ không phải giá máy.
Giữ một bích mỏng mà không làm nó cong
Một lần kẹp không có nghĩa là mọi vấn đề đã được giải quyết. Một bích mỏng vẫn phải được đỡ chứ không phải bị ép. Hai điều đã hiệu quả trong công việc này. Nắp được kẹp trên vành bích bằng một vòng các kẹp thấp phân bố quanh chu vi thay vì ở ba điểm, nên tải trọng truyền vào bích càng đều càng tốt. Và trình tự được sắp xếp để mặt mà mọi người dùng làm chuẩn đo được cắt sớm và nhẹ, rồi để yên, còn việc cắt nặng hơn làm trên các đặc điểm không mang chuẩn đó. Ở nơi gờ hoặc gân cho phép, một điểm đỡ nhỏ dưới tâm nắp lấy toàn bộ lực cắt ra khỏi bích.
Cắt vòng tròn lỗ bu lông sạch sẽ
Vòng tròn lỗ bu lông là nơi lựa chọn dụng cụ thể hiện trên độ bóng bề mặt. Trên một chiếc nắp có gờ lồi quanh mỗi lỗ, bước đầu thông thường là chấm tâm hoặc doa mặt bằng dao đáy phẳng, rồi khoan, rồi tarô nếu có trong cùng chu trình. Trên một chiếc nắp có bích mỏng, khoan ngấu quá mạnh sẽ nhấc bích lên giữa các kẹp, nên bước tiến được giảm trước khi mũi khoan xuyên qua và milimet cuối của mỗi lỗ được cắt nhẹ nhàng. Tất cả những điều đó là quyết định của chương trình chứ không phải của thiết bị, nhưng đồ gá phải đủ "yên" để chương trình phát huy tác dụng.
Mài ba via, làm sạch và mặt tựa phớt
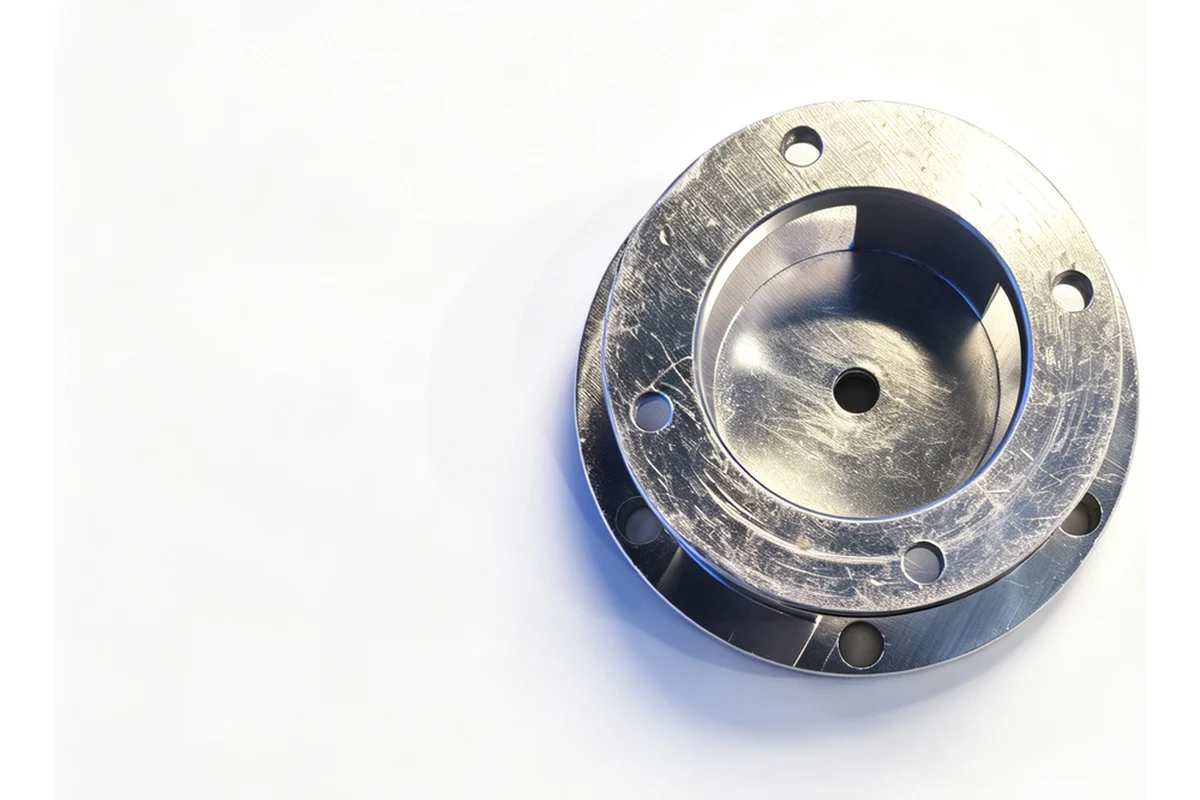
Một chiếc nắp dành cả đời làm việc để giữ dầu bên trong. Điều đó khiến hai thứ quan trọng hơn vẻ ngoài của chúng. Thứ nhất là mặt tựa phớt, phải rời máy mà không có vết dao nào cắt ngang qua, vì đó sẽ là chỗ để phớt chặn rò rỉ. Thứ hai là mài ba via bên trong các lỗ bu lông và bất kỳ lỗ khoan chéo nào, vì một phoi kim loại còn lại trong nắp sẽ tìm đường vào thân hộp ngay lần đầu máy chạy.
Làm cả hai trong chu trình — một lượt gia công tinh nhẹ trên mặt tựa phớt, và dao vát cạnh trên các lỗ trước khi tháo chi tiết — đã loại bỏ một nguyên công trên bàn nguội vốn nằm trong chi phí mỗi chi tiết của xưởng mà không bao giờ xuất hiện trên phiếu quy trình.
Điều gì đã thay đổi ở xưởng
Bây giờ chiếc nắp rời máy ở trạng thái hoàn thiện, với đường kính định vị, mặt đầu, lỗ doa, vòng tròn lỗ bu lông và các lỗ hướng kính đều được tạo ra từ một lần kẹp. Hai bộ đồ gá đã ra khỏi quy trình, cùng với hàng chờ ở máy thứ hai và bước kiểm tra vốn nằm giữa chúng. Lô hàng di chuyển trên pallet thay vì trong khay, và những chi tiết đến bộ phận nhận hàng có đúng hình dạng như khi nhát cắt cuối được thực hiện.
Không có gì trên bản vẽ thay đổi và không có gì về vật liệu thay đổi. Xưởng đã mua năng lực cho những nguyên công họ nhìn thấy và âm thầm trả tiền cho việc xử lý ở giữa. Trên một chi tiết bình thường như nắp bích, tiền vốn nằm ở khâu xử lý đó từ đầu.
Vật liệu và kích thước chúng tôi thường gặp ở họ chi tiết này
Nắp bích đến với chúng tôi ở dạng gang, nhôm, thép cacbon trung bình và thép hợp kim, đôi khi là thép không gỉ khi thân máy đặt ngoài trời hoặc trong khu vực yêu cầu vệ sinh. Nắp đúc thường được gia công mặt bích trước để tạo chuẩn, sau đó doa và khoan từ chuẩn đó; lớp vỏ đúc được giữ lại bên ngoài để đẹp. Nắp thép thường được cắt hoàn chỉnh từ phôi thanh hoặc tấm, điều này thay đổi đồ gá nhưng không thay đổi logic. Nắp trong họ này thường từ cỡ một chi tiết vừa một bàn tay đến một tấm mà người vận hành phải dùng hai tay, và việc chọn máy đi theo kích thước và sản lượng năm chứ không chỉ theo hình dạng.
Những gì chúng tôi sẽ kiểm tra ở công việc tương tự tiếp theo
Ba câu hỏi quyết định một chiếc nắp trước khi chọn bất kỳ máy nào. Mặt nào là chuẩn, vì mọi thứ khác treo vào nó. Bích mỏng đến đâu ở chỗ các kẹp đặt vào, vì điều đó quyết định phương pháp giữ trước khi quyết định bất cứ điều gì khác. Và vòng tròn lỗ bu lông nằm ở đâu so với lỗ doa theo dụng cụ đo của chính khách hàng, vì một chiếc nắp đo trên bàn phẳng cho kết quả khác với đo trên thân máy, và sự khác biệt đó hiện ra ở bộ phận nhận hàng chứ không phải trong xưởng.
Nếu nắp của bạn hiện đang di chuyển giữa hai máy, cách trung thực để kiểm tra một quy trình một lần gá là báo giá cho cả họ chi tiết theo hai cách, bao gồm thời gian xử lý và thời gian kiểm tra. Thường thì chính sự so sánh đó là nơi quyết định được đưa ra.
Câu hỏi thường gặp
Có thể hoàn thiện nắp bích trong một lần gá không?
Với hầu hết các nắp trong họ này, có. Được giữ một lần trên pallet hoặc trong một đồ gá đơn giản, mặt đầu, đường kính định vị, lỗ doa, vòng tròn lỗ bu lông và các lỗ hướng kính đều có thể được tạo ra mà không cần thả chi tiết. Có đáng làm hay không phụ thuộc vào số đặc điểm nằm ngoài trục chính và kích thước lô, không phụ thuộc vào kích thước của nắp.
Nên tiện bích trước hay phay trước?
Câu trả lời là nguyên công nào tạo ra chuẩn mà khách hàng thực sự đo từ đó, và đó thường là mặt bích và đường kính định vị. Hãy tạo chúng sớm từ một lần kẹp sạch, rồi để lỗ doa và vòng tròn lỗ bu lông đi theo. Làm ngược lại nghĩa là chuẩn phải được thiết lập lại sau đó, và đó là chỗ các mối quan hệ bắt đầu trôi.
Làm thế nào để giữ một chiếc nắp mỏng mà không biến dạng?
Bằng cách phân tán tải trọng và đỡ từ bên dưới. Một vòng kẹp thấp quanh vành bích giữ tốt hơn một cặp kẹp nặng ở hai điểm, và một điểm đỡ nhỏ dưới tâm giữ cho lực cắt không làm cong tấm. Ở nơi bản vẽ cho phép, hãy để việc cắt nặng nhất trên các đặc điểm không mang chuẩn.
Vòng tròn lỗ bu lông có cần doa lại không?
Chỉ khi bản vẽ yêu cầu. Hầu hết các nắp dùng lỗ thông tiêu chuẩn cho bu lông, nên khoan và vát cạnh là đủ. Ở nơi chiếc nắp còn đóng vai trò chi tiết định vị, hoặc khi các lỗ được dùng để chốt mối nối, bản vẽ thường ghi rõ và trình tự gia công lỗ thay đổi cho phù hợp.
Các anh có hỗ trợ lô đầu tiên cho một chiếc nắp mới không?
Có. Nắp thường đến dưới dạng một lô mẫu trước khi có đơn hàng sản lượng, và chuẩn, đồ gá cùng trình tự nguyên công được chốt trên lô đó. Đó là nơi rẻ nhất để phát hiện ra rằng một chiếc kẹp sẽ làm biến dạng bích.
Gửi cho chúng tôi chiếc nắp anh đang làm qua ba nguyên công
Nếu một trong các chi tiết của bạn dành nhiều thời gian chờ giữa các máy hơn là được cắt, chi tiết đó đáng được báo giá lại. Hãy gửi cho chúng tôi bản vẽ, vật liệu và quy trình hiện tại của nắp bích — hoặc thân hộp mà nó bắt vào — và đội ngũ của chúng tôi sẽ phản hồi với một đề xuất máy và một ghi chú công nghệ chứ không chỉ một con số giá.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài viết liên quan: Gia công CNC thân gối đỡ ổ trục dạng bích: quy trình và máy móc | VMC vs HMC: Cách chọn trung tâm gia công | Máy CNC cho chi tiết thân hộp và vỏ hộp | Case study: Gia công trục truyền động chính xác