Gia Công Vỏ Hộp Số Ô Tô: Nghiên Cứu Trường Hợp
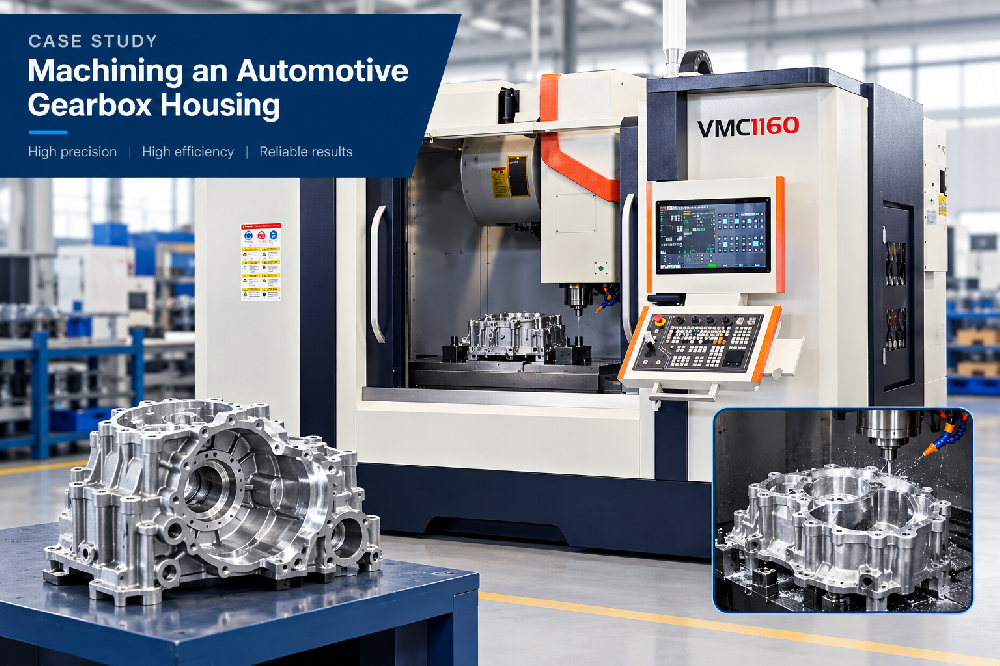
Vỏ hộp số ô tô là một trong những sản phẩm có yêu cầu khắt khe nhất mà một xưởng máy được yêu cầu sản xuất. Đó là một hộp nhôm hoặc gang lớn có chức năng giữ các trục của hộp số thẳng hàng chính xác, hỗ trợ bộ bánh răng chịu tải và bịt kín đủ chặt để giữ dầu và bụi bẩn lọt vào. Nhận bất kỳ sai sót nào trong số đó và toàn bộ quá trình truyền tải không thành công. Nghiên cứu điển hình này trình bày cách chúng tôi gia công một trong các vỏ này trên trung tâm gia công đứng Handemo, cách chúng tôi lập kế hoạch thiết lập và các biện pháp kiểm tra mà chúng tôi sử dụng để đảm bảo lô hàng nhất quán.
Tổng quan về phôi
Vỏ trong trường hợp này là một hộp nhôm đúc từ hộp số xe khách. Nó có hai lỗ ổ trục chính mang trục đầu vào và đầu ra, một mặt chia dọc theo đường tâm nơi vỏ được nối với nắp và một lưới các bu lông lắp nhỏ xung quanh chu vi. Giữa các lỗ có các mạng và gân giữ cho vỏ cứng và một phần thành mỏng nơi dẫn dầu chạy qua.
Vì các lỗ ổ trục phải có chung một trục và mặt phân chia phải nằm phẳng với đối tác của nó nên toàn bộ bộ phận được xác định bởi một số ít đặc điểm quan trọng. Mọi thứ khác chỉ là thứ yếu. Khi lên kế hoạch xây dựng một vỏ ổ trục, chúng tôi coi các lỗ ổ trục và mặt phân chia đó là trọng tâm của công việc.
Tại sao sự thẳng hàng là tất cả
Trong một bộ truyền động, năng lượng chạy qua các trục chạy trong các lỗ ổ trục đó. Nếu hai lỗ khoan không nằm trên cùng một trục, các trục sẽ bị kẹt, các bánh răng ăn khớp không trơn tru và thiết bị sẽ bị ồn hoặc hỏng sớm. Nếu mặt chia không phẳng thì lớp bịt kín sẽ bị rò rỉ. Vì vậy, vấn đề gia công thực sự là vấn đề giữ vị trí.
Đây là lý do tại sao chúng tôi dành phần đầu tiên của bất kỳ công việc nhà ở nào cho việc kiểm soát mốc. Bộ phận có thể được lấy từ máy đúc khuôn với một chút bản nháp và một chút biến thể, nhưng khi chúng tôi thiết lập một mốc chuẩn rõ ràng và giữ nó qua mọi nguyên công, phần vỏ hoàn thiện vẫn nằm trong phạm vi mà khách hàng cần.
Chiến lược thiết lập của chúng tôi
Chúng tôi bắt đầu bằng cách định vị bộ phận trên lỗ khoan chính và đường phân chia, sau đó gia công mặt trên làm mốc tham chiếu. Mặt trên này là mặt chúng ta sử dụng cho mọi thao tác sau này phải xếp hàng.Từ dữ liệu đó, chúng tôi:
Khoan các lỗ ổ trục chính sao cho trục đầu vào và trục đầu ra nằm trên một trục chung.
Xay các miếng đệm bu lông và mặt chia đôi sao cho các mặt tựa được sạch sẽ.
Khoan khuôn lắp và các đường dẫn dầu.
Gia công các bản bụng và các mặt sườn để buộc cấu trúc với nhau.
Giữ bộ phận trên một mốc thời gian nhất quán thông qua tất cả các bước này là điều giúp bảo vệ sự căn chỉnh. Nếu chúng tôi dịch chuyển dữ liệu giữa chừng, chúng tôi sẽ gây ra một lỗi nhỏ ảnh hưởng đến toàn bộ bộ phận.
Chọn đúng máy
Vỏ là một phôi lớn hơn và nó cần một máy có đủ hành trình và độ cứng để giữ các lỗ khoan đúng trên toàn bộ chiều dài của vỏ. Đối với loại nhà ở cỡ trung bình như thế này, Handemo VMC1160 là rất phù hợp. Nó mang lại cho chúng tôi khoảng thời gian di chuyển để xử lý vật đúc, độ cứng để thực hiện các vết cắt gia công ổn định và khả năng lặp lại để giữ căn chỉnh lỗ khoan trên một mẻ.
Khi một xưởng vận hành các bệ đỡ với khối lượng lớn hơn, họ thường chuyển công việc sang trung tâm gia công ngang. Một máy nằm ngang cho phép trục xoay chạm tới cạnh của bộ phận trong khi phoi rơi ra một cách tự nhiên và hệ thống pallet cho phép người vận hành tải vật đúc tiếp theo trong khi máy tiếp tục cắt. Đó là nơi mà lợi ích thông lượng đến từ đó. Nhưng đối với công việc có khối lượng thấp hơn hoặc công việc mà khách hàng muốn có sự linh hoạt thì trung tâm gia công đứng có trục thứ tư là lựa chọn thiết thực hơn.
Dụng cụ và Đường gia công
Trước tiên, chúng tôi xử lý các lỗ khoan chính và mặt xẻ, loại bỏ hầu hết vật liệu để chi tiết gần đạt kích thước. Sau đó, chúng tôi chỉ thực hiện bước hoàn thiện sau khi cấu trúc đã ổn định. Vật đúc hiếm khi hoàn toàn không bị căng thẳng; nếu bạn đẩy chúng đến kích thước cuối cùng trong một lần nhấn, lớp hoàn thiện có thể bị trôi khi các kẹp được nhả ra. Bằng cách chừa lại một khoản dung sai nhỏ và thực hiện một bước hoàn thiện nhẹ, chúng tôi giữ cho hình dạng ổn định.
Đối với các lỗ ổ trục, chúng tôi sử dụng thanh doa và chúng tôi kiểm tra độ mòn của dụng cụ vào cuối mỗi mẻ. Một cạnh bị mòn sẽ xuất hiện dưới dạng côn hoặc độ hoàn thiện kém và trên vỏ không được chấp nhận. Đối với mẫu bu lông, chúng tôi sử dụng taro cứng hoặc dao phay ren tùy thuộc vào kích thước lỗ và vật liệu.
Các cân nhắc về vật liệu và cắt
Hầu hết các vỏ truyền động được đúc từ hợp kim nhôm dễ gia công nhưng đủ mềm để tạo bọt nếu dụng cụ không sắc. Chúng tôi chạy hạt dao sắc, bước tiến ổn định và phoi không bị chà xát và cắt lại.Đối với vỏ bằng gang, vật liệu có tính mài mòn cao hơn, vì vậy chúng tôi ưu tiên miếng đệm có lớp phủ và tốc độ cắt chậm hơn một chút để bảo vệ cạnh.
Chất làm mát cũng quan trọng. Trên một ngôi nhà lớn có phần tường mỏng, việc giữ cho vết cắt luôn mát mẻ quan trọng hơn trên một khối đặc. Chúng tôi sử dụng đủ chất làm mát để giữ cho điểm dụng cụ ở nhiệt độ ổn định, giúp bảo vệ lớp hoàn thiện và kích thước lỗ khoan trong thời gian dài.
Cố định Vỏ
Cách chúng tôi giữ vỏ cũng quan trọng như cách chúng tôi cắt nó. Hộp đúc lớn rất dễ bị biến dạng nếu bạn kẹp quá mạnh vào một chỗ, vì vậy chúng tôi sử dụng một thiết bị cố định nằm trên mốc mà chúng tôi đã thiết lập và kẹp đều. Bằng cách này, bộ phận không bị xoắn khi cắt.
Thiết bị cố định mà chúng tôi sử dụng cho vỏ này nằm trên lỗ khoan chính và hỗ trợ đường phân chia, do đó lực kẹp sẽ đi vào thân vỏ thay vì vào một bức tường mỏng. Chúng tôi giữ áp suất kẹp đồng đều và chúng tôi vặn lại thiết bị cố định vào đầu mỗi lô vì thiết bị cố định có thể ổn định theo thời gian.
Các vấn đề thường gặp và cách chúng tôi tránh chúng
Vỏ bọc bị hỏng theo những cách khá có thể dự đoán được và hầu hết chúng đều có kết quả là thiết lập yếu hoặc mốc chuẩn kém. Các vấn đề chúng ta thường gặp nhất:
Lỗ hình bầu dục hoặc côn, thường là do thanh doa bị mòn hoặc cơ cấu không đủ cứng.
Mặt xẻ bị rò rỉ, thường là do mặt được gia công trước khi bộ phận ổn định hoặc chuẩn bị dịch chuyển.
Lỗ bu-lông lệch khỏi vị trí, thường là do vật cố định lỏng lẻo hoặc vật liệu kém tham khảo.
Độ hoàn thiện kém trong lỗ khoan, thường là do tiếng kêu do thiết lập quá nhẹ hoặc tốc độ trục xoay nằm ngoài phạm vi cho phép.
Mọi vấn đề này đều được giải quyết bằng những vấn đề cơ bản giống nhau: đồ gá cứng nhắc, mốc chuẩn rõ ràng và quy trình ổn định. Khi chúng tôi giữ những thứ đó, các vấn đề có thể đoán trước sẽ không xuất hiện.
Kiểm tra chất lượng trên dây chuyền
Trước khi vỏ rời khỏi máy, chúng tôi chạy một loạt các kiểm tra quan trọng đối với bộ phận truyền động:
Căn chỉnh lỗ và độ bầu dục, được đo bằng thước đo lỗ khoan ở cả hai đầu của vỏ.
Độ phẳng của mặt tách, được kiểm tra trên cạnh thẳng hoặc bề mặt tấm.
Vị trí và kích thước của mẫu bu lông.
Sự hoàn thiện bề mặt trên thành khoan và bề mặt bịt kín.
Rằng không còn gờ hoặc mảnh vụn nào trong đường dẫn dầu có thể tiếp cận các vòng bi.
Đây là những điều khiển biến một lô vật đúc thành một lô gối đỡ có thể sử dụng được.Chúng không kỳ lạ; chúng chỉ là những bước kiểm tra mà một cửa hàng có trách nhiệm thực hiện khi bộ phận đó phải hoạt động.
Kết quả
Sau khi quy trình được thực hiện, vỏ giữ nguyên hình dạng mà khách hàng đã chỉ định và độ hoàn thiện nhất quán từ bộ phận đầu tiên đến bộ phận cuối cùng trong quá trình vận hành. Việc căn chỉnh lỗ khoan vẫn đúng, các mặt tựa được chia tách rõ ràng và mẫu bu-lông luôn thẳng hàng.
Công việc của vỏ hộp số là một ví dụ điển hình về lý do tại sao sử dụng đúng máy và thiết lập kỷ luật lại quan trọng hơn tốc độ. Một cỗ máy cứng nhắc, dữ liệu chuẩn xác và quy trình ổn định là những yếu tố giúp cửa hàng cung cấp các bộ phận ô tô có thể duy trì hoạt động.
Suy nghĩ về các bộ phận của chính mình
Nếu bạn gia công vỏ, vỏ, ống góp hoặc hộp nhôm hoặc gang khác, thì các nguyên tắc tương tự cũng sẽ được áp dụng. Bắt đầu với tính năng xác định bộ phận, giữ nó làm mốc chuẩn cho mọi thao tác và chỉ thực hiện bước hoàn thiện sau khi cấu trúc đã ổn định. Máy cần có đủ hành trình và độ cứng cho phôi, đồng thời quy trình cần có một kế hoạch nhất quán.
Nếu bạn đang chọn một trung tâm gia công cho loại công việc này, các quyết định về kích thước bàn máy, hành trình và công suất trục xoay phải đến từ phần lớn nhất mà bạn thực tế thực hiện chứ không chỉ từ bảng thông số kỹ thuật. Đó là lúc cuộc trò chuyện với người xây dựng sẽ giúp ích. Chúng tôi rất sẵn lòng trao đổi về các bộ phận của bạn và đề xuất loại máy phù hợp với công việc bạn thực sự vận hành.
Nếu bạn muốn trao đổi về vỏ hộp số hoặc bất kỳ vật đúc tương tự nào mà bạn thực hiện, nhóm của chúng tôi sẵn lòng trợ giúp. Hãy cho chúng tôi biết các bộ phận bạn gia công và chúng tôi sẽ quay lại với các tùy chọn máy phù hợp.