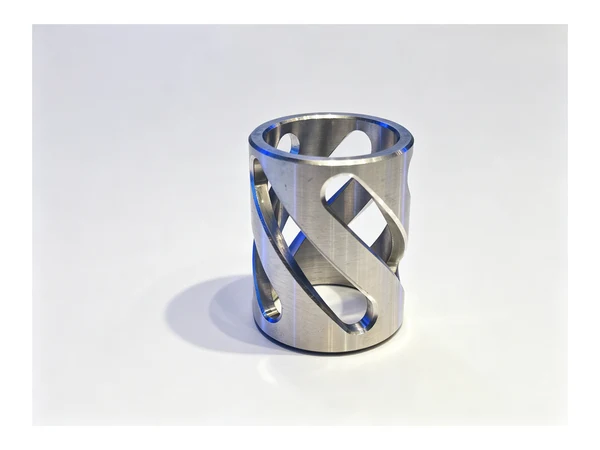
Ống nở: hoàn thiện lỗ không cần mài
Tin nhắn đầu tiên từ khách hàng này hoàn toàn không nói về chi tiết gia công. Nó nói về ngày giao hàng. Họ muốn một máy tiện nghiêng TCK50, họ muốn có sẵn hàng, và khi chúng tôi nói thời gian giao thực tế gần mười ngày, họ im lặng một lúc. Rất nhiều yêu cầu chết theo cách đó. Điều cứu lại yêu cầu này là câu hỏi thứ hai, được hỏi vài ngày sau: anh sẽ tiện cái gì trên máy đó?
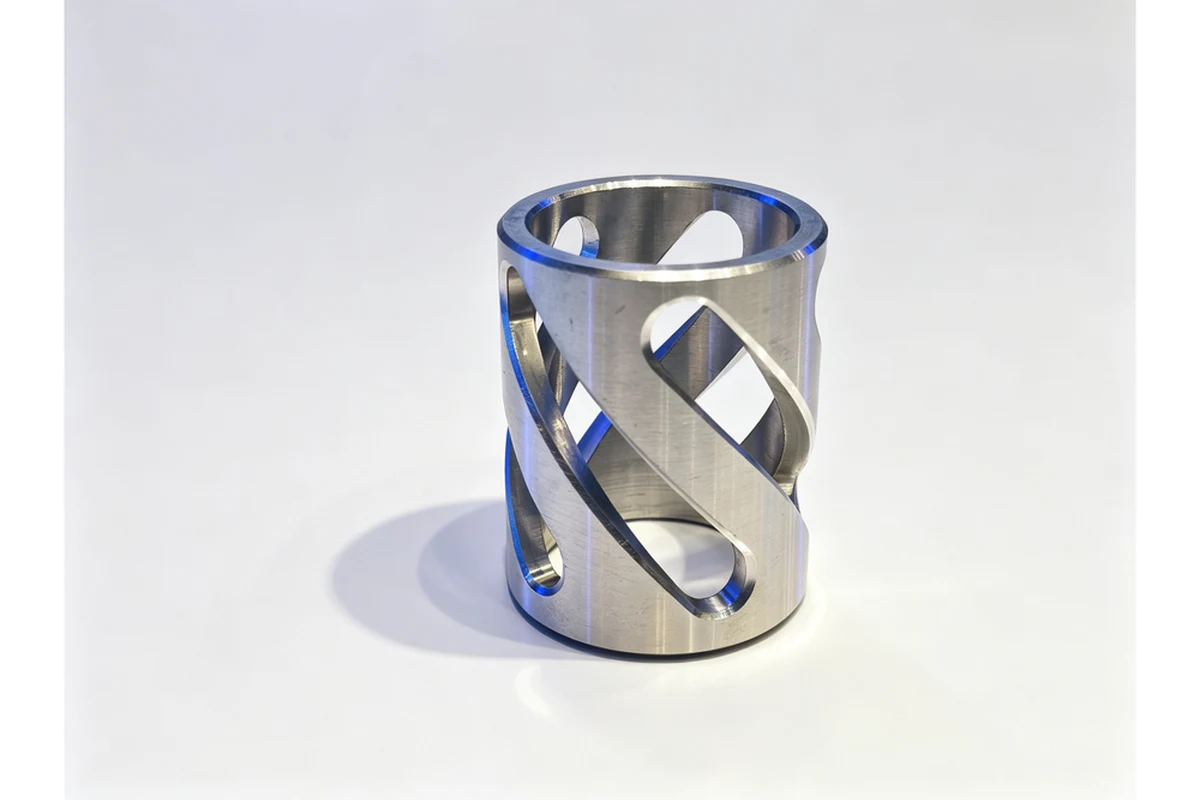
Câu trả lời đã thay đổi chiếc máy. Xưởng này gia công phụ tùng kim khí và phụ tùng ô tô, và một họ chi tiết trong sổ đơn hàng của họ là ống kẹp có rãnh — tức là ống nở. Ống kẹp bám lấy trục khi được kéo qua một mặt côn, và nó được dùng trong khớp nối, puly, đĩa xích và moay-ơ bánh răng, nơi mà rãnh then sẽ bất tiện. Mặt ngoài, các rãnh và mặt côn chưa bao giờ là vấn đề. Lỗ trong mới là vấn đề, vì lỗ được tiện trên máy tiện rồi mang sang máy mài, và máy mài mới là điểm nghẽn của xưởng đó, không phải máy tiện.
Chi tiết này là gì và vì sao lỗ quyết định mọi thứ
Ống nở hoạt động nhờ biến dạng đàn hồi. Thành ống được xẻ rãnh để vòng có thể mở ra khi mặt côn được kéo xuyên qua, và chính lỗ — không phải đường kính ngoài — phải tiếp xúc dọc suốt chiều dài. Nếu lỗ bị loe, ống bám ở một đầu và trượt ở đầu kia. Nếu lỗ bị méo đa giác, lực bám không đều và ống sẽ để lại vết trên trục mà nó phải giữ. Nếu lắp lỏng, khớp nối sẽ trượt dần dưới mô-men xoắn và khách hàng sẽ đổ lỗi cho ống kẹp.
Vì vậy bản vẽ thường ghi ba điều: lỗ tròn và thẳng suốt chiều dài, đường kính ngoài đồng tâm với lỗ, và kiểu rãnh được cắt sạch xuyên thành mà không có ba-via khiến ống không thể ngồi đúng vị trí. Không có gì cao siêu, và chính vì thế công việc này rất dễ bị đánh giá thấp. Ống chỉ là vài milimét thành bị kẹp trong mâm cặp, và mọi nguyên công sau nguyên công đầu tiên đều phải giữ nguyên thành mỏng đó ở đúng chỗ cũ.
Vì sao bước mài lại là điểm nghẽn
Quy trình xưởng này đang dùng là một quy trình tốt, và cần nói thẳng điều đó trước khi phê bình nó. Tiện mặt ngoài, mặt côn và các rãnh trên máy tiện. Tiện lỗ nhỏ hơn một chút. Chuyển chi tiết sang máy mài tròn, nơi lỗ được đưa về kích thước và đạt độ nhám mà ống cần để trượt. Các xưởng trên khắp thế giới làm ống theo cách này, và khi sản lượng vừa phải và máy mài còn công suất, nó vẫn hiệu quả.
Vấn đề là hàng chờ. Máy mài ở xưởng đó phải chia sẻ với mọi chi tiết tôi cứng, dung sai chặt khác trên sàn, và ống được đưa đến theo lô nhỏ với một danh sách việc khác dài phía trước. Máy tiện xong một lô trong một buổi chiều. Sau đó lô đó nằm chờ vài ngày. Khách hàng đã nghĩ đến độ dài của hàng chờ, đó là lý do họ muốn có máy nhanh — họ đang cố bổ sung năng lực tiện cho một xưởng mà điểm hạn chế thực sự nằm ở chỗ hoàn toàn khác.
Có một chi phí thứ hai rất dễ bỏ qua khi ngồi ở văn phòng. Mỗi lần sang máy mài là một lần gá thứ hai. Một ống có rãnh được cắt tròn trong mâm cặp sẽ bật lại khi các chấu mở ra, và khi đến đồ gá mài thì nó không còn đúng hình dạng như lúc tiện lỗ. Đồ gá mài sau đó phải tìm lại hình dạng đó từ một chuẩn khác, và chi tiết phải mang theo sai lệch đó.
Quyết định: hoàn thiện lỗ ngay trong chu trình tiện
Khi chúng tôi hiểu hàng chờ nằm ở đâu, lý lẽ dành cho một máy tiện thường yếu đi, còn lý lẽ dành cho một nền tảng tiện có nguyên công thứ hai trên cùng máy trở nên rõ ràng. Nếu lỗ có thể hoàn thiện trên trung tâm tiện, máy mài ra khỏi quy trình với phần lớn họ ống này, và đi theo nó là hàng chờ, lần gá thứ hai và việc định chuẩn lại.
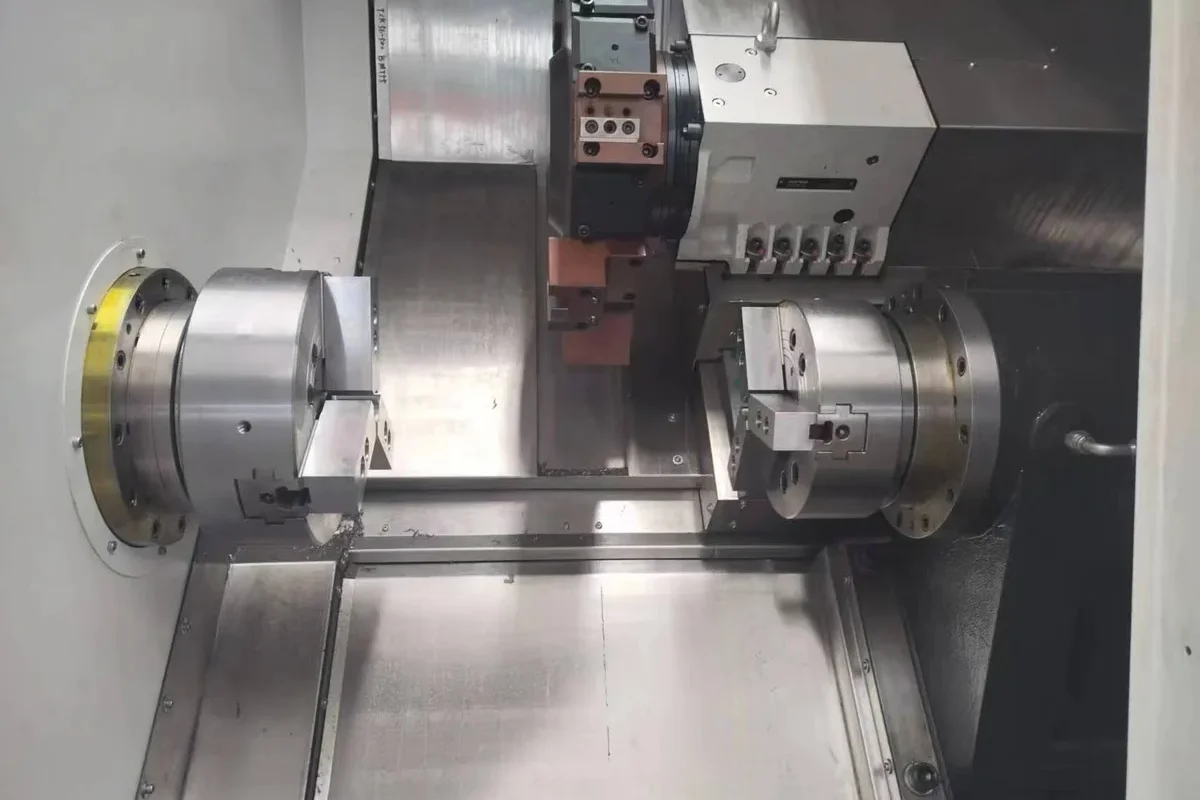
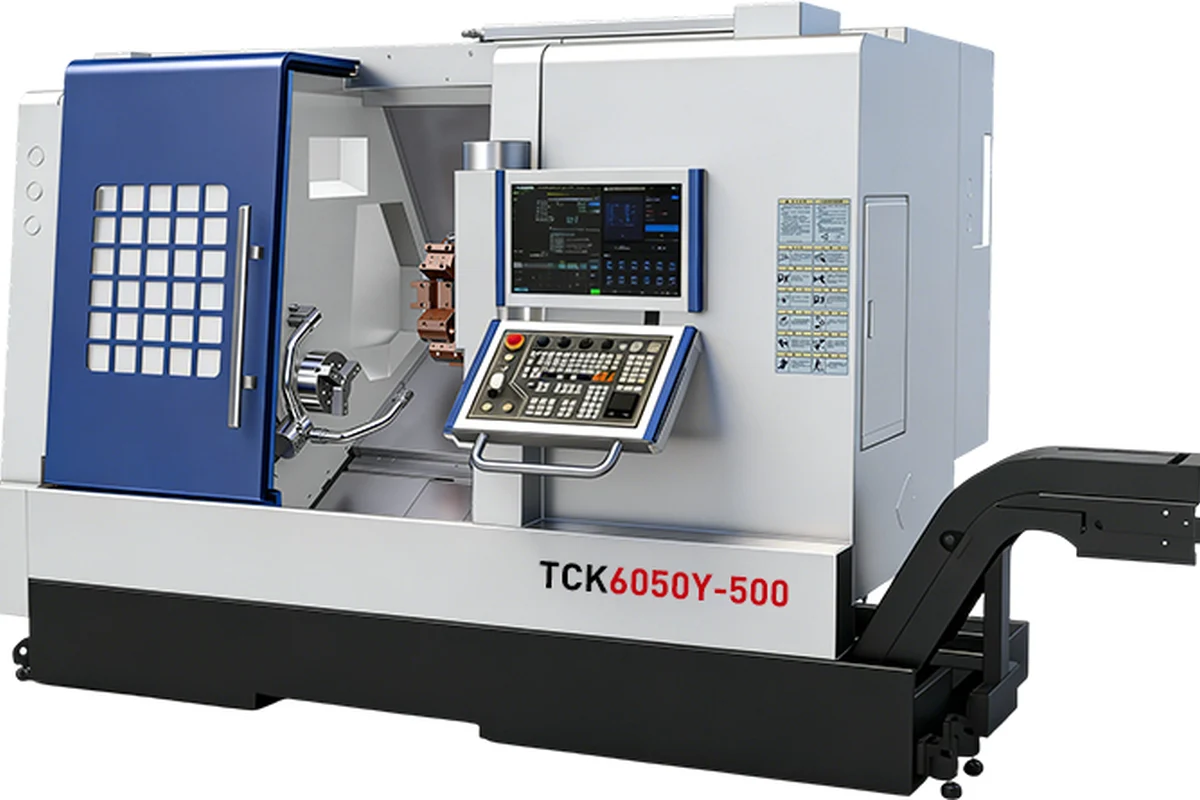
Chúng tôi đề xuất một nền tảng tiện-phay hai trục chính thay cho chiếc máy tiện họ yêu cầu. Máy tiện-phay hai trục chính TCK6050SY tiện ống trên trục chính và hoàn thiện mặt sau, các mẻ vát và mọi chi tiết ở đầu thứ hai sau khi chi tiết chuyển sang trục chính phụ, nhờ vậy ống rời máy ở trạng thái hoàn chỉnh thay vì làm dở. Những nơi họ ống không cần chuyển gá, công việc tương tự chạy trên máy tiện nghiêng CNC TCK6050 với đầu dao quay phay rãnh ngay trong cùng một lần gá, và trung tâm tiện-phay TCK6050Y trục Y với tháp dao động lực đáp ứng các phiên bản có lỗ lệch trục hoặc kiểu rãnh cần trục Y thay vì chia độ trục C.
Điểm mấu chốt không phải tên model xuất hiện trên đơn hàng. Điểm mấu chốt là tiện, doa, phay mặt đầu và phay rãnh đều diễn ra trong một vỏ máy, trong một lần kẹp, trước khi chi tiết được đo. Chính thay đổi đó đã đưa máy mài ra khỏi lịch sản xuất.
Dụng cụ động thay đổi chi phí của các rãnh
Trên máy tiện thường, rãnh hoặc là một nguyên công phay riêng, hoặc là một đặc điểm được chuốt, và cả hai đều có nghĩa là ống phải rời khỏi máy. Với tháp dao có động cơ, chính nền tảng vừa doa ống sẽ chia độ một mũi khoan rãnh hoặc một dao phay ngón nhỏ và cắt biên dạng khi ống vẫn còn được giữ trên đúng trục mà nó được doa. Quan hệ giữa các rãnh và lỗ khi đó là quan hệ do máy duy trì, không phải quan hệ mà đồ gá phải tái tạo. Với một ống kẹp có rãnh, điều đó đáng giá hơn thời gian chu trình mà nó tiết kiệm.
Hai cách giữ lỗ và khi nào mỗi cách phù hợp
Hoàn thiện lỗ trong chu trình tiện chỉ hiệu quả nếu phương pháp kẹp cho phép lỗ giữ được độ tròn. Có hai cách thực tế. Cách thứ nhất là kẹp trên đường kính ngoài đã gia công sẵn trong một ống kẹp đã doa, để lực kẹp phân bố quanh chu vi thay vì dồn vào ba chấu. Cách thứ hai là kẹp mặt ngoài rồi thực hiện các lát cắt cuối với vòng được đỡ phía sau, để thành ống trở lại đúng hình dạng dựa vào một điểm đỡ chịu tải nhẹ thay vì dựa vào các chấu. Cách nào đúng phụ thuộc độ dày thành và độ sâu rãnh, và với một ống kẹp, nên chạy thử vài chi tiết theo cả hai cách trước khi chốt lô.
Giữ thành có rãnh mà không làm biến dạng
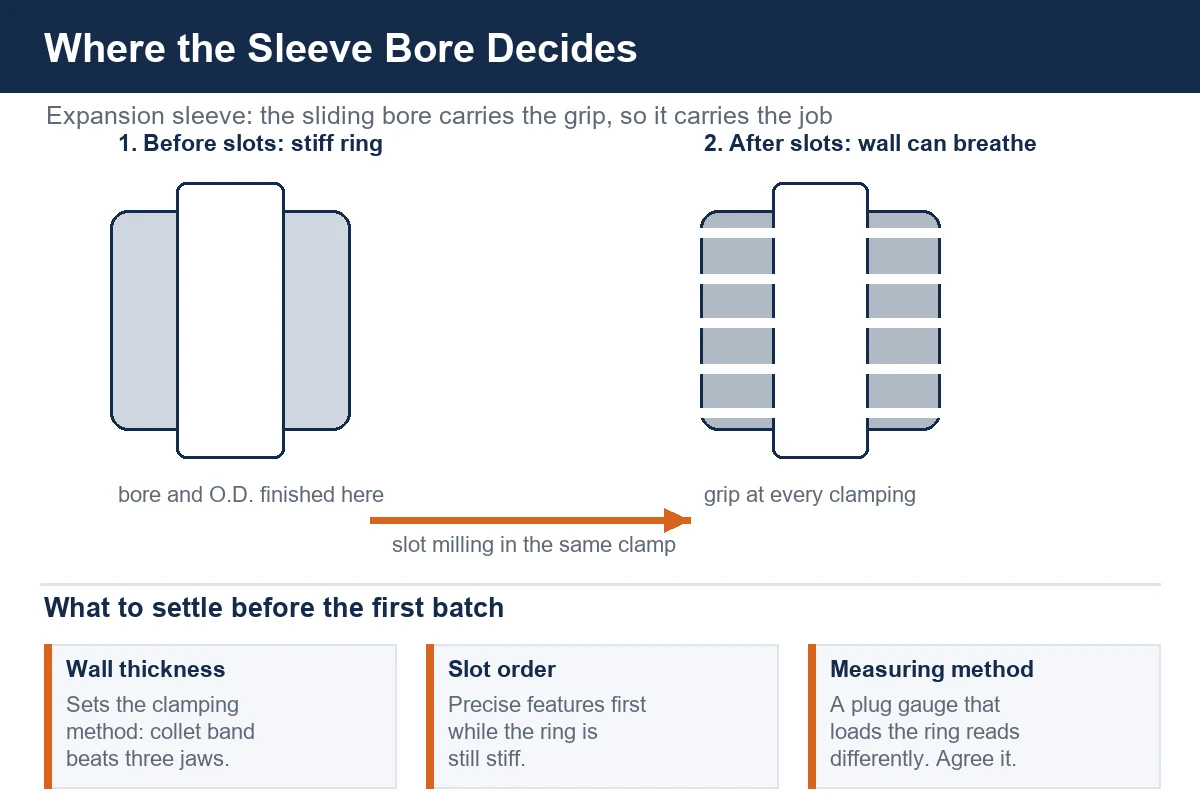
Một ống đã xẻ rãnh hành xử như hai chi tiết khác nhau. Trước khi xẻ rãnh, nó là một vòng cứng giữ được hình dạng dưới lực kẹp bình thường. Sau khi xẻ rãnh, thành có thể "thở", và bất kỳ lực kẹp nào không phân bố đều sẽ hiện ra ngay ở lỗ. Đó là lý do phổ biến nhất khiến một ống chạy tốt cả tuần rồi bắt đầu bị loại.
Ba điều đã giữ công việc này đúng hướng. Thứ nhất là thứ tự nguyên công: lỗ và đường kính ngoài hoàn thiện trước khi xẻ rãnh ở nơi bản vẽ cho phép, vì một ống chưa xẻ rãnh dễ giữ hơn nhiều khi tạo ra các bề mặt chính xác. Thứ hai là ống kẹp đã doa với dải tiếp xúc rộng cho mọi nguyên công sau nguyên công đầu, để tải trọng vẫn phân bố theo chu vi. Thứ ba là một lát cắt tinh nhẹ kèm một lượt chạy lò xo phía sau, cho phép thành ống ổn định lại dưới dao thay vì bị đẩy đi trước dao.
Việc làm sạch ba-via cần được nhắc tới vì đây là chỗ các ống có rãnh âm thầm mất tiền. Một ba-via còn ở mép trong của rãnh sẽ khiến ống không ngồi được trên mặt côn, và mối lắp sau đó đo bị thiếu dù mọi đường kính trên chi tiết đều đúng. Làm sạch ba-via ngay trong chu trình, bằng dao vát trên cùng nền tảng, rẻ hơn nhiều so với làm thủ công ở bàn nguội và loại bỏ thêm một lý do khiến lô hàng phải làm lại.
Điều gì đã thay đổi ở xưởng
Giờ đây ống rời máy ở trạng thái hoàn chỉnh, với lỗ được tạo trong chu trình tiện, rãnh được cắt trong cùng lần gá và các mép được vát trước khi dỡ chi tiết. Hàng chờ mài ra khỏi quy trình cho họ chi tiết này, lần gá thứ hai biến mất, và những chi tiết đi kiểm tra vẫn đúng hình dạng như khi lát cắt cuối được thực hiện.
Không có gì trong thay đổi này đòi hỏi bản vẽ khác hay vật liệu khác. Nó đòi hỏi xưởng ngừng mua năng lực cho nguyên công họ nhìn thấy — tiện — và bắt đầu mua năng lực cho nguyên công đang chặn toàn bộ sổ đơn hàng. Khách hàng yêu cầu chiếc máy tiện mà họ biết. Họ đã mua chiếc máy làm xong chi tiết.
Vật liệu chúng tôi thường gặp ở họ chi tiết này
Phần lớn ống nở trong dải kích thước này được làm từ thép carbon trung bình hoặc thép hợp kim, thường thấm carbon hoặc tôi thể tích sau gia công vì ống phải bám mà không biến dạng dẻo. Một số dùng đồng hoặc gang cấp ổ trục cho các ứng dụng tải nhẹ hơn, và các mác thép không gỉ xuất hiện ở nơi ống nằm trong môi trường ẩm hoặc yêu cầu vệ sinh. Ống đã tôi thường được hoàn thiện trước khi nhiệt luyện và, nếu bản vẽ yêu cầu, được làm sạch nhẹ sau đó. Vật liệu thay đổi mảnh dao và chế độ cắt. Nó không thay đổi logic của việc hoàn thiện lỗ ngay tại nơi đã doa lỗ.
Những gì chúng tôi sẽ kiểm tra ở đơn hàng tương tự tiếp theo
Ba câu hỏi quyết định một công việc làm ống trước khi chọn bất kỳ máy nào. Thành mỏng đến mức nào so với đường kính, vì điều đó đặt ra chiến lược kẹp. Rãnh được cắt trước hay sau các bề mặt chính xác, vì điều đó đặt ra thứ tự nguyên công. Và phương pháp đo của khách hàng có tạo tải lên chi tiết không, vì một calip nút làm bung một vòng có rãnh sẽ cho kết quả khác với một đồng hồ đo lỗ, và sự khác biệt đó lộ ra ở khâu nhập hàng chứ không phải ở xưởng. Có được ba câu trả lời đó bằng văn bản trước lô đầu tiên đáng giá một giờ của bất kỳ ai.
Nếu lỗ hiện đang được mài vì nền tảng tiện không thể hoàn thiện chúng trong chu trình, cách trung thực để kiểm chứng là báo giá ống theo cả hai quy trình và so sánh trên giấy, kể cả hàng chờ. Thường thì chính phép so sánh đó là nơi quyết định được đưa ra.
Câu hỏi thường gặp
Có thể hoàn thiện lỗ ống nở trên máy tiện thay vì máy mài không?
Với nhiều loại ống trong dải kích thước này, có — lỗ và đường kính ngoài được tạo trong chu trình tiện với đồ gá cứng vững và một lát cắt tinh nhẹ, sau đó ống trượt trên mặt côn đúng như bản vẽ dự định. Việc nó có phải là câu trả lời đúng cho một ống cụ thể hay không phụ thuộc vào độ nhám mà bề mặt trượt cần và cách ống được giữ, nên bản vẽ là thứ quyết định.
Có phải luôn xẻ rãnh sau khi làm lỗ?
Thường là vậy, và vì một lý do đơn giản. Một ống chưa xẻ rãnh đủ cứng để giữ trong ống kẹp đã doa khi tiện các bề mặt chính xác. Ống đã xẻ rãnh thì không, và mọi lần kẹp sau khi có rãnh đều phải nhẹ nhàng hơn. Ở nơi bản vẽ buộc phải xẻ rãnh trước, phương pháp giữ phải được xây dựng quanh các rãnh ngay từ đầu.
Vì sao lỗ bị mất độ tròn trên ống có rãnh?
Hầu như luôn là vì lực kẹp tập trung ở ba điểm. Các chấu ép vòng thành hình đa giác trong khi dao đang cắt, lỗ ra đúng theo hình các chấu, và ống bật trở lại ngay khi mâm cặp nhả. Một ống kẹp hoặc một bạc xẻ có dải tiếp xúc rộng sẽ phân bố tải trọng đó và vấn đề thường biến mất theo.
Các anh khuyên dùng máy nào cho công việc làm ống?
Phụ thuộc vào nguyên công thứ hai nằm ở đâu. Nếu ống có chi tiết ở cả hai đầu, một nền tảng hai trục chính như TCK6050SY hoàn thiện cả hai trong một dòng chảy. Nếu công việc chủ yếu là tiện kèm một kiểu rãnh, một máy tiện nghiêng với tháp dao động lực đáp ứng được. Nếu có lỗ lệch trục, một trung tâm tiện-phay trục Y xứng đáng có mặt.
Các anh có nhận lô đầu tiên nhỏ không?
Có. Ống thường đến dưới dạng một lô mẫu trước đơn hàng số lượng lớn, và phương pháp giữ cùng thứ tự nguyên công được chốt ngay trên lô đầu tiên đó. Đó là nơi rẻ nhất để phát hiện rằng một mâm cặp ba chấu sẽ không bao giờ giữ được chi tiết này.
Gửi cho chúng tôi chiếc ống anh đang mài
Nếu một nguyên công trong quy trình của anh có hàng chờ phía trước, đó thường là nguyên công đáng được báo giá lại. Hãy gửi cho chúng tôi bản vẽ, vật liệu và quy trình hiện tại cho ống nở của anh — kể cả bước mài — và đội ngũ của chúng tôi sẽ phản hồi bằng một đề xuất máy kèm ghi chú công nghệ, chứ không phải một con số giá trần.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài viết liên quan: Gia công CNC ống dẫn hướng piston thủy lực | Máy tiện CNC và máy tiện-phay CNC: chọn thế nào | Máy CNC cho sản xuất phụ tùng ô tô | Gia công CNC chi tiết thành mỏng