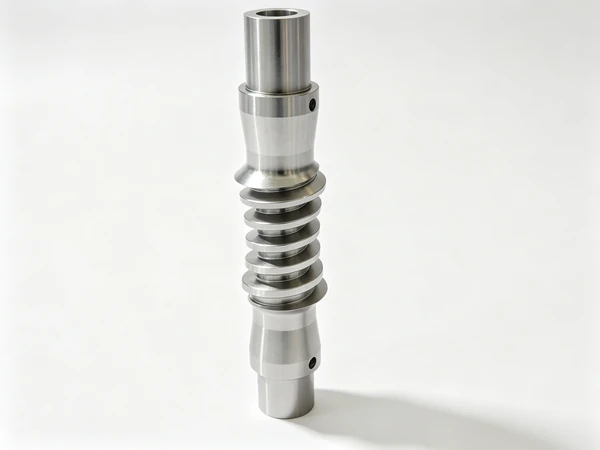
Giá đỡ dao làm mát tâm: một lần gá
Yêu cầu đến dưới dạng một tấm ảnh, không phải bản vẽ. Hai giá đỡ dao trên bàn: chiếc bên trái có lỗ thông suốt, chiếc bên phải có lỗ dừng lại trước đầu cắt. Bên dưới là một dòng: chúng tôi cần chiếc thứ hai, và cần nhanh hơn mức hiện nay. Tấm ảnh đó định hình toàn bộ dự án, vì khác biệt giữa hai chi tiết không nằm ở cái lỗ, mà ở số lần chi tiết phải gá lại để làm ra nó.
Giá đỡ dao làm mát tâm là một thân thép mảnh, có rãnh sâu chạy dọc trục và một cụm lỗ ngang mở ra gần đầu cắt. Theo lộ trình thông thường, chi tiết được làm qua hai nguyên công trên hai máy: một máy tiện phay mặt đầu và tiện chuôi, sau đó chi tiết sang máy phay hoặc máy tiện thứ hai để làm lỗ ngang, rồi quay lại để làm mũi. Mỗi lần đi như vậy là một lần xác lập lại chuẩn, và trên một thân dài mảnh, lần gá thứ hai và thứ ba làm hỏng hình học nhiều hơn bất kỳ lực cắt nào. Khách hàng không đang đấu với máy của họ. Họ đang đấu với số lần chi tiết bị di chuyển.
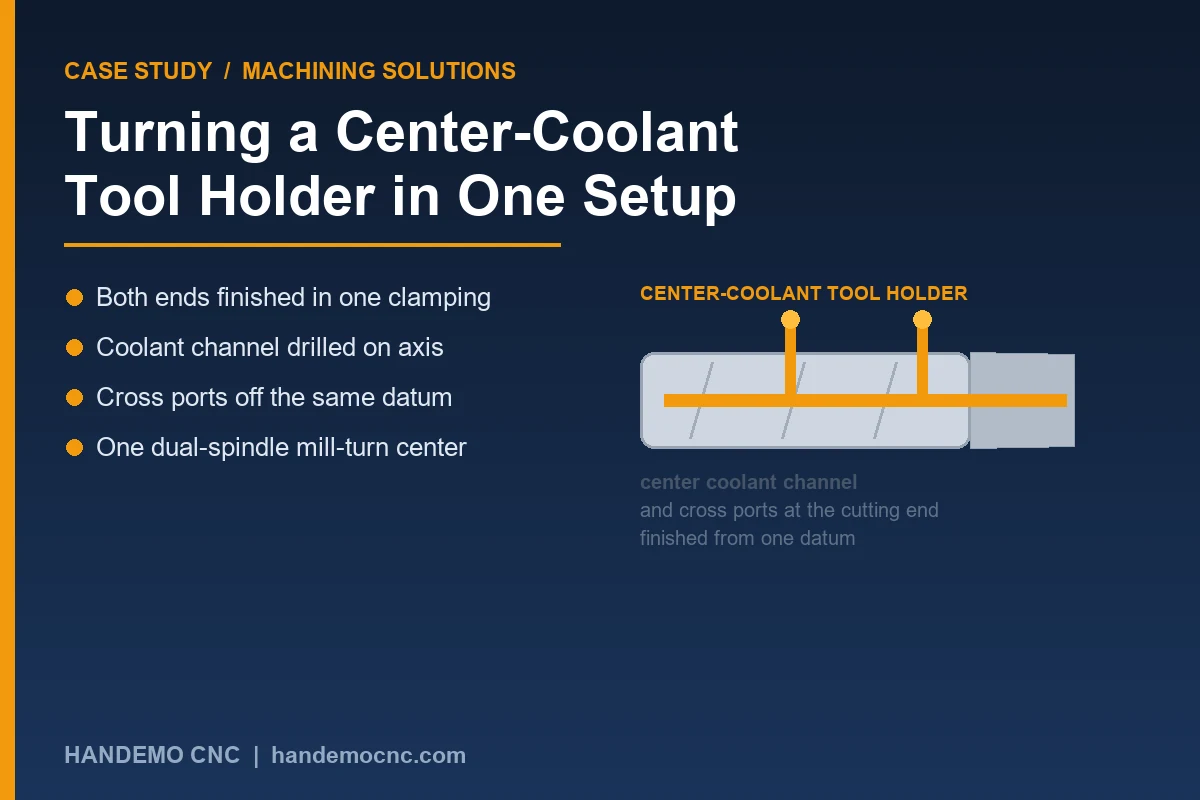
Chi tiết phải làm được gì
Giá đỡ mang một mảnh dao ở một đầu và được kẹp trong ổ dao hoặc trục chính ở đầu kia. Dung dịch làm mát phải đến được lưỡi cắt, không phải đến chuôi, nên rãnh bên trong chạy suốt chiều dài thân và các lỗ ngang phải rơi đúng vị trí so với mũi - không phải so với chuôi, và không phải so với bất kỳ bề mặt nào tình cờ bị kẹp vào lúc đó.
Một câu đó là toàn bộ công việc. Yêu cầu chức năng không phải là một đặc điểm ở đầu này hay đầu kia; nó là mối quan hệ giữa hai đầu. Và đó chính xác là yêu cầu mà lần gá thứ hai phá hủy.
- Rãnh dọc trục liên tục và thông suốt theo chiều dài thân
- Lỗ ngang được định vị so với đầu cắt, trên cùng trục với chuôi
- Mặt đầu mũi vuông góc với trục để mảnh dao ngồi đúng
- Đường kính chuôi đồng tâm với mũi, để giá đỡ lặp lại khi lắp vào ổ dao
Viết trên bản vẽ, không dòng nào trong số đó trông khó. Nhưng khi bị chia ra hai máy và ba lần gá trên một thân thép mảnh, đó lại chính là những dòng quay về.
Vì sao lộ trình hai lần gá cứ thất bại
Có một phiên bản của công việc này chạy trên một máy tiện tốt và một máy phay tốt, và nhiều xưởng vẫn làm được. Nó hiệu quả nhất khi thân ngắn và cứng. Khi giá đỡ dài ra so với đường kính, kiểu hỏng lặp lại theo đúng một thứ tự.
Chuôi được tiện trước và ra sạch. Sau đó chi tiết được chuyển sang đồ gá cho lỗ ngang, định vị theo đường kính chuôi. Về lý thuyết chuẩn đó ổn, nhưng áp lực kẹp trên thân mảnh làm nó hơi cong, và lỗ được khoan vào một chi tiết mà sau đó sẽ bật thẳng lại. Rồi mặt đầu mũi được phay, lại từ một chuẩn được xác lập lại, và mối quan hệ giữa mũi và các lỗ ngang bị trôi. Không có gì lệch nhiều. Nó lệch đủ để tia làm mát không đập sạch vào mảnh dao, và người vận hành không thể cắt lại chi tiết để sửa vì rãnh đã được khoan rồi.
Lời phàn nàn quay về từ một xưởng ở tình trạng này gần như không bao giờ là "máy của chúng tôi không chính xác". Nó là "nguyên công thứ hai cứ chạy lệch". Đó là hai vấn đề khác nhau, và chúng cần hai cách xử lý khác nhau.
Ứng xử vật liệu trên tiết diện mỏng
Giá đỡ dao gần như luôn được làm từ thép hợp kim hoặc mác thép tôi suốt, đôi khi là thép làm khuôn nóng cho những giá đỡ chịu nhiệt độ cao ở đầu cắt. Đây là những vật liệu có nhiều ứng suất dư và tiết diện mỏng ở giữa thân. Bóc vật liệu từ bên ngoài giải phóng ứng suất đó, và chi tiết bị chuyển vị. Về giá trị tuyệt đối, chuyển vị nhỏ và hoàn toàn dự đoán được về hướng một khi đã chạy chi tiết một lần - nhưng chỉ khi cả hai đầu được cắt trong cùng một lần gá. Tách nguyên công ra, và việc giải phóng ứng suất xảy ra giữa các lần gá, nơi không ai đo được và không ai bù được.
Chúng tôi đã làm gì
Chúng tôi báo giá giá đỡ trên một trung tâm tiện phay hai trục chính thay vì lộ trình tiện cộng phay, và một quyết định đó đã gánh phần lớn dự án. Cắt thân hoàn chỉnh trên một máy loại bỏ hai lần gá lại vốn gây trôi, và loại bỏ đồ gá vốn đang làm cong chi tiết cho các lỗ ngang.
Trình tự như sau. Phôi là thép thanh, cắt dư chiều dài một chút. Nguyên công một tiện chuôi, phay mặt đầu và khoan tâm, rồi khoan rãnh làm mát dọc trục từ đầu đó - sâu, nhưng trên một trục thẳng khi chi tiết còn ngắn và cứng. Các lỗ ngang được khoan và chỗ giao với rãnh bên trong được kiểm tra trước khi chi tiết đi tiếp, vì một khi mũi đã hoàn thành thì không có cơ hội thứ hai. Sau đó chi tiết chuyển từ trục chính sang trục phụ và đầu sau được tiện và phay mặt mà không hề rời máy. Mặt đầu mũi, các lỗ ngang và rãnh làm mát đều được cắt từ một chuẩn, và chi tiết chỉ trải qua đúng một lần gá.
Máy nào và vì sao
Công việc chạy trên máy tiện phay CNC hai trục chính TCK6050SY. Hai lý do quyết định. Thứ nhất, trục phụ cho chúng tôi đầu thứ hai mà không cần đồ gá thứ hai, và đó là toàn bộ ý nghĩa của dự án. Thứ hai, trục Y và dao động lực cho phép cắt lỗ ngang ngay trên cùng máy thay vì mang sang máy phay - trên một thân mảnh, điều đó quan trọng hơn thời gian gia công, vì vị trí lỗ được cắt từ một chuẩn vẫn còn trên máy chứ không phải chuẩn mới.
Với những giá đỡ dài hơn, hoặc khi khách muốn cắt lỗ ngang và mọi mặt phẳng với nhiều tự do trục hơn, máy tiện phay 3100SY bao cùng lộ trình với vùng làm việc lớn hơn. Ở nơi sản lượng năm thấp hơn và giá đỡ đủ ngắn để ổn định qua hai nguyên công, một máy tiện nghiêng TCK6050 có trục phụ vẫn có thể là báo giá hợp lý. Điều chúng tôi không làm với họ chi tiết này là khuyên dùng một máy tiện thường cộng một máy phay riêng, dù cả hai máy tốt đến đâu.
Chúng tôi đặt gì để giữ ổn định
Hai thứ ngoài cái máy đã làm công việc này lặp lại được.
Thứ nhất là cách gá chi tiết. Trên một giá đỡ mảnh, phản xạ là kẹp thật chặt để không gì xê dịch. Đó là bản năng sai. Chúng tôi gá chuôi trong bạc đàn hồi hoặc trên mâm mềm đã tiện đúng đường kính thành phẩm, để áp lực kẹp phân bố quanh chu vi thay vì tập trung ở ba điểm, và giữ lực kẹp nhẹ nhất mà lát cắt cho phép. Một điểm tựa giữ phần giữa thân trên các phiên bản dài. Kẹp nhẹ hơn nghe như rủi ro; trên thân mỏng thì ngược lại, vì chính đồ gá, không phải dao, mới tạo ra hình ba múi trên chi tiết.
Thứ hai là để nghỉ. Chúng tôi phá thô thân, để nó nguội và ổn định, rồi mới lấy các lát cắt tinh. Trên một giá đỡ dài, sự ổn định không tức thời và không nhìn thấy trên máy. Đưa một khoảng dừng có chủ ý vào trình tự tốn một chút thời gian gia công và loại bỏ cả một nhóm chi tiết đo đúng trên máy rồi sáng hôm sau đã xê dịch.
Kiểm tra công việc mà không phải làm lại
Chúng tôi kiểm tra rãnh làm mát bằng cách thử khí hoặc dung dịch chạy qua trước khi chi tiết hoàn thành, để rãnh bị tắc hoặc giao sai được phát hiện khi còn sửa được. Độ đồng tâm giữa chuôi và mũi được giữ bằng cách cắt cả hai đầu trong cùng một lần gá chứ không phải bằng cách đo sau - đồ gá là biện pháp kiểm soát, phép đo là xác nhận. Giá đỡ thành phẩm được kiểm tra theo các đặc điểm khách hàng nêu, và chúng tôi giữ hồ sơ chi tiết đầu tiên cho cả họ chi tiết để các lô lặp lại chạy theo một kết quả đã biết thay vì một giả định mới.
Nếu khách đang chạy chi tiết này qua hai máy và mất vị trí, câu hỏi hữu ích không phải là máy nào có lỗi. Mà là chi tiết bị gá lại bao nhiêu lần giữa lát cắt đầu và lát cắt cuối. Với chi tiết này, câu trả lời đi từ ba xuống một, và các phàn nàn dừng lại.
Câu hỏi thường gặp
Có thể khoan rãnh làm mát trên cùng máy với mặt ngoài không?
Được, và với chi tiết này thì nên làm vậy. Khoan rãnh từ phía chuôi khi thân còn ngắn và được đỡ tốt giữ lỗ đúng trục, và điều đó có nghĩa rãnh và mặt ngoài của chi tiết dùng chung một chuẩn. Chuyển rãnh sang máy riêng đưa trở lại đúng cái rủi ro lệch trục mà lộ trình một lần gá phải loại bỏ.
Vì sao dùng máy hai trục chính thay vì hai máy tiện?
Với một chi tiết mảnh có đặc điểm ở cả hai đầu, máy tiện thứ hai nghĩa là lần gá thứ hai, và lần gá thứ hai là nơi hình học trôi. Máy hai trục chính hoàn thành đầu sau bằng cách chuyển chi tiết bên trong máy. Đó là một lần gá, một chuẩn, và một người vận hành nhìn cùng một chi tiết suốt chu trình.
Các bạn gia công vật liệu gì cho giá đỡ dao?
Thép hợp kim và các mác tôi suốt là lựa chọn phổ biến, cùng với thép làm khuôn nóng cho những giá đỡ chịu nhiệt ở đầu cắt. Lộ trình gia công giữa chúng thay đổi không nhiều; cái thay đổi là chi tiết chuyển vị bao nhiêu khi bóc vật liệu, và điều đó được xử lý bằng trình tự phá thô - để ổn định - tinh chứ không phải bằng mác thép.
Có giữ được vị trí giữa chuôi và lỗ ngang không?
Mối quan hệ đó chính là lý do chúng tôi giữ lỗ ngang trên cùng máy với chuôi. Khi cả hai được cắt từ một chuẩn, vị trí là kết quả của cách gá chứ không phải một phép đo lấy sau đó. Nếu lỗ được cắt trên máy thứ hai từ một chuẩn xác lập lại, chúng tôi sẽ phải trông vào đồ gá để tái tạo điều mà máy đã xác lập.
Sản lượng bao nhiêu thì phù hợp với lộ trình này?
Lộ trình một lần gá tự hoàn vốn từ lô đầu tiên ở nơi lộ trình hai nguyên công đang mất vị trí. Chúng tôi chạy một chiếc thử để xác nhận quy trình và đồ gá, rồi lặp lô trên cùng cách gá đó. Gửi bản vẽ giá đỡ, vật liệu và sản lượng năm, chúng tôi sẽ tư vấn máy và trình tự, kèm báo giá dao cụ và đồ gá đi theo.
Nhận báo giá cho công việc giá đỡ dao của bạn
Nếu giá đỡ là một công việc tiện có lỗ ngang, dải máy tiện nghiêng Handemo gồm mười mẫu từ 50 mm đến 220 mm đường kính thanh, và dải máy tiện phay gồm các phiên bản khoan và phay lỗ mà không cần lần gá thứ hai.
Cho chúng tôi biết về giá đỡ - vật liệu, chiều dài và đường kính, vị trí rãnh làm mát và lỗ ngang, cùng cỡ lô - và Handemo sẽ tư vấn máy và quy trình, kèm báo giá đồ gá giúp công việc lặp lại được. Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài liên quan: Máy tiện CNC hay máy tiện phay: chọn thế nào và Gia công ống dẫn hướng piston thủy lực - cả hai đều là trường hợp quyết định được đưa ra dựa trên số lần chi tiết phải di chuyển, không phải dựa trên thông số cắt.