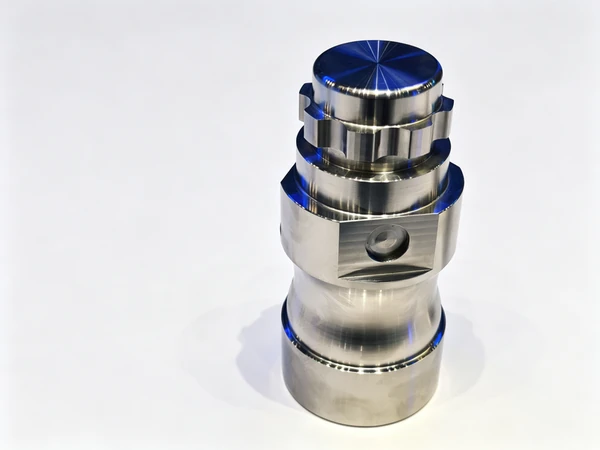
Trục lệch tâm: tiện trong một lần kẹp
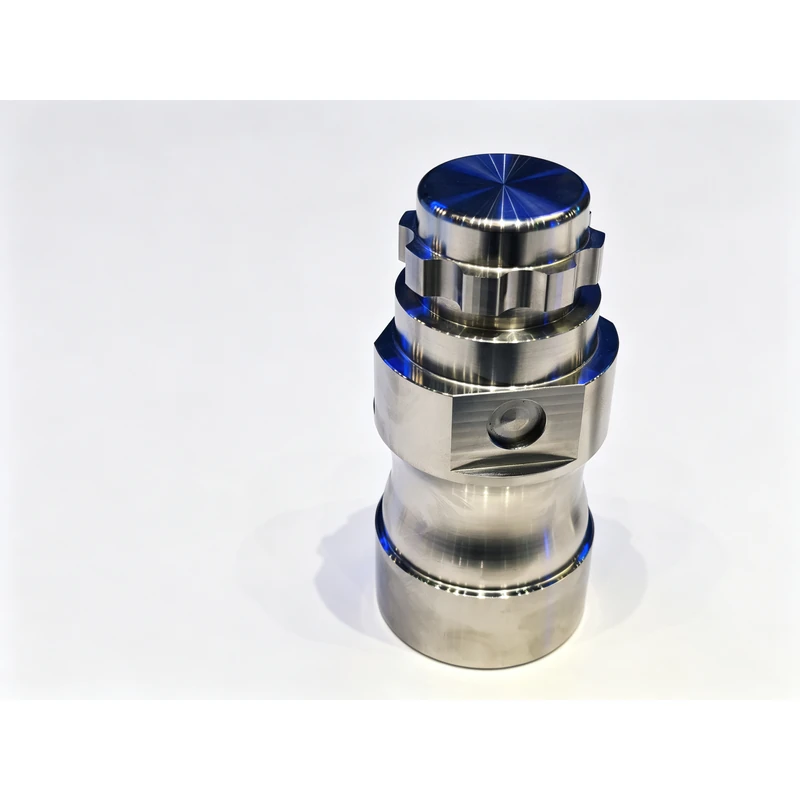
Yêu cầu gửi đến kèm ba tấm ảnh và không có bản vẽ. Hai tấm chụp trục đã hoàn thiện trên bàn, một tấm chụp chính trục đó gắn lại vào máy đã làm ra nó: đồng hồ so đứng trên cổ trục lệch tâm, kim dừng ở chỗ khách hàng không muốn. Dưới ảnh là một dòng ngắn: năm mươi chi tiết đầu thì tốt, sau đó thì không. Đây là một loại phản ánh rất cụ thể, và gần như không bao giờ có nghĩa là máy không làm được chi tiết. Nó thường có nghĩa là quy trình làm được chi tiết một lần, rồi sau đó có thứ gì đó trong quy trình dịch đi.
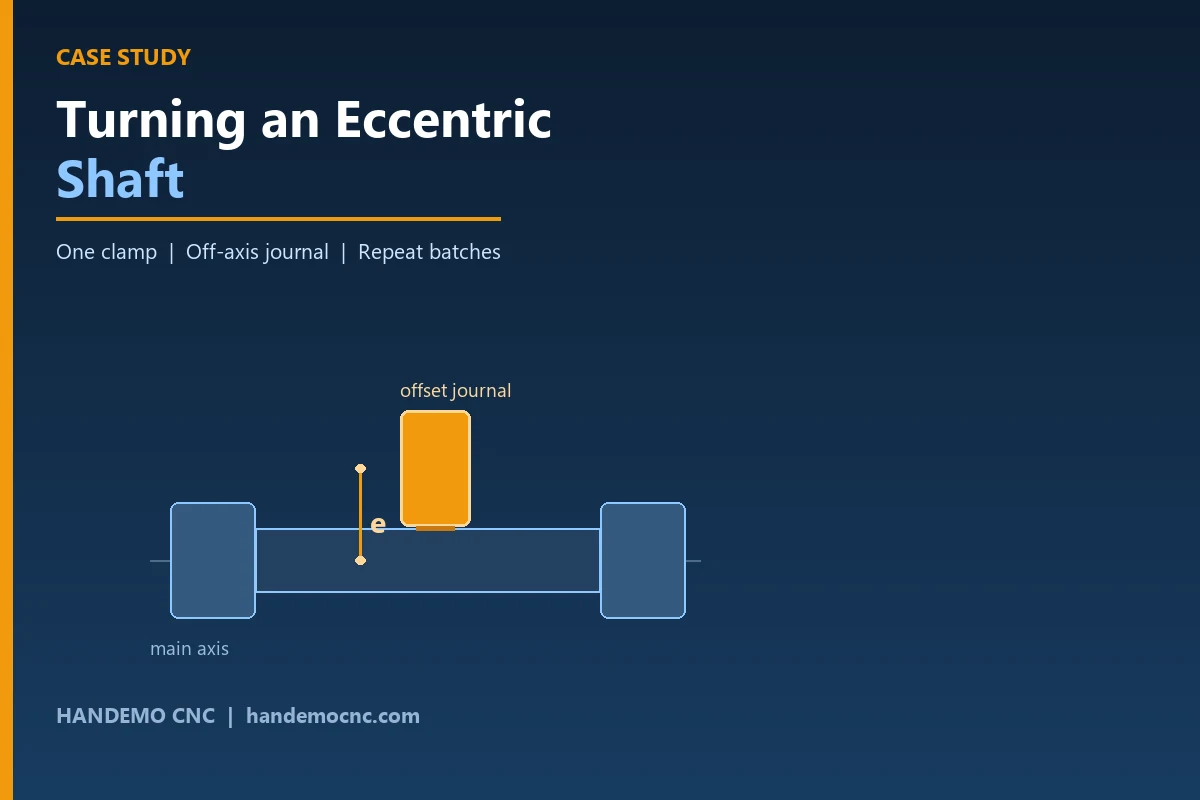
Trục lệch tâm là chi tiết tiện trong đó một cổ trục được cố ý cắt lệch khỏi đường tâm của phần còn lại: một chốt khuỷu lệch, một cam, một bệ đỡ ổ bi không đồng trục. Mọi thứ trên chi tiết đều là tiện bình thường, trừ một đặc điểm đó, và chính nó quyết định chi tiết có dùng được hay không. Khách hàng, một nhà cung cấp linh kiện ô tô, đã làm tốt chi tiết này trên máy tiện nghiêng thân tiêu chuẩn với một đồ gá lệch tâm. Cái họ không làm được là làm tốt nó cho cả lô.
Chi tiết phải đảm bảo điều gì
Trục chịu tải ở cả hai đầu trên các cổ trục chính, và truyền động hoặc được truyền động qua cổ trục lệch ở giữa. Về chức năng, cổ trục lệch phải nằm đúng vị trí quanh trục chính, và phải nằm cùng một vị trí ở mọi chi tiết trong lô. Hai yêu cầu đó nghe như một. Chúng không phải một, và khác biệt giữa chúng chính là toàn bộ dự án này.
- Cổ trục lệch phải được cắt đúng vị trí góc và hướng kính so với các cổ trục chính
- Các cổ trục chính phải giữ đồng trục với nhau để trục lắp vừa ổ bi
- Độ lệch tâm phải giống nhau từ chi tiết đầu đến chi tiết cuối của lô
- Chỗ chuyển tiếp giữa thân chính và cổ trục lệch phải sạch đủ để góc lượn chịu được tải làm việc
Viết trên bản vẽ thì đó là một danh sách ngắn. Trên máy chạy cả ca, chính dòng đầu quyết định khách hàng có hài lòng hay không. Nếu độ lệch trôi đi qua cả lô, từng chi tiết vẫn đo đạt bản vẽ — chúng chỉ không lắp lẫn được, và dây chuyền lắp ráp phát hiện ra trước bộ phận kiểm tra.
Vì sao đồ gá lệch tâm bị trôi
Xưởng dùng một quy trình đã ổn định, và cần nói rõ: quy trình đó không sai. Nó chạy được, và nhiều xưởng dùng nó. Một khối hoặc một đồ gá giữ trục lệch khỏi tâm trục chính đúng bằng độ lệch tâm, và cổ trục lệch được tiện theo thiết lập đó trong khi trục quay quanh trục lệch. Khi chi tiết đầu tiên ra khỏi máy, nó trông đúng.
Sau đó có ba thứ chống lại xưởng trong suốt cả lô.
Thứ nhất là chính đồ gá. Một khối lệch tâm phải tái tạo lại độ lệch mỗi lần gá, và trên một đồ gá bị bắt vít rồi tháo ra cả ngày, nó không làm được điều đó. Độ lệch là một vị trí do tay người đặt, và vị trí do tay người đặt thì có một phân bố quanh nó. Ban đầu nhỏ, sau rộng ra, và không nhìn thấy trên chi tiết hoàn thiện.
Thứ hai là sự thay đổi chuẩn giữa các nguyên công. Các cổ trục chính được cắt theo một thiết lập, cổ trục lệch theo một thiết lập khác, và mối quan hệ giữa hai bên chỉ tồn tại trong đồ gá. Nếu đồ gá đúng thì chi tiết đúng. Nếu đồ gá xê dịch một chút thì chi tiết sai, và không có phép đo nào trên máy bắt được điều đó trước khi chi tiết hoàn thiện.
Thứ ba là sự giãn nở nhiệt trong ca. Khách hàng đã tự nêu điều này — họ muốn làm mát tốt cho trục chính, đầu rơ-vôn-ve và dao động lực. Họ nhận thấy chi tiết trôi dần khi ngày trôi qua, đúng như những gì xưởng thấy khi đồ gá và trục chính nóng lên với tốc độ khác nhau mà cả hai đều được tin cậy để giữ vị trí.
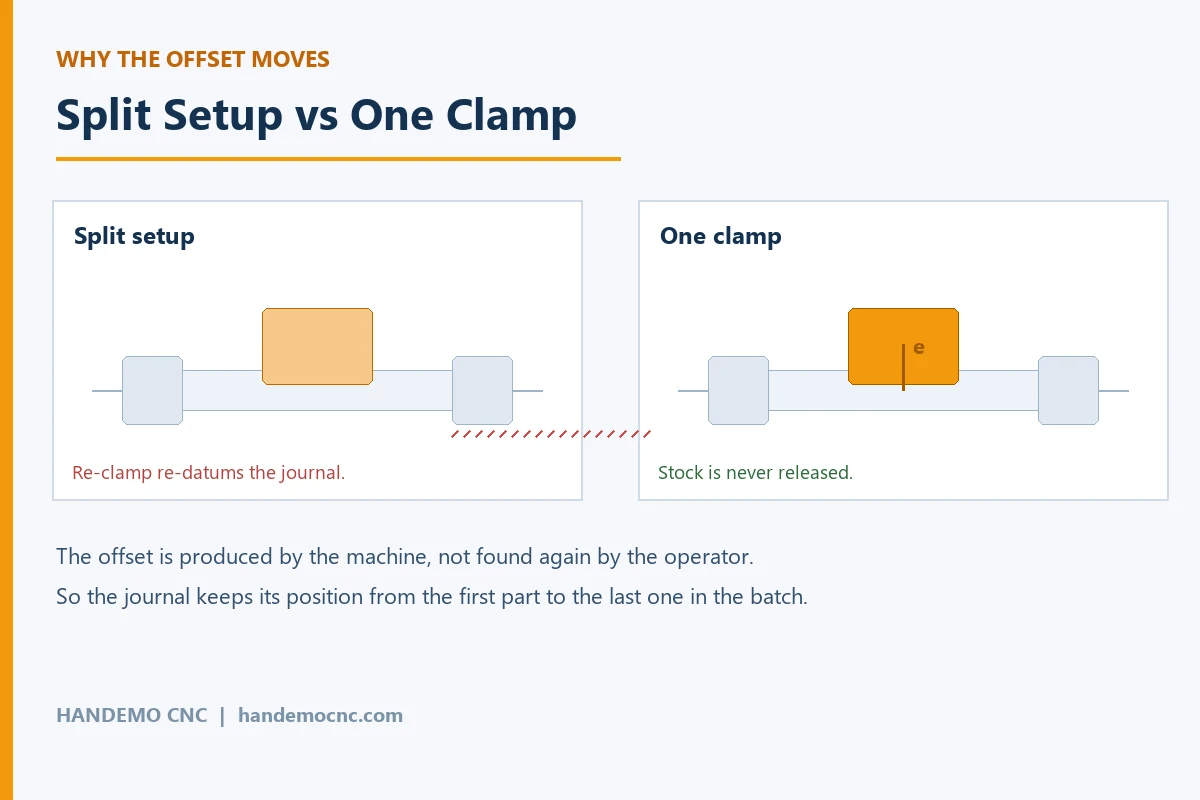
Phản ánh từ một xưởng ở tình huống này gần như luôn là cùng một câu: "mấy chi tiết đầu tốt". Câu đó đáng đọc kỹ. Đó không phải phàn nàn về năng lực của máy. Đó là phàn nàn về một quy trình phụ thuộc vào việc có thứ gì đó được đặt lại đúng chỗ bằng tay, hàng trăm lần, mà không có phản hồi khi nó đang dịch.
Chúng tôi đã làm gì
Chúng tôi báo giá trục này trên nền tảng tiện-phay có trục Y thay vì máy tiện thường với đồ gá lệch tâm, và chính quyết định đó đã gánh cả dự án.
Trên máy có trục Y và trục C điều khiển, độ lệch không cần phải do đồ gá tạo ra. Các cổ trục chính được tiện theo trục chính như bình thường. Sau đó cổ trục lệch được tạo ra với trục chính phân độ và dao dịch ra khỏi đường tâm theo điều khiển chương trình, nên độ lệch tâm là một con số trong chương trình chứ không phải một vị trí dưới bu-lông kẹp. Chỉ thay đổi đó đã đưa đồ gá ra khỏi chuỗi chính xác, và đó chính là nơi sự trôi phát sinh.
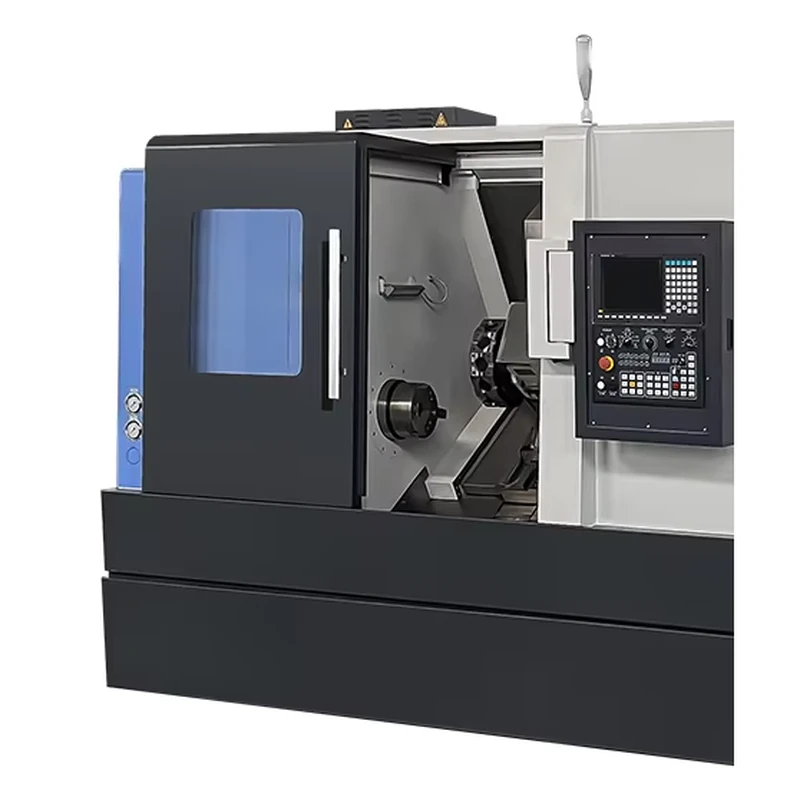
Mẫu chúng tôi đề xuất là máy tiện-phay CNC TCK2100LY, tổ hợp tiện và phay trục Y trong dòng máy tiện-phay của chúng tôi. Máy mang đầu rơ-vôn-ve dao động lực và trục Y trên kết cấu tiện thân nghiêng, đúng thứ mà họ chi tiết này cần: tiện cho các cổ trục, chuyển động lệch trục cho cổ trục lệch, và dao động lực cho các mặt phẳng và các đặc điểm ngang nhỏ thường đi kèm. Chi tiết được hoàn thiện mà không rời mâm cặp giữa lần tiện chính và lần tạo độ lệch, nên không có bước đặt lại chuẩn nào để đồ gá làm hỏng.
Trình tự như sau. Phôi thanh được tiện mặt đầu và khoan tâm, cổ trục chính thứ nhất được tiện với ụ động đỡ. Cổ trục chính thứ hai được tiện, vẫn theo trục chính. Khi trục vẫn còn kẹp, trục chính phân độ và trục Y đưa dao đến vị trí lệch, cổ trục lệch được tiện quanh tâm lệch đó. Mọi mặt phẳng, rãnh then hoặc lỗ ngang mà bản vẽ yêu cầu được phay trong cùng lần kẹp bằng dao động lực. Chỉ sau đó chi tiết mới rời máy.
Máy nào và vì sao
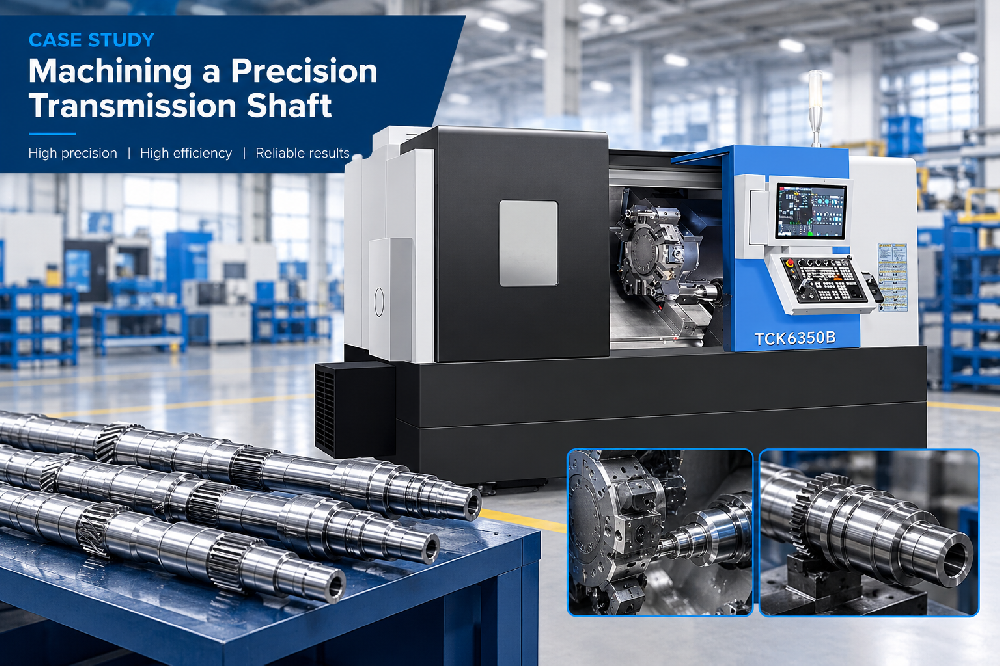
TCK2100LY phù hợp với trục này vì độ lệch được tạo ra bởi máy. Ở đâu trục dài hơn hoặc lô nhỏ hơn và xưởng chấp nhận dùng đồ gá, máy tiện thân nghiêng TCK6050 với trục phụ vẫn tiện được họ chi tiết này và là báo giá thấp hơn. Ở đâu cổ trục lệch gần vai trục và chi tiết còn cần thêm nguyên công thứ hai ở đầu sau, máy tiện-phay hai trục chính TCK6050SY đưa ý tưởng đó xa hơn một bước và hoàn thiện cả hai đầu trên một máy. Với trục nặng hoặc dài, TCK6350B là máy chúng tôi sẽ đặt công việc lên, vì kết cấu là phần của máy phải chịu được cắt gián đoạn trên một cổ trục lệch lớn.
Điều chúng tôi sẽ không đề xuất cho chi tiết như thế này là máy tiện thường cộng thêm một trung tâm gia công đứng riêng. Quy trình tách rời không sai về nguyên tắc, nhưng trên trục lệch tâm nó có nghĩa là độ lệch và các cổ trục chính được làm trên hai máy từ hai chuẩn, và mối quan hệ giữa chúng trở thành vấn đề đồ gá chứ không phải vấn đề gia công. Sửa điều đó bằng đồ gá tốt hơn thì được. Đưa nó ra khỏi quy trình thì dễ hơn. Ở đâu xưởng đã có trung tâm gia công đứng và muốn dùng nó, câu trả lời trung thực là trung tâm gia công là máy đúng cho các đặc điểm phay và là chỗ sai để xác lập độ lệch tâm. Đọc thêm về cách làm chi tiết này trong bài giải pháp gia công trục lệch tâm của chúng tôi.
Chúng tôi làm gì để nó ổn định
Hai thứ ngoài việc chọn máy đã làm công việc lặp lại được, và cả hai đều là việc giữ nếp chứ không phải công nghệ.
Thứ nhất là làm mát, điều khách hàng đã nêu trước khi chúng tôi báo giá. Cổ trục lệch được tiện với dao làm việc ra xa tâm quay trong một phần vòng quay, và tải trên mảnh dao thay đổi qua từng vòng. Sự thay đổi đó đưa nhiệt vào dao và chi tiết không đều, và con dao cắt đúng cỡ lúc tám giờ sáng thì đến hai giờ chiều không còn cắt đúng cỡ đó. Chúng tôi chỉ định dung dịch làm mát áp suất cao qua đầu rơ-vôn-ve và dao động lực để mạch cắt mát suốt ca và dao không bị dài ra. Trên chi tiết này đây không phải chi tiết nhỏ; theo chính lời khách hàng thì đây là phần lớn của sự trôi.
Thứ hai là cách kẹp trục. Chúng tôi chạy các cổ trục chính trong mâm mềm được tiện đúng đường kính trục thay vì kẹp trên bề mặt phôi thô, và giữ lực kẹp chặt nhưng đều để trục không bị ép méo. Một giá đỡ (luynet) đỡ phần giữa của trục dài. Ụ động được dùng từ lượt đầu để trục không bao giờ chạy với đầu tự do không đỡ, và nó vẫn tiếp xúc cho đến khi cổ trục lệch hoàn thiện.
Kiểm tra mà không phải gá lại
Phần hữu ích của kế hoạch kiểm tra là nó diễn ra trong máy chứ không phải sau máy. Vì cả hai đầu và độ lệch được cắt mà không thả chi tiết ra, mối quan hệ mà khách hàng quan tâm được tạo ra bởi thiết lập chứ không phải đo rồi sửa sau. Chúng tôi kiểm trục hoàn thiện trên dưỡng sau khi tháo ra, và giữ hồ sơ chi tiết đầu tiên cho họ chi tiết này để lô lặp lại chạy theo một kết quả đã biết thay vì theo một giả định mới.
Vấn đề của khách hàng, theo chính lời họ, là năm mươi chi tiết đầu thì tốt. Điều thực sự xảy ra là trong quy trình có một vị trí chỉ giữ được khi mọi thứ vẫn đúng như lúc thiết lập. Đưa độ lệch từ đồ gá vào chương trình đã bỏ vị trí đó đi, và cả lô thôi trôi.
Câu hỏi thường gặp
Có thể tiện trục lệch tâm mà không cần đồ gá lệch tâm không?
Được, trên máy có trục Y và trục C điều khiển. Các cổ trục chính được tiện theo trục chính và cổ trục lệch được tạo ra ngoài đường tâm theo điều khiển chương trình, nên độ lệch tâm đến từ máy chứ không từ một khối bắt vít vào mâm cặp. Quy trình dùng đồ gá vẫn chạy được và vẫn được dùng; nó chỉ biến độ lệch tâm thành một vị trí thiết lập thay vì một giá trị lập trình.
Vì sao chi tiết trôi qua cả lô?
Vì độ lệch được đặt bằng tay trên đồ gá mỗi lần gá chi tiết, và mối quan hệ giữa độ lệch với các cổ trục chính chỉ tồn tại trong đồ gá đó. Xê dịch nhỏ của đồ gá, thay đổi chuẩn giữa các nguyên công và giãn nở nhiệt trong ca đều cộng dồn, và không cái nào hiện ra trên chi tiết hoàn thiện cho đến khi dây chuyền lắp ráp tìm thấy.
Tôi có cần máy tiện-phay cho chi tiết này không?
Không phải lúc nào cũng cần. Nếu trục ngắn và lô nhỏ, một máy tiện có trục phụ và một đồ gá lệch tâm làm tốt sẽ đủ. Quy trình tiện-phay đáng tiền khi độ lệch phải giữ qua một lô dài, hoặc khi cùng bản vẽ đó còn có mặt phẳng, rãnh then hay lỗ ngang mà nếu không sẽ phải thêm máy thứ hai.
Các bạn kẹp trục thế nào để nó không biến dạng?
Mâm mềm tiện đúng đường kính trục, lực kẹp nhẹ nhất mà mạch cắt cho phép, luynet trên trục dài và ụ động tiếp xúc từ lượt đầu. Trên trục có tiết diện mỏng, lực kẹp dễ làm biến dạng chi tiết hơn là lực cắt.
Sản lượng bao nhiêu thì quy trình này có lãi?
Quy trình có lãi từ lô đầu tiên mà quy trình dùng đồ gá mất vị trí, vì chi phí một chi tiết phải làm lại hoặc bỏ đi thường lớn hơn chênh lệch giữa hai máy. Chúng tôi chạy chi tiết thử đơn lẻ để chứng minh quy trình và đồ gá, rồi lặp lô trên cùng chương trình. Gửi bản vẽ, vật liệu và sản lượng năm, chúng tôi sẽ đề xuất máy và trình tự.
Nhận báo giá cho công việc trục của bạn
Cho chúng tôi biết về chi tiết — vật liệu, chiều dài tổng, vị trí độ lệch và nó lệch khỏi trục bao xa, cùng cỡ lô — và Handemo sẽ đề xuất máy và quy trình, báo giá dao cụ và đồ gá để công việc lặp lại được. Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bạn có thể gửi bản vẽ qua trang tải bản vẽ và chúng tôi sẽ trả lại kế hoạch gia công cùng báo giá cho chi tiết của bạn. Đọc thêm: Tình huống: gia công trục truyền động chính xác và Máy tiện CNC hay máy tiện-phay: chọn thế nào.