Trung tâm gia công đứng hay ngang: 4 mặt
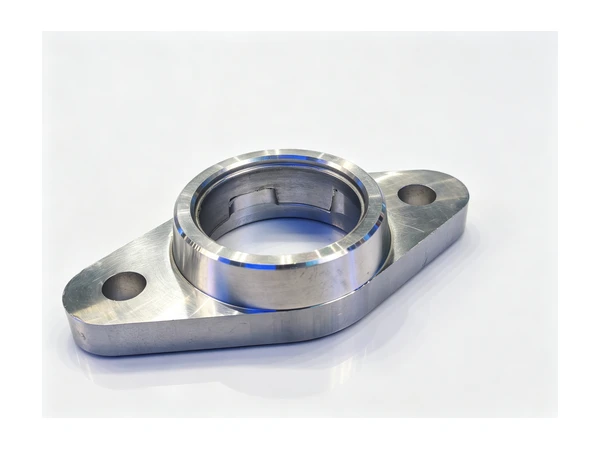
Hỏi mười xưởng xem một vỏ hộp nên chạy trên trung tâm gia công đứng hay ngang và bạn sẽ nhận được mười câu trả lời đầy tự tin. Hỏi họ chi tiết phải tháo khỏi bàn bao nhiêu lần, và cuộc tranh luận thường kết thúc. Công việc nhiều mặt không được quyết định bởi trục chính hướng về đâu. Nó được quyết định bởi việc bạn sẵn sàng phá vỡ mối quan hệ giữa các đặc điểm phải khớp nhau bao nhiêu lần.
Vỏ hộp số, thân bơm, khối ống góp và thân cột máy đều là chi tiết dạng khối. Bản vẽ trông êm: một khối hoặc một vật đúc với lỗ khoan, mặt phẳng và mạng lỗ bu-lông. Rồi lần gá đầu tiên làm rõ rằng các đặc điểm quan trọng trải ra bốn hoặc năm mặt, và mỗi lần kẹp lại thêm một cơ hội mất đi mối quan hệ giữa lỗ khoan và mặt phẳng mà bạn đã dựng suốt lần gá đầu.
Đây là một trong các hướng dẫn so sánh máy của chúng tôi. Bài đi qua quyết định theo cách một xưởng thực sự đưa ra: từ chi tiết, đồ gá và chuẩn, rồi đến máy.
 Video
Điều gì làm công việc nhiều mặt khác biệt
Chi tiết dạng khối là chi tiết lăng trụ có đặc điểm trên hầu hết các mặt. Một vỏ hộp thêm một lỗ khoan hoặc vai định vị điều khiển phải nằm trong quan hệ xác định với mặt mà nó lắp vào. Cả hai chia sẻ cùng một khó khăn thực tế, và đó không phải việc cắt. Đó là số lần gá.
Một chiếc máy trình ra bốn mặt cho trục chính mà không kẹp lại sẽ loại bỏ các lần gá, và loại bỏ lần gá là loại bỏ sự tích tụ sai số đi kèm. Một chiếc máy có hành trình X dài giữ chi tiết một lần và với tới mọi đặc điểm đang làm cùng công việc đó với hình học khác. Một chiếc máy có trục chính nhanh buộc chi tiết phải qua bốn đồ gá riêng là lựa chọn chậm nhất trong xưởng, bất kể tốc độ trục chính trên catalogue nói gì.
Đây không phải cùng vấn đề với tiện
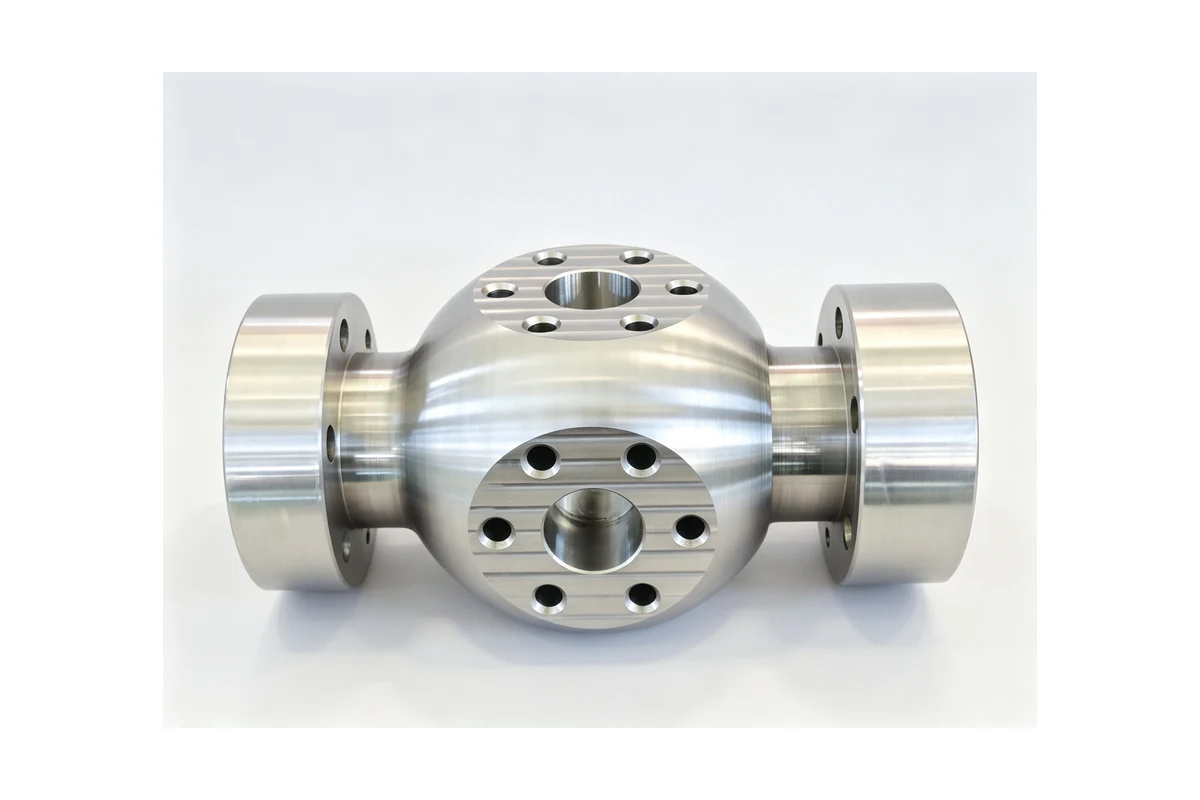
Đáng tách hai thứ thường bị trộn lẫn trong cùng một cuộc trò chuyện. Một chi tiết tròn - moay ơ, ống lót, mặt bích, bánh công tác - là chi tiết tiện, và quyết định ở đó là giữa máy tiện, trung tâm tiện-phay và máy có thêm trục quay. Một vỏ hộp là chi tiết lăng trụ, và quyết định là giữa trung tâm gia công đứng và ngang. Chúng là những họ khác nhau với câu trả lời khác nhau, và một xưởng chạy cả hai cần cả hai.
Ba con số trên bản vẽ quyết định phần lớn
Phạm vi bao
Bắt đầu với mặt gia công lớn nhất và đường kính vòng bu-lông hoặc khoảng cách lỗ khoan lớn nhất. Không phải kích thước phôi - mà là mặt gia công, cộng với khe hở dao cần để với qua nó. Một vỏ hộp có mặt lớn nhất 600 x 500 mm với mạng lỗ khoan 400 mm vừa trong phạm vi của một máy đứng cỡ trung với chỗ cho đồ gá. Cùng chi tiết đó với mặt 800 mm vượt qua ranh giới thoải mái đó và cần bàn lớn hơn hoặc hướng trục chính khác.
Khối lượng, kể cả đồ gá
Cân chi tiết cùng đồ gá và tấm đỡ mà nó ngồi trên, không phải riêng nó. Một vật đúc 700 kg trên bàn cho phép 400 kg sẽ đẩy máy đi thay vì đẩy dao. Tải trọng bàn công bố là giới hạn thật, và chúng bao gồm mọi thứ bắt bu-lông lên bàn, đó là nơi rất nhiều sai lầm khi chọn cỡ máy bắt đầu.
Có lý do thứ hai để cân cả cụm. Một máy ngang giữ khối hộp nằm nghiêng, nên đồ gá và chi tiết treo ra khỏi pallet phải định vị chúng lặp lại được. Pallet và đồ gá đó là phần của khối lượng chuyển động ở mỗi lần quay, và chúng phải đủ cứng để giữ chi tiết đứng yên trong khi bàn quay.
Bao nhiêu mặt phải khớp nhau
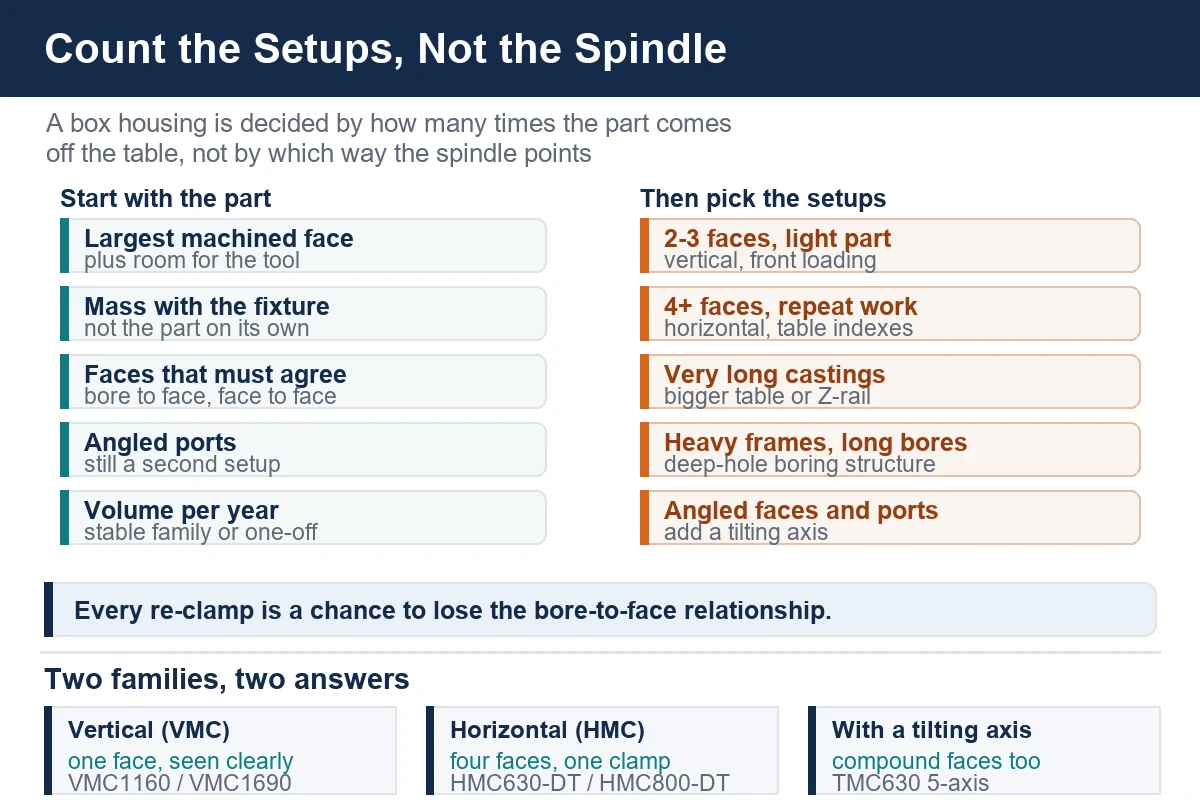
Đếm các mặt gia công mang đặc điểm tham chiếu lẫn nhau: một lỗ khoan ở thành này và một lỗ khoét ở thành đối diện, một mặt lắp và một vai định vị đồng tâm với nó, hai mặt bích phải song song, hoặc một bộ mặt vuông góc đều mang mạng cổng. Hai hoặc ba mặt là lãnh địa của máy đứng. Bốn mặt trở lên, trên một chi tiết đủ nặng để việc xử lý trở nên khó khăn, là nơi máy ngang bắt đầu đáng tiền.
Con đường đứng, và nơi nó hết
Tới khoảng 700 mm mặt
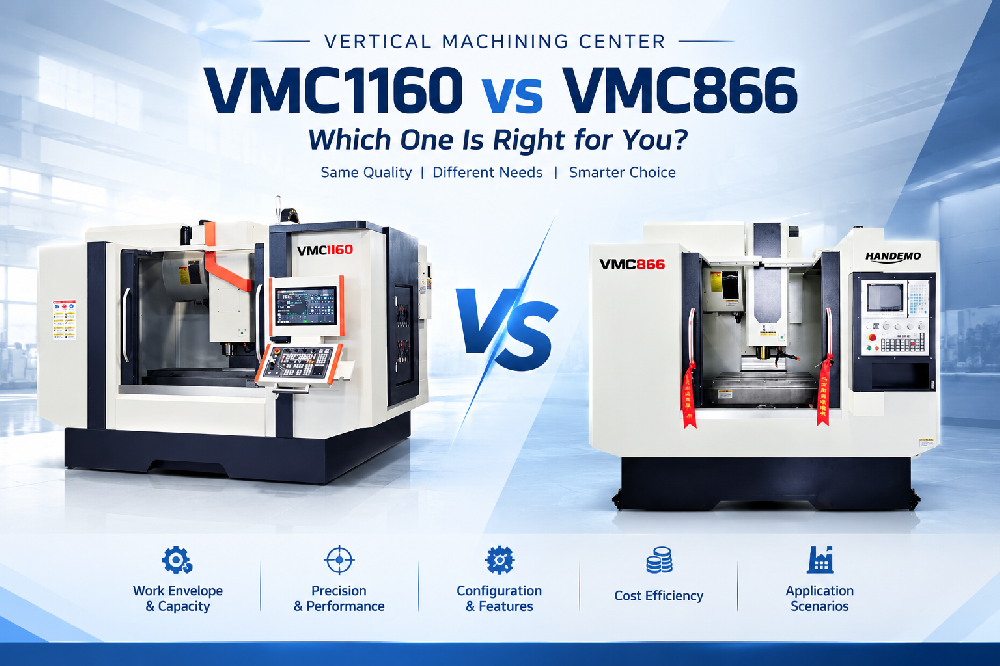
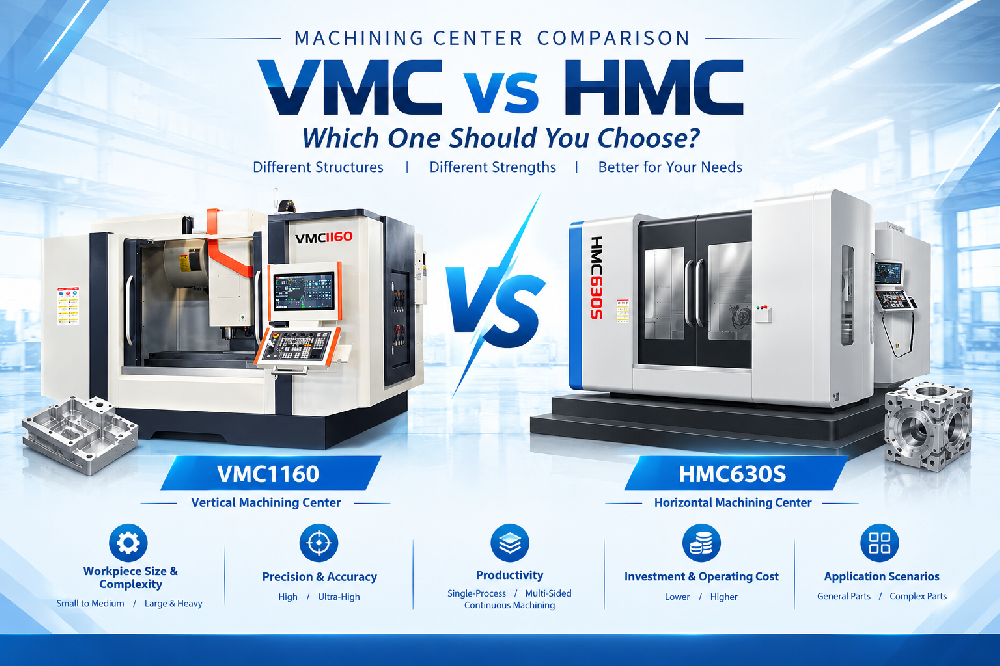
Một máy đứng cỡ trung bao phủ rất nhiều công việc vỏ hộp. Lấy VMC1160: bàn 1200 x 600 mm với tải 800 kg và hành trình 1100 / 600 / 600 mm. Phạm vi đó nhận một vỏ hộp có mặt gia công, lỗ khoan và mạng lỗ bu-lông một cách thoải mái, còn chỗ cho đồ gá và đầu doa, và đây là chiếc máy hầu hết xưởng với tới đầu tiên khi họ bước vào họ công việc này.
Điểm mạnh của máy đứng là nó nhìn thấy chi tiết. Người vận hành nạp từ phía trước, xem đường cắt, và với tới mọi đặc điểm mà không phải nghiêng người quanh cột. Với hai hoặc ba mặt, cộng mặt dưới làm trên một cặp miếng kê ở lần gá thứ hai, máy đứng là câu trả lời kinh tế và sẽ luôn như vậy.
Khi chi tiết trở nên dài và nặng hơn
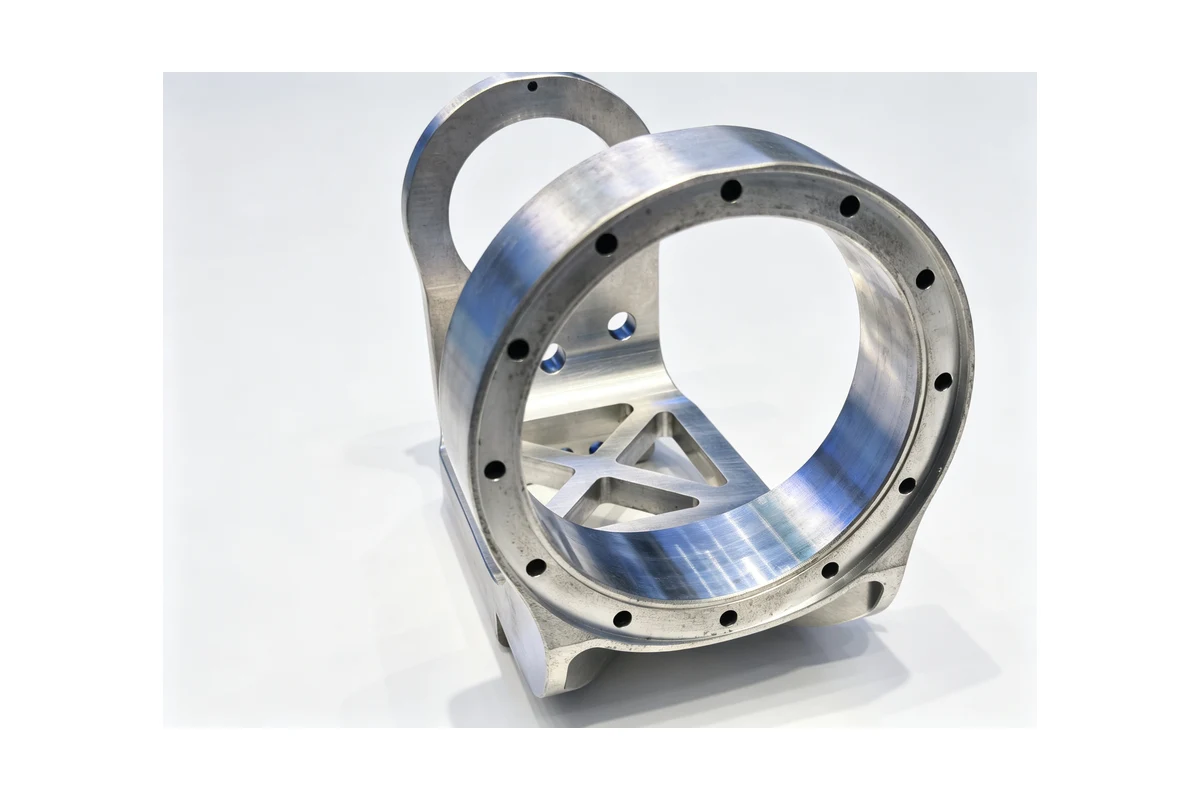
Một khi chi tiết vượt quá hành trình X 1100 mm, dải máy đứng có câu trả lời, và đáng biết chúng trước khi cho rằng máy ngang là bước lên duy nhất. VMC1690 mang bàn 1600 x 800 mm với tải 1500 kg và trục chính BT50-190, phù hợp với tấm lớn, vỏ dài và chi tiết máy vượt quá các máy nhỏ hơn. L1690 nằm trong cùng phạm vi với kết cấu trục Z kiểu ram, và VMC1890 là máy đứng lớn nhất trong dải, cho những chi tiết mà nếu không sẽ cần máy kiểu sàn.
Đánh đổi ở cỡ này không phải cái bàn. Mà là đồ gá. Một vỏ hộp 400 kg trên bàn máy đứng phải lật để làm mặt dưới, và lật một chi tiết như vậy cần hoặc cần cẩu và lần gá thứ hai, hoặc một đồ gá quay được nó. Cả hai đều thêm thời gian và cả hai đều thêm một cách để chuẩn bị xê dịch.
Những mẹo kéo dài tuổi máy đứng
Đồ gá dạng tấm đỡ cho phép hai, ba hoặc bốn chi tiết chia sẻ một lần gá, và một đầu vuông góc với tới các mặt bên của chi tiết nằm phẳng trên bàn. Kết hợp lại, một máy đứng có thể làm được khối lượng công việc vỏ hộp đáng ngạc nhiên. Điều nó không làm rẻ được là mặt thứ năm và thứ sáu, hoặc lỗ khoan mặt dưới phải đồng tâm với lỗ trên: đó là lúc chi tiết rời bàn và mối quan hệ lại bị đe dọa.
Con đường ngang
Một chuẩn, bốn mặt
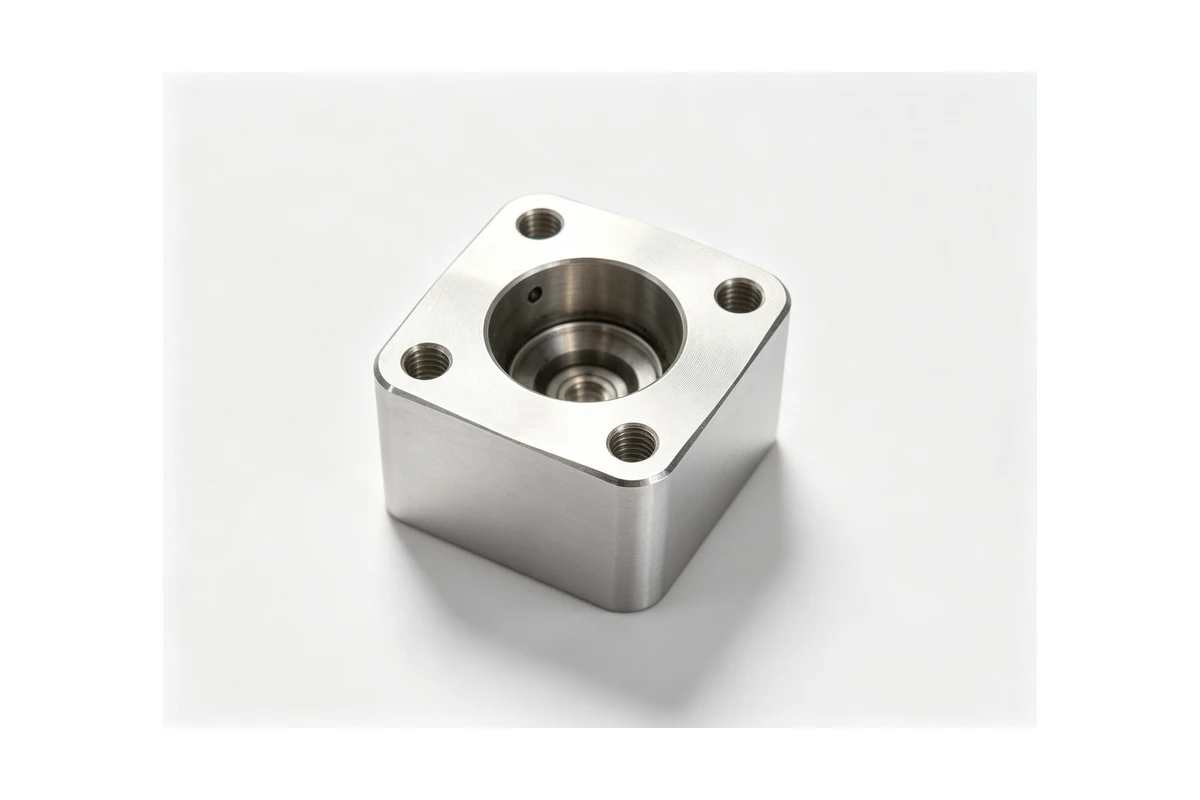
Một trung tâm gia công ngang có trục chính song song với bàn, nên dao vào từ bên hông và chi tiết chạy trên pallet với bàn quay bên dưới. Thay đổi duy nhất đó là toàn bộ lý lẽ. Kẹp vỏ hộp một lần trên mặt lắp đã gia công hoặc bệ chuẩn, cắt mặt đầu, quay bàn 90 độ, cắt mặt tiếp, và tiếp tục đi quanh chi tiết. Chuẩn không bao giờ dịch vì chi tiết không bao giờ rời ra.
HMC630-DT là cỡ mà phần lớn công việc vỏ hộp rơi vào: bàn 630 x 630 mm với tải 1200 kg, hành trình 1100 / 900 / 1000 mm và trục chính BT50-190 ở 6000 vòng/phút. Bàn quay tới từng mặt theo lượt, nên lỗ khoan và mặt mà nó phải khớp được cắt từ cùng một lần kẹp. Phoi rơi ra xa đường cắt thay vì chất đống trong hốc, điều này quan trọng với hốc sâu và với vỏ hộp đầy gân bên trong.
Khi vỏ hộp vượt quá 630
Những vật đúc lớn hơn đi lên trong dải mà không đổi nguyên lý. HMC800-DT mang bàn 800 x 800 mm và tải 2500 kg với hành trình 1300 / 1150 / 1000 mm, còn TH1000 và HMC1000 bước lên bàn 1000 x 1000 mm và tải 3500 kg. Chi tiết trong dải đó - cột máy, thân hộp số lớn, ống góp nhiều cổng - là nơi máy ngang thôi là tiện lợi và trở thành câu trả lời hợp lý duy nhất.
Lỗ khoan dài và hộp rất lớn
Khung, thân máy phay và vỏ hộp số nặng đi xa hơn. TH1400S nhận bàn 1400 x 1400 mm với tải 5000 kg, và TH1600S chạy tới 1600 x 1600 mm và tải 10000 kg. Trên chi tiết cỡ này, trung tâm gia công đang làm công việc trước đây thuộc về máy doa kiểu sàn, và kết cấu doa-phay lỗ sâu được chọn cho những lỗ khoan bên trong dài mà máy ngang tiêu chuẩn không với tới nếu không có nhiều độ nhô dao.
Lý lẽ năng suất
Có lý do thứ hai, lặng lẽ hơn, để máy ngang thắng các lô sản xuất dài. Với bộ đổi pallet, người vận hành nạp chi tiết tiếp theo trong khi trục chính vẫn đang cắt chi tiết hiện tại. Trên máy đứng, việc nạp thường dừng trục chính. Trên một vỏ hộp chạy tám phút mỗi chu trình, khác biệt đó cộng dồn qua một ca, và đó là điều làm cho giá mua cao hơn của máy ngang hoàn vốn trên khối lượng.
Đặt cạnh nhau
| Trung tâm gia công đứng | Trung tâm gia công ngang | |
|---|---|---|
| Hướng trục chính | Xuống trên bàn nằm ngang | Ngang vào chi tiết có thể quay |
| Số mặt trong một lần kẹp | Một, đôi khi hai với tấm đỡ | Bốn và hơn với bàn quay |
| Thoát phoi | Phoi nằm trên chi tiết và trong hốc | Phoi rơi ra xa đường cắt |
| Chi phí gá đặt | Thấp hơn về đồ gá, chạy nhanh hơn | Cao hơn, cần pallet và kỷ luật chuẩn |
| Tầm nhìn của người vận hành | Trực tiếp, từ phía trước | Ít trực tiếp hơn, phụ thuộc vỏ chắn và cửa sổ |
| Nạp trong khi cắt | Thường dừng trục chính | Tiếp tục qua lần đổi pallet |
| Phù hợp nhất | Hai hoặc ba mặt, chi tiết hỗn hợp, lô nhỏ | Bốn mặt trở lên, chi tiết nặng, khối lượng lặp lại |
Bốn cách quyết định này đi sai
Mua cho chi tiết bạn đang có thay vì họ chi tiết bạn bán. Một vỏ hộp khó chịu không biện minh cho một máy ngang. Nếu xưởng bán một họ vỏ hộp và các lần gá là nút thắt, thì có.
Bỏ qua đồ gá trong tải trọng bàn. Tải trọng định mức bao gồm mọi thứ bắt bu-lông xuống. Một tấm đỡ, một đồ gá và chi tiết cộng lại nhanh hơn hầu hết mọi người tưởng.
Cho rằng một máy đứng lớn hơn thay thế được máy ngang. Kích thước bàn và số mặt là những vấn đề khác nhau. Một máy đứng lớn cho bạn nhiều chỗ hơn trên một mặt; nó không cho bạn bốn mặt từ một chuẩn.
Quên mặt thứ năm và thứ sáu. Cổng nghiêng, mặt nghiêng và đặc điểm phức hợp vẫn cần lần gá thứ hai trên cả hai loại máy. Nếu chi tiết mang chúng, một máy có thêm trục nghiêng hoặc trục quay - ví dụ TMC630 - loại bỏ lần gá thay vì chuyển nó đi chỗ khác.
Nơi tự động hóa thay đổi bài toán
Công việc vỏ hộp chạy theo những họ ổn định: cùng vật đúc, cùng bệ, cùng lực kẹp, chu trình này qua chu trình khác. Đó chính là mẫu phù hợp với cấp phôi bằng robot, và cũng là mẫu làm cho tính nhất quán của kẹp trở thành một biến số của máy thay vì phán đoán của người vận hành. Một người chạy ba máy thay đổi bài toán trên một cụm vỏ hộp, và đáng có cuộc trò chuyện đó cùng lúc với việc chọn máy chứ không phải sau khi đồ gá đã được chế tạo.
Handemo CNC chế tạo máy công cụ từ năm 2008, với nhà máy 220.000 mét vuông, hơn 660 nhân viên và máy đang chạy tại hơn 150 quốc gia. Một phần lớn cơ sở đó là các xưởng gia công và nhà sản xuất đang chạy đúng lớp chi tiết này.
Câu hỏi thường gặp
Tôi có thể gia công cả bốn mặt của một vỏ hộp trên trung tâm gia công đứng không?
Có, nhưng không trong một lần kẹp, và đó là khác biệt. Máy đứng với tới mặt trên, các mặt bên bằng đầu vuông góc, và mặt dưới ở lần gá thứ hai trên miếng kê hoặc đồ gá. Mỗi một trong số đó là một lần gá, và mỗi lần gá là một cơ hội để chuẩn dịch giữa lỗ khoan và mặt phải khớp với nó.
Tôi cần tải trọng bàn bao nhiêu cho một vỏ hộp gang?
Cân chi tiết, cộng đồ gá và tấm đỡ, và giữ tổng dưới con số định mức với biên dự phòng. Như một hướng dẫn thô, các máy trong dải bước qua 800 kg trên VMC1160, 1500 kg trên VMC1690, 1200 kg trên HMC630-DT, 2500 kg trên HMC800-DT và 3500 kg trên HMC1000. Gửi cho chúng tôi trọng lượng chi tiết và chúng tôi sẽ nói chiếc nào có chỗ.
Máy ngang có đáng cho một xưởng chạy công việc hỗn hợp, lô nhỏ không?
Thường là không nếu chỉ riêng nó. Máy ngang giành được chỗ của nó nhờ khối lượng lặp lại trên chi tiết có bốn mặt gia công trở lên. Trong một xưởng hỗn hợp lô nhỏ, một máy đứng với tấm đỡ và đầu vuông góc linh hoạt hơn cho số tiền đó, và máy ngang có thể đến sau khi một họ chi tiết ổn định lại.
Tôi có cần bộ đổi pallet không?
Không bắt buộc, nhưng đó là đặc điểm biến một máy ngang thành máy có năng suất thay vì chỉ đa dụng. Không có pallet, việc nạp dừng trục chính giống như trên máy đứng, và bạn trả giá của máy ngang mà không có thông lượng.
Còn chi tiết có mặt nghiêng và cổng thì sao?
Những đặc điểm đó cần lần gá thứ hai trên cả hai loại máy trừ khi bạn thêm trục nghiêng hoặc trục quay. Nếu các góc là toàn bộ ý nghĩa của chi tiết, một máy có trục đó loại bỏ lần gá thay vì di chuyển nó. Nếu chúng là phần nhỏ của công việc, hãy lên kế hoạch cho lần gá thứ hai và gá nó cho đúng.
Đang làm một họ vỏ hộp?
Gửi bản vẽ - vỏ hộp, thân, ống góp hoặc khung - kèm vật liệu, khối lượng hàng năm và trọng lượng của chi tiết cùng đồ gá của nó. Chúng tôi sẽ phản hồi với các lần gá cần thiết, cấp máy phù hợp, và đồ gá để giữ nó. Nếu bạn vẫn đang quyết định giữa máy đứng và máy ngang, đó là cuộc trò chuyện đúng để có trước khi đồ gá được thiết kế, vì đồ gá là nơi quyết định trở nên đắt.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Đọc thêm: VMC so với HMC: cách chọn, chọn trung tâm gia công cho chi tiết hộp và vỏ, và gia công vỏ hộp số trên CNC. Nếu bạn muốn gửi bản vẽ ngay, hãy dùng trang tải bản vẽ của chúng tôi.