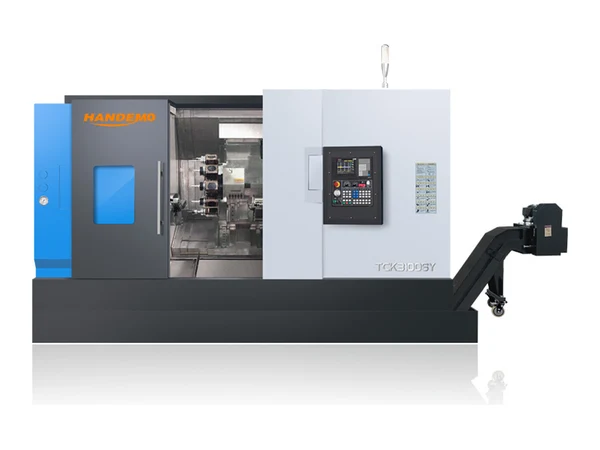
Máy tiện-phay hai trục chính: cả hai đầu
Hầu hết các công việc tiện không mất thời gian ở bước cắt. Chúng mất thời gian ở nguyên công thứ hai: tháo chi tiết, thổi sạch phoi, mang sang máy khác, gá lại vào bộ mâm cặp mới, tìm lại chuẩn, và chỉ sau đó mới bắt đầu cắt phoi ở mặt sau. Với một chi tiết ngắn có chu kỳ ngắn, thời gian xếp gá có thể còn dài hơn cả thời gian cắt.
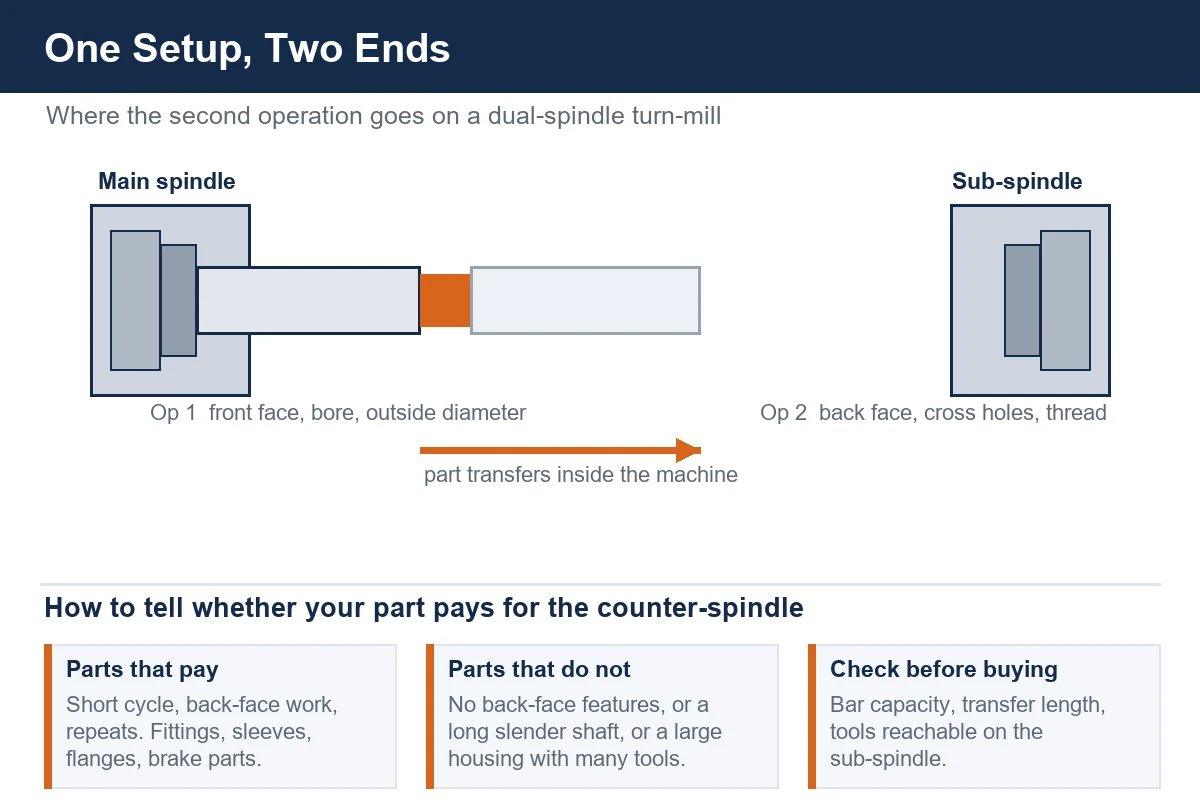
Máy tiện-phay hai trục chính xử lý trực tiếp phần xếp gá đó. Mặt trước của chi tiết được gia công trên trục chính, chi tiết được cắt đứt, trục chính thứ hai lắp đối xứng trên cùng một băng máy tiếp nhận nó, và mặt sau được hoàn thành trong khi người vận hành nạp phôi tiếp theo. Với chi tiết phù hợp, máy loại bỏ hẳn một máy, một đồ gá và cả hàng chờ ở giữa. Với chi tiết không phù hợp, nó thêm chi phí và độ phức tạp mà gần như không trả lại gì. Bài viết này bàn về cách phân biệt hai trường hợp đó.
 Video
 Video
Vì sao nguyên công thứ hai mới là chi phí thực
Hãy nhìn một xưởng tiện các khớp nối thủy lực nhỏ. Trên máy tiện một trục chính, chu kỳ có thể là hai phút cắt. Sau đó chi tiết rơi vào khay và chờ. Có người nhấc khay, mang sang máy tiện hoặc máy phay thứ hai, gá vào đầu còn lại, khoan lỗ ngang, taro, vát mép miệng lỗ rồi thả vào thùng thành phẩm. Thời gian máy ngắn; thời gian thực tế từ phoi đầu tiên đến phoi cuối cùng thì không. Mỗi chi tiết mang theo hai lần gá, hai lần kẹp, hai cơ hội làm mất chuẩn, và một người vận hành đi lại giữa các trạm cả ngày.
Khoảng cách đó chính là nơi máy hai trục chính kiếm ra tiền. Hai đầu được làm trong một chu kỳ trên một băng máy. Chỉ một lệnh sản xuất, một phiếu gá đặt, một người vận hành nhìn một máy, và một chi tiết ra khỏi máy đã hoàn chỉnh. Tiết kiệm không chỉ ở nhân công. Đó còn là sản phẩm dở dang nằm trong khay, diện tích sàn cho máy thứ hai, và phế phẩm sinh ra khi một chi tiết phải lấy chuẩn ba lần thay vì một lần.
Kết cấu của máy tiện-phay hai trục chính
Bỏ lớp vỏ tôn ra thì bố cục rất đơn giản: hai cụm trục chính đối diện nhau dọc theo một băng máy, dụng cụ cắt nằm ở giữa.
Trục chính chính
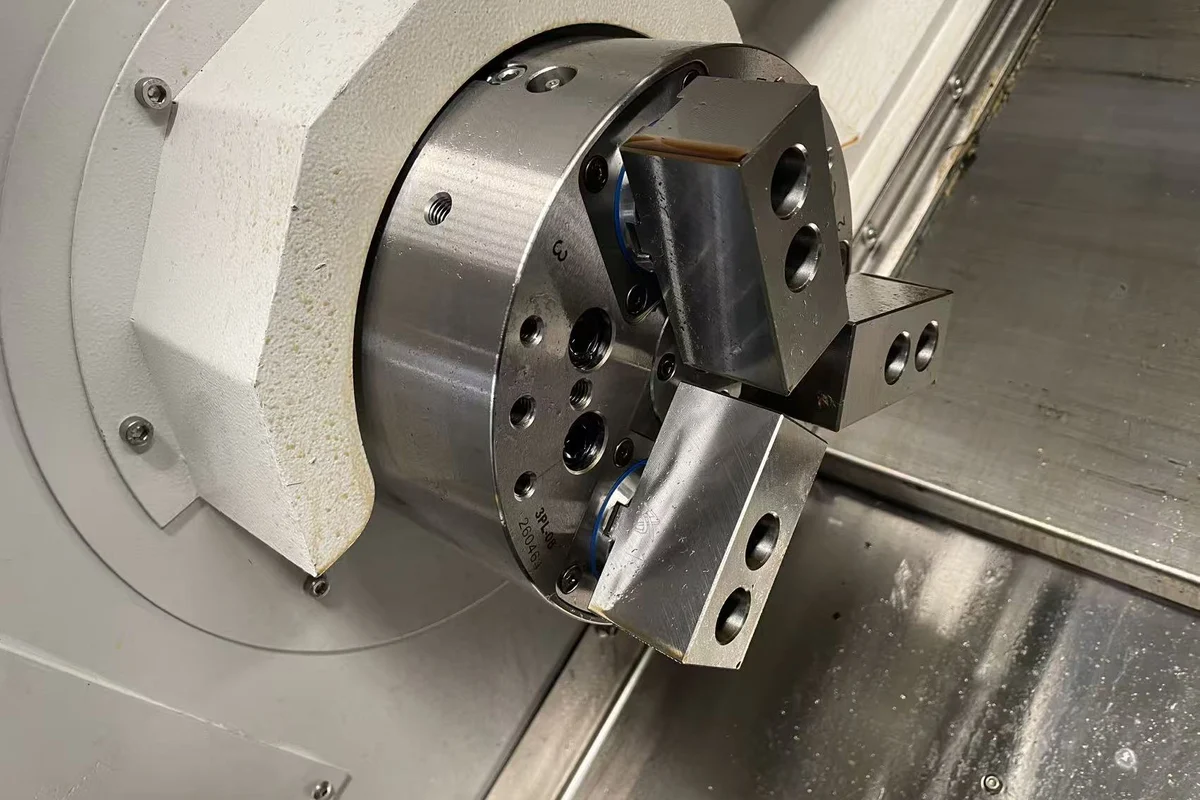
Trục chính chính giữ thanh phôi hoặc phôi rời và quay nó so với đầu dao. Mọi thứ bạn mong đợi ở một trung tâm tiện đều có ở đây: mâm cặp hoặc mâm cặp ống kẹp, đầu dao hoặc khối dao, và trên máy tiện-phay là dụng cụ dẫn động có thể phay, khoan và taro ngoài đường tâm.
Trục chính phụ
Trục chính phụ, đôi khi gọi là trục chính thứ hai hay trục đối, được lắp trên bàn trượt riêng đối diện trục chính chính. Nó có thể tiến về phía trục chính chính để nhận chi tiết, rồi lùi lại và phân độ để đưa mặt sau ra trước dụng cụ. Trên một máy như 3100SY, hai trục chính là đối tác ngang hàng chứ không phải một máy chính có thêm phụ kiện, và điều đó quan trọng ngay khi bạn muốn chạy mặt sau với tải cắt tương đương mặt trước.
Cái gì thực sự chuyển động
Có hai kết cấu phổ biến. Ở một kiểu, trục chính phụ mang trục X và Z và di chuyển đến gặp trục chính chính. Ở kiểu kia, trục chính phụ cố định hơn còn trục chính chính hoặc đầu dao chuyển động nhiều hơn. Kiểu nào phù hợp phụ thuộc vào chiều dài chi tiết và tỷ lệ công việc nằm ở mặt sau.
Trục chính phụ mạnh ở điểm nào
Cắt đứt và chuyển chi tiết
Trình tự kinh điển là: tiện mặt trước, xén mặt, khoan, rồi cắt chi tiết rời khỏi thanh phôi trong khi trục chính phụ đã kẹp sẵn ở đường kính đã gia công. Việc chuyển giao diễn ra mà chi tiết không hề chạm vào khay. Dao cắt đứt để lại một gờ nhỏ, nên trục chính phụ xén bỏ gờ đó ở phía mình, và từ đó mặt sau chỉ còn là một việc tiện bình thường.
Công việc trên mặt sau
Khi chi tiết đã nằm trong trục chính phụ, mặt sau hoàn toàn mở. Đó là nơi bạn doa lỗ bậc, làm lỗ thứ hai, taro trong, vát mép sau, và trên máy tiện-phay là các lỗ ngang và mặt phẳng phay mà nếu không sẽ cần máy thứ hai. Vì trục chính phụ có thể phân độ, bạn cũng có thể khoan một nhóm lỗ phải thẳng hàng với một đặc điểm đã cắt ở mặt trước.
Điều nó không làm được
Trục chính phụ không phải một trung tâm gia công đầy đủ thứ hai. Vùng làm việc của nó nhỏ hơn, và trên nhiều máy số vị trí dao ít hơn đầu dao chính. Chi tiết rất dài không chuyển giao thoải mái. Nếu mặt sau cần tám dao và độ vươn lớn, câu trả lời trung thực có thể là nguyên công thứ hai trên một trung tâm gia công đúng nghĩa vẫn là phương án tốt hơn.
Phay trên máy tiện: phần "tiện-phay" nằm ở đâu
Nửa "tiện-phay" trong tên gọi làm việc nhiều không kém nửa "hai trục chính". Trên một máy tiện thuần túy, một lỗ ngang nghĩa là một lần gá thứ hai. Trên máy tiện-phay, đó là một dao dẫn động trong đầu dao, cắt trong khi chi tiết vẫn còn được kẹp.
Dao dẫn động và trục Y
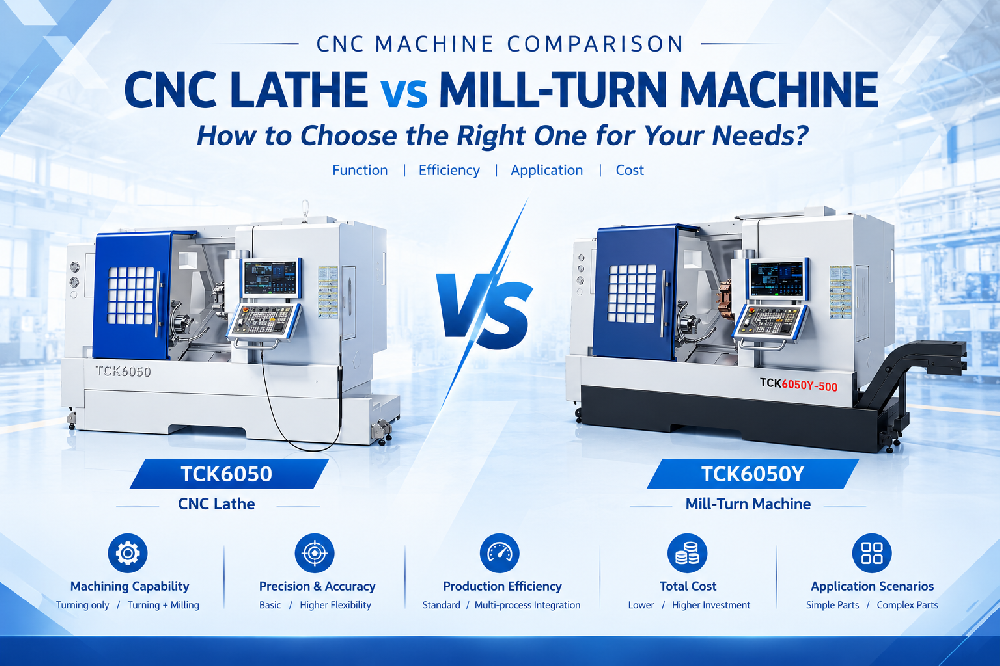
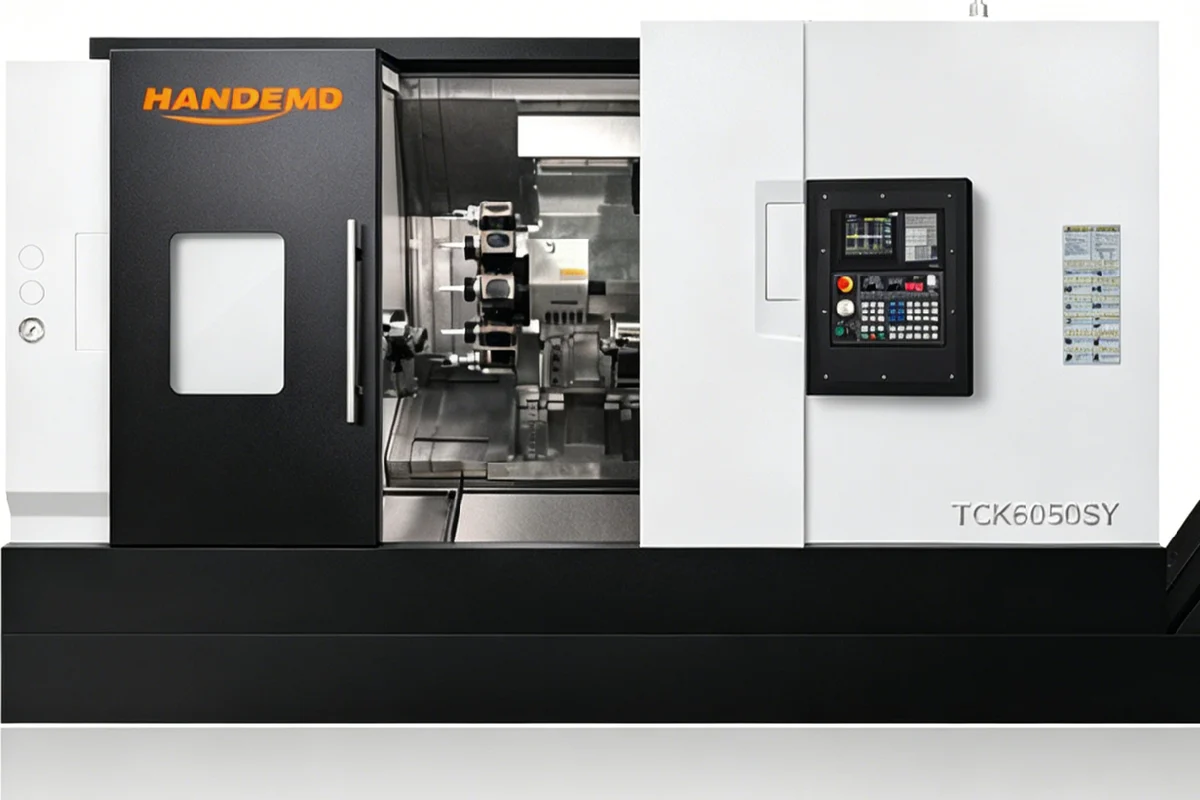
Dao dẫn động cho phép đầu dao quay một dao phay thay vì dao tiện, nên bạn có thể phay mặt phẳng, khoan lỗ lệch tâm và taro mà không phải tháo gá. Máy có trục Y đi xa hơn: dao có thể dịch ngang qua chi tiết chứ không chỉ tiến tới đường tâm, và chính điều đó làm cho rãnh phay và các đặc điểm ngang thực sự trở nên khả thi. TCK6050Y là máy dùng đầu dao động lực trong nhóm này, nhắm tới các chi tiết cần tiện cộng thêm một lượng phay vừa phải chứ không phải phay đường bao đa trục đầy đủ.
Giới hạn của máy dùng đầu dao
Cần nói rõ trần năng lực ở đây. Máy tiện-phay dùng đầu dao động lực rất mạnh ở việc tiện cộng với phay và khoan theo đường thẳng. Nó không thay thế máy có trục B hay đầu đa trục chuyên dụng, và nó sẽ không làm được kiểu tạo hình mặt tự do mà một trung tâm gia công năm trục được sinh ra để làm. Nếu chi tiết của bạn cần điều đó, phép so sánh quan trọng là bài Trung tâm gia công 5 trục và 3 trục, không phải bài này.
Những chi tiết đáng để đầu tư máy hai trục chính
Khớp nối thủy lực, ống lót và vỏ
Khớp nối, đầu chuyển, ống lót dẫn hướng piston và các vỏ nhỏ là trường hợp kinh điển. Chúng thường ngắn, có lỗ thông suốt, cần một lỗ ngang hoặc một đầu lục giác hoặc một bậc định vị ở đầu thứ hai, và được làm hàng trăm chiếc. Chính sự kết hợp giữa chu kỳ ngắn và công việc ở mặt sau là lý do trục chính phụ ra đời. Cùng một dạng chi tiết xuất hiện trong nhóm van và thủy lực được trình bày ở trang ứng dụng van và chi tiết thủy lực, và trong hướng dẫn về xi lanh thủy lực, nơi các lỗ doa và bố trí nắp phải giữ trên một chuẩn.
Chi tiết ô tô và phanh
Đĩa phanh, các chi tiết dạng moay ơ, moay ơ bánh xe và khớp nối ô tô nhỏ đều theo cùng một logic: tiện một mặt, tiện mặt kia, khoan nhóm lỗ bu lông, và giữ hai mặt vuông góc với nhau. Làm việc đó trong một lần gá loại bỏ sai số tích lũy do lần kẹp thứ hai. Các ghi chép quy trình gia công đĩa phanh và trang chi tiết ô tô của chúng tôi bàn về cùng nhóm chi tiết này từ hướng ngược lại.
Mặt bích, khớp nối và trục bậc
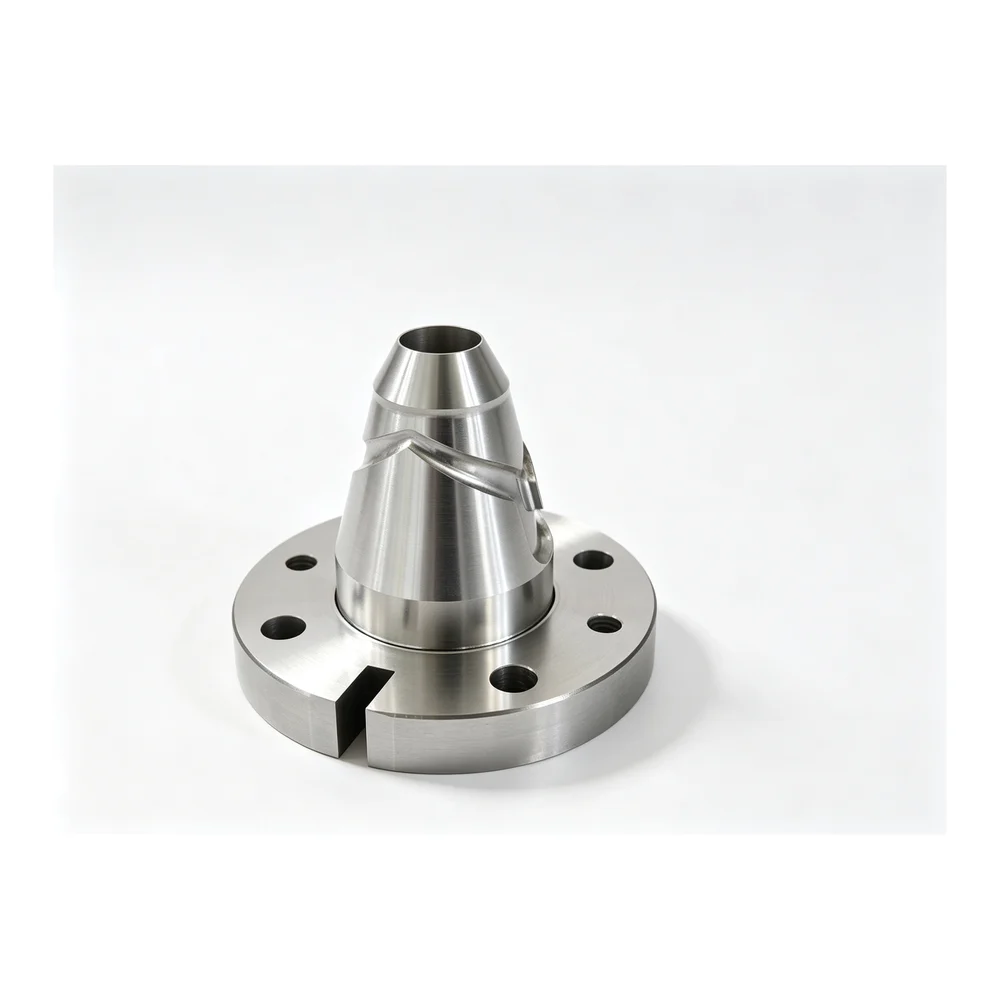
Trục bậc ngắn có mặt bích, ren và lỗ ở mặt sau là ứng viên mạnh. Khớp nối và tấm chuyển tiếp, nơi nhóm lỗ trên một mặt phải được định góc theo một đặc điểm ở mặt kia, cũng vậy. Tuy nhiên khi trục trở nên thực sự dài và mảnh, các đánh đổi thay đổi, và câu hỏi về bố cục trong bài băng nghiêng và băng phẳng bắt đầu quan trọng hơn số lượng trục chính.
Chọn máy phù hợp với chi tiết
Hai con số quyết định phần lớn việc này. Thứ nhất là đường kính phôi thanh tối đa, vì nó đặt ra thanh phôi lớn nhất bạn có thể cấp qua trục chính mà không phải cắt phôi trước. Thứ hai là chiều dài làm việc mà mỗi trục chính có thể giữ ổn định, vì đó là yếu tố giới hạn chiều dài chi tiết có thể chuyển giao.
Trong danh mục của chúng tôi, 3100SY và TCK6050SY là hai mẫu tiện-phay hai trục chính, và chúng nằm ở hai điểm khác nhau trên thang kích thước chứ không phải biến thể của cùng một máy. Nếu công việc ở mặt sau nhẹ và bạn chủ yếu muốn loại bỏ nguyên công thứ hai, một máy dùng đầu dao động lực như TCK6050Y hoặc một chiếc TCK6050D thông thường có thể đảm nhận công việc mà không phải trả tiền cho trục chính đối mà bạn sẽ không dùng.
Hãy gửi cho chúng tôi bản vẽ kèm cỡ lô, cỡ thanh phôi bạn mua và các đặc điểm nằm ở mặt sau, và lựa chọn giữa máy một trục chính với nguyên công thứ hai và máy hai trục chính với một lần gá thường sẽ rõ ràng chỉ sau vài phút xem chi tiết.
Giữ cả hai đầu trên cùng một đường tâm
Lý do máy hai trục chính đáng tiền là nó loại bỏ một lần lấy lại chuẩn. Khi cùng một chi tiết bị kẹp lần thứ hai, mọi độ đảo của mâm cặp thứ hai, mọi phoi kẹt dưới ngón kẹp và mọi mòn của đồ gá thứ hai đều cộng vào sai số của nguyên công thứ nhất. Trên một máy tự chuyển chi tiết bên trong, độ đồng tâm giữa hai trục chính được đặt một lần khi chế tạo, và miễn là việc nhận chi tiết sạch, hai đầu vẫn đồng trục đúng như chi tiết được thiết kế.
Đó cũng là lý do những việc nhỏ lại quan trọng hơn vẻ ngoài của chúng. Một lần chuyển giao nhận chi tiết ở đường kính còn nóng, hoặc ở một gờ ba vít do dao cắt đứt để lại, sẽ giữ vị trí kém ổn định hơn qua cả ca so với nhận trên một bề mặt tiện sạch. Làm đúng trình tự cắt đứt và nhận chi tiết là yếu tố ảnh hưởng lớn hơn đến hiệu quả thực tế của xưởng so với bất kỳ thông số đơn lẻ nào trên bảng dữ liệu.
Tự động hóa quanh máy hai trục chính
Máy hai trục chính đã tự động hóa một nửa: chi tiết tự chuyển từ trục chính thứ nhất sang trục chính thứ hai. Bước thủ công còn lại là nạp phôi và lấy thành phẩm ra. Vì vậy những máy này kết hợp rất tự nhiên với bộ cấp phôi thanh ở công việc phôi thanh, và với máy nạp cổng trục hoặc robot ở công việc phôi rời. Các trang máy nạp cổng trục và robot phục vụ máy của chúng tôi trình bày hai hướng; lựa chọn thường phụ thuộc vào khối lượng chi tiết và cách phôi được đưa đến.
Nếu bạn đã chạy không người cho một phần ngày, máy hai trục chính thường là cách rẻ nhất để thêm năng lực không cần giám sát, vì nó loại bỏ một nguyên công thay vì thêm một robot để thực hiện nguyên công đó.
Khi máy một trục chính vẫn là câu trả lời đúng
Có những trường hợp rõ ràng mà trục chính đối chỉ là khối lượng chết. Nếu chi tiết hoàn toàn không có việc ở mặt sau, trục chính phụ không thêm gì. Nếu nguyên công thứ hai cần nhiều dao hơn trục chính phụ có thể với tới, bạn vẫn sẽ cần máy thứ hai. Nếu lô rất nhỏ mà chi tiết lớn, thời gian gá đặt trên máy hai trục chính có thể không hoàn vốn. Và nếu công việc thực chất là phay với một chút tiện, tiền nên dành cho một trung tâm gia công.
Phép thử rất đơn giản. Hãy đếm số nguyên công trên chi tiết, không phải số máy trong xưởng. Nếu cùng một chi tiết phải qua nhiều hơn một máy trên đường tới thùng thành phẩm, và chi tiết nhỏ và lặp lại, thì một máy tiện-phay hai trục chính đáng để hỏi giá.
Câu hỏi thường gặp
Máy tiện hai trục chính và máy tiện-phay khác nhau ở đâu?
Chúng mô tả hai trục khác nhau của cùng một quyết định. "Hai trục chính" nói về số vị trí có thể giữ chi tiết; "tiện-phay" nói về việc máy có phay và khoan được ngoài việc tiện hay không. Một máy có thể có một trong hai đặc điểm, cả hai, hoặc không có, và máy tiện-phay hai trục chính có cả hai.
Máy hai trục chính có thể thay thế hai máy tiện không?
Với chi tiết ngắn có việc ở mặt sau, thường là có, và đó chính là mục đích của việc mua nó. Với chi tiết dài hoặc nặng, hoặc khi nguyên công thứ hai đáng kể, nó thường thay thế máy thứ nhất và phần xếp gá chứ không thay thế máy thứ hai.
Chi tiết có mất độ chính xác khi chuyển sang trục chính thứ hai không?
Việc chuyển giao là bước then chốt, nhưng nó được kiểm soát. Vì cả hai trục chính nằm trên một băng máy và độ đồng tâm được đặt khi chế tạo, chi tiết giữ một chuẩn thay vì bị lấy lại chuẩn trên đồ gá thứ hai. Rủi ro thực tế là phoi bị kẹp và việc nhận trên bề mặt thô, cả hai đều được giải quyết trong quy trình chứ không phải trong thông số kỹ thuật.
Có bắt buộc phải có bộ cấp phôi thanh không?
Không, nhưng nó là đối tác thường thấy. Ở công việc phôi thanh, máy sẽ chạy liên tục miễn là bộ cấp phôi còn được nạp. Ở công việc phôi rời, việc cấp phôi do máy nạp cổng trục hoặc robot, hoặc bằng tay với lô nhỏ.
Làm sao biết chi tiết của tôi có phù hợp không?
Hãy gửi bản vẽ và cỡ lô. Một chi tiết có hai đầu, lỗ thông suốt, một đặc điểm ngang và đơn hàng lặp lại là dạng chi tiết sinh lời; một trục dài làm trong một lần gá hoặc một vỏ lớn thường được phục vụ tốt hơn bằng một nền tảng khác.
Hãy gửi chi tiết cho chúng tôi
Handemo chế tạo máy công cụ từ năm 2008 và cung cấp cho người mua ở hơn 150 quốc gia từ một nhà máy rộng 220.000 m². Nếu một chi tiết đang dành cả ngày để đi lại giữa các máy, hãy gửi bản vẽ cho chúng tôi và chúng tôi sẽ nói rõ liệu một lần gá có thực tế hay nguyên công thứ hai mới là câu trả lời trung thực.
Bạn có thể tải bản vẽ lên qua trang tải bản vẽ của chúng tôi và chúng tôi sẽ phản hồi bằng một phương án gia công và báo giá cho chi tiết của bạn. Nếu bạn đã biết chi tiết cần một lần gá, danh mục máy tiện-phay Handemo liệt kê cả mười mẫu với đường kính lỗ trục chính, đường kính phôi thanh và cấu hình trục trong một bảng.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: Máy tiện CNC và máy tiện-phay: cách chọn | Máy tiện CNC băng nghiêng và băng phẳng | VMC và HMC: nên chọn trung tâm gia công nào