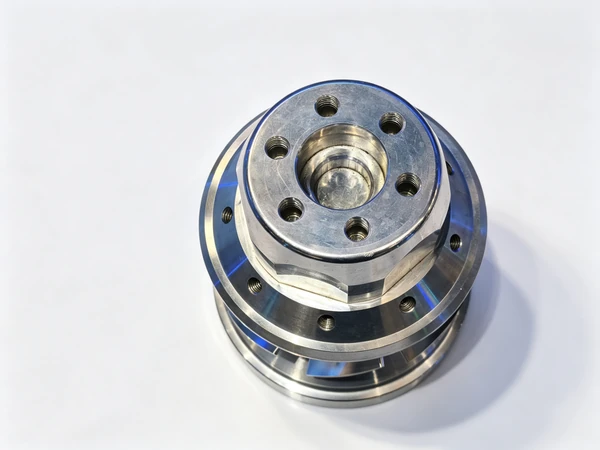
Gia công đĩa phanh: tiện hai nguyên công
Yêu cầu hiếm khi đến từ một nhà máy ô tô. Nó đến từ một xưởng phục hồi xe tải và xe buýt, hoặc từ một nhà phân phối đã chán cảnh chờ sáu tuần để nhận những chiếc đĩa bị vênh. Câu hỏi luôn giống nhau: chúng tôi có tiện được một chiếc đĩa nằm phẳng trên moay-ơ, mòn đều trên toàn dải ma sát và không làm rung vô lăng khi chạy tốc độ cao hay không. Mọi thứ còn lại trong quy trình đều suy ra từ ba yêu cầu đó, và không yêu cầu nào nói về việc máy cắt nhanh đến đâu.
Bài viết này xem xét cách đĩa phanh và moay-ơ kiểu đĩa thực sự được gia công: chi tiết được yêu cầu làm gì, nó được làm từ những loại gang và thép nào, cách gá đặt nào giữ được một chi tiết nông không bị xê dịch khi cắt, và những loại máy chúng tôi sẽ đưa vào công việc này. Nếu xưởng của bạn còn làm cả phần trục và moay-ơ của cụm góc bánh, ghi chú của chúng tôi về trục lệch tâm và hướng dẫn ứng dụng gia công chi tiết ô tô bao quát các nguyên công lân cận.
Vì sao một chiếc đĩa khó gia công cho tốt
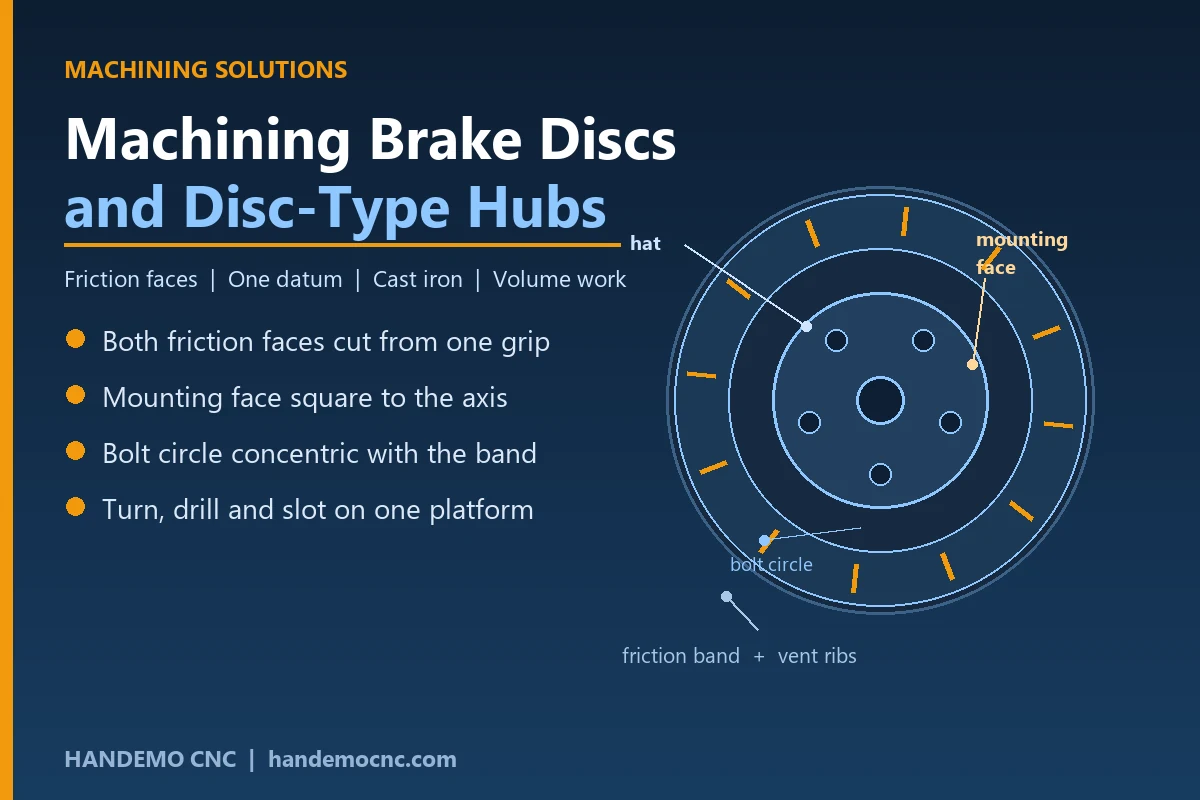
Đĩa phanh là một chi tiết ngắn, rộng và nông, và gần như mọi khó khăn khi chế tạo nó đều đến từ hình dạng đó. Nó mỏng so với đường kính, nên bị võng khi kẹp quá chặt và bật trở lại khi hàm kẹp nhả ra. Nó bằng gang, dễ cắt nhưng giấu cát và các điểm cứng ngay dưới lớp vỏ. Và hai mặt ma sát của nó phải song song với nhau và vuông góc với mặt lắp, vì một chiếc đĩa bị tiện lệch sẽ kéo càng phanh về một phía và mòn không đều.
Các yêu cầu chức năng rất ngắn. Dải ma sát phải có chiều dày đồng đều trên toàn vòng tròn. Mặt lắp phải phẳng và vuông góc với trục quay, vì chính mặt đó đặt đĩa lên moay-ơ. Vòng tròn lỗ bu lông phải đồng tâm với dải ma sát. Với đĩa thông gió, các gân bên trong phải chịu được đường cắt mà hai mặt không ép vào nhau. Không có gì lạ trong danh sách đó, nhưng tất cả đều phụ thuộc vào việc chi tiết được giữ mà không biến dạng trong khi tiện.
Những vật liệu bạn sẽ gặp
Phần lớn rotor là gang xám, và mác gang quan trọng hơn cái tên gợi ra. Gang xám thông thường gia công tự do và cho bề mặt ma sát ổn định, đó là lý do nó tồn tại qua cả thế kỷ cạnh các lựa chọn khác. Gang có hàm lượng carbon cao hơn chịu chu kỳ nhiệt tốt hơn nhưng sinh nhiều bụi hơn và phoi dính hơn, nên hình học dao và dung dịch làm mát phải thay đổi theo.
- Gang xám cho rotor xe du lịch và hầu hết đĩa xe tải
- Gang carbon cao hoặc gang hợp kim cho xe hạng nặng và ứng dụng hiệu suất cao
- Phần moay-ơ nhôm trên đĩa hai mảnh, thường bắt bu lông hoặc tán vào vành ma sát bằng gang
- Gang không gỉ và gang phủ cho khả năng chống ăn mòn trên xe nằm lâu
Tình trạng đúc quyết định nguyên công đầu tiên. Một rotor đến gần đúng kích thước chỉ còn phải cắt hai mặt và vòng tròn lỗ bu lông, và chu kỳ ngắn. Một rotor đúc dày phải tiện mặt cả hai bên và sẽ dịch khi lớp vỏ bị bóc, nên lượng dư phải bóc đều chứ không cắt một lát nặng.
Trình tự nguyên công
Đĩa được tiện qua hai nguyên công, và thứ tự được chọn sao cho những bề mặt quan trọng nhất được cắt sau cùng, từ một lần kẹp ổn định.
Nguyên công một: phần moay-ơ và mặt lắp
Đĩa được kẹp ở mặt ngoài phần moay-ơ hoặc ở lỗ, và mặt lắp cùng đường kính ngoài phần moay-ơ được tiện trong cùng một lần kẹp. Việc này tạo ra chuẩn mà mọi đường cắt sau đó đo từ đó, nên đáng để cắt một lát nhẹ và một lát tinh thay vì đuổi theo thời gian chu kỳ ở nguyên công đầu.
Nguyên công hai: cả hai mặt ma sát từ một lần kẹp
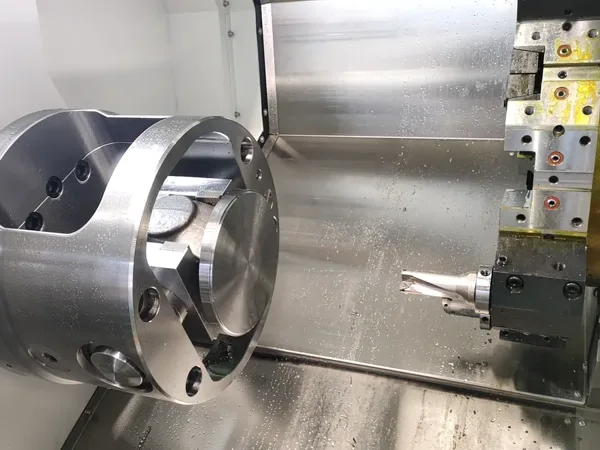
Ở đây đĩa được kẹp lên chính mặt lắp vừa tạo ra, và hai mặt ma sát được tiện trong một lần gá. Đây là bước quyết định rotor có rung hay không. Nếu hai mặt được cắt với việc tháo kẹp ở giữa, chiều dày sẽ thay đổi quanh vòng tròn và khách hàng sẽ cảm nhận qua bàn đạp. Cắt cả hai mặt từ một lần kẹp giữ chúng song song bằng hình học chứ không nhờ gá lại.
Khoan, phay rãnh và cân bằng động
Vòng tròn lỗ bu lông, các vít giữ và mọi lỗ khoan xuyên theo sau, thường sau khi hai mặt đã tinh để ba-vớ từ mũi khoan không nằm dưới bề mặt đã tinh. Đĩa có rãnh được phay bằng dao nhỏ chạy theo biên dạng rãnh. Cân bằng là bước cuối: một lát cắt nông ở mép ngoài hoặc vài hốc khoan lấy đi phía nặng, và với đĩa thông gió thì phải để yên các gân trong khi làm việc đó.
Gá đặt là nơi thắng dự án
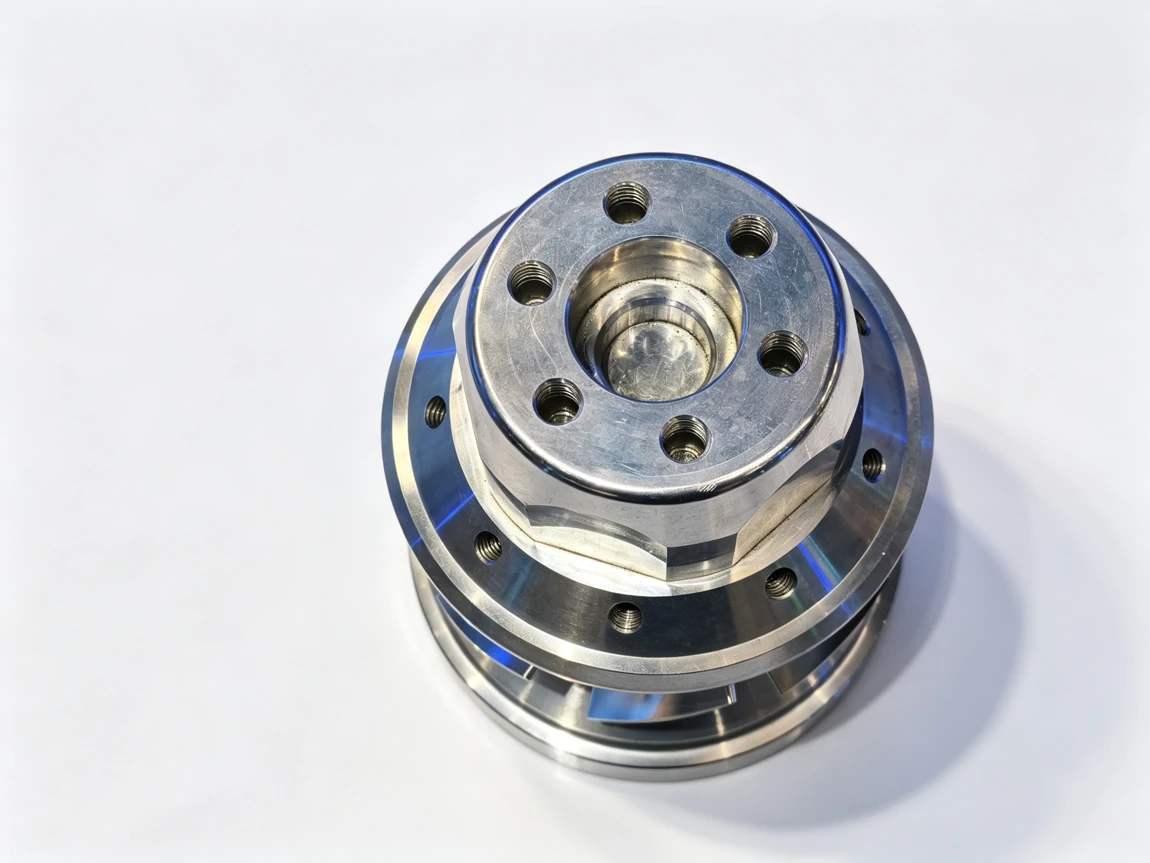
Kẹp quá chặt thì đĩa bật ra méo khi hàm mở. Kẹp quá nhẹ thì đường cắt ngắt quãng qua các gân thông gió sẽ làm nó xê dịch. Ba thói quen loại bỏ phần lớn rủi ro.
Tiện hàm mềm theo đường kính của lô, để tiếp xúc trải đều quanh lỗ thay vì tập trung ở ba điểm. Giữ áp lực kẹp thấp nhất mà đường cắt còn cho phép, và chạy lát tinh với chiều sâu nhỏ để chi tiết không bị đẩy ra khỏi dao. Và với đĩa có lỗ khoan hoặc rãnh, đỡ mặt dưới dải ma sát bằng một tấm lót để dao không ép dải xuống khe giữa các hàm.
Đĩa hai mảnh thêm một bước. Phần moay-ơ nhôm thường được gia công trước và vành gang được làm tinh cho khớp với nó, để cặp chi tiết có thể bắt bu lông và kiểm tra như một cụm trước khi cân bằng. Tiện cả hai chi tiết từ cùng một chuẩn thì cụm lắp sẽ đến trạm cân bằng gần đúng ngay lần đầu.
Những máy chúng tôi sẽ báo giá cho công việc này
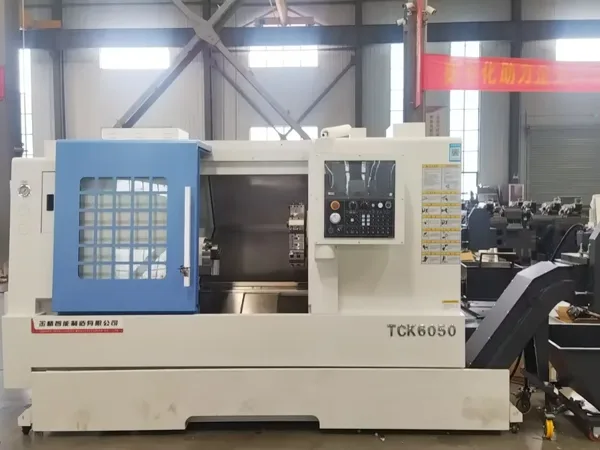
Công việc trên đĩa là công việc tiện kèm một phần phay nhỏ, nên điểm khởi đầu trong dải sản phẩm của chúng tôi là một máy tiện giữ được chi tiết rộng và nông trong mâm cặp mà không phải chống chọi với nó. Máy tiện thân nghiêng được chế tạo đúng cho việc này, và TCK70 bao được các cỡ xe du lịch và xe thương mại nhẹ phổ biến. Với đĩa xe tải và xe buýt lớn hơn, nơi đường kính và trọng lượng phôi đúc tăng lên, TCK6350B có thân máy và trục chính phù hợp.
Khi đĩa còn cần cả vòng tròn lỗ bu lông, lỗ ren và rãnh trong cùng một chu kỳ, một máy tiện có dao quay sẽ bỏ được lần kẹp thứ hai và rủi ro đồng tâm đi kèm. Các máy đầu dao động lực trong dải tiện-phay làm cả tiện và khoan trên một nền, và TCK6050SY đi xa hơn một bước: trục chính thứ hai nhận chi tiết sau khi hai mặt đã tiện, làm tinh phần moay-ơ, và người vận hành không phải gá lại đĩa theo chuẩn bằng tay.
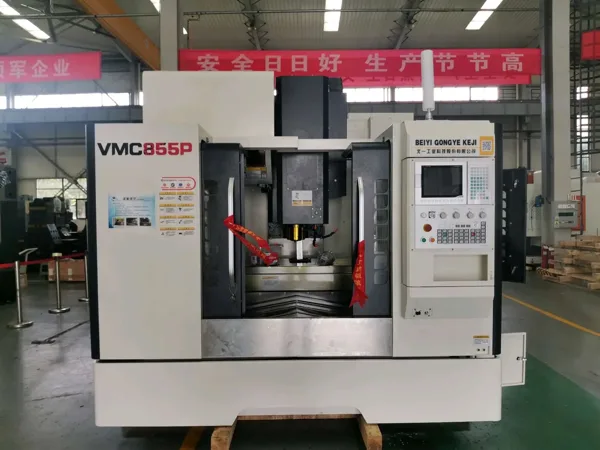
Nếu danh mục sản phẩm của bạn nghiêng về đĩa có rãnh và khoan xuyên với lô nhỏ, một trung tâm gia công đứng có bàn quay có thể chạy các kiểu lỗ như một ô chuyên dụng bên cạnh các máy tiện, và VMC1160 trong dải trung tâm gia công đứng có bàn đủ cho một đồ gá giữ bốn đĩa một lần. Cụm hai mảnh với phần moay-ơ nhôm phức tạp hợp nhất trên nền năm trục, vì các đặc điểm nghiêng và lệch của moay-ơ được làm tinh mà không phải chuyển chi tiết; HTMC800T là máy chúng tôi sẽ xem xét cho họ chi tiết đó.
Vận hành ô sản xuất ở sản lượng lớn
Sản xuất rotor là công việc theo sản lượng, và xưởng thắng được nó là xưởng giữ cho trục chính luôn quay. Điều đó thường có nghĩa là một bộ cấp phôi thanh hoặc phôi tấm nơi chi tiết bắt đầu như một phôi đúc trên pallet, hoặc một bộ tải cổng trục khi đĩa đủ nặng để việc nâng bằng tay làm chậm chu kỳ. Nhóm tự động hóa của chúng tôi chế tạo cả hai, và quy tắc thực tế rất đơn giản: hãy tự động hóa công việc đã chạy tốt, không phải công việc còn phải sửa quy trình.
Tuổi thọ dao trên gang ổn định, nên dễ lập kế hoạch thay dao theo định kỳ thay vì cắt đến khi hỏng. Dung dịch làm mát phải nhiều và hướng vào bề mặt chứ không vào mũi dao, vì phoi gang nặng, mài mòn và không tự thoát. Và vì hai mặt ma sát là bề mặt khách hàng nhìn và cảm nhận, hãy giữ một trạm rửa và kiểm tra sạch ở cuối ô sản xuất. Một chiếc rotor đúng hình học nhưng còn ba-vớ ở vòng tròn lỗ bu lông sẽ bị trả lại.
Chúng tôi sẽ tiếp cận chi tiết của bạn thế nào
Gửi cho chúng tôi bản vẽ, sản lượng năm và tình trạng phôi đúc, và chúng tôi sẽ phản hồi với trình tự nguyên công, cách gá đặt và chiếc máy trong dải sản phẩm của chúng tôi đảm nhận được chu kỳ. Handemo chế tạo máy công cụ từ năm 2008 và cung cấp cho người mua ở hơn 150 quốc gia từ một nhà máy rộng 220.000 m², nên chúng tôi thà nói cho bạn biết những chiếc đĩa nào nên giữ trên lộ trình hai nguyên công tiện còn hơn bán cho bạn một ô sản xuất không hợp sản lượng.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Đọc thêm: Gia công chi tiết thành mỏng | Gia công vỏ gối đỡ mặt bích | Máy tiện CNC hay máy tiện-phay: chọn thế nào | Máy CNC cho sản xuất chi tiết ô tô