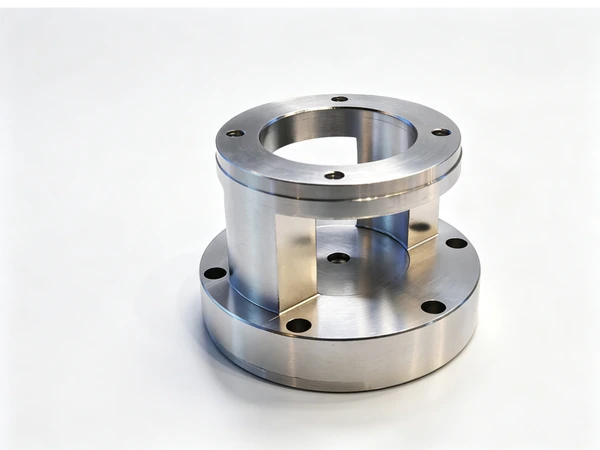
Gia công moay ơ: độ đảo ổ vòng bi
Moay ơ bánh xe trông không giống một chi tiết khó. Trên bản vẽ chỉ là một mặt bích có vòng lỗ bu lông, một đường kính định tâm và một hoặc hai ổ lắp vòng bi bên trong một thân khá ngắn. Hầu hết xưởng đều tiện được hình dạng đó, và phần lớn trong số họ khoan được vòng lỗ bu lông sau đó. Rắc rối bắt đầu trên dây chuyền lắp ráp, khi một lô moay ơ đã qua kiểm tra lại không nhận vòng bi nếu không ép mạnh hơn lô trước, hoặc khi bánh xe không áp phẳng được lên mặt lắp ghép.
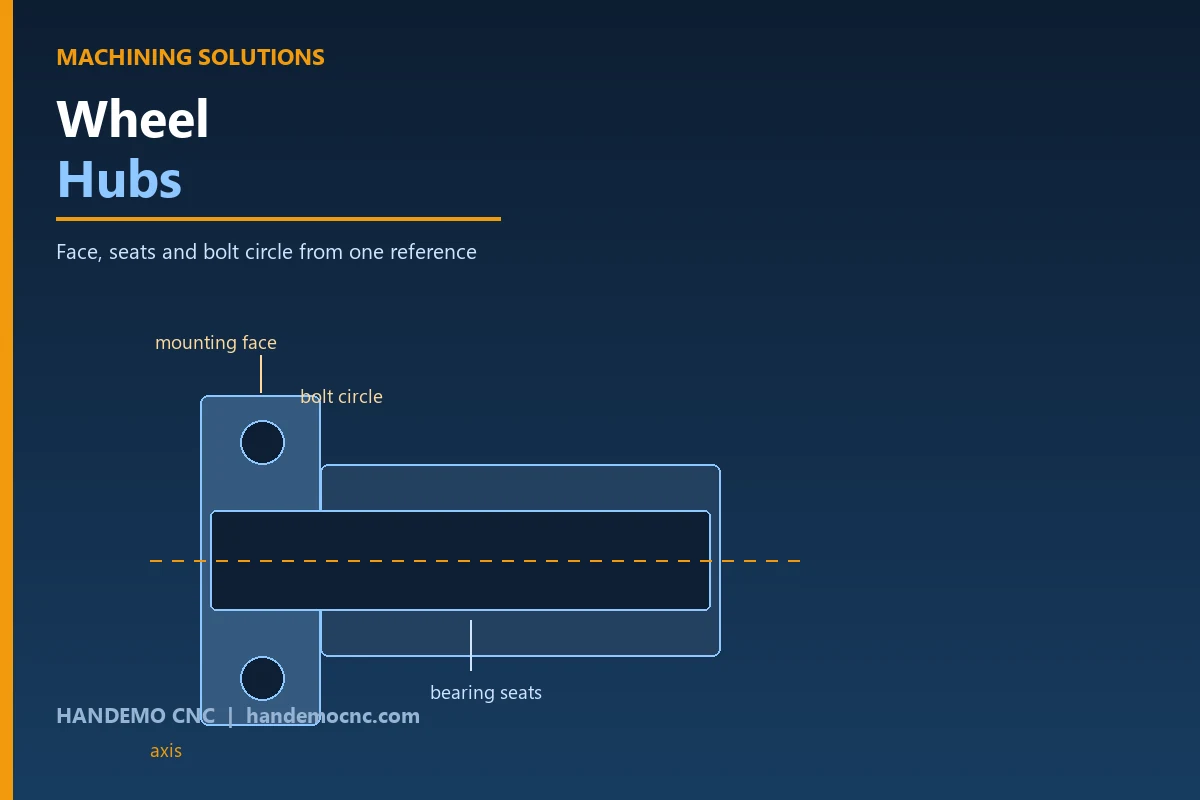
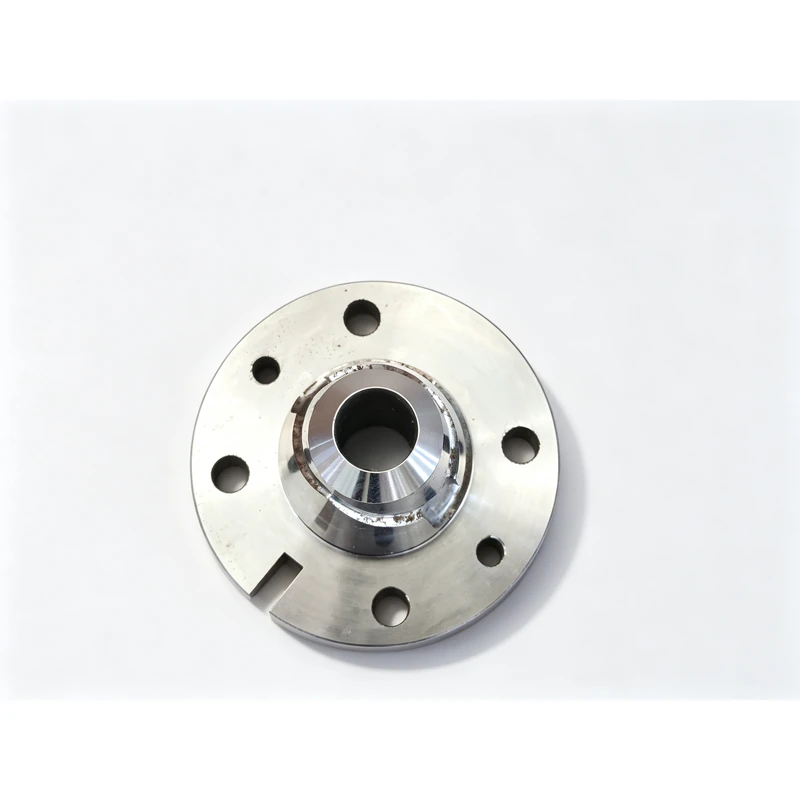
Moay ơ bánh xe nằm giữa bánh xe và trục, và nó làm ba việc cùng lúc. Nó mang bánh xe, nó giữ vòng bi cho phép bánh xe quay, và nó truyền tải trọng phanh và tải trọng vào cua xuống hệ treo. Mỗi họ moay ơ là một biến thể của cùng một bộ đặc điểm: mặt lắp ghép mà bánh xe bắt bu lông vào, đường kính định tâm giữ bánh xe đúng tâm, một vòng lỗ bu lông, và một hoặc hai lỗ ổ vòng bi phải đồng tâm với nhau. Moay ơ xe tải nặng thêm phần định vị tang trống hoặc đĩa phanh; moay ơ rơ moóc thêm ổ vòng bi thứ hai và lỗ phớt; moay ơ nhỏ cho xe đa dụng thường là phiên bản đơn giản nhất của cùng thiết kế đó.
Chi tiết phải làm được gì
Các đặc điểm trên moay ơ có yêu cầu khác nhau, và đó là lý do quy trình phải được lập kế hoạch chứ không thể tùy hứng. Một mặt phẳng nhưng bị nghiêng so với trục vòng bi sẽ kẹp bánh xe lệch, và người lái cảm nhận điều đó như rung động chứ không nhìn thấy nó như một số đo.
Mặt lắp ghép khép kín mối nối với bánh xe
Mặt lắp ghép là bề mặt mà bánh xe tựa vào. Nó phải phẳng và phải vuông góc với trục vòng bi, vì hai điều kiện đó cùng nhau quyết định bánh xe có quay đúng hay không. Một moay ơ được gia công tinh mặt và các lỗ từ hai lần gá khác nhau vẫn có thể đo phẳng và vẫn đo tròn, mà vẫn đặt bánh xe hơi lệch vuông. Đây chính là lỗi thể hiện thành chiếc bánh phải siết lại bu lông hai lần mới ổn định.
Các ổ vòng bi mới là phần thực sự quan trọng
Moay ơ thường mang hai ổ vòng bi trên cùng một trục, hoặc hai vòng côn trong moay ơ xe tải, hoặc một cặp ổ bi hoặc ổ đũa trong loại nhẹ hơn. Cả hai ổ phải tròn dọc theo chiều dài, và cả hai phải đồng tâm với nhau. Một ổ hơi mất tròn vẫn nhận được vòng bi và vẫn quay; nó cũng sẽ nóng và có tuổi thọ ngắn hơn bản vẽ hứa hẹn. Đồng tâm giữa hai ổ là vấn đề riêng so với độ tròn, và đó chính là thứ khách hàng đo khi moay ơ bị trả về.
Vòng lỗ bu lông là một vị trí, không phải một tập lỗ
Các bu lông hoặc lỗ bu lông của bánh xe được định vị trên một vòng chia so với trục vòng bi, và kiểu bố trí trên moay ơ của bạn phải khớp với kiểu bố trí trên bánh xe, thứ được làm ở một nơi khác. Vị trí góc của kiểu bố trí, chứ không chỉ đường kính lỗ, quyết định bánh xe có lắp vào được mà không phải doa lỗ tại chỗ hay không. Đây cũng là chỗ các xưởng âm thầm mất tiền, vì một kiểu bố trí khoan từ đồ gá bị kẹp và tháo cả ngày sẽ không trở về đúng chỗ mỗi lần.
Giữ mặt và các ổ trên cùng một trục
Gần như mọi xưởng làm moay ơ đều đã có hai khả năng mà chi tiết cần. Máy tiện làm các ổ vòng bi, đường kính định tâm và mặt lắp ghép trên một trục. Trung tâm gia công khoan vòng lỗ bu lông và gia công mọi phần định vị hoặc hốc trong mặt bích. Quyết định thực sự không phải là máy nào làm được việc — cả hai đều với tới được mọi thứ nếu bạn để chúng làm — mà là máy nào giữ chuẩn trong khi máy kia cắt.
Gia công tinh các ổ và mặt trong cùng một lần gá
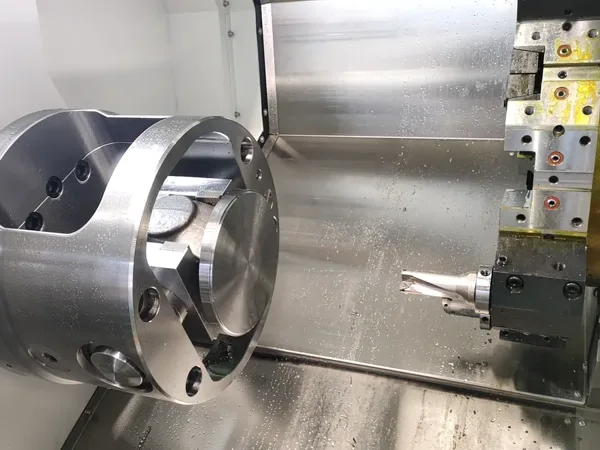
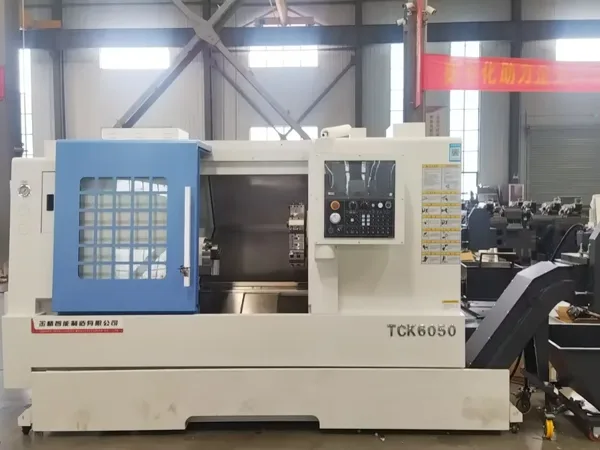
Thói quen hữu ích nhất là gia công tinh các ổ vòng bi và mặt lắp ghép từ cùng một trục chính trong cùng một nguyên công. Khi cả hai ra khỏi một lần gá tiện, độ vuông góc giữa mặt và trục do hình học máy tạo ra chứ không do người vận hành lập lại, và không gì có thể trôi giữa chúng. Với hầu hết moay ơ, một máy tiện băng nghiêng CNC làm việc này thoải mái, còn moay ơ dài hoặc nặng được chạy với gối đỡ hoặc ụ sau để chi tiết được đỡ trong khi cắt mặt và ổ xa.
Sau đó đặt kiểu bố trí theo lỗ đã gia công
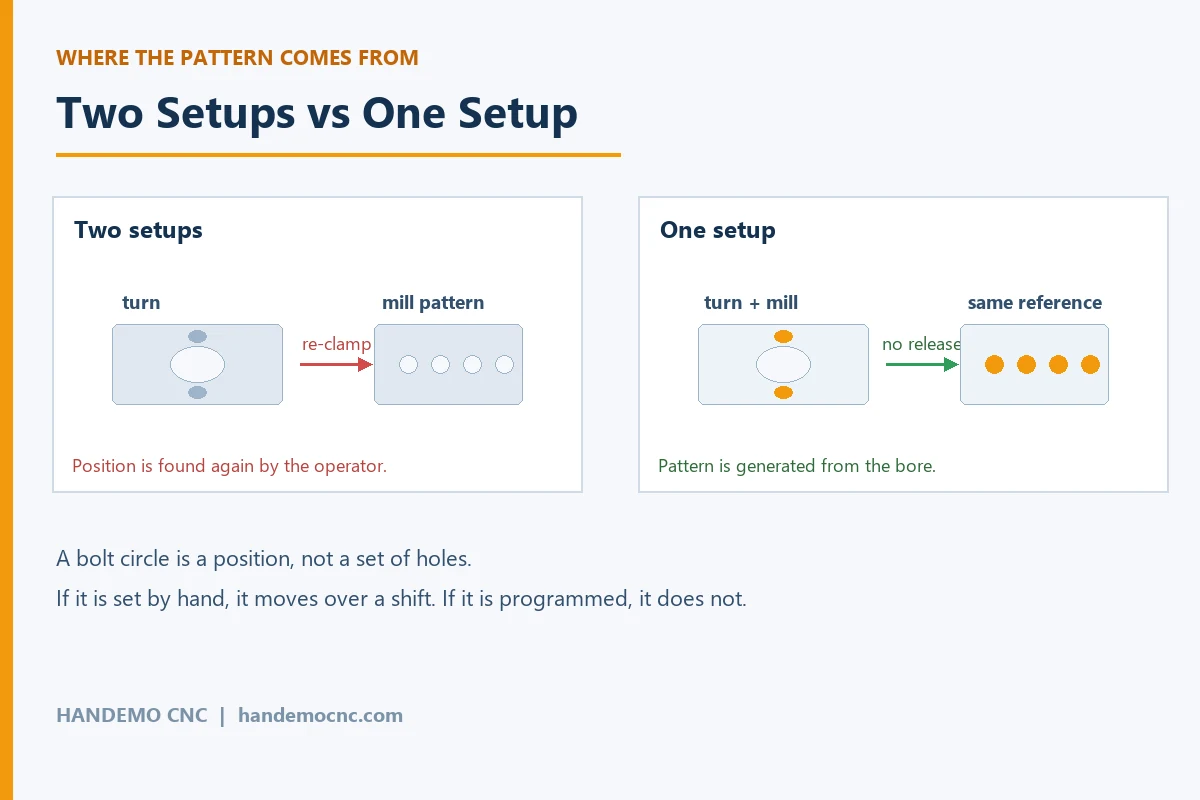
Kiểu bố trí bu lông là chỗ quy trình hoặc giữ được, hoặc không. Khoan lỗ ở nguyên công thứ hai từ một đồ gá là ổn, miễn là đồ gá đó tái tạo cùng một vị trí góc trên mọi chi tiết. Trên một đồ gá được xếp và dỡ cả ca, điều đó sẽ không xảy ra, và sai số vô hình trên chi tiết cho đến khi khách hàng lắp bánh. Giải pháp thay thế là biến kiểu bố trí thành một vị trí lập trình được thay vì một vị trí vật lý: định vị chi tiết theo lỗ đã gia công tinh, rồi để hệ điều khiển đặt các lỗ. Đó cũng là lập luận quyết định trình tự trên các chi tiết ô tô khác, và trên moay ơ nó càng quan trọng vì khách hàng lắp bánh vào kết quả chứ không đo trước.
Một lần gá so với hai: nơi xưởng làm hỏng moay ơ
Hai nguyên công không phải là kẻ thù. Một nguyên công tiện tiếp theo một nguyên công phay là cách bình thường và hiệu quả để làm moay ơ, và nhiều xưởng chạy đúng như vậy mà vẫn có chi tiết tốt. Thứ phá vỡ là nguyên công thứ ba, lần kẹp lại thứ hai bên trong nguyên công thứ hai, hoặc thói quen lật chi tiết để làm sạch mặt sau rồi quay lại mặt trước.
Mỗi lần kẹp lại định nghĩa lại chi tiết đang ở đâu. Hầu hết các xưởng xử lý việc này bằng cách làm việc từ một chuẩn đã được chứng minh — lỗ đã gia công tinh, một vai đã mài, mặt lắp ghép — và để đủ lượng dư để các lát cắt tinh lấy đi những gì việc kẹp đã gây ra. Cách đó hiệu quả, và đó là câu trả lời đúng cho một moay ơ đúc nặng. Nó hết hiệu quả khi moay ơ mỏng, khi mặt bích lớn so với thân, hoặc khi thành giữa lỗ và bề mặt ngoài mỏng đến mức áp lực kẹp làm nó dịch chuyển. Trong những trường hợp đó chi tiết bật lại sau khi tháo kẹp và lát cắt cuối được thực hiện trên một hình dạng không còn tồn tại — nguyên nhân kinh điển của một ổ đo tròn trong máy nhưng lại kẹp chặt vòng bi trên bàn kiểm tra.
Một máy tiện phay hoặc một máy tiện có trục Y và dao quay thay đổi cách tính đó. Moay ơ được gá một lần, các ổ, đường kính định tâm và mặt lắp ghép được tiện trên trục chính, còn vòng lỗ bu lông và mọi hốc trên mặt bích được gia công mà không tháo chi tiết. Kiểu bố trí khi đó được tạo ra từ chính cái lỗ sẽ mang vòng bi, nên hai thứ không thể lệch nhau. Với một họ moay ơ có vòng lỗ bu lông cộng với một vai định vị đã gia công, hoặc có đặc điểm trên cả hai mặt, đó thường là khác biệt giữa một quy trình giữ được và một quy trình phải chăm sóc liên tục. Một máy tiện phay không cần cho mọi moay ơ, nhưng với một họ cứ trôi sai, nó xóa bỏ toàn bộ câu hỏi.
Tiện moay ơ nặng trên máy tiện
Trên một máy tiện băng nghiêng hạng nặng, công việc chủ yếu là về đỡ chi tiết và nhiệt. Moay ơ xe tải ngắn và rộng, nghĩa là phần nhô ra nông với phần lớn khối lượng nằm ngoài các chấu kẹp, và cắt ngắt quãng quanh các gân đúc là chuyện thường gặp. Vài điều quan trọng hơn những điều khác.
- Đỡ chi tiết đúng cách. Một mặt bích lớn nhô ra khỏi mâm cặp cần gối đỡ hoặc đỡ bằng ụ sau, đặc biệt ở lát cắt thô đầu tiên khi vật đúc còn mất cân bằng.
- Tiện thô đủ sâu để ra khỏi lớp vỏ đúc trong một hoặc hai lát cắt. Hớt bề mặt của vật đúc hoặc bề mặt cắt nhiệt làm cứng dao và lãng phí một miếng insert.
- Doa bằng thanh doa lớn nhất mà ổ cho phép, và giữ thanh ngắn. Độ cứng vững ở đây quyết định độ bóng và tuổi thọ insert nhiều hơn tốc độ trục chính.
- Gia công tinh các ổ và mặt lắp ghép trong cùng một trình tự, khi chi tiết vẫn còn được đỡ, để không phải lập lại chuẩn sau đó.
- Với moay ơ thành mỏng, thực hiện các lát cắt tinh với áp lực kẹp nhẹ. Chi tiết bị kẹp mạnh sẽ ra tròn và nhả ra thành oval.
Các mẫu máy tiện dùng cho họ này phân chia theo kích thước chứ không theo công nghệ. Một máy tiện băng nghiêng đa dụng bao được moay ơ xe du lịch và xe đa dụng cỡ nhỏ và vừa, còn các mẫu hạng nặng nhận moay ơ xe tải, rơ moóc và nông nghiệp vốn quá lớn hoặc quá nặng cho máy tiêu chuẩn. Quy tắc thực tế là chọn theo đường kính quay lớn nhất và lỗ doa dài nhất trong họ bạn dự kiến, chứ không theo chi tiết trung bình, vì ngày bạn cần công suất đó chính là ngày bạn nhận được đơn hàng.
Khi moay ơ quá vuông cho máy tiện
Một số moay ơ vượt qua ranh giới. Một moay ơ có đặc điểm gia công trên cả hai mặt, một moay ơ kết hợp với bộ chuyển đĩa phanh, một vật đúc dạng hộp có kiểu bố trí bu lông và các bệ lắp trên nhiều hơn một mặt — đó là những việc phay có thêm một đặc điểm doa, chứ không phải việc tiện có thêm lỗ.
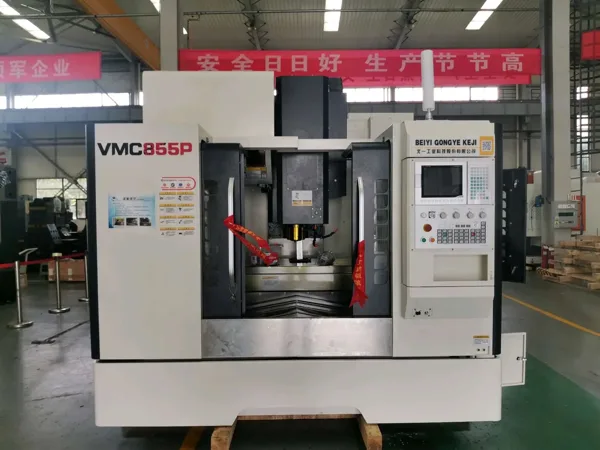
Với nhóm đó, một trung tâm gia công ngang là hợp lý vì một lý do không liên quan đến công suất trục chính: chi tiết nằm trên một mặt và có thể với tới nhiều phía mà không phải lật bằng tay, còn mặt đối diện được với tới bằng cách quay bàn máy. Lỗ, các bệ và kiểu bố trí khi đó lấy từ một trạm và một hệ tọa độ, điều này loại bỏ việc kẹp lại bằng tay vốn gây ra phần lớn sai lệch. Đây cũng là lý lẽ áp dụng cho việc chọn trung tâm gia công cho chi tiết dạng hộp và vỏ, và moay ơ có mặt gia công thứ hai nằm trong cùng nhóm đó.
Vật liệu và ghi chú cắt gọt
Hầu hết moay ơ là vật đúc hoặc vật rèn. Gang cầu và thép đúc dễ gia công: vật liệu bẻ phoi gọn, giữ được bề mặt tinh và không bị hóa cứng nguội, và chi phí thực sự duy nhất là vệ sinh, giữ bụi khỏi các băng trượt và bể dung dịch làm nguội. Moay ơ thép rèn không có lớp vỏ đúc nhưng mang lại cắt ngắt quãng và vật liệu dai hơn; đó thường là quyết định về dụng cụ chứ không phải về máy.
Moay ơ và giá đỡ moay ơ bằng nhôm phổ biến trên xe nhẹ và là bài toán ngược lại: mềm, dính, và dễ làm phoi hàn vào lưỡi cắt nếu dao miết thay vì cắt. Chúng cần khe hở, tốc độ và lưu lượng dung dịch làm nguội, và chúng cần cách kẹp khác, vì nhôm dịch chuyển dưới áp lực còn dễ hơn gang. Trong tất cả các trường hợp này, nguyên công doa là nguyên công quyết định kết quả, nên miếng insert và thanh doa quan trọng hơn số hiệu máy.
Một ghi chú riêng cho moay ơ: mặt lắp ghép thường là bề mặt mà bộ phận kiểm tra của khách hàng sẽ dùng, và cũng là bề mặt dễ bị xước nhất khi luân chuyển giữa các nguyên công. Che mặt đã gia công tinh, hoặc gia công tinh nó sau cùng, rẻ hơn làm lại một chi tiết gần như đã hoàn chỉnh. Những xưởng chạy họ này thường xuyên và giữ cả họ trên một quy trình cho chi tiết dạng hộp thường thấy đơn thứ hai, thứ ba và thứ mười tốt hơn đơn đầu, vì đồ gá và trình tự đã ổn định.
Ổn định trong cả lô
Mỗi moay ơ trong một lô được kỳ vọng là có thể thay thế cho bất kỳ cái nào khác, và kỳ vọng đó do dây chuyền lắp ráp xe đặt ra chứ không phải bản vẽ. Những thói quen bảo vệ điều đó không có gì đặc biệt, nhưng phải được tuân thủ trên mọi chi tiết, không chỉ chi tiết đầu tiên.
- Giữ nguyên chuẩn trong suốt lô. Nếu chi tiết đầu được đặt theo lỗ đã gia công tinh, chi tiết cuối cũng phải như vậy.
- Kiểm tra chi tiết đầu tiên của ca, không chỉ chi tiết đầu tiên của đơn hàng. Một đồ gá bị kẹp lại sẽ trôi trong một ca dù không ai điều chỉnh gì.
- Theo dõi thanh doa thay vì đếm chi tiết. Kích thước ổ thay đổi chậm một lúc, rồi thay đổi nhanh.
- Ghi lại việc gá đặt cho họ chi tiết. Đơn tiếp theo thường là cùng moay ơ với vòng lỗ bu lông khác, và việc gá đặt là phần đắt của công việc.
Câu hỏi thường gặp
Có thể gia công moay ơ bánh xe chỉ bằng máy tiện không?
Được, nếu vòng lỗ bu lông có thể khoan trên cùng máy đó hoặc trên máy khoan có đồ gá tái tạo vị trí mỗi lần. Tiện các ổ, đường kính định tâm và mặt lắp ghép trên máy tiện là trình tự tự nhiên, và nó cho không mất phí độ vuông góc giữa mặt và trục. Rủi ro luôn nằm ở nguyên công thứ hai cho kiểu bố trí.
Nên dùng máy tiện phay hay trung tâm gia công cho vòng lỗ bu lông?
Trung tâm gia công thường là câu trả lời chi phí thấp hơn khi moay ơ lớn, vuông, hoặc có đặc điểm trên nhiều hơn một mặt. Máy tiện phay là câu trả lời tốt hơn khi kiểu bố trí lỗ và các ổ vòng bi phải giữ đúng với nhau và chi tiết có nguy cơ dịch chuyển khi bị kẹp lại.
Điều gì làm moay ơ bánh xe nóng hoặc rung sau khi lắp ráp?
Trong phần lớn trường hợp không phải vòng bi. Một mặt lắp ghép không vuông góc với trục sẽ làm bánh xe nghiêng khi siết đai ốc, và một ổ bị nhả ra thành oval sau khi tháo kẹp sẽ kẹp vòng ngoài. Cả hai đều đến từ quy trình chứ không từ bản vẽ chi tiết.
Làm sao chọn cỡ máy tiện cho một họ moay ơ?
Chọn theo đường kính quay lớn nhất, lỗ doa dài nhất và chi tiết nặng nhất trong họ, rồi kiểm tra rằng máy vẫn còn đủ dải tốc độ trục chính cho các chi tiết nhỏ hơn. Mua theo cỡ trung bình khiến bạn phải từ chối việc hai lần mỗi năm.
Gang có khó gia công hơn nhôm khi làm moay ơ không?
Không, gang nói chung dễ hơn — nó bẻ phoi gọn và cho bề mặt tốt, đó là lý do nhiều moay ơ được đúc. Nhôm mềm hơn nhưng dính hơn, và nó biến dạng nhiều hơn dưới áp lực kẹp, nên đồ gá và dữ liệu cắt cần cẩn thận hơn.
Đang làm một họ moay ơ?
Nếu bạn đang báo giá một họ moay ơ bánh xe và muốn biết cách gá nào giữ được trong cả lô, hãy gửi bản vẽ hoặc ảnh chi tiết kèm số lượng và vật liệu. Chúng tôi sẽ phản hồi với trình tự gia công và đề xuất máy được chọn theo đúng những chi tiết bạn thực sự làm.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bạn cũng có thể tải bản vẽ lên và nhận lại kế hoạch gia công cùng báo giá từ đội ngũ quy trình của chúng tôi.