CNC Gia công đĩa phanh: Quy trình và máy móc
Yêu cầu hiếm khi đến từ một nhà máy ô tô. Nó đến từ một xưởng chế tạo lại xe tải và xe buýt, hoặc từ một nhà phân phối mệt mỏi vì phải chờ sáu tuần để thấy cánh quạt bị cong vênh. Câu hỏi luôn giống nhau: liệu chúng ta có thể quay một chiếc đĩa nằm phẳng trên trục, mòn đều trên dải ma sát và không rung lắc vô lăng khi chạy với tốc độ cao hay không. Mọi thứ khác trong quy trình đều tuân theo ba yêu cầu đó và không có yêu cầu nào trong số đó liên quan đến tốc độ cắt của máy.
Bài viết này xem xét cách gia công các đĩa phanh và trục dạng đĩa: bộ phận được yêu cầu làm gì, bàn là và thép được làm từ nó, cơ cấu gia công ngăn bộ phận nông chuyển động khi nó được cắt và các loại máy móc mà chúng tôi sẽ sử dụng để thực hiện công việc đó. Nếu công việc của bạn cũng bao gồm trục và phía trung tâm của cụm góc, lưu ý của chúng tôi về việc xoay trục lệch tâm và hướng dẫn ứng dụng phụ tùng ô tô rộng hơn bao gồm các hoạt động lân cận.
Tại sao đĩa khó gia công tốt
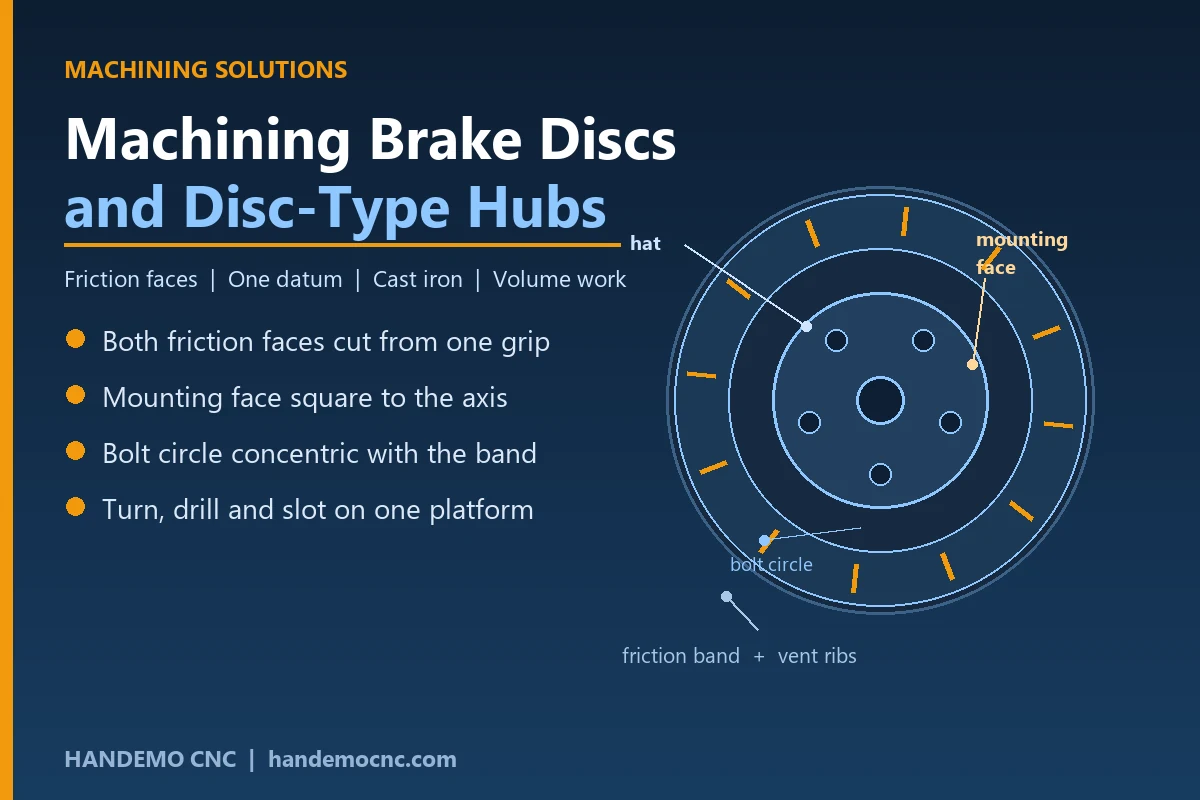
Đĩa phanh là một bộ phận ngắn, rộng, nông và gần như mọi khó khăn khi chế tạo đĩa phanh đều xuất phát từ hình dạng đó. Nó mỏng so với đường kính của nó, vì vậy nó bị lệch khi bị kẹp quá mạnh và bật trở lại khi hàm được thả ra. Nó được làm bằng gang, dễ cắt nhưng che được cát và các vết cứng ngay dưới da. Và hai mặt ma sát của nó phải chạy song song với nhau và vuông góc với mặt lắp, vì đĩa hơi lệch khỏi hình vuông sẽ kéo thước cặp sang một bên và mòn không đều.
Yêu cầu chức năng ngắn. Dải ma sát phải có độ dày đồng đều xung quanh toàn bộ vòng tròn. Mặt lắp phải phẳng và vuông góc với trục quay vì mặt đó là nơi đặt đĩa trên trục. Vòng tròn bu lông phải đồng tâm với dải ma sát. Đối với đĩa có lỗ thông hơi, các gân bên trong phải chịu được vết cắt mà không để hai mặt khép vào nhau. Không có gì trong danh sách đó là kỳ lạ, nhưng tất cả đều phụ thuộc vào bộ phận được giữ mà không bị biến dạng khi xoay.
Tài liệu bạn sẽ thấy
Hầu hết các rôto đều được làm bằng gang xám và cấp độ phân loại quan trọng hơn cái tên gợi ý. Sắt xám thông thường hoạt động tự do và tạo ra bề mặt ma sát ổn định, đó là lý do tại sao nó đã tồn tại qua một thế kỷ thay thế.Bàn là có hàm lượng carbon cao hơn có khả năng chịu nhiệt tốt hơn nhưng tạo ra nhiều bụi hơn và phoi dính hơn, do đó hình dạng dụng cụ và chất làm mát phải thay đổi theo chúng.
- Gang xám cho rôto xe khách và hầu hết các đĩa xe tải
- Gang hợp kim hoặc cacbon cao dành cho xe hạng nặng và các ứng dụng hiệu suất
- Mũ nhôm trên đĩa hai mảnh, thường được bắt vít hoặc tán đinh vào vòng ma sát bằng sắt
- Bàn là được phủ và làm bằng thép không gỉ để chống ăn mòn cho các phương tiện hoạt động trong thời gian dài
Điều kiện truyền quyết định thao tác đầu tiên của bạn. Một rôto đến gần lưới chỉ để lại các mặt và vòng tròn bu lông để cắt và chu kỳ cắt ngắn. Rô-to đúc dày phải được đặt ở cả hai mặt và sẽ di chuyển khi lớp vỏ bong ra, do đó, lượng dư gia công phải được tách ra đều chứ không phải trong một đường chuyền nặng.
Lộ trình xử lý
Đĩa được quay theo hai thao tác và thứ tự được chọn sao cho các mặt quan trọng nhất được cắt cuối cùng, từ một tay cầm ổn định.
Thao tác đầu tiên: Mũ và Mặt gắn
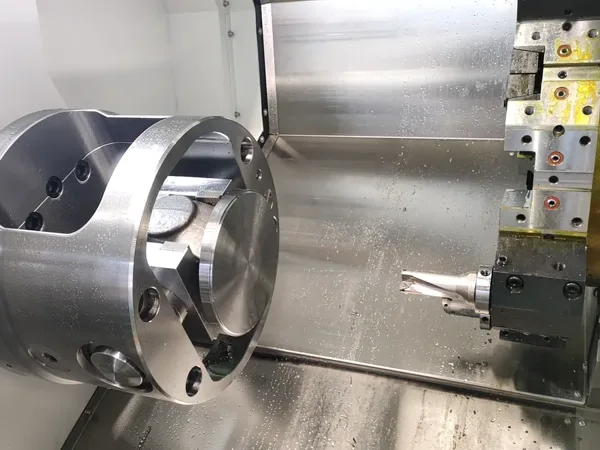
Đĩa được kẹp ở bên ngoài mũ hoặc trên lỗ khoan, và mặt lắp cùng với đường kính ngoài của mũ được xoay theo cùng một kiểu kẹp. Điều này tạo ra mốc thời gian mà mỗi lần cắt sau đó được đo lường, vì vậy, bạn nên thực hiện cắt nhẹ và hoàn thiện thay vì chạy theo thời gian chu kỳ ở thao tác đầu tiên.
Thao tác thứ hai: Cả hai mặt ma sát từ một tay cầm
Ở đây, đĩa được kẹp trên mặt lắp vừa được đưa ra và hai mặt ma sát được xoay trong một cài đặt duy nhất. Đây là bước quyết định rôto có bị rung hay không. Nếu hai mặt được cắt với phần được kẹp lại giữa chúng, độ dày sẽ thay đổi xung quanh vòng tròn và khách hàng sẽ cảm nhận được điều đó qua bàn đạp. Cắt cả hai mặt từ một tay cầm giữ cho chúng song song theo hình học thay vì cố định lại.
Khoan, xẻ rãnh và cân bằng
Vòng tròn bu lông, vít giữ và bất kỳ lỗ khoan chéo nào đều theo sau, thường là sau khi các bề mặt được hoàn thiện để mũi khoan không nằm dưới bề mặt đã hoàn thiện. Rôto có rãnh được phay bằng dao cắt nhỏ theo đường viền của rãnh. Cân bằng là bước cuối cùng: một vết cắt nông ở mép ngoài hoặc một vài lỗ được khoan để loại bỏ phần nặng và trên đĩa có lỗ thông hơi, các gân phải được để yên trong khi điều đó xảy ra.
Workhold là nơi dự án được thành công
Cầm quá mạnh và đĩa sẽ bị cong ra khi hàm mở ra. Nắm quá nhẹ và vết cắt gián đoạn trên các gân thông hơi sẽ làm nó di chuyển. Ba thói quen loại bỏ phần lớn rủi ro.
Máy có hàm mềm theo đường kính của mẻ nên tiếp xúc được trải đều xung quanh lỗ khoan chứ không tập trung vào 3 điểm.Giữ áp suất kẹp ở mức độ cắt cho phép và thực hiện đường hoàn thiện với độ sâu nhẹ để bộ phận không bị đẩy ra khỏi dụng cụ. Và đối với các đĩa được khoan hoặc có rãnh, hãy đỡ mặt dưới của dải ma sát bằng một tấm lót để máy cắt không ấn dải xuống vào khe hở giữa các hàm.
Đĩa hai mảnh thêm một bước. Mũ nhôm thường được gia công trước và vòng sắt được hoàn thiện sao cho phù hợp nên cặp mũ có thể được bắt vít và kiểm tra như một cụm trước khi cân bằng. Xoay cả hai bộ phận trên cùng một mốc thời gian và cụm lắp ráp sẽ đến trạm cân bằng gần như đúng ngay lần đầu tiên.
Các máy chúng tôi sẽ báo giá cho công việc này
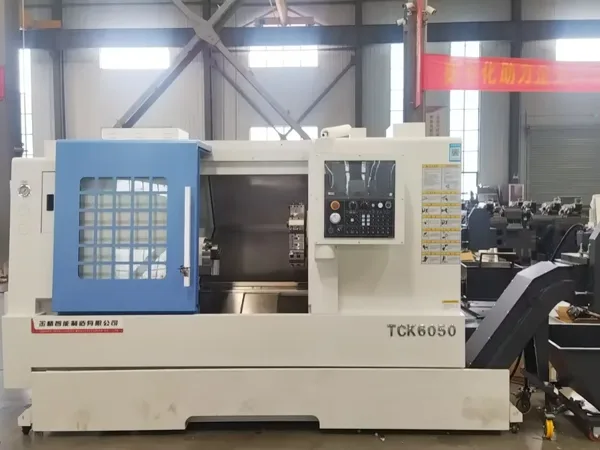
Gia công đĩa là gia công tiện có gắn một lượng nhỏ dao phay, vì vậy điểm khởi đầu trong phạm vi sản phẩm của chúng tôi là một chiếc máy tiện có thể giữ một bộ phận rộng, nông trong mâm cặp mà không cần phải chống lại nó. Máy tiện giường nghiêng được thiết kế cho mục đích chính xác này và TCK70 đáp ứng nhu cầu của xe khách thông thường và xe thương mại cỡ nhẹ. Đối với các đĩa xe tải và xe buýt lớn hơn, nơi đường kính và trọng lượng của vật đúc tăng lên, TCK6350B có bệ và trục xoay để thực hiện công việc.
Trong trường hợp đĩa cũng cần vòng tròn bu lông, lỗ vít và khe trong cùng một chu trình, máy tiện có dụng cụ hoạt động sẽ loại bỏ lần kẹp thứ hai và rủi ro về độ đồng tâm đi kèm với nó. Các máy tháp pháo điện trong dòng máy phay thực hiện thao tác tiện và khoan trên một bệ và TCK6050SY tiến thêm một bước nữa: trục chính thứ hai đảm nhận phần sau khi quay các mặt, hoàn thành phần đầu mũ và người vận hành không bao giờ phải ghi lại đĩa bằng tay.
Nếu tổ hợp sản phẩm của bạn thiên về rôto có rãnh và khoan chéo theo lô nhỏ, trung tâm gia công đứng có bàn quay có thể chạy các mẫu lỗ như một ô chuyên dụng bên cạnh máy tiện và VMC1160 có bàn để cố định giữ bốn đĩa cùng một lúc.Các cụm lắp ráp hai mảnh có nắp nhôm phức tạp phù hợp nhất trên bệ năm trục vì các đặc điểm góc cạnh và lệch của mũ được hoàn thiện mà không cần di chuyển bộ phận; HTMC800T là loại máy mà chúng tôi sẽ xem xét cho dòng máy đó.
Chạy ô ở mức âm lượng
Sản xuất rôto là một công việc kinh doanh với số lượng lớn và cửa hàng nào thắng cuộc là cửa hàng giữ cho trục quay quay. Điều đó thường có nghĩa là một thanh hoặc bộ cấp phôi nơi bộ phận bắt đầu được đúc trên pallet hoặc một bộ nạp giàn nơi các đĩa đủ nặng để nâng chúng bằng tay sẽ làm chậm chu trình. Nhóm tự động hóa của chúng tôi xây dựng cả hai và quy tắc thực tế rất đơn giản: tự động hóa công việc đã chạy tốt chứ không phải công việc vẫn cần sửa chữa quy trình.
Tuổi thọ dụng cụ trên gang ổn định, giúp dễ dàng lập kế hoạch thay đổi theo lịch trình thay vì cắt đến hư hỏng. Chất làm mát phải dồi dào và nhắm vào bề mặt chứ không phải vào cạnh, vì mạt gang nặng, dễ mài mòn và không tự làm sạch. Và vì các mặt ma sát là bề mặt mà khách hàng nhìn thấy và cảm nhận nên hãy bố trí một trạm rửa và kiểm tra sạch sẽ ở cuối ngăn. Một rôto có hình học chính xác nhưng có gờ trên vòng tròn bu lông sẽ quay trở lại.
Chúng tôi sẽ tiếp cận các bộ phận của bạn như thế nào
Gửi cho chúng tôi bản vẽ, số lượng hàng năm và tình trạng đúc, chúng tôi sẽ gửi lại trình tự vận hành, cơ cấu gia công và loại máy mang chu trình trong phạm vi của chúng tôi. Handemo đã chế tạo máy công cụ từ năm 2008 và cung cấp cho người mua ở hơn 150 quốc gia từ một nhà máy rộng 220.000 m2, vì vậy, chúng tôi muốn cho bạn biết loại đĩa nào nên sử dụng trên lộ trình máy tiện hai thao tác hơn là bán cho bạn loại đĩa không phù hợp với khối lượng.
Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công các bộ phận thành mỏng | CNC Gia công vỏ ổ trục mặt bích | CNC Máy tiện và Mill-Turn: Cách chọn | CNC Máy sản xuất phụ tùng ô tô