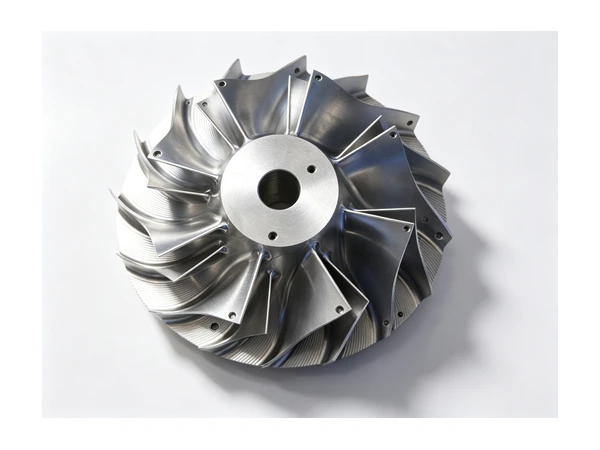
Gia công CNC thân bơm và thân van chính xác
Không ai đi ngang qua một cái bơm mà đứng lại ngắm. Nó nằm sau tấm chắn, kêu vo vo, cho đến ngày nó rò, sinh khí thực hoặc ăn mòn chính các vòng mòn của mình. Lúc đó nó thành cái máy quan trọng nhất trong nhà máy. Điều đáng tiếc là vào thời điểm thân bơm hay thân van được đưa vào gia công, gần như mọi thứ quyết định tuổi thọ của nó đã được chốt xong: lỗ doa của thân thẳng hàng với mặt bích ra sao, bánh công tác ngồi trên trục có đúng tâm không, mặt làm kín và lỗ ổ bi có được cắt từ cùng một chuẩn hay không.
Chi tiết bơm và chi tiết thủy lực là một họ công việc rất riêng. Chúng hở, thành mỏng, đầy các lỗ giao nhau, và chúng rò nếu lỗ doa và mặt làm kín không khớp nhau. Việc này không giống gia công thân hộp số, nơi thành dày và các đặc điểm chủ yếu song song. Nó gần với tư duy gia công tôn mỏng hơn, áp lên một chi tiết đúc.
Bài này nằm trong loạt hướng dẫn ứng dụng gia công CNC của chúng tôi. Bài xem họ chi tiết này gồm những gì, các hình dạng hành xử thế nào dưới lực kẹp, và loại máy nào thực sự phù hợp.
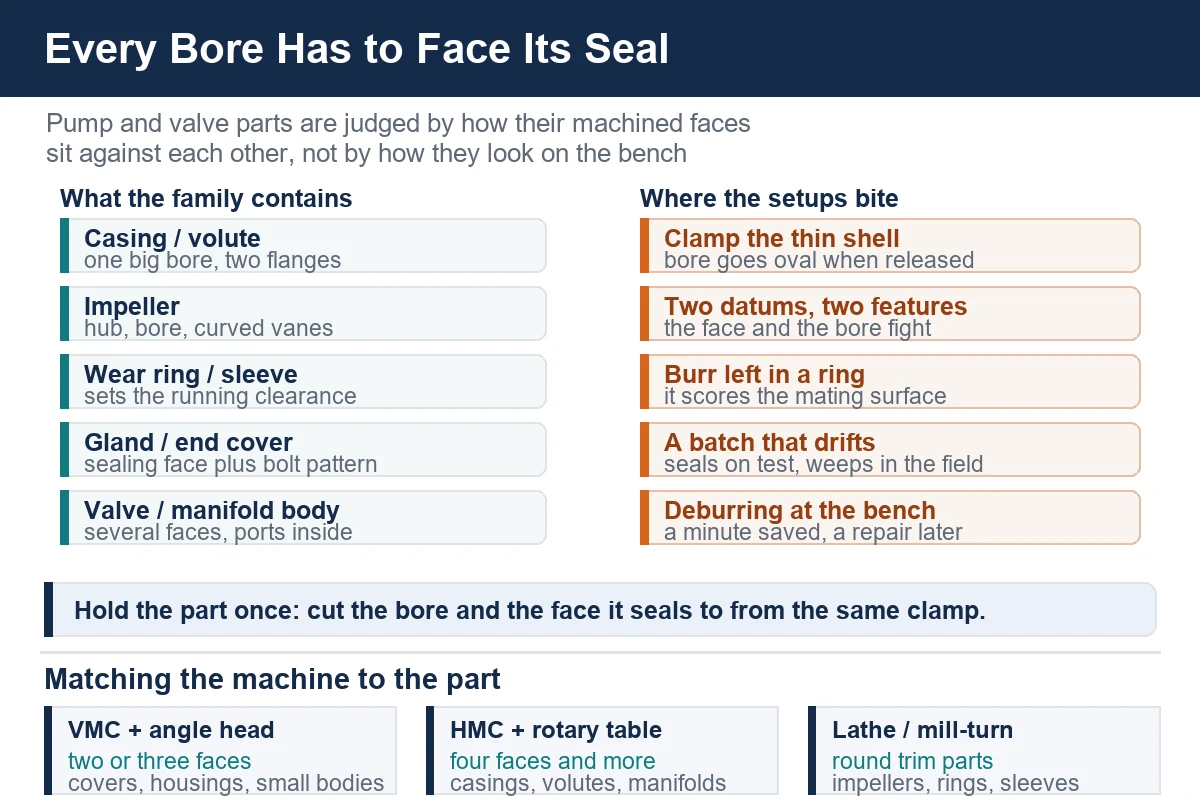
Họ chi tiết này thực sự gồm những gì
“Chi tiết bơm” là một nhãn lỏng lẻo che đi năm công việc khá khác nhau:
- thân và vỏ xoắn: một vỏ đúc có lỗ trong lớn, mặt bích hút và bích đẩy, cùng một chân đế hoặc bệ lắp
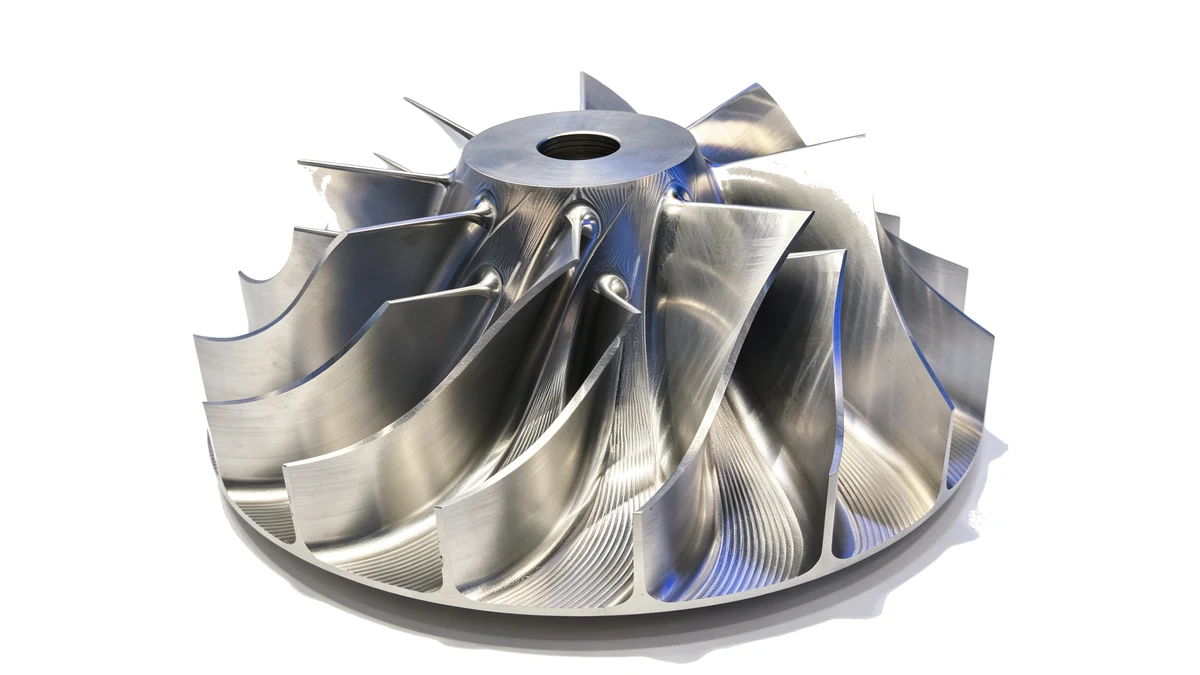
- bánh công tác: một mayơ, một lỗ và các cánh — hở, nửa hở hoặc kín
- vòng mòn, bạc lót và ống lót: chi tiết tròn đơn giản nằm bên trong thân và quyết định khe hở vận hành
- hộp đệm, nắp đầu và vỏ làm kín: một mặt phải kín, một lỗ phải đồng tâm, và thường là một cụm lỗ nhỏ trên vòng tròn
- thân van và thân ống góp: một khối hoặc một cầu với nhiều cửa trong và từ hai đến sáu mặt được gia công
Điểm chung là gần như mọi chi tiết trong danh sách đều là một dạng vật chứa. Các bề mặt gia công là một tập hợp mặt và lỗ phải giữ được làm kín, đỡ ổ bi hoặc dẫn hướng một phần tử chuyển động. Khi đã nhìn chi tiết theo cách đó, phương án gia công tự viết ra.
Vật liệu bạn sẽ gặp
Gang xám và gang cầu
Lựa chọn mặc định cho bơm nước, bơm dầu và bơm công nghệ. Đúc gần đúng hình cuối, dễ gia công và giảm rung. Lớp vỏ đúc cứng và mài mòn, nên lát cắt đầu lấy đi lớp cặn, lát cắt thứ hai lấy gang. Gang cũng giòn ở tiết diện mỏng: thành vỏ xoắn không phải chỗ để siết kẹp mạnh.
Thép không gỉ, duplex và super duplex
Ở nơi chất lỏng ăn mòn, thân và phần tiếp xúc được làm bằng thép không gỉ. Các hợp kim này hóa bền, nên một dụng cụ cọ xát thay vì cắt sẽ làm chai bề mặt và làm mòn mảnh cắt tiếp theo. Mác duplex thêm vấn đề thứ hai: nhiệt khi gia công ảnh hưởng đến cân bằng giữa hai pha, nên chiến lược cắt quan trọng ngang với mác dụng cụ. Câu trả lời thực tế là một gá cứng vững giữ dụng cụ luôn ăn dao.
Đồng, đồng thau và nhôm
Đồng xuất hiện ở bơm nước biển và bơm cũ, cùng ở vòng mòn và bạc lót. Nó cắt tự do nhưng dễ sước và bết nếu dụng cụ dừng lại. Thân nhôm có ở ứng dụng khí nén và tải nhẹ, và hành xử như mọi nhôm khác: cắt nhẹ, dao sắc, và kẹp không để lại vết trên bề mặt.
Gia công thân bơm
Vỏ xoắn là bài toán gá trước khi là bài toán cắt
Thân bơm được đánh giá qua hai thứ: lỗ chính đỡ trục và bánh công tác, và hai mặt bích bắt vào đường ống. Ba đặc điểm đó mà lệch nhau thì bơm sẽ chạy, rồi rung, rồi hỏng. Cách thực tế là giữ chi tiết đúc trên chính chân đế hoặc bệ đã gia công của nó, và lấy lỗ ổ bi, mặt làm kín cùng các mặt bích từ một chuẩn duy nhất đó.
Khó ở chỗ thân bơm là một vỏ mỏng. Kẹp từ bên ngoài vỏ xoắn thì lỗ ra hình ô van; nhả kẹp ra thì độ không tròn hiện lên trong khe hở vận hành. Cách thường dùng là kẹp vào chân đế, đỡ trên các bệ đã gia công ở một nguyên công rẻ trước đó, và giữ lực kẹp thấp và đều.
Phay mặt bích và khoan vòng bu lông
Bích hút và bích đẩy là công việc mặt phẳng và vòng lỗ bu lông. Mặt phải vuông góc với lỗ doa, và vòng bu lông phải đồng tâm với mặt để gioăng ép đều. Trên máy có thể phân độ chi tiết, cả hai bích và lỗ chính đều cắt được mà không phải tháo chi tiết đúc. Trên máy đứng, đầu vuông góc và gá kiểu bia đá cho kết quả tương tự nhưng đòi kỷ luật gá nhiều hơn.
Chân đế và chuẩn
Chân thân bơm thường được gia công sớm và nhẹ, vì chúng trở thành chuẩn cho mọi thứ sau đó. Rất dễ nghĩ đến việc để chân đế thô rồi chạy theo lỗ doa; những xưởng làm tốt họ chi tiết này làm ngược lại.
Gia công bánh công tác
Lỗ và mayơ
Lỗ bánh công tác đỡ trục, và mặt mayơ đặt vị trí dọc trục. Nếu hai thứ này không được cắt trong cùng một lần kẹp, bánh công tác sẽ đảo trên trục và bơm rung ở tốc độ làm việc. Trên máy tiện có cấp phôi hoặc có mâm cặp và luynet đỡ, lỗ, mặt mayơ và đường kính ngoài là một lần gá duy nhất. Ở đâu bánh công tác còn có rãnh then hoặc lỗ khoan ngang cho chốt trục, một trung tâm tiện-phay trục Y giữ việc khoan và tiện trên cùng một chuẩn.
Các cánh
Bánh công tác hở thường được xén và phay mặt trên máy tiện. Bánh nửa hở và kín với cánh cong hoặc xoắn là trường hợp cần máy có trục quay hoặc trục nghiêng, nơi dụng cụ có thể đi theo cánh thay vì dừng trước nó. Các xưởng khuôn mẫu đã biết loại đường chạy dao này từ công việc lòng khuôn.
Cân bằng là một quyết định trong gia công
Một bánh công tác hoàn hảo về hình học vẫn có thể mất cân bằng nếu một bên đĩa bị cắt sâu hơn bên kia. Cách khắc phục không phải là máy cân bằng ở cuối dây chuyền, mà là một quy trình lấy vật liệu ở hai bên theo cùng một cách, trên cùng một lần gá, chi tiết này đến chi tiết khác.
Vòng mòn, ống lót và bạc lót
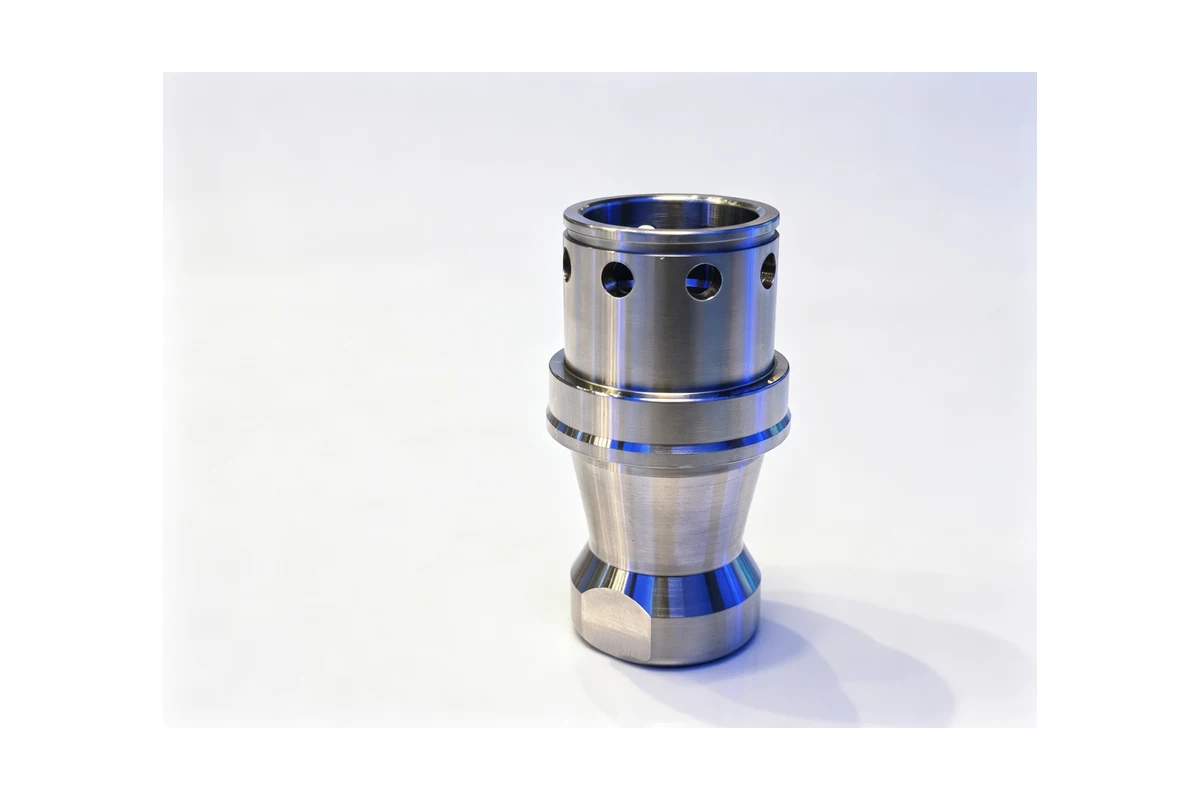
Chúng trông như chi tiết dễ, và nếu đứng riêng thì đúng là dễ. Toàn bộ nhiệm vụ của chúng là đặt một khe hở vận hành, nghĩa là đường kính ngoài và lỗ phải chung một trục, và các vai phải vuông góc. Tiện trong một lần gá, chúng hành xử đúng. Tiện hai lần, với chi tiết bị lật và kẹp lại trên bề mặt thô, chúng trở thành lý do khiến một cái bơm tự ăn mòn mình trong sáu tháng.
Vấn đề âm thầm thứ hai là ba via. Một mép nhô trong lỗ vòng mòn sẽ xước bề mặt tiếp xúc khi lắp. Vát ba via trong chu trình tốn vài giây; phát hiện vết xước trên bệ thử của khách hàng tốn cả đơn hàng.
Thân van và thân ống góp
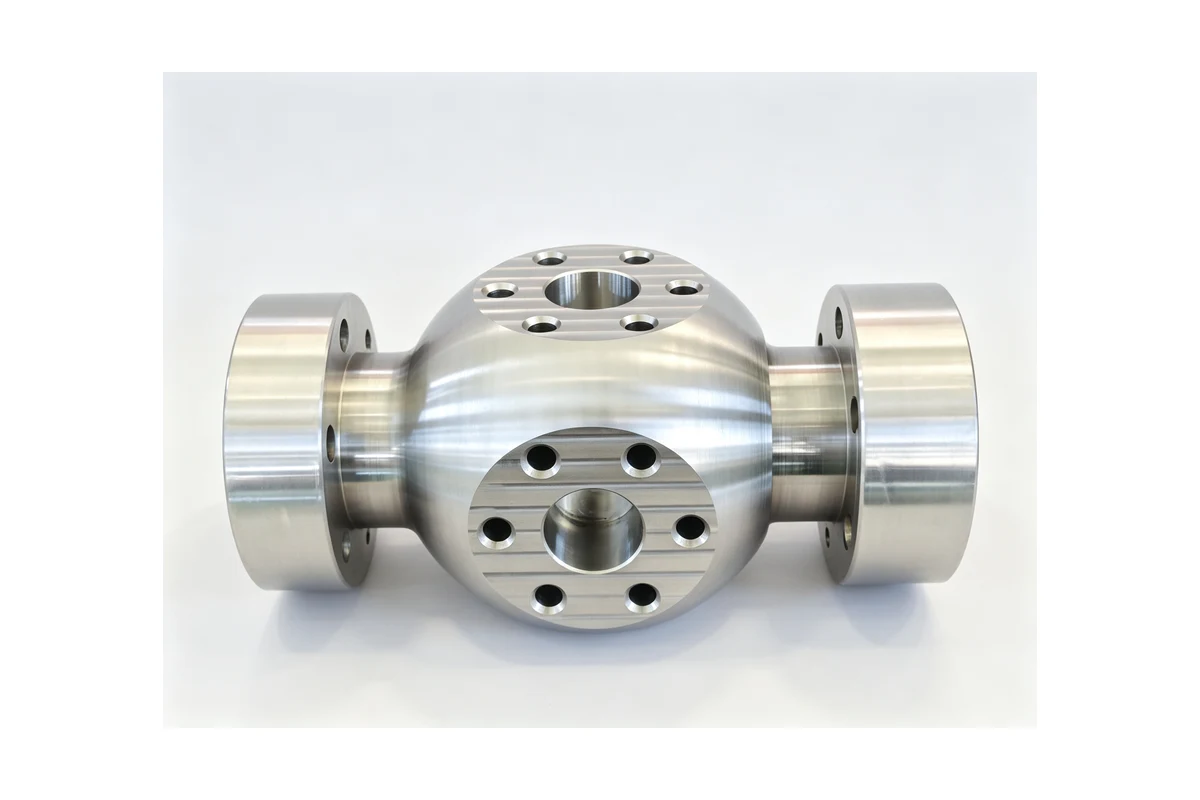
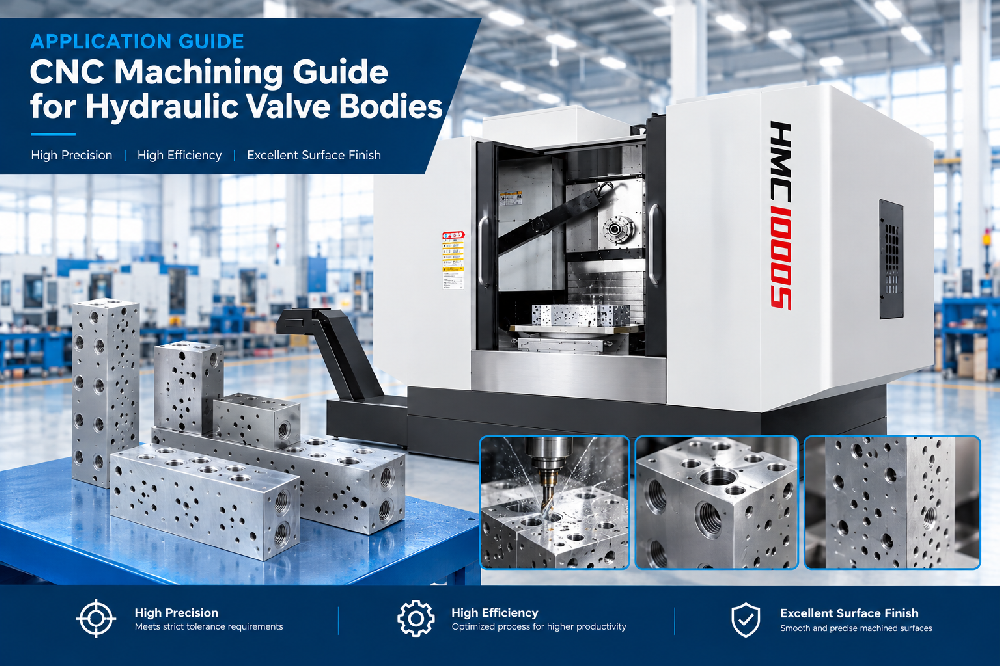
Một ống góp hay thân van là một cái hộp có khoang giấu bên trong. Mỗi mặt gia công là một bề mặt làm kín, và mỗi dạng cửa phải rơi đúng vào đường dẫn trong. Nếu một mặt được cắt từ chuẩn khác với mặt bên cạnh, gioăng chịu tải không đều và mối nối sẽ rỉ.
Những chi tiết này được lợi từ máy ngang có bàn quay. Kẹp thân một lần, phân độ đến từng mặt theo lượt, và cắt cửa cùng mặt trong cùng một lần gá. Máy đứng xử lý họ chi tiết này thoải mái khi chi tiết có hai hoặc ba mặt, đặc biệt với gá kiểu bia đá cho hai ba chi tiết chia sẻ chu trình. Chi tiết quyết định kết quả cũng chính là chi tiết quyết định ở thân bơm: chuẩn được chọn một lần và mọi thứ tham chiếu về nó.
Chọn máy phù hợp với chi tiết
Không có một câu trả lời duy nhất, nhưng họ chi tiết này rơi vào những nhóm dễ nhận ra.
Trung tâm gia công đứng
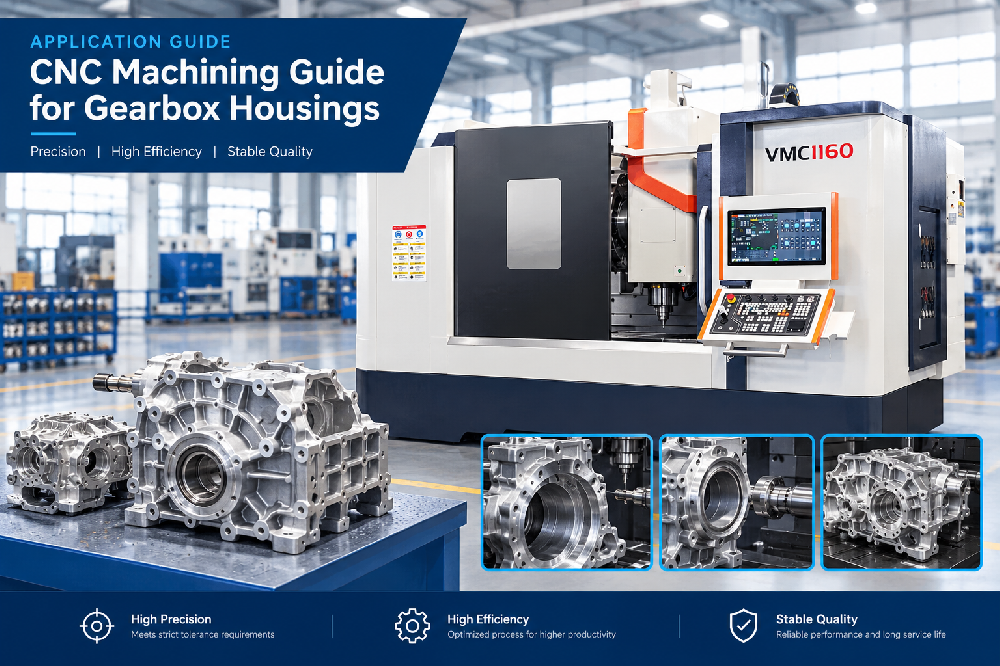
Với công việc hai hoặc ba mặt, máy đứng có đầu vuông góc là cách kinh tế. VMC1160 nhận nắp đầu bơm, vỏ làm kín, thân van nhỏ hơn và nắp thân bơm một cách thoải mái, và gá kiểu bia đá giữ hệ số sử dụng cao khi chi tiết nhỏ. Đây là máy khởi đầu hợp lý cho xưởng bước vào công việc xử lý chất lỏng.
Trung tâm gia công ngang
Ở đâu thân bơm hay thân van có bốn mặt gia công trở lên, máy ngang hoàn vốn cho chính nó. Chi tiết vẫn bị kẹp trên một chuẩn trong khi bàn quay phân độ, và đó là khác biệt giữa việc lỗ và mặt khớp nhau với việc lỗ và mặt chống nhau. HMC630-DT nhận thân bơm nhỏ và trung bình; các vỏ xoắn lớn hơn và thân nhiều cửa có lỗ dài phù hợp với máy khoan sâu và máy kiểu T trong cùng dải.
Máy tiện và trung tâm tiện-phay
Bánh công tác, trục, ống lót và vòng mòn trước hết là việc tiện. TCK6050 nhận các mayơ, vòng và bạc nhỏ hơn, và ở đâu chi tiết cần tiện cộng khoan ngang, rãnh then hay một cửa, một trung tâm tiện-phay trục Y như TCK2300B hoàn thiện nó trong một lần kẹp thay vì hai máy. Với cánh bánh công tác phức tạp và chi tiết tiếp xúc lớn hơn, cần máy có thêm trục quay hoặc trục nghiêng để đi theo cánh thay vì dừng trước nó.
Giữ một lô hàng đồng nhất
Chi tiết thủy lực rò như một tập thể, không phải như từng cá thể. Một cái bơm kín trên bệ thử mà rỉ ngoài hiện trường gần như luôn thuộc về một lô đã trôi: lực kẹp nhích lên, một mảnh cắt được thay hơi muộn, chi tiết đúc đổi nhà cung cấp. Những biện pháp kiểm soát giữ một họ chi tiết như thế này ổn định thì rất bình dị:
- gia công bệ chuẩn trong một nguyên công ngắn riêng, và kiểm tra nó sạch và phẳng trước khi gá chính
- giữ lực kẹp không đổi từ chi tiết này sang chi tiết khác, lý tưởng là bằng kẹp điều khiển mô men hoặc kẹp thủy lực thay vì cảm giác của công nhân
- thay mảnh cắt theo số đếm, và ghi số đếm đó cùng lô hàng
- đo theo gá và theo dõi xu hướng số đọc, thay vì kiểm tra một chi tiết đã xong trên bàn
Những thói quen này cũng là thứ làm một họ bơm sinh lời. Khi gá đã ổn định, chu trình dự đoán được và việc làm lại biến mất.
Nơi tự động hóa xứng đáng
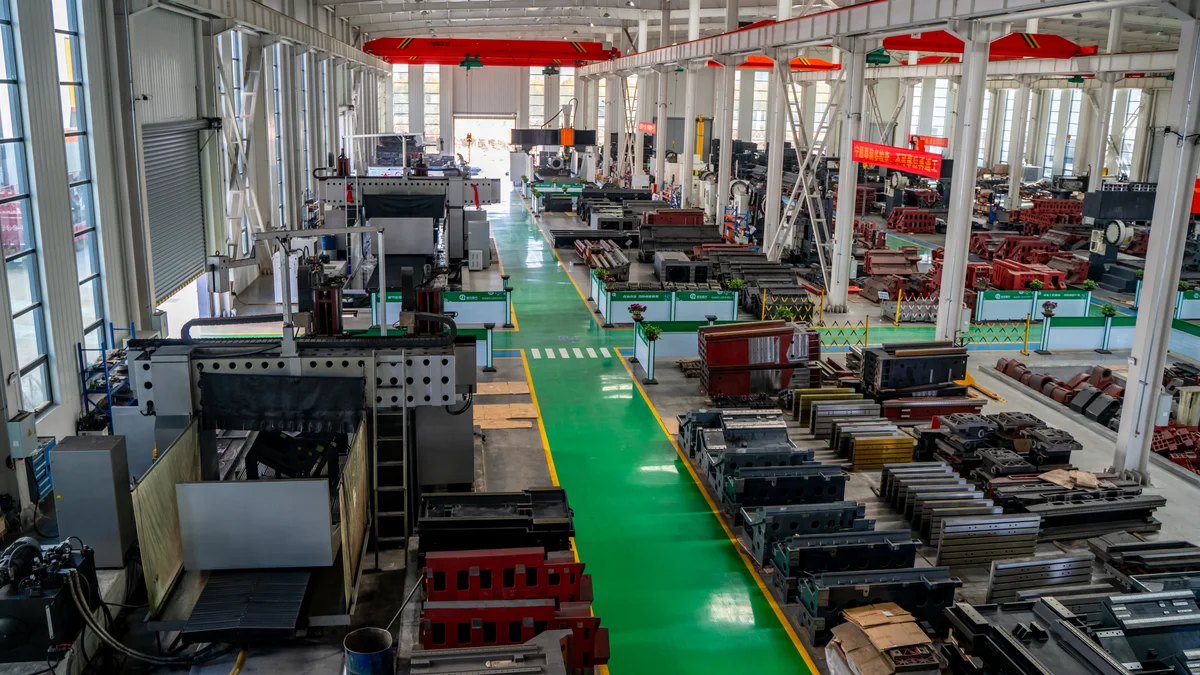
Chi tiết bơm và van chạy trong những họ ổn định với chu trình dài, điều này khiến chúng rất hợp với cấp phôi bằng robot. Robot đặt vào cùng các bệ, theo cùng thứ tự, với cùng lực, mỗi chu trình — và độ đồng đều của lực kẹp chính là biến số mà người vận hành thực sự không thể kiểm soát bằng tay. Nó cũng cho phép một người chạy nhiều máy, điều này thay đổi bài toán của một ô nhiều máy.
Handemo CNC chế tạo máy công cụ từ năm 2008, với nhà máy 220.000 mét vuông, hơn 660 nhân viên, và máy đang chạy ở hơn 150 quốc gia. Phần lớn cơ sở đó là các xưởng gia công thuê ngoài và nhà sản xuất làm đúng loại chi tiết này.
Câu hỏi thường gặp
Có thể gia công lỗ doa thân bơm và các mặt bích của nó trong một lần gá không?
Thường là có, và đó là câu trả lời tốt nhất khi khối lượng biện minh cho nó. Máy ngang có bàn quay giữ chi tiết đúc trên chân đế, cắt lỗ ổ bi và mặt làm kín, rồi phân độ đến bích hút và bích đẩy. Lựa chọn khác là máy đứng có đầu vuông góc và gá làm tốt, đánh đổi bằng nhiều lần gá hơn và nhiều khả năng chuẩn bị trôi hơn.
Các anh gia công bánh công tác hay chỉ thân bơm?
Cả hai. Lỗ bánh công tác, mặt mayơ và đường kính ngoài là việc tiện và chạy trên máy tiện của chúng tôi. Bánh công tác hở và nửa hở với cánh cong hoặc xoắn cần máy có thể đi theo cánh, và đó là lúc máy tiện-phay hoặc máy nhiều trục tiếp quản.
Làm sao để thân mỏng không bị biến dạng?
Hai việc. Thứ nhất, kẹp vào chính chân đế lắp của chi tiết hoặc vào một bệ đã gia công thay vì vào vỏ, và giữ lực thấp và đều. Thứ hai, chuẩn bị các bệ đó trong một nguyên công ngắn riêng để lần gá chính có chỗ dựa thật phẳng.
Nên dùng mác thép không gỉ nào cho thân bơm?
Nó theo chất lỏng, không theo máy. Nước và hóa chất nhẹ thường nằm trong một mác austenit tiêu chuẩn; clorua và môi trường khắc nghiệt đẩy về duplex hoặc super duplex. Cho chúng tôi biết chất lỏng và nhiệt độ, chúng tôi sẽ gia công theo bản vẽ mà ứng dụng yêu cầu.
Vòng mòn và ống lót khác nhau ở đâu?
Vòng mòn được lắp vào thân hoặc bánh công tác và đặt khe hở vận hành; ống lót bảo vệ trục ở nơi làm kín hoặc ổ bi chạy. Cả hai là chi tiết tiện đơn giản, và cả hai sống hay chết ở chỗ lỗ và đường kính ngoài có chung một trục hay không, nên chúng thường được tiện trong một lần gá.
Có thể báo giá từ bản vẽ chi tiết đúc và một mẫu không?
Được. Bản vẽ chi tiết đúc, vật liệu, khối lượng hàng năm và một ảnh hoặc mẫu chi tiết là đủ để chúng tôi phản hồi với quy trình đề xuất, máy để chạy nó, và giá.
Đang làm một họ bơm hoặc van?
Gửi bản vẽ — thân bơm, bánh công tác, thân van hay phần tiếp xúc — và cho biết vật liệu cùng khối lượng. Nếu bạn còn đang quyết định chi tiết cần hạng máy nào, đó là cuộc trao đổi nên làm trước khi thiết kế gá. Chúng tôi làm rõ cách gá với khách hàng trước, rồi chọn máy phù hợp với nó.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Đọc thêm: gia công CNC thân bơm, hướng dẫn gia công thân van thủy lực, và gia công CNC thân van thủy lực: quy trình và máy. Nếu bạn muốn gửi bản vẽ ngay, dùng trang tải bản vẽ của chúng tôi.