Hướng Dẫn Gia Công Khuôn và Điện Cực CNC
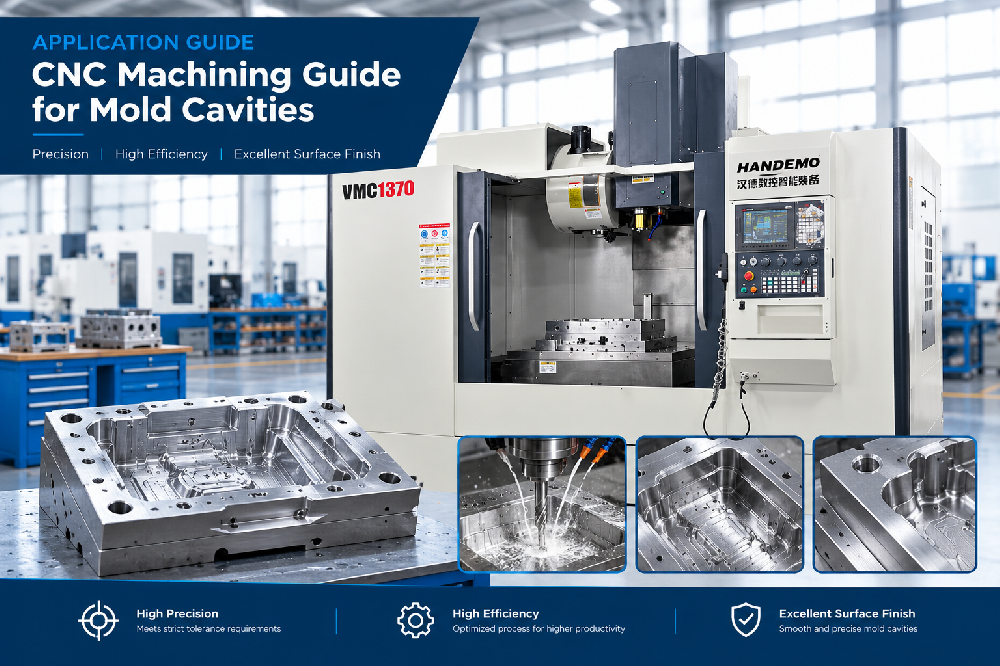
Khoang khuôn là nơi xưởng sản xuất máy móc chứng tỏ tay nghề của mình. Khoang phải tái tạo chính xác hình dạng mà nhà thiết kế dự định, giữ lớp hoàn thiện cho các bộ phận một cách sạch sẽ và luôn trung thực trong suốt vòng đời của dụng cụ. Thường thì cùng một cửa hàng cũng gia công điện cực đồng để đốt cháy khoang trong mỏ EDM. Hướng dẫn này bao gồm cách gia công các khoang khuôn và điện cực, dụng cụ hoạt động và các loại máy phù hợp với công việc.
Gia công khuôn bao gồm những gì
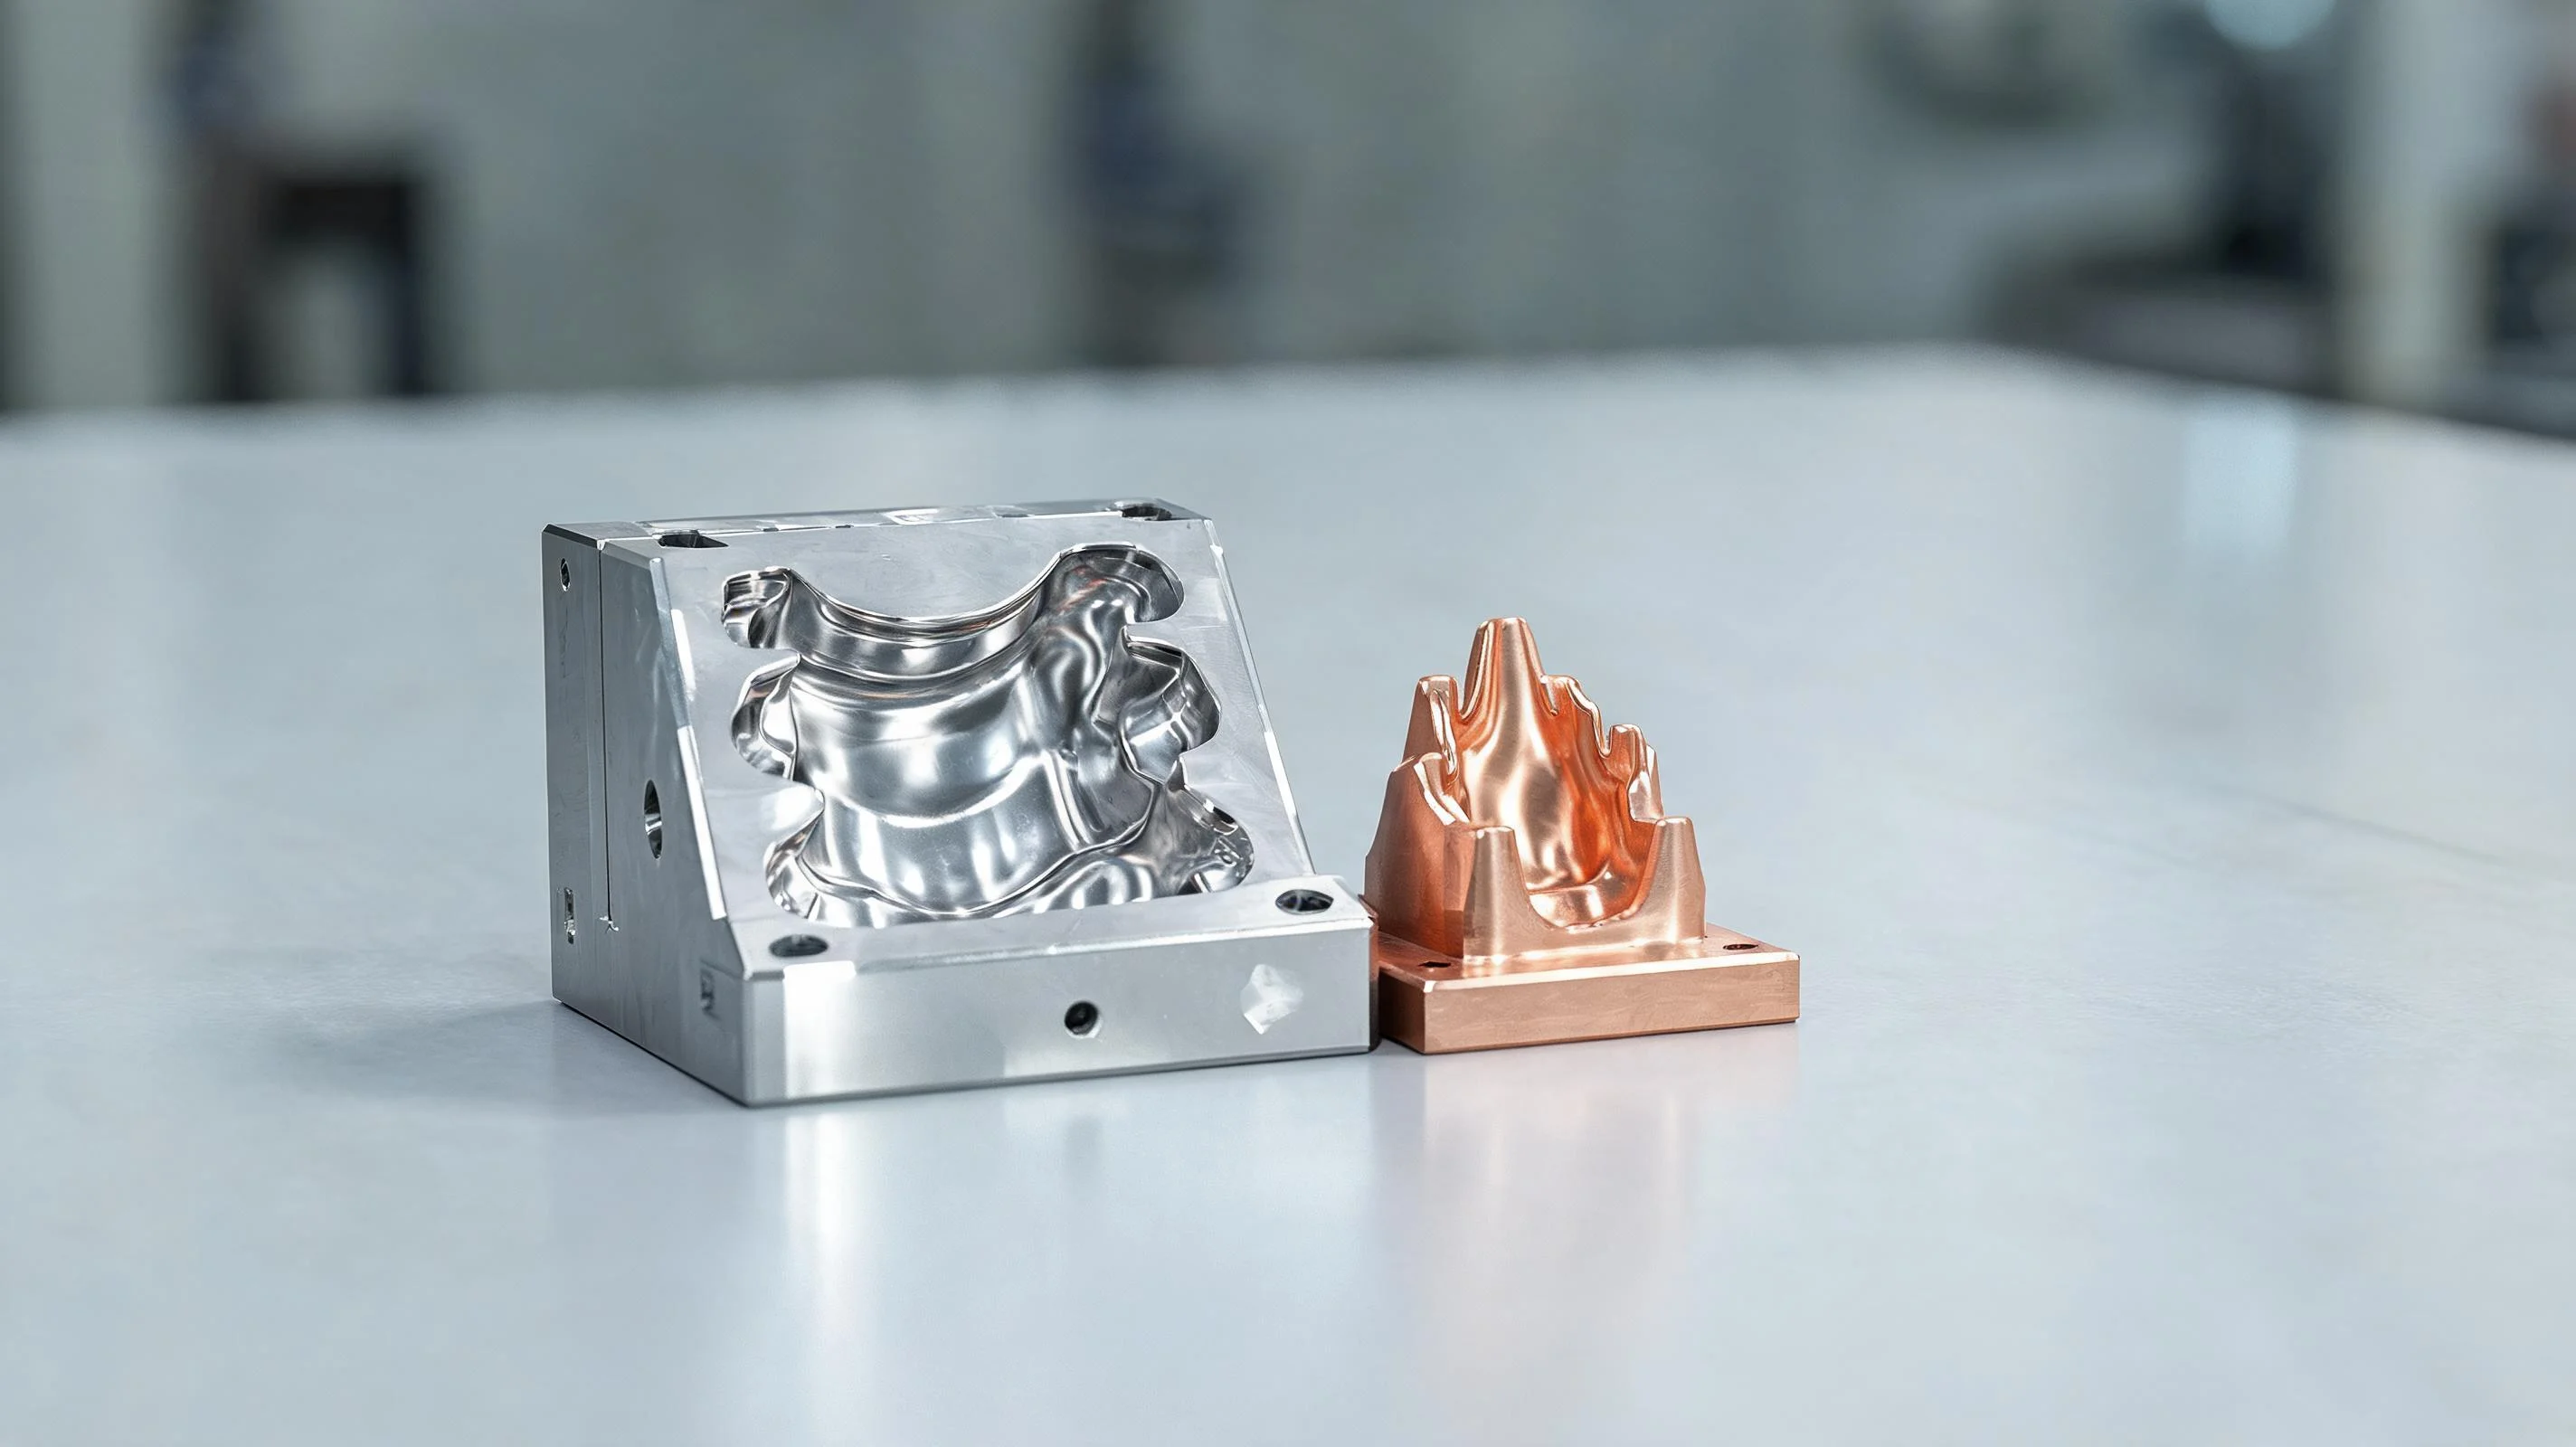
Khoang khuôn là một dạng ba chiều phức tạp. Nó có thể được gia công trực tiếp hoặc có thể được cắt dưới dạng điện cực và sau đó đốt vào thép bằng EDM. Hầu hết công việc tạo khoang được thực hiện bằng thép công cụ cứng như P20, H13 hoặc NAK80 hoặc bằng thép không gỉ khi có vấn đề ăn mòn. Các bộ phận được làm từ một khối rắn nên toàn bộ công việc là loại bỏ vật liệu trong khi vẫn giữ được hình thức và độ hoàn thiện.
Các yêu cầu luôn giống nhau: bề mặt hoàn thiện đồng nhất, khoang phù hợp với thiết kế và chi tiết giữ sâu trong hình thức. Khuôn không khớp với hình in là phế liệu, vì vậy quy trình này phải được lặp lại từ điện cực đầu tiên đến điện cực cuối cùng.
Chọn Máy để Gia công Khuôn
Công việc tạo khuôn được thực hiện tốt nhất trên máy đủ cứng để cắt mà không bị rung và đủ độ lặp lại để giữ được lớp hoàn thiện đẹp. Handemo VMC1370D được điều chỉnh để hoàn thiện khuôn, với độ cứng và khả năng kiểm soát trục xoay mà khoang đúc cần có. Đối với khoang nhỏ hơn, VMC1160 xử lý công việc với cùng khả năng lặp lại.
Trục chính là bộ phận quan trọng nhất. Trục xoay chạy trơn tru ở tốc độ mà một máy cắt nhỏ cần là thứ cho phép bạn thực hiện công đoạn hoàn thiện nhẹ nhàng mà không để lại vết trên bề mặt. Cấu trúc máy cũng phải cứng, vì cắt nhẹ hầu hết sẽ loại bỏ lò xo trong máy nếu khung không cứng.
Dụng cụ gia công khoang khuôn
Dụng cụ dành cho khoang khuôn thường là máy phay đầu bi, với nhiều kích cỡ khác nhau. Một công cụ lớn sẽ gia công thô khoang nhanh chóng, sau đó các công cụ nhỏ hơn sẽ thực hiện các chi tiết. Khi khoang càng sâu, dụng cụ sẽ dài hơn và dụng cụ dài sẽ ít cứng hơn.Đây là nơi mà các vấn đề về hoàn thiện thường bắt đầu.
Chúng tôi sử dụng một dao cắt ngắn, sắc ở bất cứ nơi nào hình dạng cho phép và chúng tôi bước qua một lượng nhỏ để lượng sò còn sót lại giữa các lần cắt là tối thiểu. Mũi bi bị mòn sẽ xuất hiện dưới dạng một dải xỉn màu trên bề mặt, vì vậy chúng tôi thay thế dụng cụ trước khi nó mất đi cạnh. Để có độ hoàn thiện tốt, chúng tôi có thể thực hiện bước cuối cùng với đường cắt rất nhẹ và bước tiến chậm.
Các bước gia công
Trình tự thông thường là gia công thô, bán tinh và hoàn thiện. Gia công thô loại bỏ hầu hết vật liệu bằng một dụng cụ lớn và vết cắt nặng. Việc bán hoàn thiện để lại một khoản trợ cấp nhỏ, thậm chí cho công cụ hoàn thiện. Quá trình hoàn thiện sẽ đưa dụng cụ lên bề mặt bằng một bước nhất quán để tạo ra hình dáng và độ hoàn thiện cuối cùng.
Mỗi lần gia công đều có một mục đích. Nếu bạn bỏ qua quá trình bán tinh và đi thẳng từ thô đến hoàn thiện, công cụ hoàn thiện sẽ nhận thấy dung sai không đồng đều và quá trình hoàn thiện bị ảnh hưởng. Bằng cách giữ cho lượng cho phép đều nhau, độ hoàn thiện sẽ đồng đều.
Gia công điện cực
Khi một khoang bị đốt cháy bởi EDM, cửa hàng sẽ gia công một điện cực đồng có hình dạng nghịch đảo. Điện cực phải khớp chính xác với khoang vì bất kỳ lỗi nào trong điện cực đều xuất hiện ở vết bỏng. Đồng mềm và dễ cắt nhưng dễ mài mòn dụng cụ và lưỡi sắc.
Chúng tôi gia công điện cực bằng dao cắt sắc bén và đường chuyền hoàn thiện nhẹ. Điện cực cần được chăm sóc giống như chính khoang, vì chính phần chính sẽ xác định phần cuối cùng. Điện cực tốt là một bài kiểm tra tốt về khả năng giữ chi tiết của máy.
Vật liệu và cách chúng cắt
Vật liệu quyết định cách thức hoạt động của máy cắt. P20 là loại thép được tôi cứng trước có khả năng gia công tốt và là lựa chọn phổ biến cho các khuôn sản xuất. H13 là thép gia công nóng có khả năng giữ nhiệt độ cao và được sử dụng để đúc khuôn. NAK80 là thép được tôi cứng trước, có khả năng đánh bóng tốt và được sử dụng cho các bộ phận quang học và các chi tiết nhỏ. Thép không gỉ có khả năng chống ăn mòn nhưng mài mòn nhiều hơn nên cần có dụng cụ được phủ lớp phủ và bước tiến ổn định.
Đối với điện cực đồng, vật liệu mềm nhưng có gờ. Chúng tôi sử dụng một công cụ sắc bén và cắt nhẹ để giữ cho cạnh sạch sẽ. Bước tiến và tốc độ được điều chỉnh theo vật liệu chứ không phải theo toàn bộ công việc.
Tránh các vấn đề về nấm mốc thông thường
Các vấn đề trong gia công khuôn có thể đoán trước được. Tiếng trò chuyện xuất hiện khi thiết lập quá nhẹ hoặc công cụ quá dài. Độ hoàn thiện kém là do dụng cụ bị mòn hoặc lượng cho phép không đồng đều. Sự lệch chiều xảy ra do máy không ổn định về nhiệt hoặc một bộ phận chuyển động trong bộ phận cố định.
Cách khắc phục thường giống nhau: giữ cho thiết lập chắc chắn, sử dụng dụng cụ sắc bén, giữ mức cho phép đồng đều và để máy chạy ở nhiệt độ đồng đều. Khi những thứ này được đặt vào đúng vị trí, công việc khoang có thể lặp lại.
Chất làm mát và Kiểm soát phoi
Chất làm mát thực hiện hai công việc trong khoang: nó giữ cho dụng cụ nguội và loại bỏ phoi.Trong một khoang sâu, việc làm sạch chip là nhiệm vụ khó khăn hơn. Nếu phoi đọng lại ở đáy khuôn thì chúng có thể được cắt lại, đánh dấu bề mặt và làm mòn dụng cụ.
Chúng tôi hướng tới chất làm mát để quét phoi ra khỏi khuôn và chúng tôi có thể sử dụng không khí trên đường hoàn thiện trong đó việc cắt nhẹ sẽ để lại ít phoi. Giữ cho khoang khuôn thông thoáng là một phần của việc giữ cho lớp hoàn thiện sạch sẽ.
Suy nghĩ về công việc khuôn của bạn
Nếu bạn gia công các khoang, điện cực hoặc dụng cụ và khuôn khác, việc lựa chọn máy phụ thuộc vào độ cứng và độ lặp lại hơn là tốc độ. Một chiếc máy có độ hoàn thiện tốt trong suốt quá trình chạy và trục xoay xử lý các công cụ nhỏ mà khuôn cần sẽ phục vụ tốt cho bạn.
Chúng tôi rất vui được trò chuyện về khuôn và công cụ mà bạn vận hành cũng như đề xuất một chiếc máy phù hợp với nó. Hãy liên hệ thông qua biểu mẫu liên hệ bên dưới và chúng tôi sẽ quay lại với các tùy chọn.