CNC Gia công đế khuôn: Quy trình và máy móc
Công việc đúc khuôn thường được mô tả là công việc đúc khuôn, nhưng hầu hết thời gian trong xưởng làm khuôn là dành cho các tấm mang khuôn đúc. Đế là một chồng các tấm thép dày phải được hoàn thiện bằng phẳng, song song và vuông vức, có các túi đặt miếng đệm mà không bị rung chuyển và các lỗ dẫn hướng giúp đưa hai nửa trở lại thẳng hàng mỗi khi dụng cụ đóng lại. Khi một tấm không phẳng thì không có vật gì được bắt vít vào nó cũng sẽ phẳng và người lắp ráp sẽ phát hiện ra điều đó.
Hướng dẫn này nói về khía cạnh công việc của tấm: bệ khuôn thực sự phải làm những gì, các loại thép liên quan, trình tự giữ cho tấm lớn ổn định trong quá trình gia công, cách giữ phôi cần thiết và máy móc mà chúng tôi sẽ lắp đặt trên đó. Nếu bạn định cắt khoang khuôn chứ không phải tấm xung quanh nó, hướng dẫn gia công khoang khuôn của chúng tôi sẽ đề cập đến lộ trình đó; cái này nằm trên đế, các tấm và hệ thống dẫn hướng.
Đế khuôn có nhiệm vụ gì
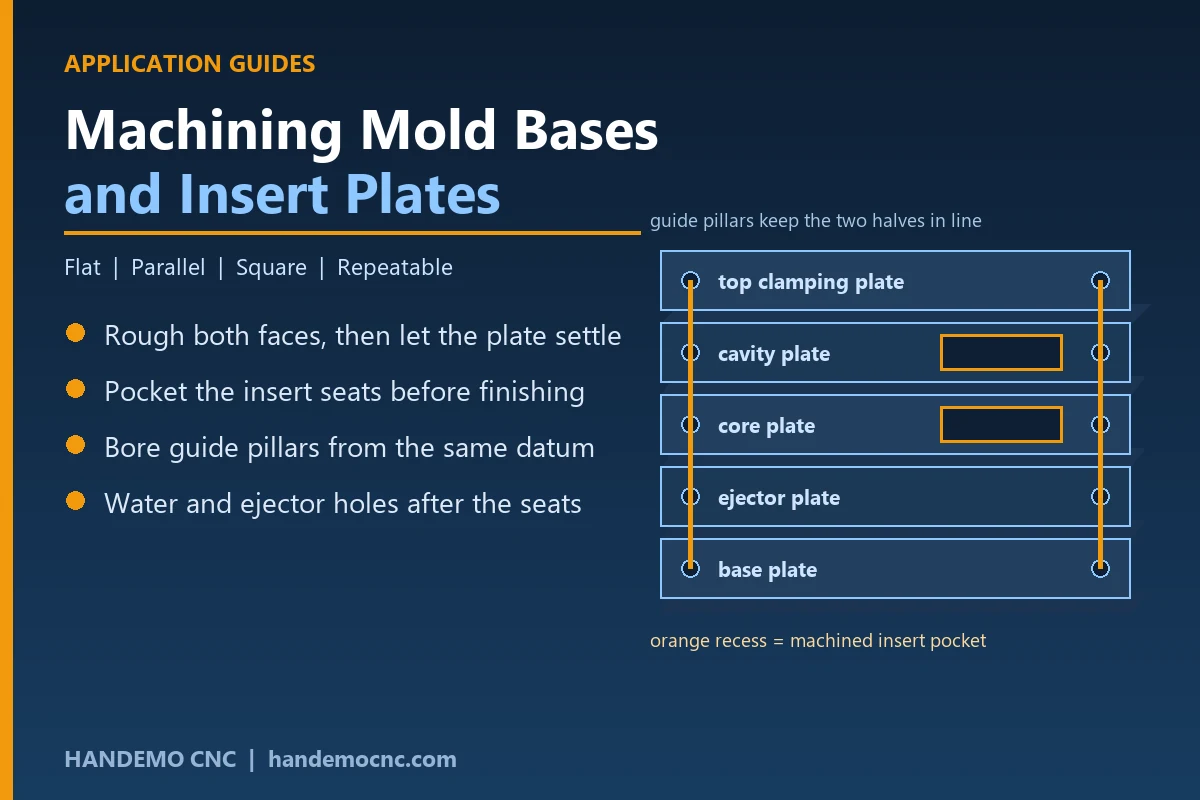
Một cơ sở là một khung có nhiều công việc cùng một lúc. Nó phải giữ khoang và lõi chèn trong mối quan hệ cố định với nhau, dẫn các nửa thẳng hàng trong mỗi chu kỳ, vận chuyển hệ thống phun và cung cấp các mạch nước kéo nhiệt ra khỏi dụng cụ. Mỗi nhiệm vụ liên quan đến một tính năng khác nhau và mỗi tính năng có vị trí riêng trong trình tự gia công.
Khuôn mặt quan trọng nhất. Các nửa cố định và nửa chuyển động tham chiếu lẫn nhau thông qua các mặt phân khuôn của chúng, do đó các mặt ngoài của mỗi tấm phải phẳng và song song với nhau. Nếu không, tấm đệm sẽ bị mài mòn hoặc bị cạo khi lắp ráp và việc làm chêm phần đế là dấu hiệu cho thấy quá trình gia công chưa bao giờ hoàn tất.
Tiếp theo là ghế ngồi: các túi giữ các hạt dao, trụ dẫn hướng và lỗ ống lót, cũng như kiểu dáng của đầu phun và lỗ nước. Các túi quyết định vị trí của khoang và mức độ hỗ trợ của nó. Các lỗ dẫn hướng quyết định xem các nửa có thẳng hàng hay không. Túi hơi rộng cho phép hạt dao dịch chuyển dưới áp suất phun; vị trí lỗ khoan dẫn hướng được gia công sẽ kéo các nửa sang một bên khi dụng cụ đóng lại.
Các loại thép bạn sẽ thấy
Hầu hết các đế được cắt từ tấm trơn hoặc tấm được tôi cứng trước thay vì thép công cụ, vì tấm đệm không tạo thành bộ phận mà miếng chèn mới tạo thành.Các lựa chọn phổ biến là tấm carbon thấp hoặc trung bình dành cho các công cụ nhỏ và nguyên mẫu, tấm được làm cứng trước trong đó các túi và lỗ dẫn hướng sẽ được kẹp nhiều lần và tấm không gỉ dành cho các công cụ chạy polyme ăn mòn hoặc bảo quản ẩm giữa các lần chạy.
- Tấm thép nhẹ dành cho các công cụ nguyên mẫu và đế ngắn hạn
- Tấm được làm cứng sẵn dành cho cơ sở sản xuất được lắp ráp và bóc tách nhiều lần
- Tấm không gỉ dành cho nhựa ăn mòn và dụng cụ y tế hoặc dụng cụ tiếp xúc với thực phẩm
- Các miếng đệm và trụ dẫn hướng được làm cứng, được lắp vào các tấm luôn mềm mại xung quanh chúng
Tình trạng của tấm quyết định thao tác đầu tiên nhiều hơn là cấp độ. Tấm cán nóng có lớp vỏ và lực căng được khóa vào đó. Nếu bạn loại bỏ da khỏi một mặt mà không phải mặt kia, sự cân bằng sẽ thay đổi và tấm sẽ bị cong. Việc cắt cả hai mặt trong cùng một lần kẹp và để lại một khoảng dư thừa nhẹ cho đường hoàn thiện sau này là nguyên nhân ngăn tấm chuyển động sau khi nó được bỏ túi.
Thứ tự thực hiện
Về cơ bản thì trình tự không phải là vấn đề được ưu tiên. Nó là thứ giữ cho chi tiết phẳng khi thao tác cuối cùng kết thúc.
Thô cả hai mặt trước
Gia công thô cả hai mặt trong một lần kẹp để tấm giải phóng ứng suất đồng đều, sau đó để yên trước khi hoàn thiện. Việc loại bỏ vật liệu nặng nên được thực hiện ngay từ đầu, khi tấm vẫn còn dày và cứng, chứ không phải sau khi đã cắt các túi vào đó. Trong trường hợp tấm lớn, việc thực hiện cắt thô nhiều lần ở một bước ổn định trên thiết bị cố định sẽ dễ dàng hơn so với một lần cắt nặng.
Bỏ ghế vào túi
Các hốc chèn thường được gia công sau khi các mặt được làm nhám và tấm đã ổn định. Cắt chúng bằng dụng cụ cứng và bước qua có kiểm soát thay vì với tầm với dài, vì thành túi được cắt bằng dụng cụ linh hoạt sẽ không vuông góc với mặt phía trên nó. Trường hợp túi có góc bên trong mà máy cắt quay không thể chạm tới, góc đó được để lại cho EDM hoặc hoàn thiện bằng tay và cần phải thỏa thuận điều đó với người chế tạo dụng cụ trước khi tấm đi đến máy cắt dây.
Khoan trụ dẫn hướng và lỗ ống lót
Lỗ dẫn hướng là sự căn chỉnh của toàn bộ dụng cụ, do đó, trong số các tính năng quan trọng, chúng được gia công cuối cùng và từ cùng mốc chuẩn với hốc. Chán chúng trong cùng một khung cảnh, thay vì trên máy thứ hai sau khi tấm đã được di chuyển, là cách bảo hiểm rẻ nhất trong công việc. Các lỗ khoan thường được hoàn thiện bằng đầu móc hoặc doa cho phù hợp với trụ sẽ được ép vào và khớp nối phải đủ chặt để giữ trụ mà vẫn cho phép ép mà không làm biến dạng tấm.
Đường nước, lỗ phun và các tính năng lấy nước
Các đường nước và lỗ phun đi theo các ghế để mũi khoan lệch không thể làm hỏng lỗ khoan đã hoàn thiện hoặc đâm vào thành túi.Các mạch khoan chéo cần cắm ở các đầu và cần kiểm tra mạch bằng không khí trước khi lắp ráp thay vì tìm đường bị chặn sau khi công cụ đã chạy một lô.
Gia công trên đĩa lớn
Các tấm lớn là những bộ phận có nhiều khả năng được gia công không bằng phẳng nhất bằng chính bàn kẹp. Một tấm được kẹp chặt vào bàn không đúng sẽ bị cắt về trạng thái kẹp, sau đó bật trở lại ngay khi kẹp bung ra và lỗi chỉ xuất hiện khi lắp ráp.
Ba thói quen có thể giải quyết phần lớn rủi ro. Hỗ trợ tấm trên toàn bộ diện tích của nó bằng các tấm song song phù hợp hoặc một tấm phụ hình vuông, để không có gì bị bắc cầu giữa hai điểm tiếp xúc. Giữ kẹp trên các điểm cứng thay vì ở giữa nhịp và thực hiện các đường hoàn thiện với áp lực nhẹ. Và đối với một tấm phải được xoay để tiếp cận cả hai mặt, hãy gia công một cặp gờ hoặc sử dụng hàm mềm để thiết lập thứ hai lặp lại trên cùng một tham chiếu mỗi lần.
Khi tấm mỏng so với diện tích của nó, bàn từ tính hoặc tấm chân không sẽ dàn trải lực giữ trên bề mặt và loại bỏ hoàn toàn các điểm áp suất cục bộ. Đối với một cửa hàng chạy lặp đi lặp lại cùng một nhóm đế, một thiết bị cố định chuyên dụng có các điểm dừng cố định sẽ tự thanh toán trong lô đầu tiên.
Các loại máy mà chúng tôi sẽ báo giá cho công việc cơ bản
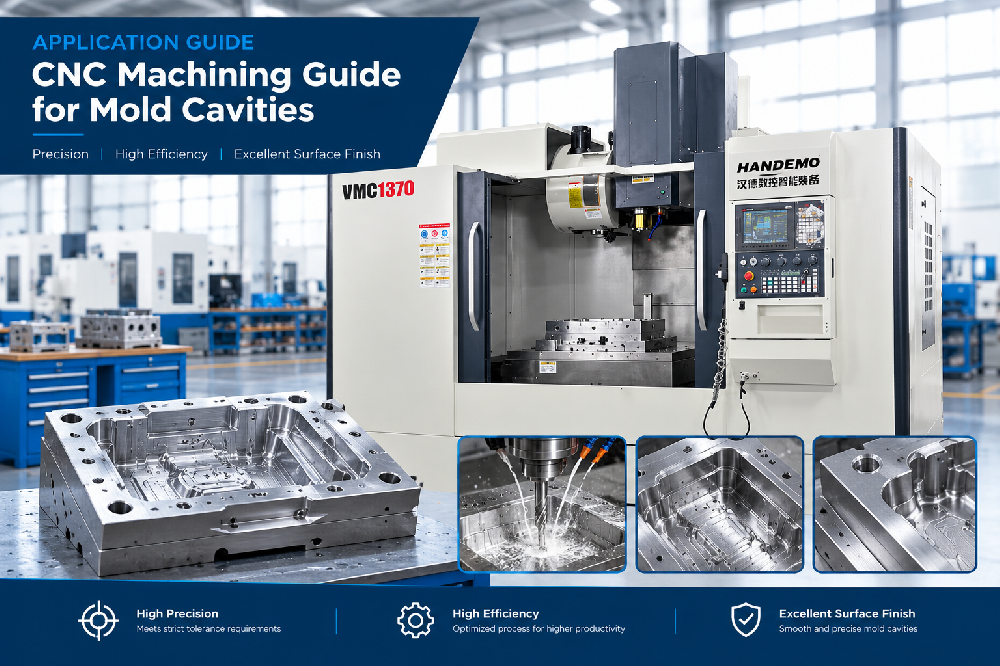
Công việc cơ bản chủ yếu là phay mặt, phay hốc và móc lỗ trên tấm rộng thay vì cao, hướng vào trung tâm gia công thẳng đứng có đủ bàn và hành trình để phủ tấm trong một số cài đặt. Trong phạm vi sản phẩm của chúng tôi, VMC1370D là loại máy mà chúng tôi sẽ xem xét đầu tiên: nó được chế tạo theo nhóm khuôn và khuôn, với bàn dành cho đế lớn và trục xoay để hoàn thiện thành túi. Đế nhỏ hơn và đế đệm vừa vặn thoải mái trên VMC1160.
Ở những nơi có túi sâu hoặc bộ phận có các tính năng có thể tiếp cận tốt nhất từ bên cạnh, máy nằm ngang sẽ cắt giảm số lượng cài đặt. HMC800DT lập chỉ mục cho pallet để một số mặt của đế được gia công mà không cần nhả tấm, điều này giữ cho các mặt, túi và lỗ dẫn hướng liên quan với nhau.Đối với các tấm mang các đường trượt góc, bộ nâng hoặc mạch nước ba chiều, bệ năm trục hoàn thành công việc góc cạnh mà không cần thiết bị cố định đặc biệt và HTMC800T bao gồm các dòng có hình dạng đó.
Khi đế được sản xuất với số lượng lớn, điểm nghẽn thường là tải chứ không phải cắt. máy xúc giàn hoặc một nhóm pallet cho phép gia công một tấm trong khi tấm tiếp theo được đặt và vì phần đế nặng và khó nâng bằng tay nên đây chính xác là loại bộ phận phù hợp với tự động hóa. Quy tắc mà chúng tôi sẽ áp dụng là tự động hóa công việc xử lý bản đã chạy sạch chứ không phải công việc có quy trình vẫn đang được thay đổi.
Kiểm tra lắp ráp trước khi xuất xưởng
Phần đế vẫn chưa hoàn thiện khi thực hiện lần cắt cuối cùng. Quá trình hoàn tất khi các tấm khớp lại với nhau và hệ thống dẫn hướng trượt mà không bị ràng buộc. Khi lắp ráp, các bề mặt phân chia được kiểm tra dựa vào cạnh thẳng hoặc tấm bề mặt, các túi được làm xanh để xác nhận các đế chèn trên toàn bộ đế thay vì trên hai góc và các trụ dẫn hướng được kiểm tra xem có chuyển động tự do khi các tấm được đóng và vít được kéo xuống.
Tìm một chỗ ngồi chỉ chạm vào hai góc ở xưởng máy rẻ hơn nhiều so với ở báo chí. Giữ một tấm bề mặt và một máy ép điểm bên cạnh khu vực lắp ráp, đồng thời ghi lại sự tiếp xúc của chỗ ngồi cho từng dụng cụ, biến cảm giác "cảm thấy ổn" chủ quan thành điều gì đó mà ca tiếp theo có thể lặp lại.
Câu hỏi thường gặp
Đế khuôn có thể được gia công từ một tấm thay vì một chồng khuôn được không?
Các công cụ nhỏ đôi khi được cắt từ một khối, nhưng đế xếp chồng lên nhau sẽ dễ gia công hơn, dễ bảo trì hơn khi một tấm đơn bị mòn và dễ sửa đổi hơn khi bộ phận thay đổi. Đối với mọi thứ trong quá trình sản xuất, ngăn xếp là con đường thực tế.
Nên cắt túi trước hay sau khi làm xong các mặt?
Túi sau khi các mặt đã được gia công thô và tấm đã ổn định, nhưng vẫn để lại lớp hoàn thiện trên các mặt cho đến khi các túi và lỗ khoan hoàn thành. Bằng cách đó, các mặt tham chiếu được gia công lần cuối, từ tấm như nó sẽ tồn tại cuối cùng.
Làm thế nào để bạn ngăn một chiếc đĩa lớn cúi đầu?
Thô cả hai mặt trong cùng một lần kẹp, để tấm cố định, đỡ hoàn toàn khi được kẹp và kết thúc bằng lực ấn nhẹ. Hầu hết hiện tượng cong xuất phát từ sự giải phóng ứng suất không đồng đều và từ chính phần kẹp chứ không phải từ dao cắt.
Đế có cần trung tâm gia công ngang không?
Chỉ khi hình học yêu cầu. Một tấm phẳng có các túi và lỗ trên một mặt chạy tốt trên máy đứng.Trong trường hợp bộ phận mang các đặc điểm quan trọng trên một số mặt, việc lập chỉ mục theo chiều ngang sẽ giúp chúng liên kết với nhau mà không cần kẹp lại tấm.
Để báo giá cơ sở bạn cần những gì?
Bản vẽ tấm với các vị trí hốc và lỗ khoan, vật liệu và tình trạng của tấm, kích thước hạt dao cho mặt tựa và số lượng dụng cụ hàng năm. Nhờ đó, chúng tôi có thể đề xuất trình tự vận hành, phương pháp làm việc và máy mang chu trình trong phạm vi của chúng tôi.
Gửi cho chúng tôi đĩa bạn đang cố gắng sản xuất
Gửi bản vẽ, tình trạng vật liệu và số lượng hàng năm, chúng tôi sẽ gửi lại trình tự vận hành, thiết bị cố định và máy phù hợp với công việc trong phạm vi của chúng tôi. Handemo đã chế tạo máy công cụ từ năm 2008 và cung cấp cho người mua ở hơn 150 quốc gia từ một nhà máy rộng 220.000 m2, vì vậy, chúng tôi muốn cho bạn biết những chân đế nào nên đặt trên máy thẳng đứng với một vật cố định đơn giản hơn là bán cho bạn một ô không phù hợp với thể tích. Trang sản xuất khuôn mẫu của chúng tôi liệt kê các dòng máy mà chúng tôi xây dựng cho công việc này và bộ hướng dẫn ứng dụng rộng hơn bao gồm các dòng bộ phận lân cận.
Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công khoang khuôn và điện cực | CNC Hướng dẫn gia công vỏ ổ trục và mặt bích | VMC vs HMC: Cách chọn trung tâm gia công