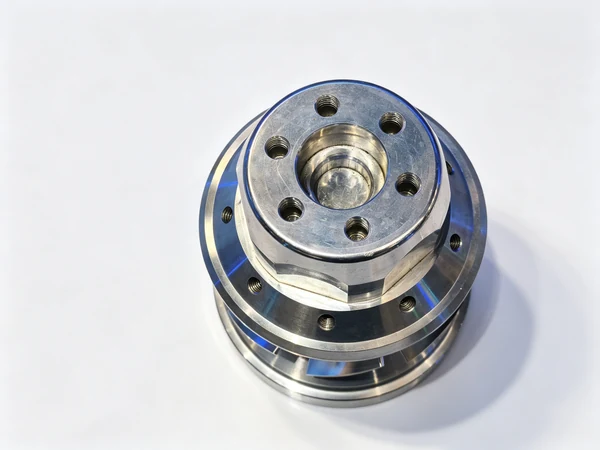
Gia công chi tiết khớp robot: vỏ và mặt bích
Một cánh tay robot không hỏng ở cổ tay vì động cơ quá nhỏ. Nó hỏng vì vỏ khớp mang hộp giảm tốc đã không còn tròn nữa. Vỏ là một vòng mỏng có ổ đỡ ở một đầu, vòng lỗ bu lông ở đầu kia, và gần như không có gì ở giữa để giữ hình dạng. Tiện nó trong má kẹp mềm thì ra tròn. Khoan vòng lỗ bu lông sau đó trên máy khoan đứng thì vòng sẽ chạy. Sáu tháng sau cánh tay có độ rơ ở trục đó và không ai chỉ ra được ngày nó xảy ra.
Bài này nói về các chi tiết bên trong một khớp robot: vỏ hộp giảm tốc, mặt bích đầu ra, giá đỡ cánh tay và đĩa cycloid. Nội dung gồm vật liệu dùng để làm chúng, thứ tự nguyên công nên chạy, máy phù hợp với từng nhóm chi tiết, và những thói quen kẹp giữ cho một vòng mỏng không biến thành hình ô van.
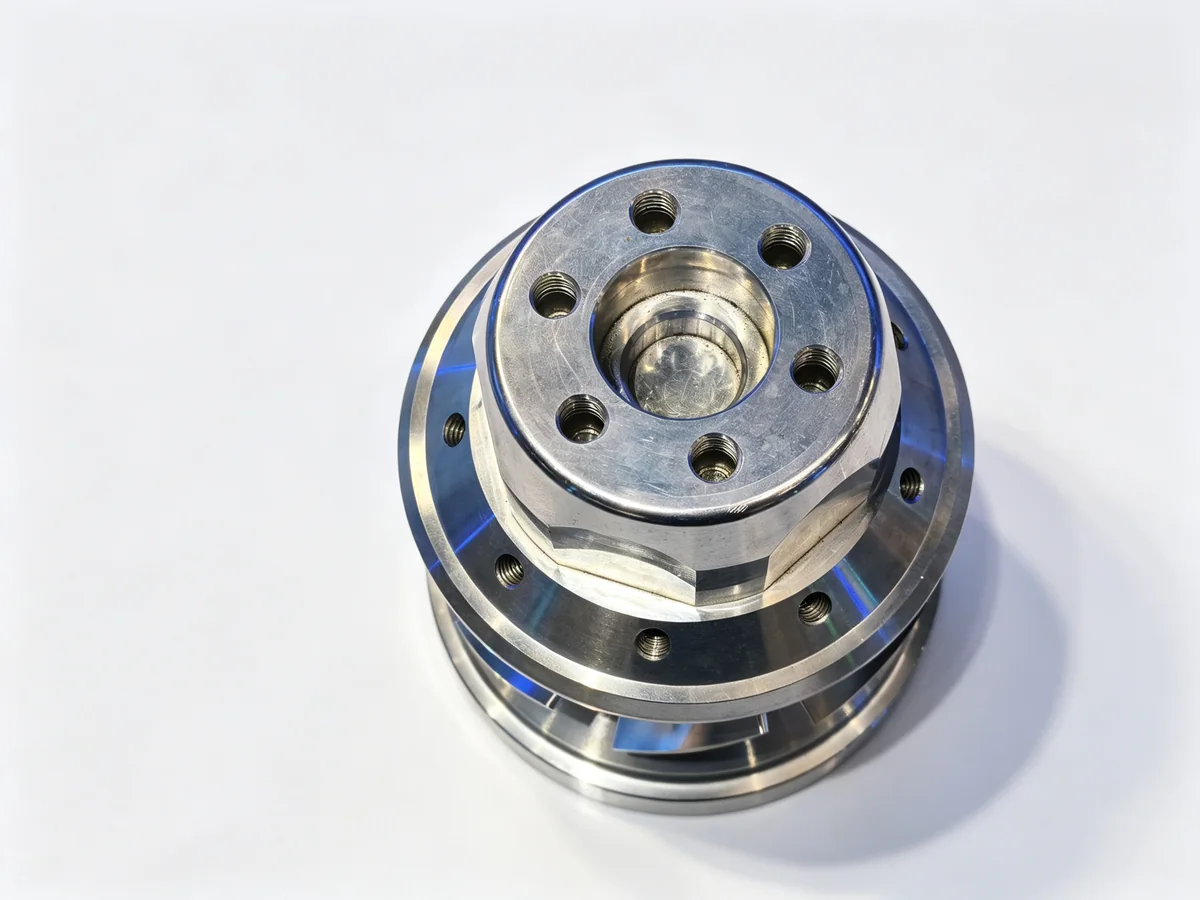
Bên trong một khớp robot có gì
Cánh tay sáu trục có sáu khớp. Mỗi khớp là một hộp giảm tốc có động cơ bắt vít vào, và hộp giảm tốc thường là RV reducer ở trục đế và trục vai, còn harmonic drive ở các trục cổ tay. Hai thiết kế trông giống nhau từ bên ngoài nhưng gia công rất khác nhau.
RV reducer là thiết kế hai cấp. Cấp một là một cặp bánh răng trụ. Cấp hai là đĩa cycloid chạy bên trong một vành răng có chốt, dẫn động bằng ổ lệch tâm trên trục vào. Mô men được lấy ra từ các chốt trên mặt bích đầu ra. Vì đường truyền lực đi qua vành răng và các chốt thay vì qua một màng đàn hồi mỏng duy nhất, RV reducer chịu mô men và tải va đập lớn hơn nhiều, đó là lý do nó nằm ở đế và vai của robot, và trong các khớp của bộ định vị và bàn quay.
Harmonic drive dùng một màng đàn hồi thành mỏng biến dạng khi quay. Nó nhẹ hơn và gọn hơn, và là lựa chọn thường dùng cho các trục cổ tay, nơi tải nhỏ và khớp phải ngắn.
Trong cả hai trường hợp, các chi tiết đã gia công quanh hộp giảm tốc làm cùng một việc: giữ các ổ đỡ đồng trục, giữ các vòng lỗ bu lông đúng tâm, và đủ cứng để cánh tay không bị võng khi cắt hoặc khi mang tải.
Những chi tiết bạn thực sự gia công
Phần lớn xưởng gia công bước vào công việc robot đều bắt đầu với một hoặc hai chi tiết trong số này rồi mở rộng. Danh sách dưới đây là bộ làm việc thực tế.
- Vỏ hộp giảm tốc. Một vòng hoặc một cốc có ổ đỡ bên trong, mặt bích lắp ghép bên ngoài và một vòng lỗ bu lông trên mặt. Chiều dày thành do ổ đỡ và cỡ bu lông quyết định, không do sự tiện lợi khi gia công, nên nó mỏng.
- Mặt bích đầu ra. Một đĩa có vai định tâm, một vòng lỗ bu lông và một lỗ cho trục ra. Thường có rãnh mê cung hoặc rãnh phớt.
- Giá đỡ cánh tay hoặc chạc khớp. Một chạc hoặc một vòng có hai tai, hoặc một hình chữ C hở ôm lấy khớp. Đây là chi tiết pha trộn giữa tiện và phay.
- Tấm đế và gá động cơ. Việc phay tấm phẳng với một lỗ lớn và một mạng lỗ ren. Trông đơn giản, dễ làm sai khi lỗ lớn và mạng lỗ đến từ hai lần gá khác nhau.
- Đĩa cycloid. Một đĩa tôi cứng có prôfin cycloid ở mặt ngoài và một bộ lỗ cho các chốt tay quay. Đây là chi tiết duy nhất trong cụm thường phải đưa cho chuyên gia, vì prôfin cần máy mài hoặc cắt dây EDM và một bước nhiệt luyện xen giữa.
- Vành răng và chốt. Vành răng trong mà đĩa chạy dựa vào. Thường được mua theo bộ cùng đĩa chứ không tự làm.
Vật liệu và điều chúng làm với quy trình
Việc chọn vật liệu do độ cứng và khối lượng quyết định, và nó thay đổi chiến lược cắt nhiều hơn phần lớn bản vẽ gợi ý.
Gang cầu (QT450, QT500, GGG50)
Lựa chọn mặc định cho vỏ hộp giảm tốc và giá đỡ cánh tay trên các cánh tay công nghiệp. Gia công tốt, tắt rung và giữ lỗ không bị đàn hồi trở lại như thép. Cái khó là lớp vỏ ngoài. Phôi đúc đến với bề mặt cứng, sần và một đường phân khuôn, và nếu lát cắt đầu tiên chạy dưới lớp vỏ đó thì miếng dao chỉ mòn một cạnh. Cắt lát đầu sâu hơn, hoặc chạy một lát phá quanh mặt ngoài trước khi chạm vào lỗ.
Thép hợp kim (40Cr, 42CrMo, SCM440)
Dùng cho mặt bích đầu ra, trục và mọi thứ nhận mô men trực tiếp. Cắt sạch khi đã thường hóa và trở nên khó chịu khi đã tôi sơ bộ. Với phôi tôi sơ bộ, hãy dự tính tốc độ cắt thấp hơn, chú ý hơn đến kiểm soát phoi, và một dao doa không rung ở độ vươn bạn cần.
Nhôm (6061, 7075)
Phổ biến trên robot cộng tác và trên các ống cánh tay, nơi khối lượng quan trọng hơn độ cứng. Cắt nhanh, nhưng một vòng nhôm mỏng biến dạng chỉ vì lực kẹp. Má kẹp nhẹ, lực kẹp thấp và một lát cắt lò xo ở bước tinh làm cho chi tiết nhiều hơn là tăng tốc độ trục chính.
Những gì thiếu trong danh sách này
Đĩa cycloid và vành răng thường được thấm than hoặc tôi thể tích rồi mới gia công tinh. Nếu xưởng bạn không có máy mài, chi tiết đó là hàng mua ngoài, và bước hợp lý là gia công vỏ, mặt bích và giá đỡ, còn bộ bánh răng để cho nhà cung cấp không làm gì khác.
Vì sao những chi tiết này khó
Bốn thứ hay hỏng trên chi tiết khớp robot, và cả bốn đều đến từ hình dạng chứ không từ bản vẽ.
Vòng mỏng và lỗ bị ngắt quãng. Vỏ hộp giảm tốc có một ổ đỡ, rồi một thành, rồi một mặt bích có lỗ bu lông. Doa ổ đỡ nghĩa là cắt ngang qua các lỗ hoặc vào một hốc. Dao tải và nhả bốn hoặc sáu lần mỗi vòng quay, đúng là điều kiện làm một cán dao doa dài kêu.
Hai đầu liên quan với nhau nhưng làm ở hai lần gá khác nhau. Ổ đỡ ở một đầu và vòng lỗ bu lông ở đầu kia phải cùng một trục. Nếu chi tiết được tiện qua hai nguyên công và nguyên công thứ hai được rà bằng tay, mối quan hệ đó phụ thuộc vào người trực máy ngày hôm đó.
Thành dịch khi má kẹp mở. Một vỏ có thành 6 đến 8 mm, kẹp ở ba điểm, là một cái lò xo. Nó cắt ra tròn khi đang bị kẹp và ra ô van khi nhả. Số đo lấy trong mâm cặp không nói gì về chi tiết trên bàn nguội.
Giá đỡ hoàn toàn không phải chi tiết tiện. Giá đỡ cánh tay hoặc chạc khớp cần lỗ, hai mặt tai và mặt bắt ghép trong cùng một mối quan hệ. Đó là việc phay, và trên máy ba trục nghĩa là ba lần gá và ba cơ hội mất chuẩn.
Chọn máy
Các chi tiết chia rõ thành việc tròn và việc giá đỡ. Cố làm cả hai trên một máy là chỗ phần lớn lần thử đầu tiên đi sai.
Chi tiết tròn: vỏ hộp giảm tốc, mặt bích đầu ra, giá đỡ dạng vòng
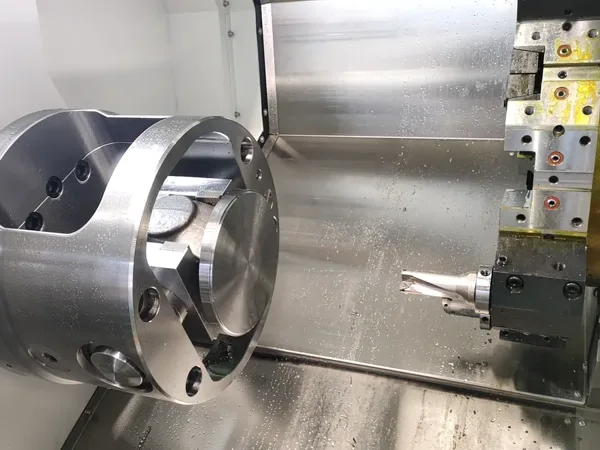
Đây là chi tiết tiện, và hai thứ quyết định máy là đường kính qua băng và lỗ trục chính. Đường kính quyết định vỏ có lọt qua bàn dao khi kẹp trên mâm hoa hay không. Lỗ trục chính quyết định bạn có thể cấp phôi thanh hay mọi chi tiết đều là phôi rời.
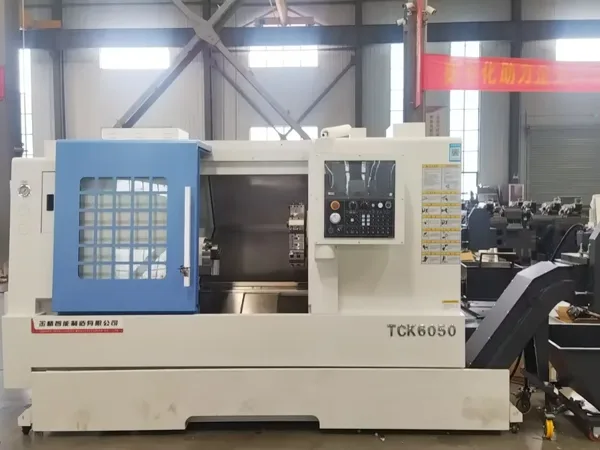
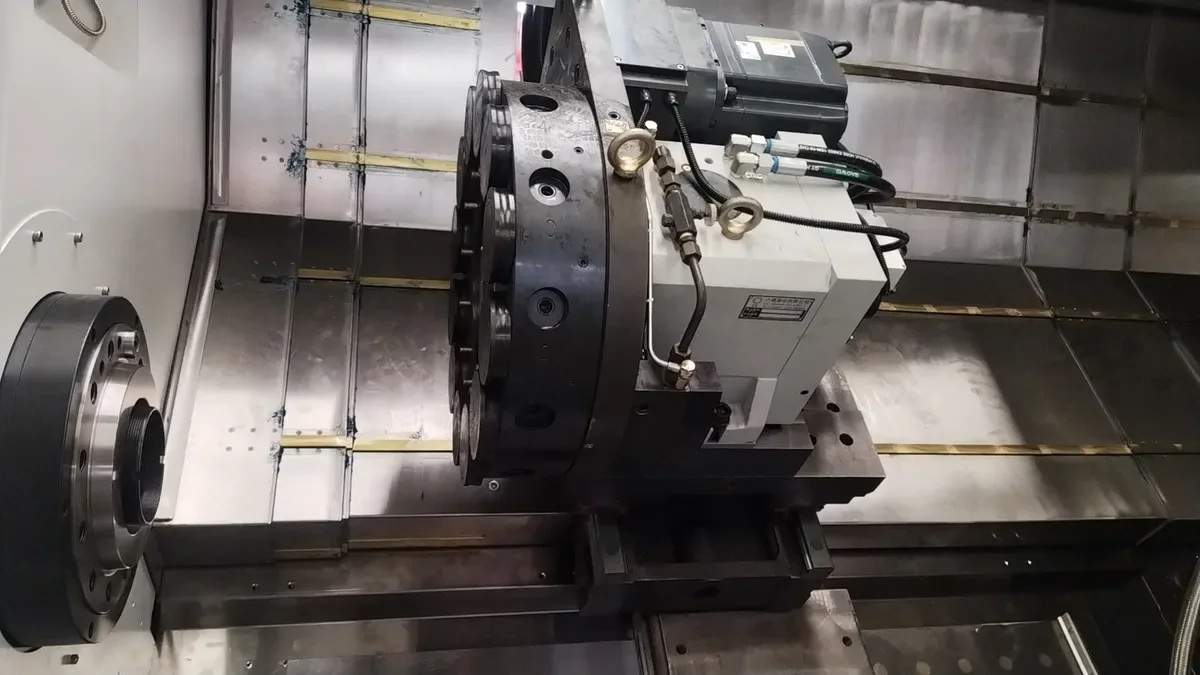
TCK6350B là cỡ bao được phần lớn vỏ khớp robot: 630 mm qua băng, đường kính cắt tối đa 480 mm, lỗ trục chính 96 mm, đầu A2-8 và mâm cặp 10 hoặc 12 inch, với động cơ trục chính 18,5 kW và đầu rơ vôn ve servo 12 vị trí. Với vỏ đường kính tới khoảng 400 mm, máy giữ chi tiết trên má kẹp mềm với đủ chỗ để đầu rơ vôn ve với tới cả lỗ và mặt trong cùng một chu trình.
Khi vỏ lớn hơn mức đó, hoặc lô hàng cần băng dài hơn, TCK80B-1500 nhận nó: đường kính cắt tối đa 800 mm, lỗ trục chính 120 mm, đầu A2-11, 22 kW, chiều dài cắt 1500 mm và đầu rơ vôn ve 12 vị trí trên sống trượt vuông tôi cứng.
Nếu vỏ có lỗ ngang, cửa hướng kính hoặc một mạng lỗ ren trên mặt bích, bài tính thay đổi. Làm những thứ đó trên máy tiện nghĩa là gá lần hai trên máy phay, và lần gá thứ hai là chỗ lỗ và các lỗ bu lông trôi khỏi nhau. Một đầu rơ vôn ve dẫn động có trục Y bỏ được bước đó. TCK56Y tiện lỗ, khoan và tarô mạng lỗ trên mặt bích và phay chi tiết ngang mà không tháo kẹp, đó là mức lợi lớn nhất trên nhóm chi tiết này.
Việc giá đỡ: giá đỡ cánh tay, chạc khớp, tấm đế
Một chạc khớp có một lỗ xuyên qua, hai mặt tai song song nhau và một mặt bắt ghép vuông góc với cả hai. Trên máy phay đứng ba trục đó là ba lần gá: mặt và lỗ, lật lại cho tai thứ hai, rồi dựng đứng lên cho mặt bắt ghép.
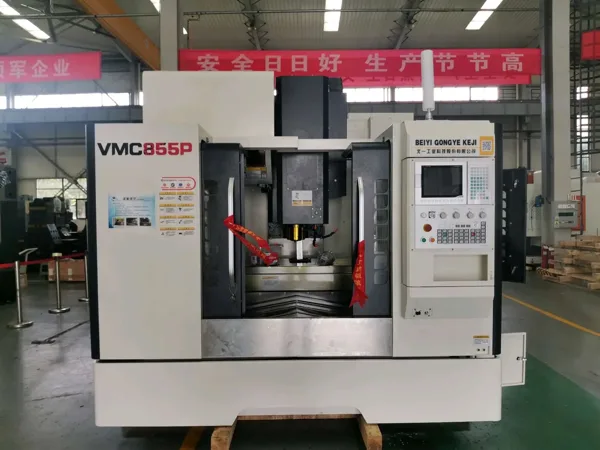
Với cỡ tới bàn 1200 x 600 mm, VMC1160 xử lý nhóm này: hành trình 1100 x 600 x 600 mm, tải bàn 800 kg, BT40 ở 8000 vòng/phút và ổ tích dao đĩa 24 vị trí, trên thân đúc có gân 6500 kg với sống trượt vuông. Đây là máy phần lớn xưởng đã có, và với một giá đỡ vừa trong một hoặc hai lần gá thì nó đủ.
Khi chi tiết cần bốn mặt, máy ngang là câu trả lời tốt hơn. TH500 đặt bàn 1200 x 600 mm trên khung 7200 kg với hành trình 1100 / 750 / 650 mm và trục chính BT40. Giá trị không nằm ở hành trình mà ở hướng: một trụ gá hoặc một bàn gá góc xoay chi tiết thay vì xoay người vận hành, nên lỗ và hai mặt tai ra từ một chuẩn. Trên một chạc cần bốn mặt, đó là hai lần gá thay vì bốn.
Thứ tự nguyên công hiệu quả
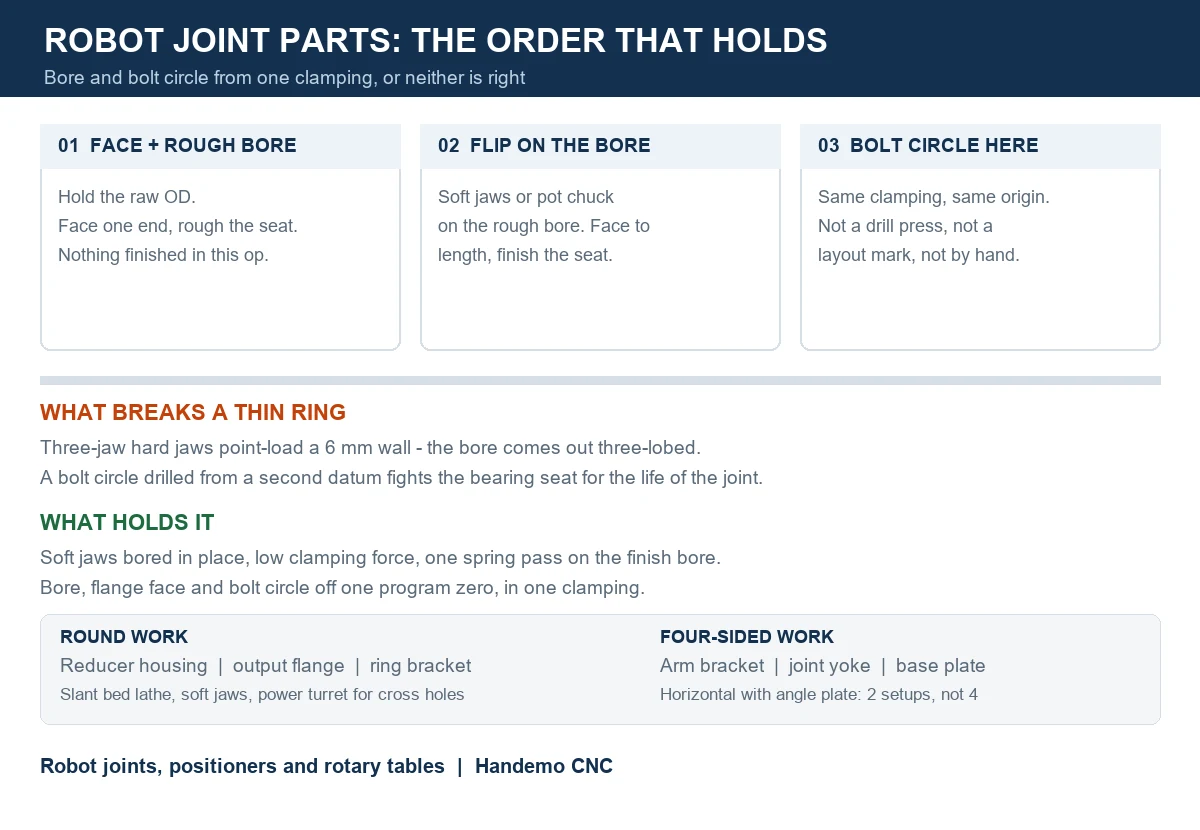
Với vỏ hộp giảm tốc, trình tự dưới đây trụ được qua một lô sản xuất. Nó được viết cho máy tiện có đầu rơ vôn ve dẫn động, và thích ứng được sang máy tiện thường cộng máy phay bằng cách dồn các nguyên công phay xuống cuối.
- Phá phôi trên mọi mặt. Để dư lượng trên lỗ, cả hai mặt đầu và đường kính ngoài. Cắt lớp vỏ đúc trong một lát để các miếng dao không phải cắt cát suốt phần còn lại của lô.
- Tiện mặt và phá lỗ một đầu, kẹp trên đường kính ngoài phôi thô. Bước này xác lập chuẩn thứ nhất và hướng của lỗ. Đừng cố làm tinh bất cứ thứ gì ở đây.
- Lật lại và kẹp trên lỗ phá bằng má kẹp mềm hoặc mâm cặp ống. Tiện mặt đúng chiều dài, doa tinh ổ đỡ và tiện đường kính mặt bích trong cùng lần kẹp. Vì ổ đỡ và mặt bích được cắt mà không xê dịch chi tiết, ổ đỡ vuông góc với mặt theo kết cấu chứ không theo căn chỉnh.
- Khoan và tarô vòng lỗ bu lông trong cùng lần gá, từ cùng gốc chương trình với lỗ. Đây là bước mà phần lớn xưởng chuyển sang máy khoan đứng, và cũng là bước làm họ mất chi tiết. Một vòng lỗ bu lông khoan từ chuẩn thứ hai là một vòng lỗ chống lại lỗ chính.
- Phay chi tiết ngang, cửa hoặc mặt phẳng trước khi doa tinh nếu chi tiết đó cắt vào lỗ. Cắt cửa trước rồi doa sau cho phép lát doa dọn sạch ba via mà cửa để lại bên trong.
- Vát ba via bên trong lỗ trước khi chi tiết rời máy. Một ba via ở mép ổ đỡ là chỗ ổ đỡ tựa lên, và nó vô hình sau khi lắp.
Với mặt bích đầu ra, logic giống nhưng thứ tự đảo lại: vai định tâm và vòng lỗ bu lông thuộc cùng một lần gá, và lỗ được doa tinh từ phía vai để hai thứ giữ đồng tâm.
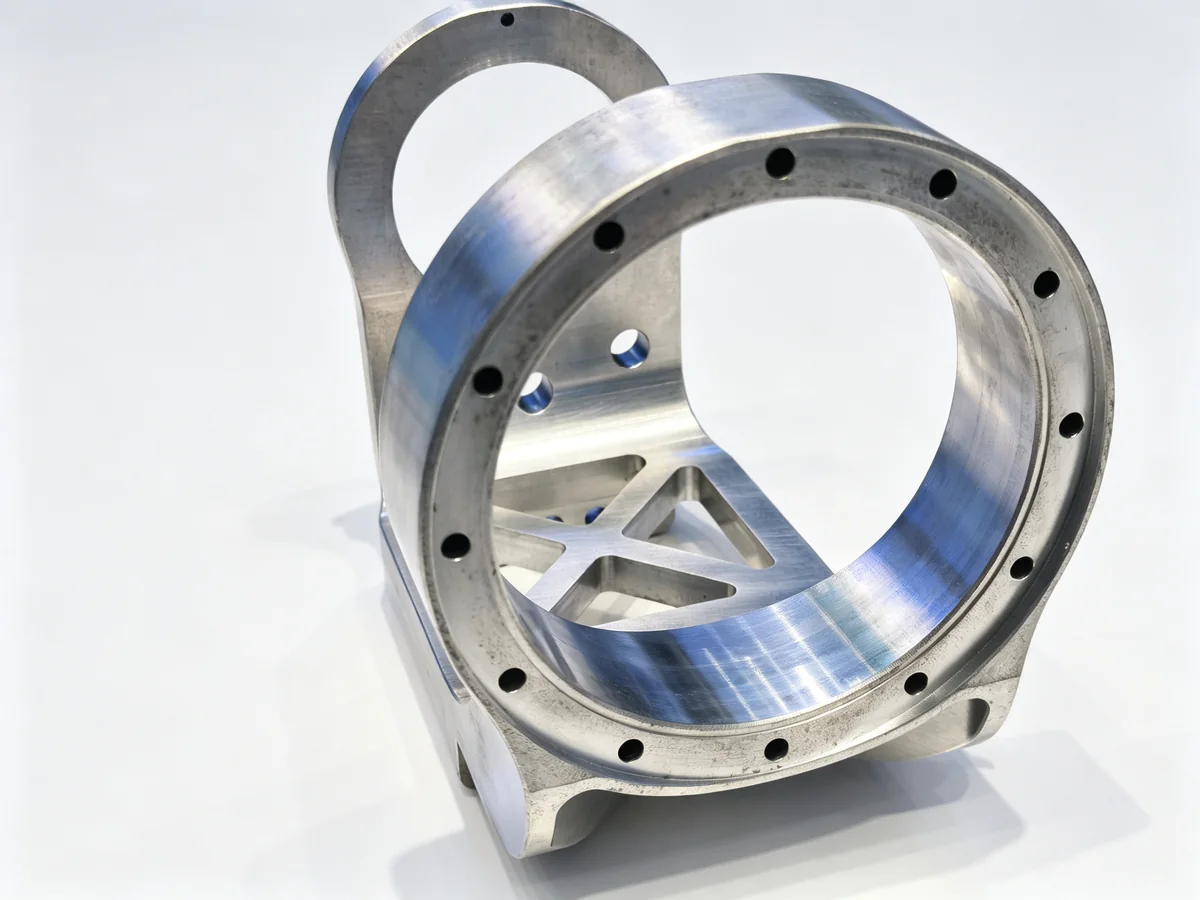
Kẹp mà không biến dạng
Đây là chỗ một quy trình tốt và một quy trình tồi trông giống hệt nhau trên bản vẽ và hoàn toàn khác nhau trên bàn nguội.
Má kẹp cứng ba chấu tải chi tiết mỏng ở ba điểm. Vòng cắt ra tròn khi đang bị kẹp, rồi bật lại khi má kẹp nhả, và lỗ thành hình ba thùy. Cách sửa không phải là lực kẹp lớn hơn. Mà là áp lực tiếp xúc nhỏ hơn trên diện tích lớn hơn.
- Dùng má kẹp mềm được doa theo đường kính chi tiết ngay tại chỗ, để tải kẹp trải trên một cung thay vì ba điểm.
- Với vòng rất mỏng, mâm cặp ống hoặc ống kẹp ôm trọn vòng tốt hơn mọi má kẹp. Mâm cặp ống siết trên toàn chu vi và chi tiết không có chỗ nào để chạy.
- Kẹp trên đặc điểm cứng nhất có sẵn, mà trên vỏ hộp giảm tốc thường là mặt bích, không phải thành.
- Cắt lát tinh với lực kẹp thấp nhất mà vẫn giữ được chi tiết. Nếu chi tiết trượt, câu trả lời là một chốt chặn hoặc một đòn quay, không phải thêm áp lực.
- Chạy một lát lò xo trên lỗ tinh, cắt không khí với cùng chương trình. Nó lấy đi độ võng mà lát trước để lại trong thành.
Trên giá đỡ nhôm, các quy tắc đó áp dụng với lực nhỏ hơn. Một chạc 6061 kẹp như kẹp thép sẽ rời máy với hai tai bị ép vào, và lỗ sẽ không nhận ổ đỡ nếu không dùng máy ép.
Giữ lỗ và vòng lỗ bu lông đi cùng nhau
Kiểu hỏng xuất hiện sáu tháng sau là một khớp có độ rơ không thể chỉnh hết. Nó gần như luôn là mối quan hệ giữa ổ đỡ và vòng lỗ bu lông, không phải hộp giảm tốc.
Hai thói quen giữ mối quan hệ đó trung thực. Thứ nhất, không bao giờ để vòng lỗ bu lông đến từ một dấu vạch hay một vị trí đặt bằng tay. Nó đến từ cùng gốc chương trình với lỗ, trong cùng lần kẹp, trên cùng máy. Thứ hai, khi chi tiết buộc phải sang máy thứ hai, hãy truyền chuẩn bằng một đồ gá định vị trên lỗ đã tinh, không định vị trên đường kính ngoài. Định vị trên đường kính ngoài nghĩa là chiều dày thành đi vào chuỗi kích thước, và trên phôi đúc thì thành là kích thước ít được kiểm soát nhất của chi tiết.
Đồ gá, sản lượng và điểm hoàn vốn
Chi tiết khớp robot hiếm khi là hàng đơn chiếc. Một cánh tay cần sáu khớp, một tế bào cần vài cánh tay, và một nhà cung cấp hộp giảm tốc cần vỏ mỗi tháng. Sản lượng thay đổi câu trả lời đúng.
Dưới vài trăm chiếc một năm, má kẹp mềm và một máy tiện có đầu rơ vôn ve dẫn động là đủ, và ngân sách đồ gá nên dồn vào một cán dao doa tốt và một bộ mâm cặp ống thay vì vào đồ gá chuyên dụng. Từ vài trăm đến vài nghìn, một đồ gá chuyên dụng tự hoàn vốn: một tấm định vị trên lỗ đã tinh, giữ bốn chi tiết một lần trên máy ngang, và cho người vận hành nạp một trạm trong khi trục chính cắt trạm khác. Trên mức đó, chi tiết thuộc về máy tiện-phay hoặc máy ngang có khoang chứa pallet, và thứ tự nguyên công ở trên trở thành một chương trình không ai chạm vào nữa.
Câu hỏi sản lượng thứ hai là bộ bánh răng. Nếu khách hàng cung cấp hộp giảm tốc, phạm vi của bạn là vỏ, mặt bích và giá đỡ, và quy trình trên là toàn bộ công việc. Nếu khách hàng mong một khớp hoàn chỉnh, đĩa cycloid và vành răng phải đến từ một xưởng bánh răng, và tiến độ phải tính cả nhiệt luyện và gia công tinh trước khi lắp.
Làm việc với nhà tích hợp robot
Bản thân chi tiết không phải phần khó của công việc này. Phần khó là cuộc trao đổi trước phoi đầu tiên.
Hỏi khớp dùng hộp giảm tốc nào trước khi báo giá. Lỗ vỏ, mạng lỗ bu lông và chiều dày mặt bích đều do model hộp giảm tốc quyết định, và một vỏ gia công theo bản vẽ của hộp giảm tốc sai là phế phẩm kèm thêm vài nguyên công. Hỏi cánh tay có phải thiết kế cộng tác không, vì khớp cobot thường bằng nhôm và thành mỏng hơn nhiều so với khớp công nghiệp. Hỏi encoder nằm ở đâu, vì encoder gắn bên trong vỏ làm thay đổi các đặc điểm bên trong và lối vào cho cán dao doa.
Điều một xưởng không nên làm là báo giá chỉ từ một model 3D. Model sẽ không nói cho bạn biết phôi đúc đến với đường phân khuôn lệch 2 mm, hay mặt bích có độ dốc rút khuôn, và đó là hai thứ quyết định nguyên công đầu tiên có chỗ nào để kẹp hay không.
Câu hỏi thường gặp
Có thể gia công vỏ khớp robot trên trung tâm gia công đứng tiêu chuẩn không?
Được, nếu vỏ thấp và lỗ tiếp cận được từ trên. Máy đứng có thể doa và tiện mặt một vỏ nông trong một lần gá. Thứ nó không làm tốt là ổ đỡ sâu với độ vươn dài, vì cán dao doa phải chui xuống trong chi tiết mà không có gì đỡ. Với vỏ có ổ đỡ sâu, máy tiện là máy đúng và máy đứng là máy sai.
Vì sao vòng mỏng của tôi ra ô van sau khi tiện?
Áp lực kẹp ở ba điểm. Vòng cắt ra tròn khi đang bị kẹp và bật lại khi nhả. Doa má kẹp mềm theo đường kính chi tiết, giảm lực kẹp và thêm một lát lò xo ở bước tinh loại bỏ phần lớn. Mâm cặp ống loại bỏ phần còn lại.
Nên khoan vòng lỗ bu lông trên máy tiện hay trên máy phay?
Trên máy tiện, trong cùng lần kẹp với lỗ, bất cứ khi nào máy có đủ dao để làm. Chuyển chi tiết sang máy phay nghĩa là vòng lỗ bu lông và lỗ đến từ hai chuẩn khác nhau, và trên một vỏ mỏng thì khác biệt đó chính là độ đảo ở mặt bích đầu ra về sau.
Vật liệu nào là bình thường cho giá đỡ cánh tay robot?
Gang cầu cho cánh tay công nghiệp, nhôm 6061 hoặc 7075 cho cánh tay cộng tác và cho mọi thứ cần cánh tay nhẹ. Thép xuất hiện trên các giá đỡ nhận tải va đập trực tiếp. Vật liệu quyết định chiến lược kẹp nhiều hơn tốc độ cắt.
Tôi có cần máy năm trục cho chi tiết robot không?
Không cần cho vỏ hay mặt bích. Đó là việc tiện hai trục. Một chạc khớp có mặt tai nghiêng hưởng lợi từ trục thứ tư hoặc một máy ngang có bàn gá góc, và năm trục giúp khi chi tiết có đặc điểm trên năm mặt và sản lượng biện minh cho máy. Phần lớn xưởng bắt đầu với một máy tiện và một máy phay đứng ba trục rồi thêm năng lực khi nhóm chi tiết lớn lên.
Làm sao giữ lỗ và mặt bích vuông góc với nhau?
Cắt chúng trong cùng một lần kẹp. Một lần gá làm tinh cả mặt và lỗ cùng nhau biến mối quan hệ đó thành chức năng của máy, không phải của người vận hành. Mỗi lần chi tiết được kẹp lại, mối quan hệ đó được tái lập bằng tay, và việc làm bằng tay thì luôn thay đổi.
Handemo ở đâu trong việc này
Handemo chế tạo hai loại máy mà công việc này cần. Máy tiện thân nghiêng bao được vỏ hộp giảm tốc và mặt bích đầu ra từ chiều dài cắt 500 mm đến băng 1500 mm, với lỗ trục chính từ 65 mm đến 120 mm, và các model tiện-phay có đầu rơ vôn ve dẫn động loại bỏ lần gá thứ hai trên chi tiết có lỗ ngang. Trung tâm gia công đứng và ngang bao được giá đỡ và tấm đế, trong đó máy ngang xứng đáng với vị trí của nó trên mọi thứ phải gia công bốn mặt.
Nếu bạn đang báo giá chi tiết khớp robot và không chắc nhóm chi tiết này thuộc máy nào, hãy gửi bản vẽ. Chúng tôi sẽ nói nguyên công nào nên chạy trước, và chi tiết không bao giờ nên đặt lên máy nào.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038