Gia công bánh răng CNC: quy trình và máy
Bánh răng là loại chi tiết khiến xưởng gia công phải đặt câu hỏi khó trước tiên: mình thực sự gia công chi tiết này hay mua ngoài? Câu trả lời trung thực là phần lớn xưởng gia công mọi thứ xung quanh phần răng, còn bản thân răng chỉ đưa lên máy CNC khi sản lượng thấp hoặc hình học khó. Ranh giới đó chính là nội dung bài viết này.
Bài viết thuộc loạt bài giải pháp gia công của chúng tôi, trong đó mỗi bài lấy một nhóm chi tiết và đi qua phôi, vật liệu, cách gá đặt và loại máy phù hợp. Bánh răng là ví dụ tốt vì phần lớn thứ mà người mua nhận được dưới tên "bánh răng" thực chất là một phôi tiện với vài đặc điểm phay trên đó.
Một đơn hàng bánh răng thường gồm những gì
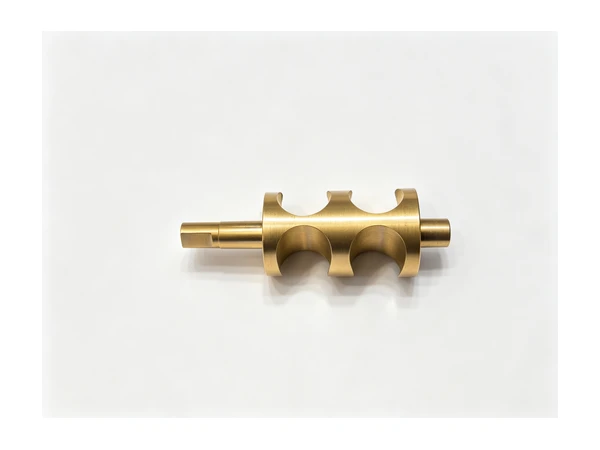
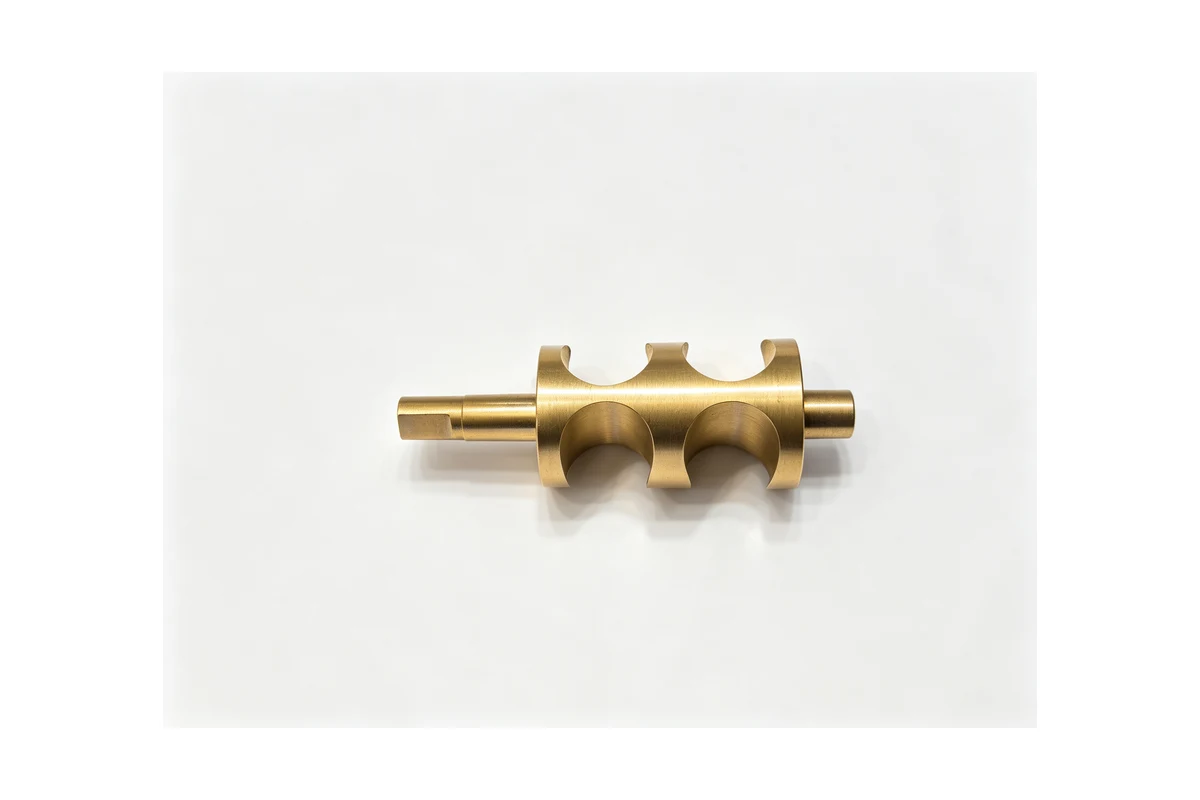
Khi khách hàng gửi một "bánh răng", thường đó là một trong bốn thứ. Phôi, nghĩa là một đĩa hoặc một trục vẫn còn phải làm răng và gia công lỗ. Trục bánh răng, nơi biên dạng răng nằm trên cùng thân với các cổ trục và đầu nối. Trục vít hoặc bánh vít, tức biên dạng xoắn trên một trục hoặc một vành đồng. Hoặc một chi tiết gần bánh răng như mặt bích hộp giảm tốc, nắp đầu hoặc gối đỡ ổ bi phải ăn khớp với khoảng cách tâm.
Chỉ nhóm thứ nhất và thứ ba thực sự cần cắt biên dạng răng tại xưởng với sản lượng thấp và trung bình. Mọi thứ còn lại là tiện, doa, phay và làm rãnh then, tức công việc mà bất kỳ xưởng có năng lực đều xử lý gọn gàng.
Những vật liệu đi qua cửa xưởng
Các loại thép bánh răng phổ biến là mác thấm carbon như 20CrMnTi và 17CrNiMo6, mác tôi thể tích như 42CrMo4 và 40Cr, và thép carbon thường cho chi tiết tải nhẹ. Bánh vít thường bằng đồng hoặc vành đồng trên mayơ thép. Gang xuất hiện trên bánh răng lớn chạy chậm và trên vỏ chứa chúng, còn thép không gỉ xuất hiện ở nơi bánh răng làm việc trong môi trường ẩm ướt hoặc chế biến thực phẩm.
Vật liệu quyết định cách phôi biến dạng. Thép thấm carbon gia công ở trạng thái mềm, sau đó biến dạng trong nhiệt luyện, nên xưởng phải để dư lượng để mài sau khi tôi. Thép tôi thể tích khó tiện khi đã tôi, nên trình tự thay đổi. Điểm cốt lõi là gia công CNC bánh răng được lập kế hoạch ngược từ nhiệt luyện, chứ không xuôi từ bản vẽ.
Tiện phôi
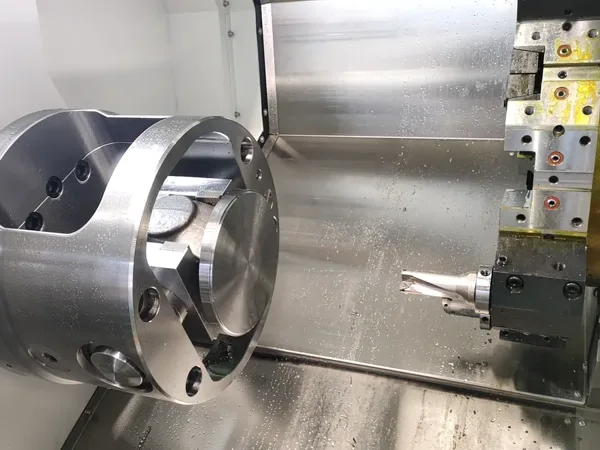
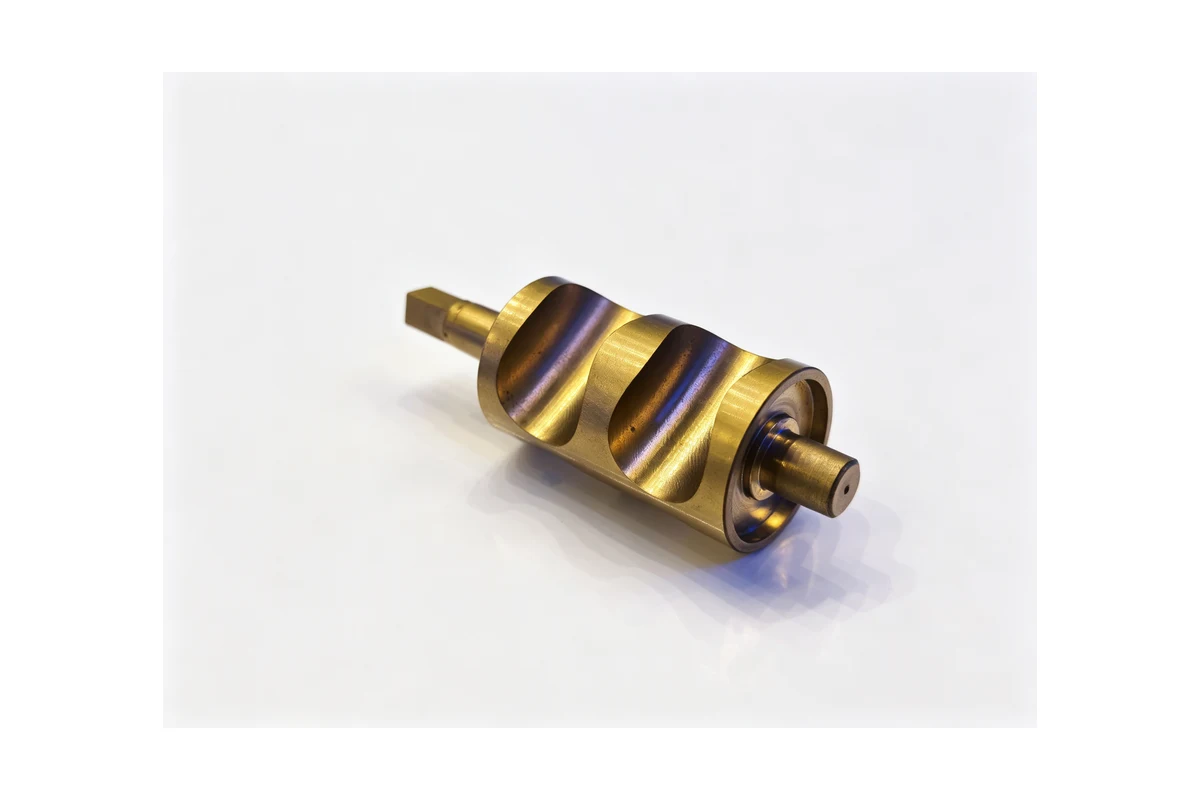
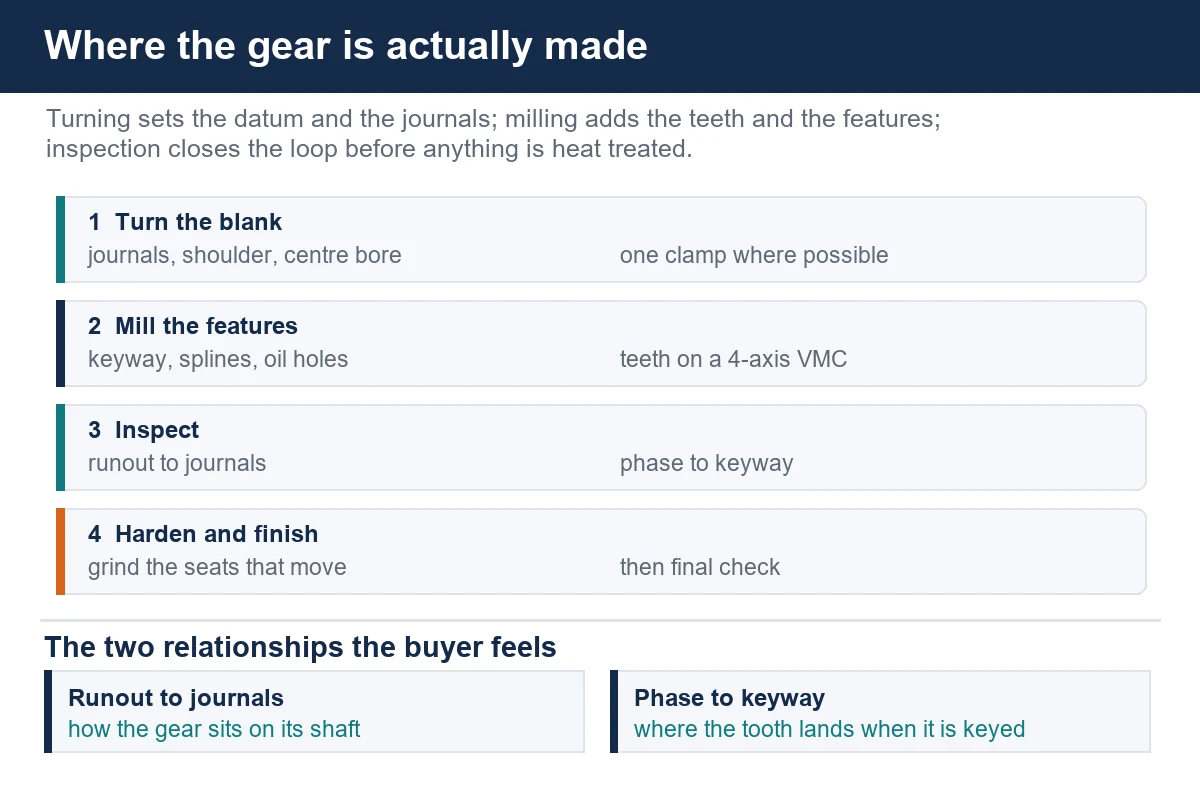
Nguyên công đầu tiên trên gần như mọi bánh răng là tiện, và đây là chỗ chi tiết hoặc được gá đặt đúng để thành công, hoặc bị làm hỏng. Phôi được tiện giữa hai mũi tâm hoặc trên trục gá, với hai cổ trục ổ bi, mặt vai và lỗ chuẩn đều được tạo trong một lần kẹp nếu chi tiết cho phép. Độ đảo giữa các cổ trục và mặt lắp bánh răng là thứ mà cụm lắp sẽ cảm nhận sau này, và dễ kiểm soát nhất khi các bề mặt đó ra khỏi cùng một máy mà không kẹp lại.
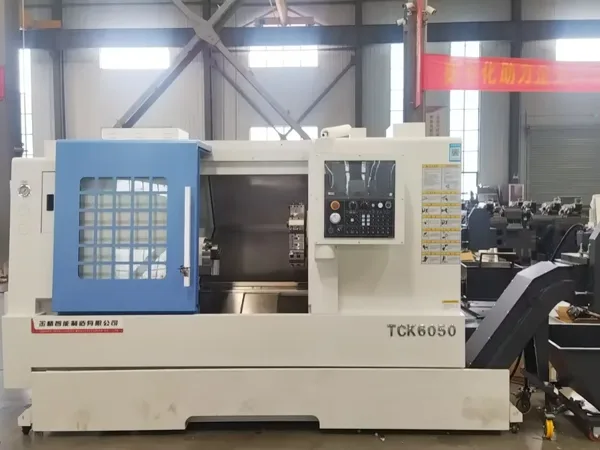
Với công việc này, một máy tiện thân nghiêng như TCK50 xử lý thoải mái mọi cỡ bánh răng đến trung bình, kể cả một lượt dao doa qua tâm và chu trình tiện rãnh cho vai giữ. Khi chi tiết có trục dài ở cả hai phía bánh răng, máy tiện-phay sẽ làm đầu thứ hai mà không cần quay chi tiết.
Gia công các đặc điểm trên thân bánh răng
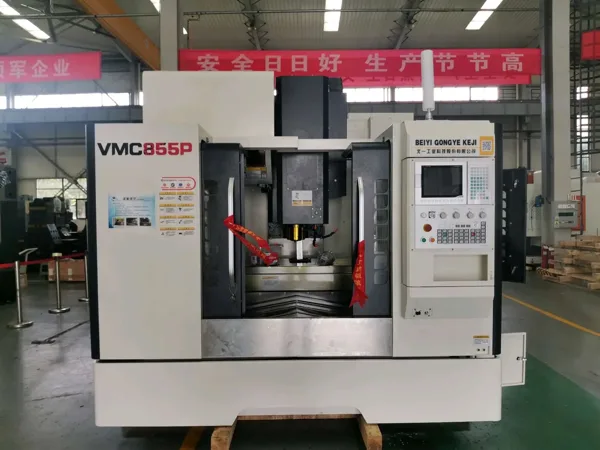
Khi phôi đã tròn và chuẩn, các đặc điểm được làm trên trung tâm gia công đứng có trục thứ tư hoặc đồ gá phân độ. Then hoa, rãnh then, lỗ dầu, lỗ ren kẹp và cả biên dạng răng cho bánh răng sản lượng thấp đều là công việc mà VMC bốn trục làm được, và một mẫu như VMC855 với bàn quay bao được nhiều cỡ đường kính bánh răng mà không cần máy chuyên dụng.
Với biên dạng xoắn, trục quay được nội suy cùng các trục tuyến tính trong khi dao đi theo góc xoắn. Đó là cách hợp lý để làm một lô bánh răng nhỏ, và cũng là kỹ thuật dùng cho then hoa xoắn và cho ren trục vít. Với bánh răng sản lượng lớn có cấp chính xác xác định, phay lăn và mài vẫn thắng về chi phí mỗi chiếc, và một xưởng có trách nhiệm sẽ nói thẳng điều đó.
Khi bánh răng nằm trong vỏ hộp
Hộp giảm tốc và cụm truyền động bánh răng mang đến nhóm chi tiết thứ hai: gối đỡ ổ bi, nắp đầu, mặt bích và bản thân vỏ hộp. Đây là các chi tiết nhiều mặt với lỗ vuông góc và khoảng cách tâm phải giữ giữa chúng. Đó là lãnh địa của trung tâm gia công ngang, vì chi tiết được kẹp một lần và bàn máy phân độ thay vì người vận hành kẹp lại. Chiếc HMC630-DT của chúng tôi chạy loại việc này, và cùng logic gá đặt được trình bày trong bài tình huống vỏ bơm trên blog.
Nếu bánh răng và vỏ hộp đến từ cùng một nhà cung cấp, xưởng kiểm soát khoảng cách tâm từ phôi đến cụm hoàn chỉnh, thay vì phát hiện sai lệch tại máy dập của khách hàng.
Đồ gá và kẹp chặt
Gia công bánh răng không dễ tính trong chuyện kẹp. Một đĩa kẹp trong mâm ba chấu sẽ méo nếu chấu siết quá chặt, và biến dạng biến mất khi nhả chi tiết, đúng lúc không ai đo. Những gì thực sự hiệu quả cho nhóm chi tiết này:
- Tiện mặt thứ nhất trên mâm tống hoặc giữa hai mũi tâm, sau đó kẹp trên lỗ đã gia công bằng trục gá cho mặt thứ hai.
- Giữ áp lực kẹp đồng nhất giữa các chi tiết và ghi lại, để nửa sau của lô khớp với nửa đầu.
- Đỡ vành bánh răng mỏng từ phía dưới trong mọi lát cắt ngắt quãng, vì vành bị võng khi phay rãnh then sẽ không còn chạy đúng sau đó.
- Phay rãnh then và then hoa trong cùng lần kẹp với biên dạng răng khi hình học cho phép, để pha giữa chúng được đặt một lần.
- Dùng dung dịch trơn nguội qua dao trên lỗ sâu và hốc kín, và lập trình đường thoát để phoi rời khỏi rãnh răng.
Kiểm tra và những gì người mua nên yêu cầu
Không bánh răng nào được mua chỉ dựa trên bản vẽ. Những quan hệ quan trọng khi lắp ráp là độ đảo của thân bánh răng so với cổ trục lắp ghép, pha giữa biên dạng răng với rãnh then hoặc then hoa, và khoảng cách tâm khi bánh răng ăn khớp với chi tiết đối tiếp. Một xưởng gia công bánh răng phải trình được biên bản kiểm tra các mục đó cho từng lô, không chỉ kích thước lỗ.
Chúng tôi không công bố số liệu độ chính xác máy hay dữ liệu dụng cụ vì lý do kiểm soát xuất khẩu, nên bài viết dừng ở quy trình thay vì con số. Nếu bạn cần thông số cụ thể cho chi tiết của mình, hãy gửi bản vẽ và chúng tôi sẽ báo giá quy trình.
Câu hỏi thường gặp
Có thể cắt răng bánh răng trên máy phay CNC không?
Được, với sản lượng thấp và trung bình trên máy bốn trục hoặc năm trục. Trục quay được nội suy cùng các trục tuyến tính để dao đi theo đường xoắn hoặc biên dạng răng. Ở sản lượng lớn, máy phay lăn rẻ hơn mỗi chiếc, và chúng tôi sẽ nói rõ khi đó là trường hợp của bạn.
Các anh có gia công cả phôi bánh răng lẫn phần răng không?
Cả hai. Tiện phôi, doa tâm, cắt rãnh then và then hoa, phay biên dạng răng cho lô nhỏ đều làm tại đây, nhờ vậy chuỗi chuẩn được giữ ngắn.
Cần gì để báo giá một chi tiết bánh răng?
Bản vẽ, vật liệu và yêu cầu nhiệt luyện, cỡ lô, và chi tiết đối tiếp nếu khoảng cách tâm quan trọng. Nếu bánh răng ăn khớp với thứ bạn đã có, hãy gửi cả nó.
Các anh có làm nhiệt luyện không?
Trình tự gia công được lập quanh bước này, và các nguyên công hoàn thiện sau tôi nằm trong báo giá và chạy tại xưởng. Cho chúng tôi biết yêu cầu độ cứng, quy trình sẽ theo đó.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Máy và đồ gá cho công việc này: Máy CNC gia công đĩa xích và bánh răng.