CNC Hướng dẫn gia công vỏ ổ trục và mặt bích
Vỏ ổ trục là bộ phận mà mọi người đều quên cho đến khi nó kêu ré lên. Nó không dẫn động bất cứ thứ gì và nó không chuyển động, tuy nhiên nó quyết định liệu một trục quay lặng lẽ trong mười năm hay tự rung chuyển sau sáu tháng. Các vỏ mà chúng ta thấy thường nhìn đơn giản nhưng khó chế tạo: lỗ khoan phải chạy đúng, mặt bích hoặc mặt lắp phải nằm phẳng trên khung máy, các lỗ bu lông phải thẳng hàng với vật đúc của người khác và trên kích thước lớn hơn, bức tường đủ mỏng để nó di chuyển khi bạn kẹp nó. Bài viết này đề cập đến cách Handemo vỏ ổ trục và vỏ mặt bích của máy: hình dạng, vật liệu, máy chúng ta lắp đặt chúng và trình tự quy trình giữ cho lỗ khoan, mặt và mẫu bu lông hoạt động cùng nhau thay vì đấu tranh với nhau.

Nhu cầu nhà ở là gì
Vỏ ổ trục là một nửa cố định của hệ thống ổ trục. Nó giữ vòng ngoài, giữ trục trên trục của nó và truyền tải trọng vào khung máy. Gia đình rộng lớn hơn hầu hết mọi người mong đợi. Vỏ ổ trục mặt bích bắt bu lông vào một mặt và mang trục song song với mặt đó. Vỏ khối giảm chấn hoặc khối gối nằm trên một đế và mang trục lên trên nó. Một vỏ tròn được gia công thả vào một chiếc ghế nhàm chán. Vỏ tách rời thực hiện công việc tương tự ở hai nửa để nó có thể được lắp ráp xung quanh một trục đã có sẵn. Nắp đầu hộp số, chuông đầu động cơ, giá đỡ vòng bi bơm và chặn máy ép con lăn đều thuộc cùng một họ.
Dù có hình dạng như thế nào thì một số tính năng giống nhau sẽ quyết định xem bộ phận đó có hoạt động hay không. Có lỗ ổ trục với vai và cách bố trí giữ nó. Có mặt lắp hoặc mặt bích phải nằm phẳng và giữ phẳng để vỏ không bị biến dạng ổ trục khi siết chặt các bu lông. Có kiểu bu lông phải phù hợp với phần giao phối. Và có mối quan hệ giữa cả ba điều này: lỗ khoan phải chạy đúng với bề mặt lắp đặt và mẫu bu lông phải được định vị từ lỗ khoan thay vì từ bên ngoài vật đúc vốn không bao giờ được coi là mốc chuẩn.
Đặc điểm quan trọng là mối quan hệ trực diện. Vỏ được bắt vít xuống và sau đó kẹp ổ trục là phế liệu, ngay cả khi mọi kích thước trên bản vẽ đều được đáp ứng ở trạng thái tự do. Đó là lý do tại sao phần lớn công việc ở phần này là về thiết lập và trình tự hơn là cắt.
Tài liệu chúng tôi thấy về công trình nhà ở
Gang là lựa chọn truyền thống và vẫn là phổ biến nhất. Vỏ sắt xám dễ gia công, chống rung tốt và giữ hình dạng nên chúng chiếm ưu thế ở khối gối và vỏ hộp số. Sắt dễ uốn xuất hiện ở nơi vỏ phải chịu va đập hoặc nơi có một đoạn mỏng sẽ bị nứt ở sắt xám.Nhôm đúc xuất hiện trên các cụm nhẹ hơn, trên chuông đầu động cơ và trên bất cứ thứ gì có trọng lượng quan trọng. Vỏ thép được chế tạo, được cắt và hàn từ tấm, phổ biến trên các thiết bị lớn hơn và chỉ làm một lần, và chúng gây ra vấn đề riêng: biến dạng hàn phải được xử lý trước khi cắt lỗ khoan. Thanh thép và phôi rèn được sử dụng cho những ngôi nhà nhỏ, chịu tải nặng mà việc đúc không mang lại lợi ích kinh tế.
Ở đây có hai thói quen vật chất quan trọng. Đầu tiên, vật đúc có lớp da cứng hơn và bẩn hơn lớp kim loại bên dưới, vì vậy lần vượt qua đầu tiên không phải là lần hoàn thiện bất kể bản vẽ nói gì. Thứ hai, vật đúc bằng nhôm và đèn nhẹ chuyển động theo nhiệt độ và áp suất kẹp, do đó, thiết bị cố định phải giữ bộ phận đó mà không ép nó và các vết cắt hoàn thiện được thực hiện với bộ phận đó một cách tự do trong phạm vi thiết lập cho phép.
Chọn máy làm vỏ ổ trục
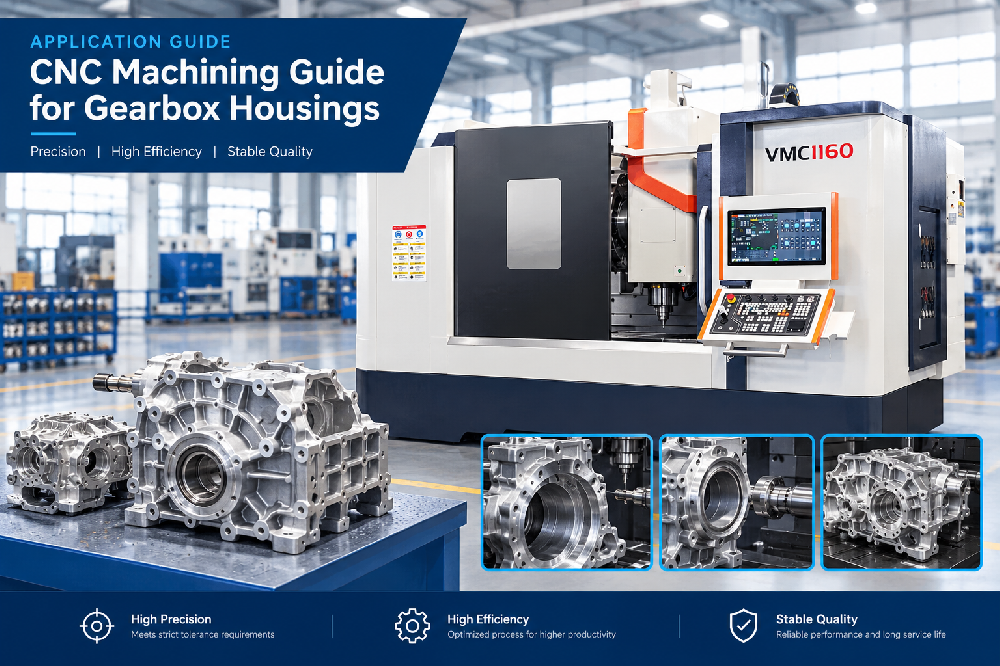
Hầu hết các vỏ ổ trục là một công việc nhàm chán với công việc gia công bề mặt kèm theo, đó là lý do tại sao trung tâm gia công dọc thường là câu trả lời đầu tiên. Bộ phận này nằm trên mặt lắp của nó hoặc trong các ngàm mềm, lỗ khoan được nội suy hoặc khoét từ trên xuống, và mặt bích, vòng tròn bu lông và bất kỳ chân lắp nào đều được cắt theo cùng một thiết lập. Đối với các vỏ cỡ trung chiếm phần lớn công việc này, một máy như VMC1160 trung tâm gia công dọc cung cấp kích thước bàn và hành trình để giữ vỏ 400 đến 700 mm có chỗ cho công cụ để làm sạch mặt bích. Các bộ phận mặt bích nhỏ hơn và nắp cuối chạy thoải mái trên VMC855, còn các vỏ lớn, nặng không nằm yên trên bàn được xử lý tốt hơn trên các khung lớn hơn trong công việc nặng có độ chính xác cao phạm vi, trong đó cột và chân đế chịu trọng lượng mà máy không tựa vào vết cắt.
Khi vỏ hoạt động trên nhiều mặt - lỗ khoan một chiều, mặt lắp đặt khác và mẫu bu lông quấn quanh - trung tâm gia công ngang sẽ có được vị trí của mình vì bộ phận được đưa vào trục chính từ nhiều phía mà không bị kẹp lại. Ví dụ điển hình là một vỏ có lỗ khoan lớn trên hai bức tường đối diện và một chiếc máy như HMC630-DT cắt cả hai bức tường từ một mốc đo lường. Trong trường hợp âm lượng đủ cao để giữ cho trục xoay luôn hoạt động, các mô hình nhiều trạm thay pallet sẽ thực hiện công việc tương tự với việc tải và dỡ hàng diễn ra ngoài thời gian cắt.
Một số vỏ ổ trục là bộ phận tiện chứ không phải bộ phận phay.Vỏ tròn hoặc ống bọc mặt bích có lỗ khoan dài và đường kính ngoài được gia công sẽ sạch hơn trên máy tiện, trong đó lỗ khoan và đường kính ngoài tách rời cùng một trục trong một thiết lập. Các bộ phận đó chạy trên TCK6050 dành cho phạm vi chung và trên TCK6350B Máy tiện giường nghiêng hạng nặng khi vỏ lớn và tường đủ nặng để cần một máy cứng bên dưới. Sự lựa chọn giữa tiện và phay vỏ thường được quyết định bởi một câu hỏi: đặc điểm nào trong hai đặc điểm - lỗ khoan hoặc mặt lắp - phải là mốc chuẩn. Máy nào có thể giữ được cả hai từ một thiết lập thường sẽ thắng.


Thiết lập mốc thời gian
Trên vỏ ổ trục, mốc chuẩn hiếm khi nằm ở bên ngoài vật đúc. Các vật đúc được phác thảo, chúng không phải là hình vuông và chúng khác nhau tùy theo từng bộ phận, do đó, việc sử dụng bên ngoài làm tham chiếu là cách mẫu bu lông kết thúc ở một nơi mà bộ phận giao phối không thể chạm tới. Các tài liệu tham khảo khả thi là những tài liệu được gia công. Trên một vỏ sẽ được bắt vít úp xuống, mặt lắp là mốc: trước tiên nó được cắt, sau đó bộ phận được lật lên đó và mọi thứ khác được định vị từ mặt đó. Trên một vỏ tròn sẽ đặt trên một ghế nhàm chán, đường kính bên ngoài được gia công là mốc và lỗ khoan theo sau nó. Trên vỏ mặt bích, mặt lắp và vòng tròn bu lông được lắp cùng nhau, sau đó lỗ khoan được cắt theo chúng.
Thứ tự quan trọng hơn sự lựa chọn của mỗi cá nhân. Bất kỳ bề mặt nào được chọn làm mốc đều phải được gia công trước khi đo bất kỳ thứ gì từ nó và mốc phải là bề mặt vẫn tồn tại sau khi hoàn thiện. Kiểm tra lỗ khoan trên lớp da đúc thô ráp là cách mà vỏ bọc trở thành một lỗ khoan chạy không có gì.
Trình tự gia công
Đối diện với mặt lắp trước
Thao tác đầu tiên tạo cho bộ phận một cái gì đó để đặt lên. Chúng tôi đối mặt với mặt lắp hoặc mặt bích, làm sạch đủ bên ngoài để giữ bộ phận và sau đó toàn bộ công việc có một tham chiếu phẳng, được gia công. Khi đúc, thao tác này cũng loại bỏ lớp da khỏi bề mặt mà vỏ sẽ thực sự chịu đựng, đây là bề mặt quan trọng đối với khớp.
Khoan từ tham chiếu gia công
Lỗ ổ trục được cắt từ mặt chuẩn chứ không phải từ bên ngoài vật đúc. Trên máy đứng, điều này có nghĩa là bộ phận nằm úp xuống bàn hoặc trong các ngàm đã được đặt đúng vị trí và lỗ khoan được nội suy hoặc khoan xuyên qua. Trên máy tiện, nó có nghĩa là bộ phận được giữ trên mặt gia công hoặc đường kính ngoài được gia công và lỗ khoan được quay trên cùng một trục. Dù bằng cách nào, lỗ khoan và vai của nó được tạo ra theo cách thiết lập giống như bề mặt nếu có thể, bởi vì đó là cách duy nhất lỗ khoan vuông góc một cách đáng tin cậy với bề mặt mà nó gắn vào.
Mẫu bu lông và chân lắp sau lỗ khoan
Vòng bu lông, lỗ ren và bất kỳ chân lắp nào đều được định vị từ lỗ khoan chứ không phải ngược lại. Nếu mẫu được khoan trước và lỗ khoan theo sau, mọi biến thể đúc ở bên ngoài vỏ sẽ được chuyển thành mối quan hệ giữa lỗ khoan và bu lông. Đó là một quyết định nhỏ quyết định liệu nhà ở có xếp hàng với hộp số của người khác trên băng ghế của khách hàng hay không.
Hoạt động của mặt thứ hai trong một thiết lập
Vỏ có các đặc điểm trên hai mặt được lên kế hoạch sao cho có thể cắt càng nhiều càng tốt mà không cần di chuyển bộ phận.Trong trường hợp không thể thực hiện được điều đó, mặt chuẩn sẽ được thiết lập lại ở lần thiết lập thứ hai bằng cách chỉ báo dựa vào tính năng được gia công thay vì dựa vào điểm dừng đã được đặt một lần. Một vỏ đã được kẹp lại hai lần mà không có mốc chuẩn nào được mang qua là một vỏ có lỗ khoan hoạt động bình thường, cho dù các kích thước riêng lẻ trông có đẹp đến đâu.
Giữ phần mà không làm biến dạng nó
Lý do khiến vỏ ổ trục không hoạt động thường là do thiết bị cố định. Vỏ đúc hoặc nhôm không cứng như khối đặc và mâm cặp hoặc kẹp ép đủ mạnh để đảm bảo an toàn cũng ép đủ mạnh để làm lò xo lỗ khoan. Cắt lỗ khoan ở tình trạng đó và nó sẽ tròn ra trên máy và không còn tròn khi lắp ráp.
Chúng tôi giữ các vỏ trên các bề mặt được gia công bằng ngàm mềm hoặc một thiết bị cố định chuyên dụng đã được khoan tại chỗ để áp lực kẹp tác động lên bề mặt đã được gia công xong và tải trọng sẽ được phân bổ lên bề mặt đó. Vỏ nhôm và thành mỏng được cắt với áp suất kẹp được giữ ở mức thấp nhất mà công việc cho phép và quá trình hoàn thiện được thực hiện với bộ phận gần với trạng thái tự do nhất mà thiết lập cho phép. Trong trường hợp vỏ quá linh hoạt để có thể giữ được, nó sẽ được gia công trên một tấm mặt có lỗ khoan được đỡ trong khi cắt, giống như cách gia công một vòng mỏng.
Thói quen thứ hai là nhiệt độ. Vỏ nhôm từ kho lạnh về và đo ngay sẽ không đo được như cũ sau một giờ ở cửa hàng, và điều tương tự cũng áp dụng cho vật đúc vừa mới cắt thô nặng. Gia công thô và hoàn thiện được tách biệt để phần được xử lý trước khi lỗ khoan quan trọng được cắt.
Kiểm tra chất lượng
Vỏ ổ trục được kiểm tra dưới dạng một bộ phận lắp ráp chứ không phải dưới dạng một tập hợp các kích thước không liên quan. Lỗ khoan được kiểm tra kích thước và độ tròn tại vị trí mà nó thực sự sẽ chịu lực, đồng thời các vai giữ được kiểm tra để các chỗ ngồi của vòng ngoài chứ không phải là đá. Mặt lắp được kiểm tra độ phẳng và độ vuông góc với lỗ khoan, vì mặt phẳng nhưng không vuông sẽ đẩy ổ trục ra khỏi đường thẳng khi vỏ được bắt vít xuống. Mẫu bu lông được kiểm tra với lỗ khoan bằng thước đo hoặc vật nối, và toàn bộ bộ phận được đo bằng cách nhả kẹp và bộ phận nằm yên trên khung máy.
Đối với vỏ do khách hàng tự lắp ráp, khâu kiểm tra gặp nhiều vấn đề nhất là khâu lắp thử: bộ phận tiếp giáp, ổ trục hoặc bộ phận cố định của khách hàng. Đó là bài kiểm tra cho thấy lỗ khoan, mặt và mẫu có hoạt động cùng nhau hay không - ba điều mà không một chiều nào trên bản vẽ mô tả được.
Suy nghĩ về vỏ vòng bi của bạn
Nếu bạn đang báo giá một vỏ ổ trục, ba chi tiết trên bản vẽ sẽ thay đổi quy trình nhiều hơn bất kỳ chi tiết nào khác. Đầu tiên là bề mặt nào là mốc lắp đặt và nó phải phẳng như thế nào. Thứ hai là độ dày thành phía sau lỗ khoan, vì điều đó quyết định cách giữ bộ phận đó.Thứ ba là liệu mẫu bu lông có kích thước từ lỗ khoan hay từ vật đúc bên ngoài, bởi vì điều đó cho chúng ta biết nơi mà biến thể đúc được phép tiếp cận. Gửi ba cái đó và kích thước lô, và việc lựa chọn máy thường tự diễn ra.
Handemo đã chế tạo máy công cụ ở Đằng Châu từ năm 2008, trên một nhà máy rộng 220.000 mét vuông với hơn 660 nhân viên và các chương trình nhà ở ở đây đều bắt đầu theo cách giống như bất kỳ công việc nhàm chán nào: chứng minh việc thiết lập và trình tự trên một phần thử nghiệm, sau đó chạy lô trên thiết lập đã được chứng minh. Hầu hết công việc vỏ ổ trục rời khỏi cửa hàng đều thuộc về bộ máy bơm, bộ truyền động băng tải, quạt và hộp giảm tốc, nghĩa là nó được đánh giá bằng việc trục có quay êm trong máy của khách hàng hay không chứ không phải bằng bản vẽ có đáp ứng ở trạng thái tự do hay không.
Câu hỏi thường gặp
Sự khác biệt giữa vỏ ổ trục và vỏ mặt bích là gì?
Thân ổ trục nói chung là bất kỳ bộ phận cố định nào giữ ổ trục và định vị trục. Vỏ mặt bích là một loại cụ thể có mặt bích lắp: nó bắt vít vào một mặt và mang trục song song với mặt đó. Cả hai đều được gia công theo cùng một cách, với lỗ khoan và bề mặt lắp được tạo ra từ một mốc chuẩn, nhưng loại mặt bích có thêm vòng tròn bu lông phải được định vị từ các tính năng được gia công thay vì từ vật đúc.
Có nên gia công vỏ ổ trục trên máy tiện hay trung tâm gia công không?
Nó phụ thuộc vào đặc điểm nào là mốc. Nếu lỗ khoan và đường kính ngoài phải đồng tâm và bộ phận có hình tròn thì máy tiện sẽ thực hiện cả hai việc từ một trục trong một thiết lập duy nhất, đó là con đường sạch sẽ nhất. Nếu vỏ có mặt lắp, kiểu bu lông và các chi tiết trên nhiều mặt thì trung tâm gia công sẽ giữ mặt làm chuẩn và cắt phần còn lại xung quanh nó. Trên các vỏ lớn hơn, yếu tố quyết định thường là cách giữ bộ phận đó mà không bị biến dạng.
Tại sao lỗ ổ trục lại bị lệch sau khi gia công?
Hầu như luôn luôn là do bị kẹp. Vỏ đúc hoặc nhôm không cứng và mâm cặp hoặc kẹp giữ nó đủ cứng để đảm bảo an toàn cũng làm lò xo lỗ khoan. Bộ phận đo tròn trên máy và không tròn trên bàn. Cách khắc phục là giữ trên bề mặt được gia công bằng hàm mềm hoặc thiết bị cố định tại chỗ, giữ áp suất kẹp ở mức thấp và thực hiện thao tác cắt hoàn thiện với bộ phận một cách tự do trong phạm vi thiết lập cho phép.
Bạn có gia công tách vỏ ổ trục không?
Vâng. Vỏ tách rời được gia công trong điều kiện lắp ráp ở bất cứ nơi nào thiết kế cho phép, với các mặt khớp được làm sạch trước để hai nửa cách nhau một độ dày đã biết và lỗ khoan được cắt xuyên qua cả hai nửa với nhau. Đó là cách duy nhất để lỗ khoan tròn khi vỏ được bắt vít với nhau khi sử dụng.Các mặt khớp được đánh dấu để các nửa khớp lại với nhau như cách chúng được gia công.
Có thể sử dụng vật liệu gì cho vỏ ổ trục được gia công?
Sắt xám và sắt dẻo là những loại phổ biến nhất, nhôm đúc để lắp ráp nhẹ hơn, thép chế tạo cho vỏ lớn hoặc vỏ dùng một lần, và thanh thép hoặc vật rèn cho các bộ phận nhỏ, chịu tải nặng. Vật liệu quyết định quá trình thiết lập chứ không phải trình tự: vật đúc cần được loại bỏ lớp vỏ trước khi đo bất cứ thứ gì từ chúng, nhôm cần kẹp nhẹ và nhiệt độ ổn định, còn vỏ hàn cần xử lý biến dạng hàn trước khi cắt lỗ khoan.
Nhận sơ đồ gia công vỏ vòng bi
Gửi cho chúng tôi vỏ bọc - mốc lắp đặt, lỗ ổ trục và vai của ổ trục, kiểu bu lông và kích thước của nó, vật liệu và cỡ lô - và Handemo sẽ đề xuất trung tâm gia công, máy tiện hoặc máy ngang phù hợp cũng như trình tự quy trình đi kèm với nó. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Gia công vỏ ổ trục mặt bích trình bày chi tiết hơn về loại mặt bích, CNC Hướng dẫn gia công vỏ hộp số đề cập đến vấn đề dữ liệu tương tự trên vật đúc lớn hơn và VMC so với HMC giải thích khi nào vỏ có đủ cạnh để biện minh cho một máy nằm ngang. Công việc về nhà ở cũng nằm trong hộp và các bộ phận nhà ở trong các trang đăng ký của chúng tôi.