CNC Gia công ống dẫn hướng Piston thủy lực
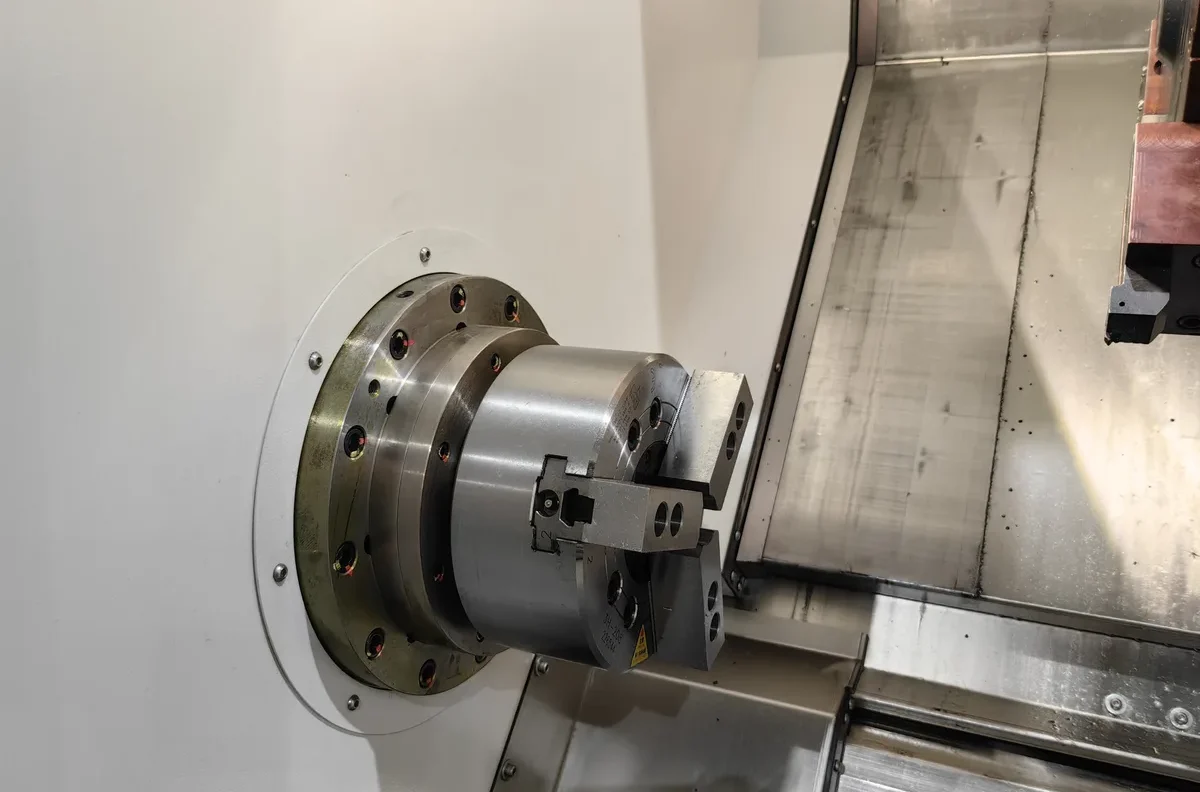
Một số bộ phận xuất hiện dưới dạng bản vẽ có ngăn xếp dung sai dài và không có ghi chú. Những chiếc khác xuất hiện dưới dạng một bức ảnh, hai ống tay áo cạnh nhau, một mờ và một sáng, với một dòng duy nhất bên dưới: bạn có thể làm cái bên phải, với mức giá này không? Loại câu hỏi thứ hai đó là nơi thường bắt đầu công việc hướng dẫn và đó là nơi toàn bộ báo giá được quyết định, rất lâu trước khi bất kỳ ai định giá một giờ máy.
Ống dẫn hướng pít-tông trông gần như quá đơn giản đối với máy móc. Đó là một chiếc nhẫn. Nó có một lỗ khoan, đường kính ngoài, hai đầu và một vai. Không có gì trên đó mà máy tiện không thể chạm tới. Khó khăn hoàn toàn nằm ở khâu hoàn thiện, độ tròn và thực tế là bức tường đủ mỏng để di chuyển khi bạn kẹp nó - đó là lý do tại sao cùng một bản vẽ có thể chạy mà không bị từ chối ở cửa hàng này và không bao giờ ổn định ở cửa hàng khác.
Tay dẫn hướng thực sự có tác dụng gì
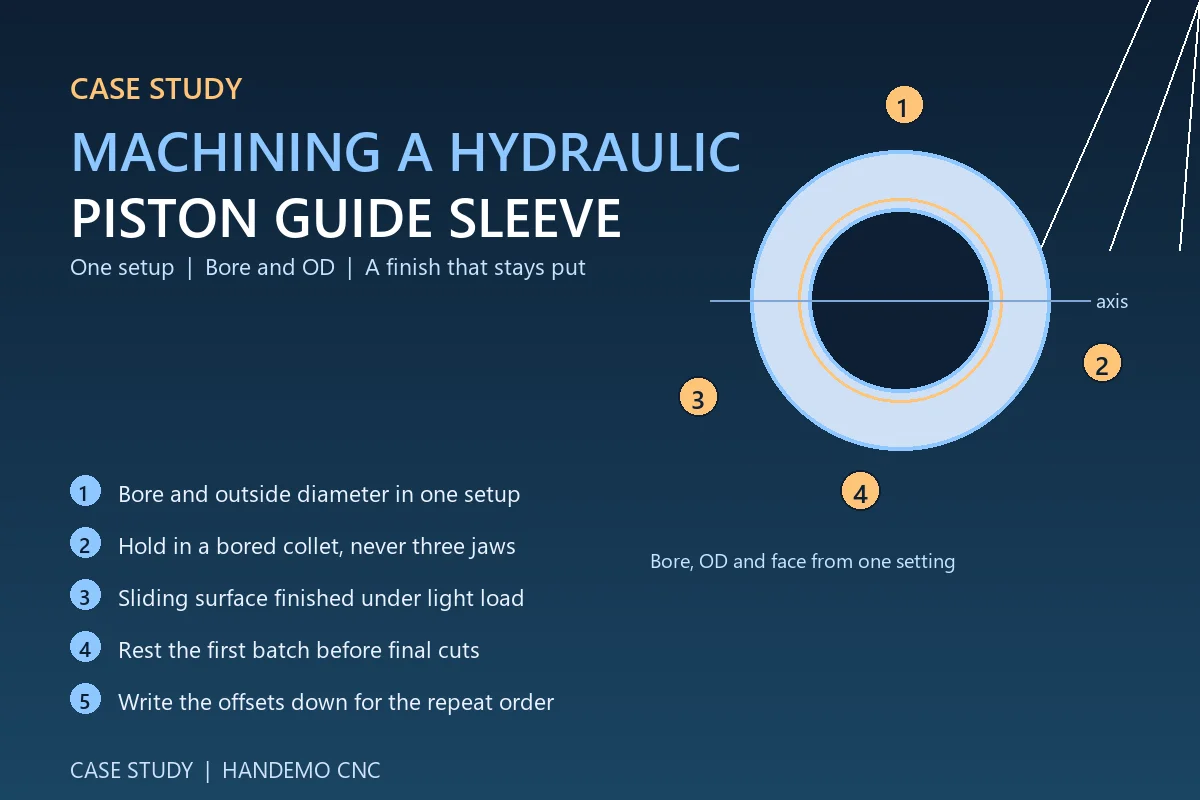
Ống bọc dẫn hướng piston hoặc thanh truyền. Nó giữ cho bộ phận chuyển động nằm trên trục của nó và nó chịu tải trọng bên nên thành xi lanh không phải chịu. Bản mô tả công việc đó đặt ra các ưu tiên trên bản vẽ: lỗ khoan phải thẳng và tròn dọc theo chiều dài của nó, đường kính ngoài phải đồng tâm với nó và bề mặt trượt phải đủ nhẵn để phớt hoặc piston không bị trầy xước trong hàng trăm chu kỳ đầu tiên.
Trong phần tay áo mà chúng ta thường thấy nhất, các yêu cầu có nội dung như sau:
- Độ tròn và độ thẳng của lỗ khoan được duy trì trên toàn bộ chiều dài, không chỉ ở phần cuối
- Đường kính ngoài đồng tâm với lỗ khoan, thường được gọi là độ đảo toàn phần
- Lớp hoàn thiện bề mặt trượt phù hợp với phốt chuyển động tịnh tiến, được sản xuất không có vết đánh bóng đi qua trục lỗ khoan
- Chiều dài và mặt vai vuông góc với trục
Không có gì trong danh sách đó là kỳ lạ. Điều khiến công việc này trở thành một công việc thực sự là đáp ứng cả bốn yêu cầu cùng một lúc, trên một vòng mỏng, trong quá trình sản xuất, hết đợt này đến đợt khác.
Kết thúc được quyết định trước lần cắt đầu tiên
Những cửa hàng gặp khó khăn trong việc hoàn thiện phần tay áo thường đổ lỗi cho phần chèn. Thông thường nó không phải là phần chèn. Bề mặt phốt chuyển động qua lại nhạy cảm với ba yếu tố, theo thứ tự sau: độ ổn định của thiết lập, tình trạng của cạnh ở phần cuối cùng và cách tiếp cận đường hoàn thiện.
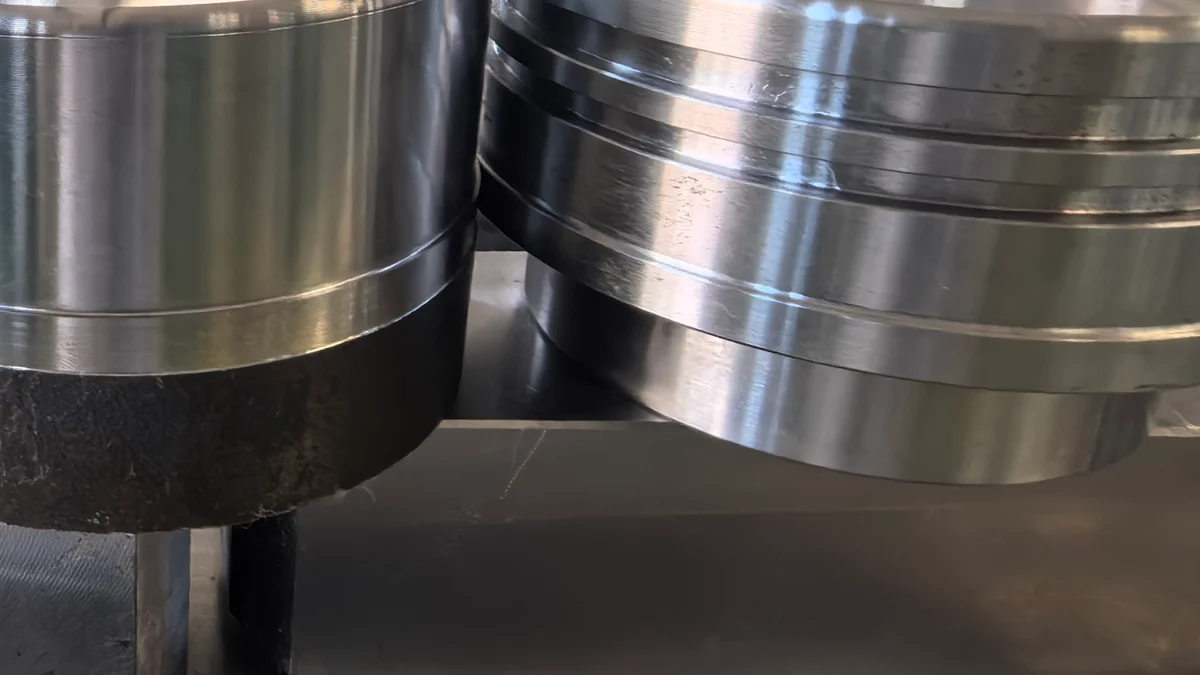
Nếu ống bọc được giữ trong mâm cặp ba hàm trên đường kính ngoài của nó, thì các hàm sẽ đẩy nó thành hình ba thùy trước khi dụng cụ chạm vào nó. Lỗ khoan được cắt tròn trong mâm cặp và đàn hồi trở lại dạng thùy khi hàm nhả ra. Bề mặt trông đẹp trên máy và bộ phận không vừa với máy đo.Bức ảnh bắt đầu trật tự này — ống bọc xỉn màu bên cạnh ống bọc sáng — thường là kết quả của việc kẹp chứ không phải là vấn đề mài mòn dụng cụ.
Khoảng trống: Thanh, ống hoặc đúc
Hầu hết các ống dẫn hướng trong phạm vi kích thước này đều bắt đầu từ phôi dạng ống hoặc thanh đặc. Ống rẻ hơn về vật liệu và rẻ hơn về thời gian tiện, vì không có lõi lớn để loại bỏ, nhưng ống có ứng suất bên trong riêng và có độ dày thành có thể không đồng tâm. Thanh tốn nhiều chi phí hơn để loại bỏ nhưng tạo ra một khoảng trống đồng nhất, có thể dự đoán được. Trong thời gian dài đối với ống bọc mỏng, tuyến đường ống thường thắng về chi phí — miễn là thao tác đầu tiên loại bỏ độ dày thành đồng đều quanh toàn bộ, đó chính xác là điều mà thanh ngắn không cho phép bạn kiểm tra.
Đối với các ống bọc được cắt từ vật đúc hoặc phôi rèn, thao tác đầu tiên phải là bước gia công thô để loại bỏ lớp vỏ và kim loại trên cả đường kính lỗ khoan và đường kính ngoài, sau đó là phần còn lại trước khi hoàn thiện. Phần còn lại đó cho phép vật liệu di chuyển một lần, trên máy, thay vì sau khi bộ phận đã được đo và đóng gói. Trên bất kỳ ống bọc nào có thành mỏng so với đường kính của nó, chúng tôi khuyên bạn nên hoàn thiện mẻ đầu tiên và để qua đêm trước khi cắt ánh sáng cuối cùng. Chỉ tốn một ngày theo lịch trình và loại bỏ được cả một loạt khiếu nại.
Tại sao một thiết lập thường đánh bại hai
Độ đồng tâm giữa lỗ khoan và đường kính ngoài là một đặc điểm mà ống dẫn hướng không thể đáp ứng được. Mỗi khi bạn mâm cặp lại bộ phận, một phần độ đồng tâm đó sẽ quay trở lại tay của hàm và người vận hành. Việc cắt lỗ khoan và đường kính ngoài từ cùng một cài đặt sẽ loại bỏ hoàn toàn câu hỏi.
Đó là lập luận thực tế cho một chiếc máy thực hiện nhiều thao tác hơn trên một bộ phận trong một lần kẹp. Tiện đường kính ngoài, móc lỗ, quay mặt về phía vai và, nếu bản vẽ yêu cầu, khoan và tarô các lỗ mặt bích, tất cả chỉ từ một thiết lập duy nhất, là mục đích của một trung tâm tiện phay hoặc trục Y. Trên TCK6050 CNC máy tiện giường nghiêng, bệ nghiêng giúp phoi không bị rơi khỏi vết cắt và người vận hành có thể quan sát lỗ khoan trong khi cắt, điều này quan trọng hơn âm thanh khi toàn bộ công việc là chất lượng bề mặt.
Khi khối lượng sản xuất hàng năm cao và bộ phận có các đặc điểm ở cả hai đầu — một đầu có đường kính ngoài bậc thang, đầu kia có lỗ khoan ngược — máy trục chính kép sẽ loại bỏ hoàn toàn thao tác thứ hai. Bộ phận chuyển từ trục chính sang trục phụ và phần cuối được hoàn thành mà không cần rời khỏi máy. Trên ống bọc, việc chuyển giao này có giá trị hơn việc tiết kiệm thời gian của chu kỳ, vì nó cũng loại bỏ sự kiện kẹp thứ hai và do đó có thêm một cơ hội để vòng bị biến dạng.Máy phay tiện hai trục chẳng hạn như TCK6050SY là cấu hình mà chúng tôi sẽ báo giá cho dòng bộ phận đó.
Cầm tay áo mỏng mà không làm biến dạng nó
Khi số lượng thiết lập giảm xuống còn một, rủi ro còn lại là tải bị kẹp. Ba lựa chọn thực tế, theo thứ tự chúng ta thường thử:
- Một ống lót mềm, có lỗ khoan phù hợp với kích thước hoặc một ống lót tách rời có dải tiếp xúc rộng. Tải trọng được trải đều xung quanh chu vi thay vì tập trung ở ba hàm và ống bọc ngoài được hỗ trợ toàn bộ.
- Kẹp mặt cộng với giá đỡ đường kính ngoài nhẹ, do đó tải trọng trục đặt bộ phận lên mặt vai và thanh móc lỗ cắt với vòng đệm được đỡ.
- Xoay giữa các tâm hoặc từ một trục gá sơ khai để có ống tay áo đủ dài để phần nhô ra bắt đầu lệch. Trên ống bọc dài và mỏng, độ lệch là nguồn côn lớn nhất trong lỗ khoan và không có hình dạng hạt dao nào có thể khắc phục được.
Giữ vết cắt hoàn thiện nhẹ nhàng và để bộ phận tự tìm thấy hình dạng của nó dưới một tải trọng nhỏ. Trên một chiếc nhẫn mỏng không phải là sự thỏa hiệp, đó là cách cắt nó một cách trung thực.
Giữ hoạt động ổn định
Khi ống bọc hoạt động tốt thì công việc sẽ không còn liên quan đến hình học nữa. Nó liên quan đến khả năng lặp lại trong một ca, trong một tuần và qua đợt thứ hai ba tháng sau. Có ba điều mang lại điều đó:
Vòng có thước đo dẫn hướng. Một thước đo chuyên dụng dành cho lỗ khoan trong xưởng, được kiểm tra với bản gốc khi bắt đầu mỗi ca, với độ lệch được điều chỉnh từ thước đo chứ không phải từ ấn tượng của người vận hành về bộ phận cuối cùng. Trên ống bọc mỏng, bản thân máy đo, nếu là phích cắm để tải vòng, sẽ đọc khác với phương pháp đo được sử dụng trong phòng kiểm tra. Thống nhất phương pháp với khách hàng trước đợt đầu tiên chứ không phải sau lần tranh luận đầu tiên.
Kỷ luật về nhiệt độ. Những chiếc vòng mỏng tuân theo nhiệt độ của cửa hàng trong vòng vài phút. Một kẻ chán đọc vào cuối buổi chiều và một kẻ đọc điều đầu tiên vào buổi sáng không giống nhau. Để bộ phận và máy đo có cùng nhiệt độ trước khi đưa ra quyết định cuối cùng và để máy đo cách xa cửa.
Nhật ký bù trừ bằng văn bản. Người đặt công việc tay áo vào tháng 10 không phải lúc nào cũng là người đặt công việc đó vào tháng 5.Một nhật ký ngắn về phần chèn được sử dụng, các khoảng bù đã giải quyết công việc và phương pháp kẹp không tốn chi phí để lưu giữ và đó là sự khác biệt giữa đợt thứ hai và dự án phát triển thứ hai.
Đơn hàng trông như thế nào
Các ống bọc trong những bức ảnh này đến với chúng tôi từ một cửa hàng chuyên sản xuất các bộ phận máy móc nói chung — mặt thủy lực và khí nén, pít-tông và thanh dẫn hướng của nó. Họ đã tiện bộ phận này trong hai thao tác và độ hoàn thiện không nhất quán đến mức bề mặt trượt phải được chạm bằng tay trước khi lắp ráp. Bức ảnh so sánh mà họ gửi cho thấy một trong những bộ phận thử nghiệm của chúng tôi bên cạnh bộ phận của họ.
Thay đổi làm chuyển công việc không phải là hạt dao mới hay tốc độ cắt cao hơn. Nó đang giữ ống bọc trong một ống kẹp có lỗ với dải tiếp xúc đầy đủ, đồng thời hoàn thiện lỗ khoan và đường kính ngoài từ một lần cài đặt, với một bước hoàn thiện nhẹ và phần còn lại trước lần cắt cuối cùng. Các số đọc đo được của họ trên bề mặt trượt đã ổn định thành một dải chặt chẽ hơn trên máy của chúng tôi so với quy trình hiện có của họ và bước chạm tay đã thoát ra khỏi quá trình định tuyến. Lô được trích dẫn, chạy và phương pháp kẹp tương tự được ghi lại cho đơn hàng lặp lại.
Đó là một kết quả khá bình thường và đó chính là vấn đề. Ống dẫn hướng hiếm khi bị mất khả năng của máy. Họ không biết cách kẹp, số lần thiết lập và liệu có ai viết ra những gì đã hoạt động hay không.
Câu hỏi thường gặp
Bạn có thể gia công ống dẫn hướng từ ống thay vì thanh không?
Có, và đối với khối lượng công việc thường là con đường rẻ hơn. Thao tác đầu tiên phải loại bỏ độ dày thành ống một cách đồng đều để độ lệch tâm của ống bị cắt đi thay vì bị đẩy từ bên này sang bên kia. Chúng tôi thường gia công thô cả đường kính lỗ khoan và đường kính ngoài, nghỉ ngơi các bộ phận rồi mới hoàn thiện.
Chúng ta cần máy phay tiện hay máy tiện tiêu chuẩn sẽ làm được?
Nếu ống bọc ngoài chỉ có các tính năng tiện thì máy tiện giường nghiêng có giá đỡ phù hợp sẽ vận hành nó. Nếu nó có các lỗ khoan chéo, mẫu bu lông mặt bích hoặc các đặc điểm ở cả hai đầu, thì máy trục Y hoặc máy phay sẽ loại bỏ nguyên công thứ hai và cùng với đó là thao tác kẹp thứ hai.
Làm cách nào để ngăn lỗ khoan lệch khỏi vòng?
Bằng cách không sử dụng điểm tiếp xúc ba điểm trên bức tường mỏng. Một ống kẹp nhàm chán, một ống lót tách rời hoặc một trục gá truyền tải kẹp xung quanh chu vi. Bước thứ hai là cắt hoàn thiện nhẹ để công cụ không đẩy bức tường về phía trước.
Bạn thường thấy chất liệu gì cho những chiếc tay áo này?
Thép cắt tự do và thép cacbon trung bình, thép gia cường vỏ nơi bề mặt trượt sẽ được làm cứng và đồng hoặc gang cho ống lót dẫn hướng. Vật liệu thay đổi dữ liệu hạt dao và cắt chứ không phải logic thiết lập.
Bạn có thể trích dẫn một bức ảnh trước khi chúng tôi gửi bản vẽ không?
Gửi ảnh. Nó cho chúng ta biết hình dạng, độ dày thành ống có thể có và mục tiêu hoàn thiện, đồng thời nó thường cho chúng ta biết điều gì đó về những gì đang xảy ra trong quy trình hiện tại.Báo giá chắc chắn cần bản vẽ và số lượng hàng năm, nhưng câu trả lời đầu tiên thì không.
Gửi cho chúng tôi phần bạn đang gặp khó khăn
Nếu ống bọc đang chạy nhưng không ổn định — lớp hoàn thiện bị trôi, lỗ khoan không giữ được, bước chỉnh sửa bằng tay mà bạn muốn thực hiện ngoài quá trình định tuyến — hãy gửi bản vẽ và ảnh của bộ phận khi nó rời khỏi máy của bạn. Nhóm của chúng tôi sẽ quay lại với đề xuất về máy và ghi chú quy trình chứ không chỉ là giá.
Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Hướng dẫn gia công thân van thủy lực | CNC Máy dùng cho van và bộ phận thủy lực | Thêm Handemo nghiên cứu điển hình