Xoay Giá đỡ dụng cụ làm mát trung tâm trong một lần thiết lập
Cuộc điều tra được đưa ra dưới dạng một bức ảnh chứ không phải một bức vẽ. Hai giá đỡ dụng cụ trên một băng ghế, một giá đỡ bên trái có lỗ xuyên thẳng và một giá đỡ bên phải có lỗ dừng ở đầu cắt. Bên dưới, một dòng: dòng thứ hai là thứ chúng tôi cần và chúng tôi cần nó nhanh hơn những gì chúng tôi đang nhận được bây giờ. Bức ảnh đó đã tạo nên toàn bộ dự án — bởi vì sự khác biệt giữa hai phần không phải là cái lỗ, mà là số lần phần đó phải được bố trí để tạo nên nó.
Giá đỡ dụng cụ làm mát trung tâm là một thân thép mảnh với một rãnh sâu chạy dọc theo trục của nó và một tập hợp các cổng chéo mở gần đầu cắt. Theo quy trình thông thường, nó được thực hiện bằng hai thao tác trên hai máy: một máy tiện quay mặt và quay cán, bộ phận được đưa đến máy phay hoặc máy tiện thứ hai để làm các cổng chéo, sau đó quay lại mũi. Mỗi chuyến đi đó sẽ thiết lập lại bộ phận trên một mốc chuẩn mới và trên một thân máy dài mỏng, sự kiện kẹp thứ hai và thứ ba gây ra nhiều thiệt hại cho hình học hơn bất kỳ lực cắt nào. Khách hàng không chống lại máy móc của họ. Họ đã chiến đấu với số lần bộ phận đó di chuyển.
Phần này phải làm gì
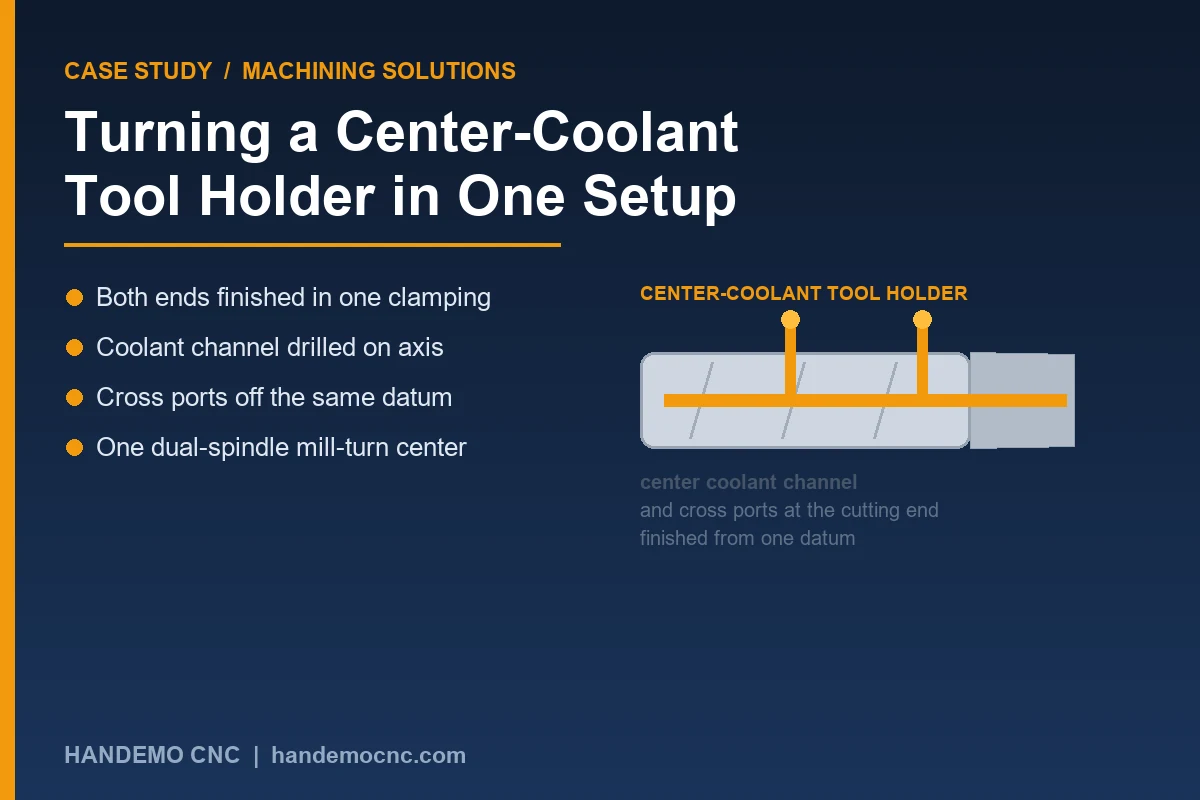
Giá đỡ mang mảnh cắt ở một đầu và được kẹp vào tháp pháo hoặc trục xoay ở đầu kia. Chất làm mát phải đến lưỡi cắt chứ không phải đến cán, vì vậy kênh bên trong chạy hết chiều dài thân và các cổng chéo phải tiếp đất ở đúng vị trí so với mũi — không phải với cán và không đến bất kỳ bề mặt nào tình cờ bị kẹp vào thời điểm đó.
Câu nói đó là toàn bộ công việc. Yêu cầu chức năng không phải là một tính năng ở đầu này hay đầu kia; đó là mối quan hệ giữa hai đầu. Đó chính xác là yêu cầu mà lần thiết lập thứ hai sẽ loại bỏ.
- Kênh trục liên tục và rõ ràng suốt chiều dài cơ thể
- Các cổng chéo được định vị tương ứng với đầu cắt, trên cùng trục với cán
- Mặt mũi vuông góc với trục sao cho lắp ghế đúng cách
- Đường kính thân đồng tâm với mũi nên giá đỡ lặp lại khi nạp vào tháp pháo
Viết trên bản vẽ, những dòng đó trông không có gì khó cả. Được giữ trên hai chiếc máy và ba chiếc kẹp trên một thân thép thanh mảnh, chúng là những đường quay trở lại.
Tại sao lộ trình hai thiết lập liên tục thất bại
Có một phiên bản của công việc này chạy trên một chiếc máy tiện và một máy nghiền tốt và rất nhiều cửa hàng đã thực hiện được công việc này. Nó hoạt động tốt nhất khi cơ thể ngắn và cứng. Khi đầu cặp dài hơn so với đường kính của nó, kiểu hư hỏng lần nào cũng xuất hiện theo cùng một thứ tự.
Cán được xoay trước và nó sạch sẽ.Sau đó, bộ phận này được chuyển đến một vật cố định cho các cổng chéo, nơi nó được định vị tính từ đường kính thân. Về mặt lý thuyết, vị trí đó là ổn, nhưng áp lực kẹp lên phần thân mảnh mai sẽ làm nó hơi cong và các cổng bị khoan vào một bộ phận sẽ đàn hồi ngay sau đó. Sau đó, mũi được đối mặt, một lần nữa từ một mốc thời gian được thiết lập lại, và mối quan hệ giữa mũi và các cổng bị trôi đi. Không có gì là nhiều. Quá đủ để tia nước làm mát không chạm vào hạt dao một cách sạch sẽ và người vận hành không thể cắt lại bộ phận để sửa chữa vì kênh đã được khoan.
Lời phàn nàn từ một cửa hàng ở vị trí này gần như không bao giờ là “máy của chúng tôi không chính xác”. Đó là “chiến dịch thứ hai tiếp tục diễn ra với chúng tôi”. Đó là những vấn đề khác nhau và họ cần những giải pháp khác nhau.
Tính chất vật liệu trên mặt cắt mỏng
Đầu cặp dao hầu như luôn được làm từ thép hợp kim hoặc loại được tôi cứng hoàn toàn, đôi khi là thép gia công nóng dành cho đầu cặp chịu nhiệt độ cao ở lưỡi cắt. Đây là những vật liệu có nhiều ứng suất dư và có phần mỏng ở giữa thân. Loại bỏ vật liệu từ bên ngoài sẽ giải phóng ứng suất đó và bộ phận sẽ chuyển động. Chuyển động này nhỏ về mặt tuyệt đối và hoàn toàn có thể dự đoán được hướng khi bạn đã chạy bộ phận đó một lần - nhưng chỉ khi cả hai đầu đều được cắt bằng cùng một kẹp. Việc phân chia các hoạt động và sự giải phóng căng thẳng xảy ra giữa các thiết lập, nơi không ai có thể đo lường và không ai có thể bù đắp cho điều đó.
Những gì chúng tôi đã làm
Chúng tôi đã đề nghị chủ sở hữu sử dụng trung tâm tiện máy phay trục chính thay vì tuyến máy tiện cộng với máy phay và quyết định đó đã ảnh hưởng đến phần lớn dự án. Việc cắt hoàn chỉnh phần thân trong một máy sẽ loại bỏ hai sự kiện kẹp lại gây ra hiện tượng lệch và loại bỏ vật cố định đang uốn bộ phận cho các cổng chéo.
Trình tự chạy như thế này. Trống là thanh phôi, xẻ hơi dài. Op người ta xoay thân, quay mặt và căn giữa đầu cuối, đồng thời khoan kênh làm mát dọc trục từ đầu đó - sâu, nhưng trên trục thẳng trong khi bộ phận vẫn còn ngắn và cứng. Các cổng chéo được khoan và giao điểm của chúng với kênh bên trong được kiểm tra trước khi bộ phận tiến xa hơn, bởi vì một khi mũi đã hoàn thành thì sẽ không có cơ hội thứ hai. Sau đó, bộ phận chuyển từ trục chính sang trục phụ và mặt sau được quay và quay mặt mà không cần rời khỏi máy.Mặt mũi, các cổng chéo và kênh làm mát đều được cắt từ một mốc và bộ phận nhìn thấy chính xác một kẹp.
Cỗ máy và lý do
Công việc chạy trên TCK6050SY máy nghiền trục chính kép CNC máy nghiền tiện. Hai lý do quyết định nó. Đầu tiên, trục chính phụ cung cấp cho chúng ta đầu thứ hai mà không có vật cố định thứ hai, đó là toàn bộ mục đích của dự án. Thứ hai, trục Y và dụng cụ trực tiếp cho phép các cổng chéo được cắt trên cùng một máy thay vì đưa ra máy nghiền — trên một thân máy mảnh mai quan trọng hơn thời gian chu kỳ, vì vị trí cổng đang được cắt từ một mốc dữ liệu vẫn còn trên máy chứ không phải dữ liệu mới.
Đối với các đầu cặp dài hơn hoặc khi khách hàng muốn các cổng chéo và bất kỳ mặt phẳng nào được cắt với nhiều trục tự do hơn, Máy phay tiện 3100SY bao phủ cùng một lộ trình với phạm vi làm việc lớn hơn. Trong trường hợp khối lượng hàng năm thấp hơn và đầu cặp đủ ngắn để ổn định trong hai thao tác, TCK6050 máy tiện giường nghiêng có trục chính phụ vẫn có thể là báo giá hợp lý. Đối với dòng sản phẩm này, điều chúng tôi không làm là khuyên dùng một máy tiện đơn giản cộng với một máy phay riêng biệt, cho dù cả hai máy đều tốt đến đâu.
Những gì chúng tôi đưa ra để giữ cho nó ổn định
Có hai thứ ngoài chiếc máy đã khiến công việc lặp lại.
Đầu tiên là cách giữ phần đó. Trên một chiếc giá đỡ mảnh mai, người ta có cảm giác muốn nắm chặt để không có gì chuyển động. Đó là bản năng sai lầm. Chúng tôi chạy cán trong một ống kẹp hoặc trên các ngàm mềm được gia công theo đường kính hoàn thiện, do đó áp lực kẹp được phân bổ xung quanh chu vi thay vì tập trung ở ba điểm và chúng tôi giữ cho báng cầm nhẹ ở mức cắt cho phép. Nghỉ ngơi ổn định sẽ hỗ trợ phần giữa cơ thể trên các biến thể dài hơn. Việc nắm bắt ít khó khăn hơn có vẻ như là một rủi ro; trên thân mỏng thì ngược lại, vì chính cái kẹp chứ không phải dụng cụ đặt hình dạng ba thùy vào bộ phận.
Thứ hai là nghỉ ngơi. Chúng tôi làm thô cơ thể, để nguội và lắng xuống, sau đó thực hiện các bước hoàn thiện. Trên đầu kẹp dài, quá trình lắng không diễn ra ngay lập tức và không hiển thị trên máy. Việc tạo một khoảng dừng có chủ ý trong trình tự sẽ tốn một ít thời gian chu kỳ và loại bỏ lớp bộ phận đo chính xác trên máy và di chuyển qua đêm.
Kiểm tra công việc mà không lặp lại
Chúng tôi kiểm tra kênh làm mát bằng cách kiểm tra không khí hoặc chất lỏng đi qua nó trước khi hoàn thành bộ phận, để kênh bị tắc hoặc giao nhau không tốt sẽ được phát hiện trong khi vẫn có thể sửa chữa được. Độ đồng tâm giữa thân và mũi được giữ bằng cách cắt cả hai đầu trong cùng một kẹp thay vì đo sau đó - vật cố định là điều khiển, kiểm tra là xác nhận. Các chủ sở hữu đã hoàn thiện được kiểm tra các tính năng mà khách hàng yêu cầu và chúng tôi lưu giữ hồ sơ bài viết đầu tiên cho dòng sản phẩm để các lô lặp lại chạy theo kết quả đã biết thay vì dựa trên giả định mới.
Nếu khách hàng đang chạy phần này trên hai máy và bị mất vị trí thì câu hỏi hữu ích không phải là máy nào bị lỗi. Đó là số lần chi tiết được kẹp lại giữa lần cắt đầu tiên và lần cắt cuối cùng. Về phần này, câu trả lời đi từ ba lên một và những lời phàn nàn đã dừng lại.
Câu hỏi thường gặp
Có thể khoan kênh làm mát trên cùng một máy với bên ngoài không?
Có, và về phần này thì phải như vậy. Khoan kênh từ đầu thân trong khi thân vẫn còn ngắn và được hỗ trợ tốt sẽ giữ lỗ trên trục và điều đó có nghĩa là kênh và bên ngoài bộ phận có chung một mốc. Việc chuyển kênh sang một máy riêng biệt sẽ gây ra chính xác rủi ro liên kết mà tuyến thiết lập một lần nhằm loại bỏ.
Tại sao lại là máy hai trục thay vì hai máy tiện?
Đối với một bộ phận mảnh mai có các đặc điểm ở cả hai đầu, máy tiện thứ hai có nghĩa là kẹp thứ hai và kẹp thứ hai là nơi hình học trôi đi. Máy trục chính kép hoàn thiện phần mặt sau bằng cách chuyển chi tiết vào bên trong máy.Đó là một người kẹp, một mốc thời gian và một người vận hành xem cùng một bộ phận trong toàn bộ chu trình.
Bạn cung cấp vật liệu gì cho người giữ dụng cụ?
Thép hợp kim và các loại thép được tôi cứng xuyên suốt là những lựa chọn phổ biến, trong đó thép gia công nóng dành cho đầu cặp chịu nhiệt ở đầu cắt. Lộ trình gia công giữa chúng không thay đổi nhiều; điều thay đổi là mức độ di chuyển của bộ phận khi vật liệu bong ra và điều đó được xử lý theo trình tự thô rồi xử lý rồi hoàn thiện thay vì theo cấp độ.
Bạn có thể giữ vị trí giữa chuôi và cổng chéo không?
Mối quan hệ đó là lý do chúng tôi giữ các cổng chéo trên cùng một máy với thân máy. Khi cả hai đều được cắt từ một mốc, vị trí là kết quả của việc thiết lập chứ không phải là phép đo được thực hiện sau đó. Nếu các cổng bị cắt trên máy thứ hai từ dữ liệu được thiết lập lại, chúng tôi sẽ dựa vào thiết bị cố định để tái tạo nội dung mà máy đã thiết lập.
Khối lượng như thế nào phù hợp với tuyến đường này?
Tuyến một thiết lập tự thanh toán từ đợt đầu tiên khi tuyến hai thao tác mất vị trí. Chúng tôi chạy các bản dùng thử duy nhất để xác thực quy trình và thiết bị cố định, sau đó lặp lại các lô trên cùng một thiết lập. Gửi bản vẽ chủ sở hữu, vật liệu và khối lượng hàng năm và chúng tôi sẽ đề xuất máy và trình tự, đồng thời báo giá dụng cụ và gia công đi kèm với nó.
Nhận báo giá cho công việc người giữ công cụ của bạn
Hãy cho chúng tôi biết về đầu cặp — vật liệu, chiều dài và đường kính, vị trí của kênh làm mát và các cổng chéo cũng như kích thước lô — và Handemo sẽ đề xuất máy và quy trình, đồng thời báo giá nguyên tắc làm việc khiến nó lặp lại. Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Máy tiện và Mill-Turn: Cách chọn và CNC Gia công một máy Ống dẫn hướng pít-tông thủy lực — cả hai trường hợp trong đó quyết định được đưa ra dựa trên số lần bộ phận phải di chuyển chứ không phải bởi dữ liệu cắt.