Gia công bộ nền khuôn: tấm và hốc chèn
Công việc khuôn thường được mô tả là gia công lòng khuôn, nhưng phần lớn giờ trong xưởng khuôn lại dồn vào những tấm nền mang lòng khuôn. Bộ nền là một chồng tấm thép dày, cuối cùng phải phẳng, song song và vuông vắn, với các hốc đặt được miếng chèn mà không bị lung lay và các lỗ dẫn hướng đưa hai nửa khuôn về đúng đường tâm mỗi lần khuôn đóng. Khi tấm không phẳng thì mọi thứ bắt vít lên nó cũng không phẳng, và người phát hiện ra điều đó là thợ lắp ráp.
Bài này nói về phần tấm: bộ nền khuôn thực sự phải làm gì, dùng những loại thép nào, trình tự nào giữ cho tấm lớn ổn định trong suốt quá trình gia công, cần gá đặt ra sao và chúng tôi sẽ dùng máy nào. Nếu bạn đang cắt chính lòng khuôn chứ không phải tấm bao quanh nó, thì hướng dẫn gia công lòng khuôn của chúng tôi đề cập hướng đó; bài này chỉ ở lại với bộ nền, các tấm và hệ dẫn hướng.
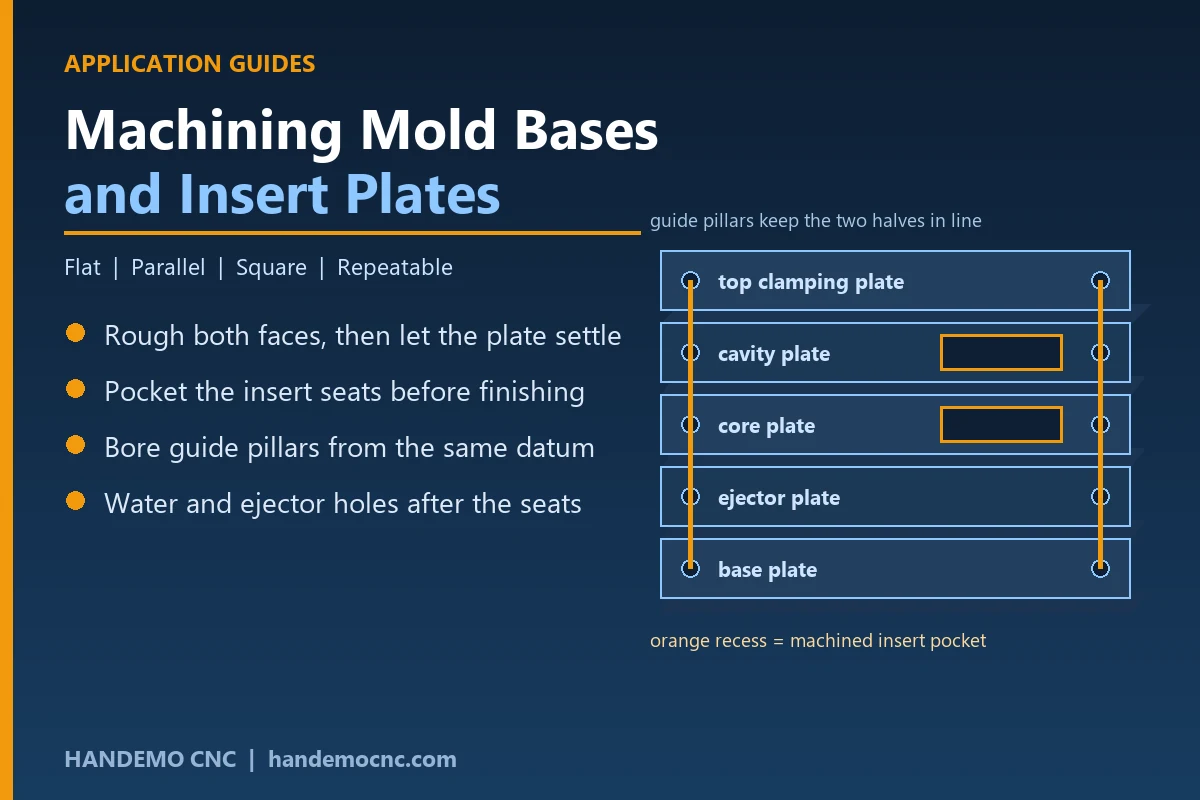
Bộ nền khuôn phải làm những gì
Bộ nền là một khung đảm nhận nhiều việc cùng lúc. Nó phải giữ miếng chèn lòng khuôn và miếng chèn lõi ở quan hệ cố định với nhau, dẫn hai nửa vào đúng đường mỗi chu kỳ, mang hệ thống đẩy và cung cấp các mạch nước làm nguội để lấy nhiệt ra khỏi khuôn. Mỗi nhiệm vụ rơi vào một đặc điểm khác nhau, và mỗi đặc điểm có vị trí riêng trong trình tự gia công.
Các mặt phẳng quan trọng nhất. Nửa cố định và nửa động định vị lẫn nhau qua mặt phân khuôn, nên các mặt ngoài của mỗi tấm phải phẳng và song song với nhau. Nếu không, khi lắp ráp tấm sẽ phải căn bằng lá căn hoặc cạo rà, và phải căn lá cho một bộ nền là dấu hiệu cho thấy khâu gia công chưa bao giờ được làm xong.
Tiếp theo là các mặt đặt: hốc chứa miếng chèn, lỗ chốt dẫn hướng và bạc dẫn, cùng mạng lỗ đẩy và lỗ nước. Hốc quyết định lòng khuôn nằm ở đâu và được đỡ tốt đến mức nào. Lỗ dẫn hướng quyết định hai nửa có trùng khớp mỗi lần hay không. Một hốc hơi rộng cho phép miếng chèn dịch dưới áp lực phun; một lỗ dẫn hướng gia công lệch vị trí sẽ kéo hai nửa lệch ngang khi khuôn đóng.
Những loại thép bạn sẽ gặp
Phần lớn bộ nền được cắt từ tấm thép thường hoặc tấm đã tôi sơ bộ chứ không phải thép dụng cụ, vì tấm không tạo hình chi tiết, miếng chèn mới làm việc đó. Các lựa chọn phổ biến là tấm thép carbon thấp hoặc trung bình cho khuôn nhỏ và mẫu thử, tấm tôi sơ bộ cho nơi hốc và lỗ dẫn hướng bị kẹp tháo lặp lại nhiều lần, và tấm inox cho khuôn chạy nhựa ăn mòn hoặc để trong kho ẩm giữa các đợt chạy.
- Tấm thép carbon thấp cho khuôn mẫu thử và bộ nền chạy lô nhỏ
- Tấm tôi sơ bộ cho bộ nền sản xuất được lắp và tháo nhiều lần
- Tấm inox cho nhựa ăn mòn và khuôn y tế hoặc tiếp xúc thực phẩm
- Miếng chèn và chốt dẫn hướng đã tôi, lắp vào tấm vẫn còn mềm xung quanh
Tình trạng tấm quyết định nguyên công đầu tiên nhiều hơn là mác thép. Tấm cán nóng về xưởng có lớp vỏ và có ứng suất bị giữ bên trong. Nếu bạn bóc lớp vỏ ở một mặt mà không bóc ở mặt kia, cân bằng thay đổi và tấm bị vênh. Cắt cả hai mặt trong cùng một lần kẹp, và để lại lượng dư nhỏ cho bước tinh sau đó, chính là điều giữ cho tấm không dịch chuyển sau khi đã phay hốc.
Trình tự nguyên công
Với một bộ nền, trình tự không phải là sở thích. Nó là cái giữ chi tiết phẳng khi nguyên công cuối cùng kết thúc.
Phay thô cả hai mặt trước
Phay thô cả hai mặt trong cùng một lần kẹp để tấm nhả ứng suất đều, rồi để tấm ổn định trước khi tinh. Bóc vật liệu lớn thuộc về đầu quy trình, khi tấm còn dày và cứng, không phải sau khi đã phay hốc vào tấm. Với tấm lớn, chia bước phay thô thành nhiều lượt với bước tiến ngang đều sẽ dễ chịu cho đồ gá hơn là một lượt nặng.
Phay hốc đặt miếng chèn
Hốc chèn thường được gia công sau khi đã phay thô các mặt và tấm đã ổn định. Cắt chúng bằng dao cứng vững và bước tiến ngang có kiểm soát thay vì dùng dao vươn dài, vì thành hốc cắt bằng dao kém cứng sẽ không vuông góc với mặt phía trên. Ở chỗ hốc có góc trong mà dao quay không tới được, góc đó để lại cho gia công tia lửa điện hoặc làm tay, và nên thống nhất điều này với người làm khuôn trước khi tấm chuyển sang máy cắt dây.
Doa lỗ chốt dẫn hướng và bạc dẫn
Lỗ dẫn hướng chính là việc căn chỉnh của toàn bộ khuôn, nên trong các đặc điểm quan trọng chúng được gia công sau cùng và từ cùng một chuẩn với các hốc. Doa chúng trong cùng một lần gá, thay vì sang máy thứ hai sau khi đã di chuyển tấm, là cách bảo hiểm rẻ nhất trong công việc này. Các lỗ thường được hoàn thiện bằng đầu doa hoặc doa đúng cỡ cho chốt sẽ ép vào, và mối ghép phải đủ chặt để giữ chốt nhưng vẫn cho phép ép vào mà không làm biến dạng tấm.
Đường nước, lỗ đẩy và các vị trí ren
Đường nước và lỗ đẩy đi sau các mặt đặt, để một mũi khoan đi lệch không làm hỏng lỗ đã hoàn thiện hay khoan thủng vào thành hốc. Các mạch khoan ngang cần nút bịt ở đầu, và nên thử kín mạch bằng khí trước khi lắp ráp thay vì phát hiện mạch tắc sau khi khuôn đã chạy một lô.
Gá đặt tấm lớn
Tấm lớn là loại chi tiết dễ bị chính việc kẹp làm mất phẳng nhất. Một tấm bị ép mạnh xuống bàn máy không chuẩn sẽ được cắt theo trạng thái kẹp, rồi bật trở lại ngay khi tháo kẹp, và sai số chỉ lộ ra khi lắp ráp.
Ba thói quen bao được phần lớn rủi ro. Đỡ tấm trên toàn bộ diện tích bằng các miếng căn đã mài hoặc một tấm đế đã phay vuông, để không có chỗ nào bị bắc cầu giữa hai điểm tiếp xúc. Giữ lực kẹp trên các điểm cứng thay vì giữa nhịp, và chạy các bước tinh với lực kẹp nhẹ. Và với tấm phải lật để tới cả hai mặt, hãy phay một cặp gờ hoặc dùng hàm mềm để lần gá thứ hai lặp lại trên cùng một chuẩn mỗi lần.
Khi tấm mỏng so với diện tích của nó, bàn từ hoặc bàn hút chân không dàn lực giữ khắp mặt và loại bỏ hẳn các điểm áp lực cục bộ. Với xưởng chạy lặp lại cùng một họ bộ nền, một đồ gá chuyên dùng có chốt chặn cố định sẽ hoàn vốn ngay trong lô đầu tiên.
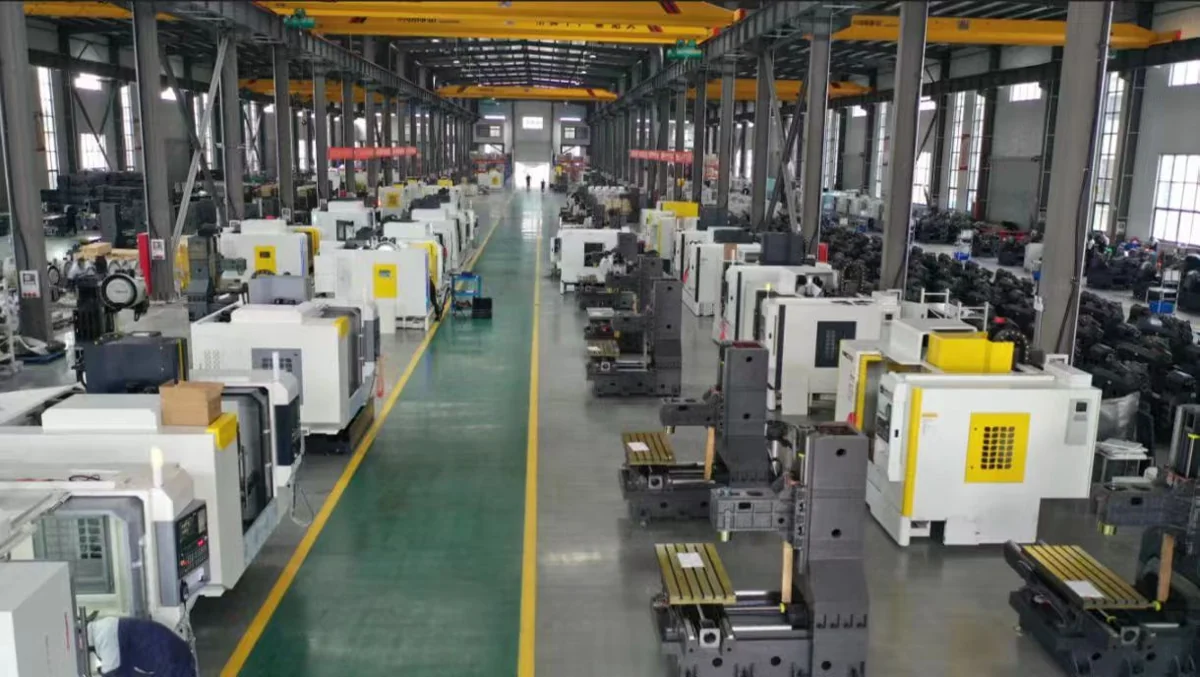
Máy chúng tôi sẽ báo giá cho công việc làm nền
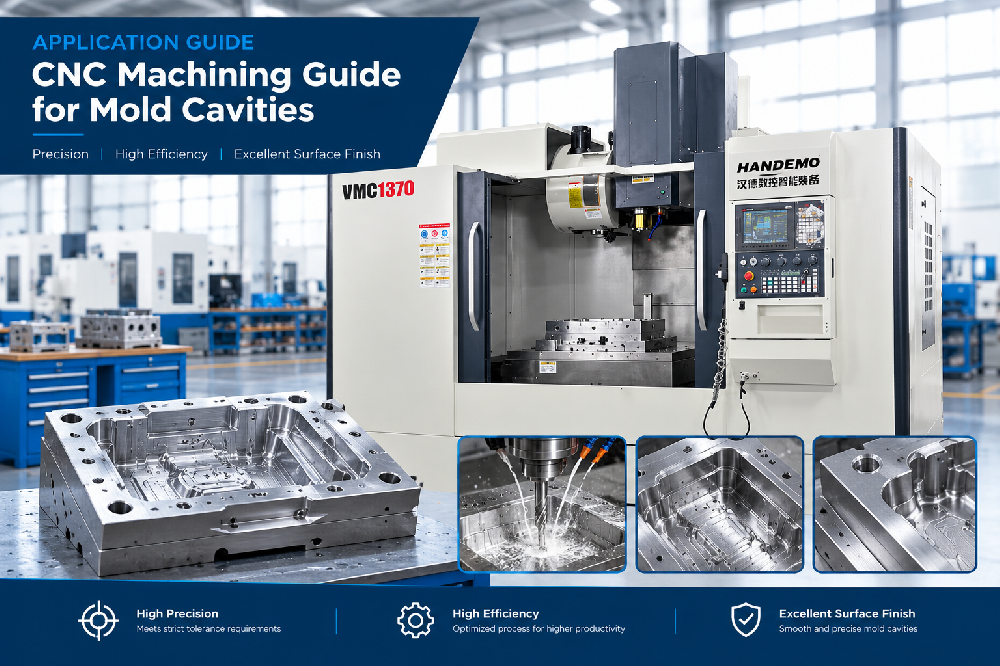
Công việc làm nền chủ yếu là phay mặt, phay hốc và doa trên một tấm rộng chứ không cao, điều này chỉ ra một trung tâm gia công đứng có đủ bàn và hành trình để phủ tấm trong ít lần gá. Trong dòng máy của chúng tôi, VMC1370D là máy chúng tôi xem trước tiên: nó thuộc nhóm máy cho khuôn và dập, có bàn cho bộ nền lớn và trục chính cho việc tinh thành hốc. Các bộ nền nhỏ hơn và hốc chèn nằm gọn trên VMC1160.
Khi hốc sâu, hoặc chi tiết có những đặc điểm dễ tới từ bên hông, máy ngang giảm số lần gá. HMC800DT xoay pallet để nhiều mặt của bộ nền được gia công mà không phải tháo tấm, nhờ đó các mặt, hốc và lỗ dẫn hướng vẫn giữ quan hệ với nhau. Với tấm có rãnh trượt nghiêng, cơ cấu nâng hoặc mạch nước ba chiều, một nền tảng năm trục hoàn thiện phần việc nghiêng mà không cần đồ gá đặc biệt, và HTMC800T bao được các họ chi tiết dạng đó.
Khi bộ nền được sản xuất hàng loạt, điểm nghẽn thường là khâu xếp phôi chứ không phải cắt. Một máy xếp phôi kiểu giàn hoặc bể pallet cho phép gia công một tấm trong khi tấm tiếp theo đang được gá, và vì bộ nền nặng và khó nâng bằng tay, đây đúng là loại chi tiết phù hợp với tự động hóa. Nguyên tắc chúng tôi áp dụng là tự động hóa công việc làm tấm vốn đã chạy ổn, chứ không phải việc đang còn thay đổi quy trình.
Kiểm tra lắp ráp trước khi xuất xưởng
Bộ nền không kết thúc khi cắt xong nhát cuối. Nó kết thúc khi các tấm ghép lại với nhau và hệ dẫn hướng trượt mà không bị kẹt. Khi lắp ráp, mặt phân khuôn được kiểm bằng thước thẳng hoặc bàn rà, các hốc được bôi xanh để xác nhận miếng chèn tiếp xúc trên toàn bộ mặt đế chứ không chỉ hai góc, và chốt dẫn hướng được kiểm tra chuyển động tự do khi các tấm đã đóng và vít đã siết.
Phát hiện một mặt đặt chỉ tiếp xúc ở hai góc thì rẻ hơn nhiều nếu làm trong xưởng cơ khí so với khi đã lên máy dập. Giữ một bàn rà và một máy ép rà cạnh khu vực lắp ráp, và ghi lại vết tiếp xúc của mặt đặt cho từng bộ khuôn, biến cảm giác chủ quan "thấy cũng được" thành thứ mà ca sau có thể lặp lại.
Câu hỏi thường gặp
Có thể gia công bộ nền khuôn từ một tấm duy nhất thay vì xếp chồng không?
Khuôn nhỏ đôi khi được phay từ một khối, nhưng bộ nền xếp tầng dễ gia công hơn, dễ bảo trì hơn khi một tấm bị mòn, và dễ sửa hơn khi chi tiết thay đổi. Với mọi thứ thuộc sản xuất hàng loạt, xếp tầng là hướng thực tế.
Nên phay hốc trước hay sau khi tinh mặt?
Hốc sau khi đã phay thô các mặt và tấm đã ổn định, nhưng để bước tinh mặt lại cho đến khi làm xong hốc và lỗ. Như vậy các mặt chuẩn được gia công sau cùng, trên tấm ở đúng trạng thái cuối cùng của nó.
Làm sao để tấm lớn không bị vênh?
Phay thô cả hai mặt trong cùng một lần kẹp, để tấm ổn định, đỡ tấm hoàn toàn khi kẹp, và tinh với lực nhẹ. Phần lớn hiện tượng vênh đến từ việc nhả ứng suất không đều và từ chính việc kẹp, không phải từ dao.
Bộ nền có cần trung tâm gia công ngang không?
Chỉ khi hình học đòi hỏi. Một tấm phẳng với hốc và lỗ trên một mặt chạy tốt trên máy đứng. Khi chi tiết có các đặc điểm quan trọng trên nhiều mặt, việc xoay trên máy ngang giữ chúng trong quan hệ với nhau mà không phải tháo kẹp tấm.
Cần những gì để báo giá một bộ nền?
Bản vẽ tấm với vị trí hốc và lỗ, vật liệu và tình trạng tấm, kích thước miếng chèn cho các mặt đặt, và số lượng khuôn hàng năm. Với những thông tin đó chúng tôi có thể đề xuất trình tự nguyên công, đồ gá và máy trong dòng của chúng tôi đáp ứng được chu kỳ.
Gửi cho chúng tôi tấm bạn đang cần làm
Gửi bản vẽ, tình trạng vật liệu và số lượng hàng năm, chúng tôi sẽ phản hồi với trình tự nguyên công, đồ gá và máy trong dòng sản phẩm phù hợp với công việc. Handemo chế tạo máy công cụ từ năm 2008 và cung cấp cho người mua tại hơn 150 quốc gia từ nhà máy rộng 220.000 m², nên chúng tôi thà nói rõ bộ nền nào nên ở lại trên máy đứng với đồ gá đơn giản hơn là bán cho bạn một tế bào không khớp với sản lượng. Trang chế tạo khuôn và dập liệt kê các họ máy chúng tôi chế tạo cho công việc này, và bộ hướng dẫn ứng dụng rộng hơn bao các họ chi tiết lân cận.
Liên hệ Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài liên quan: Gia công lòng khuôn và điện cực trên CNC | Hướng dẫn gia công vỏ gối đỡ và vỏ bích | VMC hay HMC: chọn trung tâm gia công nào