Cách chọn trung tâm gia công cho các bộ phận hộp và vỏ
Các bộ phận hộp và vỏ là nơi mà các quyết định gia công trở nên tốn kém. Bộ phận này trông đơn giản trên bản vẽ - một khối hoặc một vật đúc có lỗ khoan, mặt và mẫu bu lông - và sau đó thiết lập đầu tiên cho thấy vấn đề: các tính năng quan trọng được trải rộng trên bốn hoặc năm mặt và mỗi khi bộ phận đó rời khỏi bàn, bạn lại thêm một cơ hội mới để đánh mất mối quan hệ giữa chúng. Việc chọn một chiếc máy cho nhóm công việc này không phải là việc chiếc máy nào tốt hơn nói chung. Đó là về số lượng thiết lập mà bộ phận đó cần, kích thước của nó và bề mặt nào bạn sẽ tin tưởng.
Điều gì làm cho hộp và vỏ hoạt động khác nhau
Bộ phận hộp là bộ phận có hình lăng trụ với hầu hết các đặc điểm: vỏ hộp số, thân bơm, cột máy, khối van. Một bộ phận vỏ có thêm lỗ hoặc chốt điều khiển phải nằm trong một mối quan hệ đã biết với bề mặt mà nó gắn vào. Cả hai đều có chung khó khăn thực tế, đó không phải là việc cắt. Đó là số lượng thiết lập.
Mọi thứ khác đều theo sau đó. Một máy đưa bốn mặt của một bộ phận vào trục xoay mà không cần kẹp lại sẽ loại bỏ các thiết lập và việc loại bỏ các thiết lập sẽ loại bỏ sự tích tụ lỗi đi kèm với chúng. Một chiếc máy có bàn lớn và hành trình X dài giữ bộ phận một lần và tiếp cận mọi tính năng đang thực hiện cùng một công việc với hình dạng khác nhau. Một chiếc máy chạy nhanh nhưng buộc bộ phận vào bốn đồ gá khác nhau là lựa chọn chậm nhất trong xưởng, bất kể tốc độ trục chính của nó nói lên điều gì.
Bắt đầu từ bộ phận chứ không phải cái máy
Ba con số trong hình vẽ quyết định phần lớn lập luận. Đầu tiên là đường bao: mặt gia công lớn nhất và vòng tròn bu lông hoặc khoảng cách lỗ khoan lớn nhất. Thứ hai là khối lượng, bao gồm cả đồ gá, vì vỏ nặng 700 kg trên bàn 400 kg sẽ đẩy máy xung quanh thay vì dụng cụ. Thứ ba là số lượng khuôn mặt mang những đặc điểm phải liên quan với nhau.
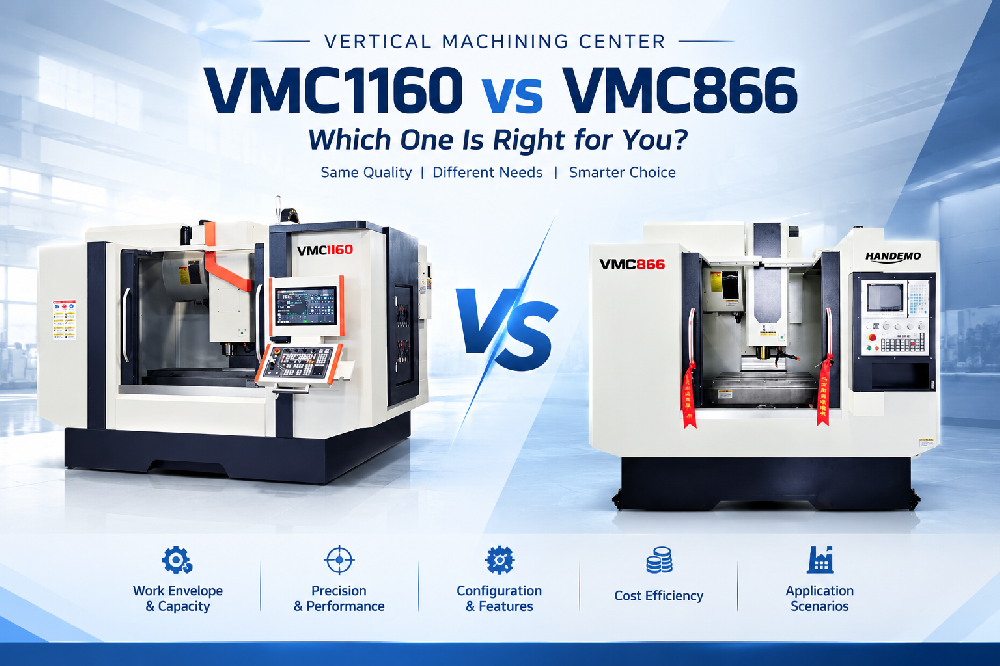
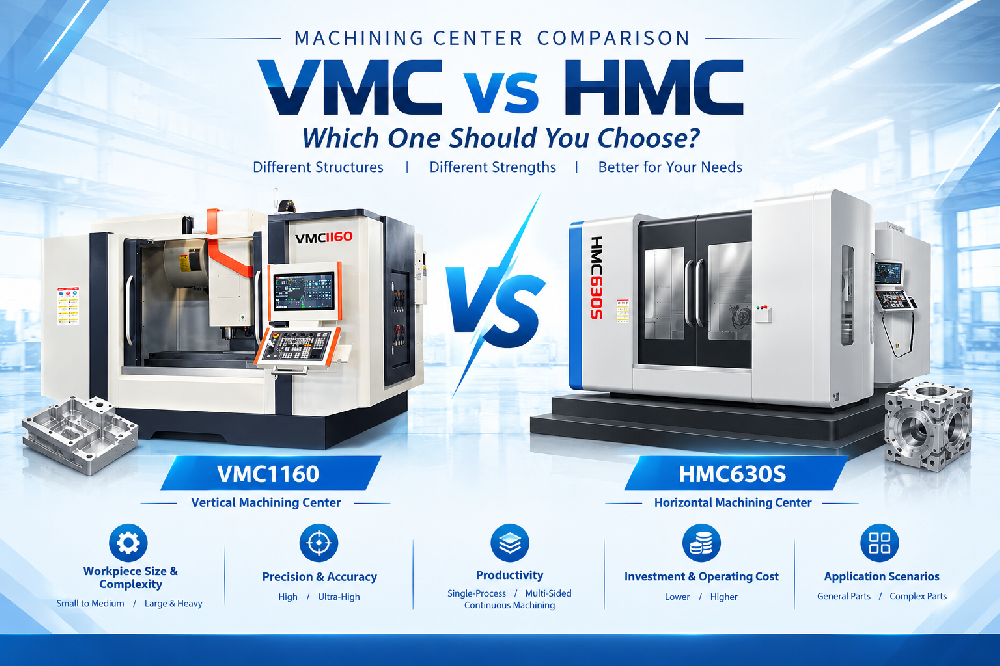
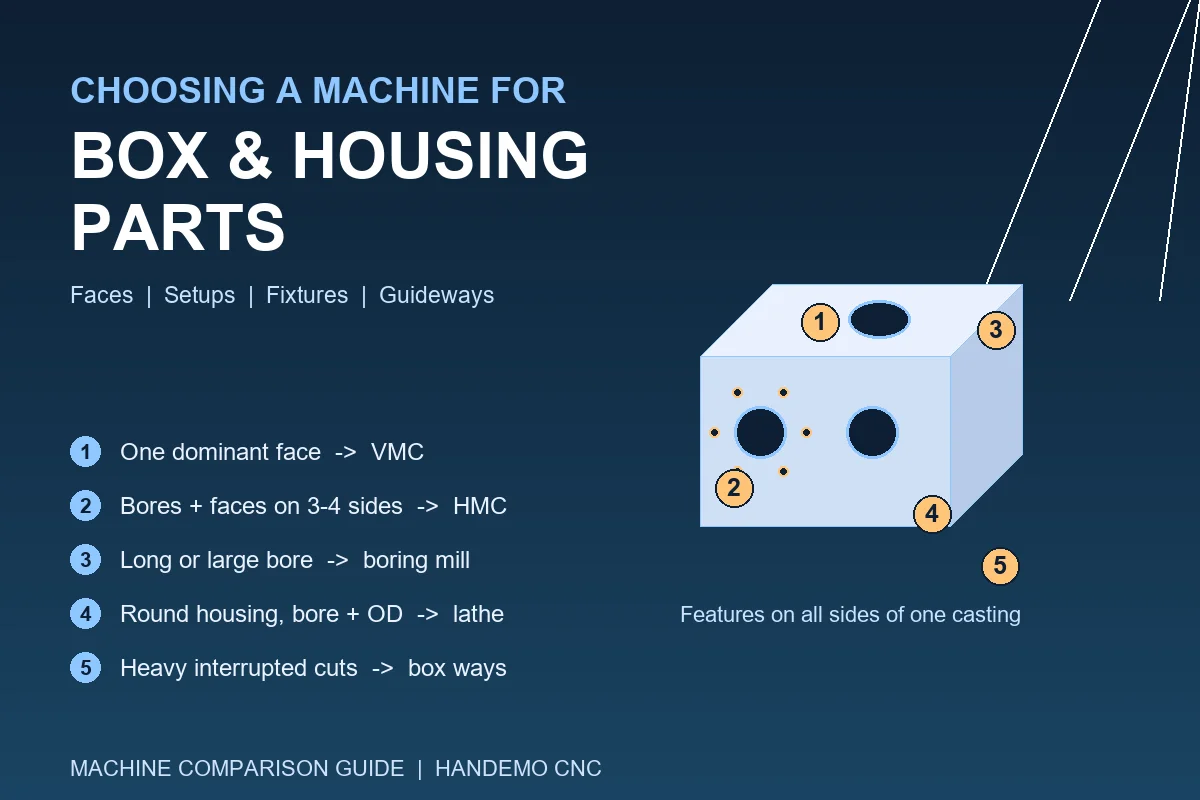
Hãy lấy ba người đó và sự lựa chọn thường thu hẹp lại trong một gia đình. Vỏ có kích thước lên tới khoảng 700 mm với bề mặt được gia công, lỗ khoan và mẫu bu lông phù hợp trên máy dọc cỡ trung bình, chẳng hạn như VMC1160, trong đó bàn có kích thước 1200 x 600 mm với tải trọng 800 kg và hành trình X/Y/Z là 1100 / 600 / 600 mm chừa chỗ cho vật cố định và đầu móc lỗ. Các nắp đầu và bộ phận mặt bích nhỏ hơn thường vừa với VMC855.Khi bộ phận cần lỗ khoan trên cả hai mặt của cùng một bức tường hoặc bản vẽ yêu cầu mặt lắp ở một bên và lỗ khoan đồng tâm với đường kính lớn, máy dọc không còn là câu trả lời rẻ nhất và áp dụng ba phần tiếp theo.
Trung tâm gia công dọc: thực hiện tốt từng mặt một
A VMC là máy mặc định cho công việc này và thường là máy phù hợp. Bạn có thể nhìn thấy bộ phận này trên bàn, người vận hành có thể đưa tay vào vỏ làm việc và một máy đa năng có trục xoay BT40 bao gồm nhiều loại vỏ, tấm và nắp. Khoảng 8000 vòng / phút trên trục chính dẫn động bằng dây đai và 24 trạm ATC là đủ cho vỏ gang và nhôm theo lô vừa và nhỏ.
Giới hạn là những gì phần đó thể hiện. Trên máy thẳng đứng, dụng cụ đi xuống từ một hướng, do đó, vỏ có lỗ trên tường đối diện cần có đầu góc vuông, thiết lập thứ hai hoặc thiết bị cố định để cuộn bộ phận. Cả ba đều thêm chi phí và một trong số chúng thêm lỗi. Đối với các bộ phận có mặt chính mạnh mẽ và các tính năng phụ, đó là một giao dịch công bằng. Đối với nhà ở được thiết kế bao quanh một lỗ khoan xuyên qua hai bức tường song song thì không.
Trung tâm gia công ngang: bốn mặt, một kẹp
Máy nằm ngang trình bày chi tiết từ một bên, do đó bia mộ hoặc tấm nâng sẽ quay vật liệu và trục xoay đạt tới bốn mặt trong một lần thiết lập. Trên một vỏ có lỗ khoan xuyên qua hai bức tường đối diện cộng với một mặt và mẫu bu lông ở mặt thứ ba, máy ngang cắt lỗ khoan, mặt và mẫu từ một mốc, đó chính xác là những gì bộ phận đó cần. Không có đầu vuông góc và không có sự kẹp lại giữa các tính năng quan trọng.
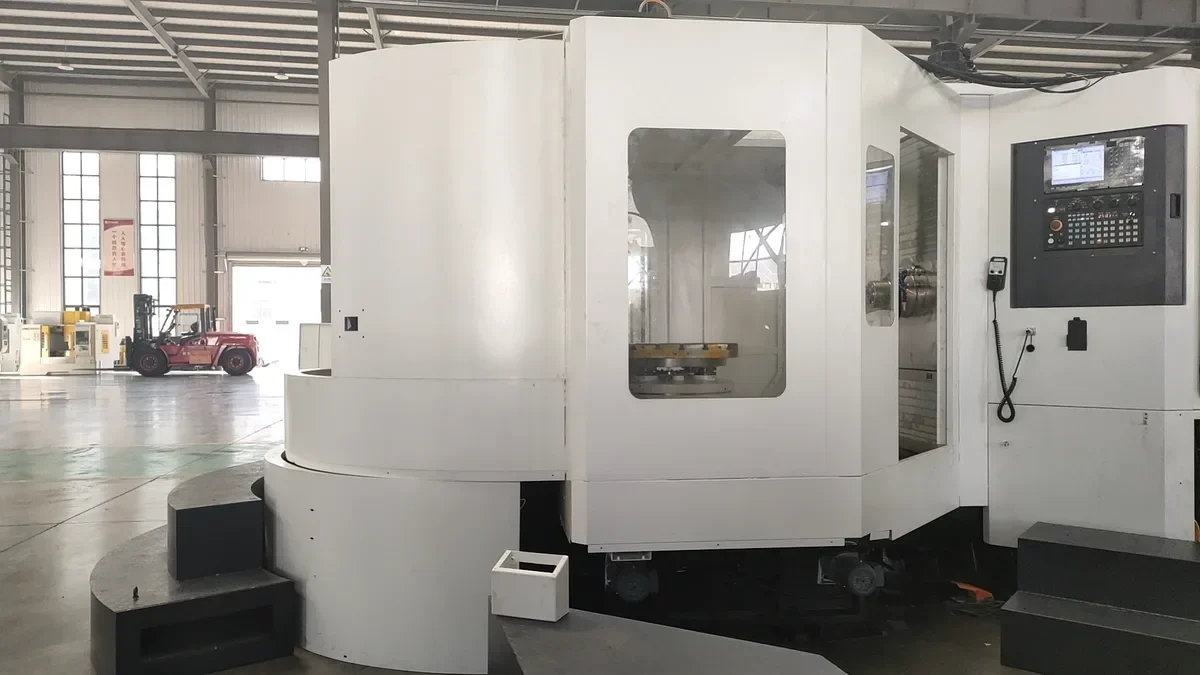
Đối với công trình nhà ở cỡ trung bình, lớp HMC630-DT có kích thước tự nhiên: bàn 630 x 630 mm với tải trọng 1200 kg, hành trình 1100 / 900 / 1000 mm và trục chính BT50 với tốc độ 6000 vòng/phút, tốc độ di chuyển nhanh 18/15/15 m/phút. Các vỏ lớn hơn di chuyển lên HMC800-DT, có bàn 800 x 800 mm chịu tải 2500 kg và đạt 1300/1150/1000 mm. Trong trường hợp lô phù hợp, phiên bản nhiều pallet sẽ tiếp tục cắt trục chính trong khi người vận hành tải phần tiếp theo bên ngoài phạm vi công việc.
Tuyến ngang có giá cao hơn máy dọc có cùng kích thước và cần một bộ phận có thể giữ trên bia mộ mà không bị sập. Đối với tác phẩm đơn chiếc và các bộ phận có một mặt nổi thì đó là việc mua sai. Còn hộp chính hãng theo lô thì thường là máy tự trả tiền.
Máy khoan, phay và hộp lỗ sâu
Một số vỏ ít quan tâm đến bề mặt mà thiên về lỗ khoan: lỗ khoan dài phải thẳng từ đầu này đến đầu kia hoặc lỗ khoan đủ lớn để trục xoay có thanh móc lỗ là công cụ thực tế duy nhất.Các máy phay và phay nhỏ gọn như TH500 được chế tạo xoay quanh công việc đó. Khi lỗ khoan chạy suốt chiều dài của vật đúc dài, các máy lỗ sâu hình chữ T trong lớp 1000S-DT tồn tại để giữ cho thanh được hỗ trợ trong toàn bộ hành trình của nó.
Câu hỏi đặt ra ở đây là lỗ khoan là một phần hay một đặc điểm của nó. Nếu lỗ khoan là tính năng điều khiển và các bề mặt chỉ là thứ yếu thì máy khoan là câu trả lời trung thực. Nếu các mặt và lỗ khoan có trọng lượng bằng nhau thì trung tâm gia công ngang với đầu móc lỗ phù hợp thường linh hoạt hơn về mặt chi phí.
Dẫn hướng dạng hộp hoặc tuyến tính
Sự lựa chọn này xuất hiện trong hầu hết mọi báo giá cho công trình nhà ở và nó được quyết định bởi việc cắt chứ không phải kích thước của bộ phận. Máy dạng hộp mang thanh trượt trên các thanh dẫn hướng được mài cứng, có diện tích tiếp xúc lớn. Nó hấp thụ các vết cắt bị gián đoạn, các đường móc doa nặng và độ rung từ vật đúc mất cân bằng và nó duy trì đặc tính đó sau nhiều năm làm việc nặng nhọc. Lớp VMC1370 được xây dựng theo cách này, với bệ và cột được gia cố cũng như bố cục dạng lưới để tạo sự ổn định trong công việc khuôn, khuôn và vỏ vừa và lớn.
Một máy dẫn hướng tuyến tính chạy đường trượt trên các khối tuần hoàn. Nó di chuyển nhanh hơn và định vị rõ ràng ở tốc độ phù hợp với công việc nhẹ hơn, nhanh hơn trên nhôm và vật đúc nhỏ hơn, đồng thời ít cần chú ý bảo trì hơn. Đối với một cửa hàng bán nhà ở, sự phân chia thông thường rất đơn giản: các vật đúc nặng và các đường cắt nhàm chán gián đoạn muốn có các đường hộp, các công việc nhẹ hỗn hợp và tốc độ tiến dao cao muốn có các thanh dẫn hướng tuyến tính. Nếu cùng một máy phải thực hiện cả hai việc, hãy chọn hướng dẫn phù hợp với vết cắt nặng nhất sẽ chạy trên đó và chấp nhận tốc độ tiến dao mà máy được thiết kế.
Vỏ tròn thuộc về máy tiện
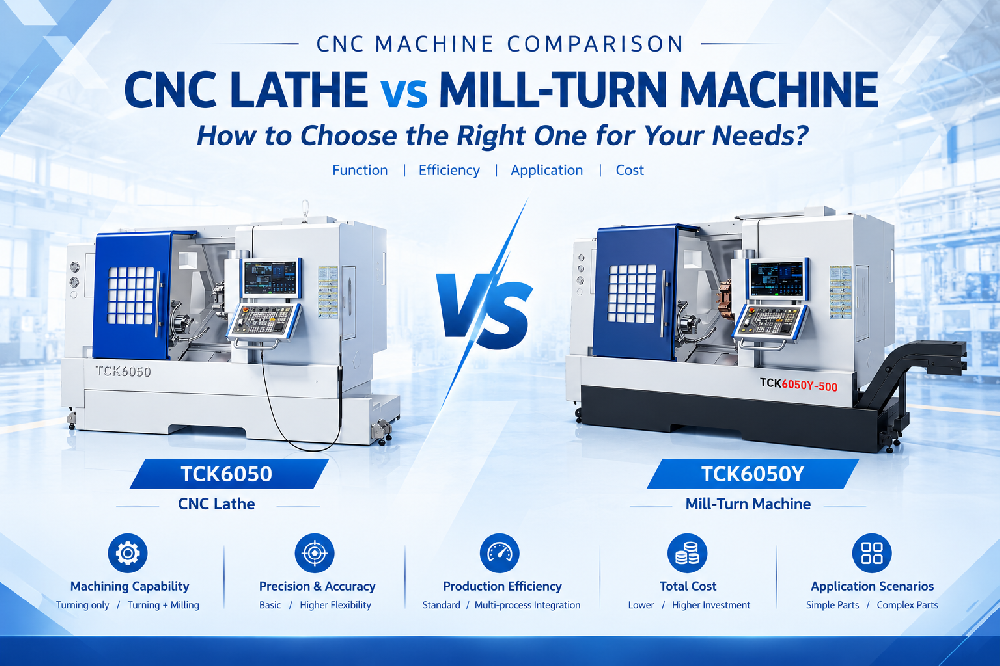
Không phải mọi ngôi nhà đều là một chiếc hộp. Vỏ tròn hoặc ống bọc mặt bích có lỗ khoan và đường kính ngoài được gia công là một bộ phận quay và việc quay cả hai bề mặt từ một trục trong một thiết lập sẽ sạch hơn việc nội suy lỗ khoan rồi cố gắng làm cho đường kính bên ngoài khớp với nó. Công việc đa năng diễn ra thoải mái trên máy giường nghiêng chẳng hạn như TCK6050, trong khi các vỏ nặng, đường kính lớn được chuyển đến TCK6350B, trong đó đế và trục xoay chịu trọng lượng của bộ phận thay vì trượt.Điểm quyết định rất đơn giản: nếu lỗ khoan và đường kính ngoài phải đồng tâm và phần đó tròn, hãy xoay nó.
Đồ đạc, pallet và cách bố trí thứ hai
Lựa chọn máy và lựa chọn thiết bị cố định là một quyết định. Vỏ được giữ trong các ngàm mềm trên bề mặt được gia công ổn định và tải nhanh. Vỏ được giữ trên bia mộ cần một vật cố định đã được khoan vào vị trí trên máy đó để các tính năng định vị và trục máy phù hợp với nhau. Trong trường hợp bộ phận linh hoạt, đồ gá phải đỡ lỗ khoan trong khi gia công thay vì ép vào tường.
Đây cũng là nơi các pallet giành được vị trí của mình. Nếu thời gian cắt dài hơn thời gian tải, bộ thay pallet sẽ giúp trục xoay hoạt động hiệu quả và loại bỏ cảm giác phải thiết lập gấp rút. Nếu bộ phận nhỏ và lô ngắn thì hệ thống pallet là vốn sẽ không được sử dụng.
Danh sách quyết định ngắn
Một mặt nổi bật và các tính năng phụ: trung tâm gia công dọc. Lỗ và bề mặt trên ba hoặc bốn mặt: trung tâm gia công nằm ngang có bia mộ hoặc pallet. Một máy điều khiển lỗ khoan dài hoặc lớn: máy doa và phay, hoặc máy loại T lỗ sâu. Phần tròn có lỗ khoan và đường kính ngoài: máy tiện giường nghiêng. Các vết cắt bị gián đoạn nặng trên vật đúc: đường hộp. Công việc nhanh hơn, nhẹ nhàng hơn: dẫn hướng tuyến tính. Trên khoảng 1200 mm hoặc 2500 kg: tăng kích thước bàn máy trước và công suất trục chính thứ hai.
Không điều nào trong số này thay thế được việc xem xét phần thực tế. Gửi bản vẽ có mốc thời gian được đánh dấu và kích thước lô, và gia đình thường rõ ràng trong vòng vài phút.
Câu hỏi thường gặp
Cái nào tốt hơn cho các bộ phận vỏ, trung tâm gia công dọc hay ngang?
Nó phụ thuộc vào số lượng mặt được gia công. Nếu bộ phận có một mặt nổi trội và các tính năng phụ thì máy dọc sẽ rẻ hơn và dễ vận hành hơn. Nếu lỗ khoan và mẫu lắp nằm ở các mặt khác nhau, máy nằm ngang sẽ cắt chúng từ một mốc mà không cần kẹp lại, điều này thường có giá cao hơn khi gia công theo lô.
Tôi cần tải bao nhiêu bàn cho vỏ bằng gang?
Thêm trọng lượng của bộ phận vào trọng lượng của vật cố định và để lại lề. Nguyên tắc chung được sử dụng trong báo giá của chúng tôi là giữ bộ phận và đồ gá ở mức khoảng 2/3 tải trọng bàn định mức của máy, để thanh trượt và các thanh dẫn hướng luôn ở trong phạm vi thoải mái khi cắt nặng.
Một máy có thể bao gồm cả phần hộp và vỏ tròn được không?
Một phần. Một trung tâm gia công có thể nội suy lỗ khoan trong một vỏ tròn và một máy tiện với dụng cụ trực tiếp có thể khoan và taro trên một bộ phận tiện. Trường hợp lỗ khoan và đường kính ngoài phải đồng tâm và bộ phận có hình tròn thì máy tiện là con đường sạch hơn; nơi bộ phận có hình lăng trụ với nhiều mặt thì đó là trung tâm gia công. Tỷ lệ loại bỏ kim loại và kích thước lô quyết định phần còn lại.
Tôi có cần máy thay pallet cho công việc nhà ở không?
Chỉ khi thời gian cắt đủ dài thì tải mới trở thành nút cổ chai. Trường hợp này thường xảy ra trên các bộ phận có nhiều mặt và có hốc đến thô. Đối với những máy có vỏ bọc nhỏ và lô ngắn, máy một bàn với thiết bị cố định được chế tạo tốt sẽ tiết kiệm hơn.
Máy BT50 có cần thiết cho nhà ở không?
Không phải lúc nào cũng vậy. BT40 bao phủ hầu hết các vỏ cỡ trung bình bằng gang và nhôm. BT50 giành được vị trí trên các lỗ khoan lớn hơn, vết cắt sâu hơn và các bộ phận lớn hơn, trong đó độ cứng cao hơn của côn và khả năng móc lỗ lớn hơn giúp giảm tiếng ồn và số lần chạy.
Nhận kế hoạch gia công cho các bộ phận của bạn
Gửi cho chúng tôi bản vẽ bộ phận - các mặt được gia công, lỗ khoan điều khiển, mốc chuẩn và cỡ lô - và Handemo CNC sẽ đề xuất dòng máy và trình tự thiết lập phù hợp với nó.Liên hệ Handemo CNC | Email: sale1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bài đọc liên quan: CNC Hướng dẫn gia công vỏ hộp số đề cập đến vấn đề dữ liệu trên vật đúc lớn, CNC Hướng dẫn gia công vòng bi và mặt bích Bộ vỏ giải quyết các mối quan hệ nhàm chán với khuôn mặt gắn kết và VMC vs HMC so sánh hai dòng này một cách chi tiết hơn. Công việc về hộp và vỏ cũng nằm trong bộ phận hộp và vỏ trên trang ứng dụng của chúng tôi.