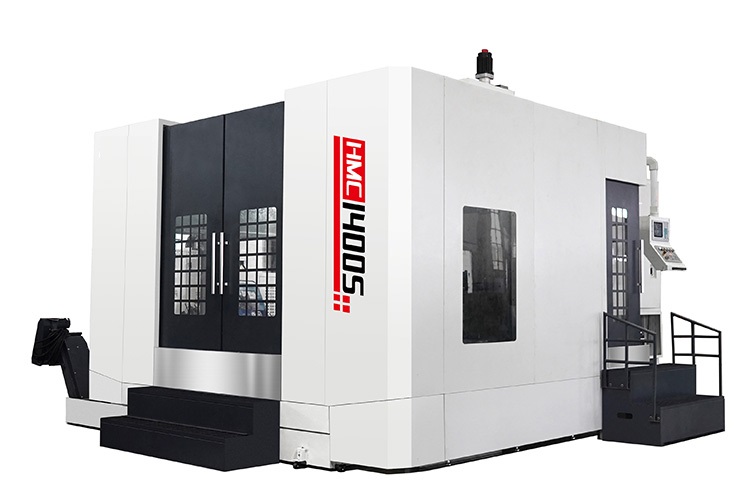
Gia công lỗ sâu trên trung tâm gia công ngang: nghiên cứu trường hợp
Gia công lỗ sâu là một trong những công đoạn khó vì dụng cụ phải đi sâu, giữ lỗ thẳng và hạn chế rung trong khi phoi cần được thoát liên tục.
Chi tiết gia công
Chi tiết là một khối thép lớn có lỗ xuyên sâu để dẫn chất lỏng và nhiều lỗ giao nhau. Độ thẳng và vị trí chính xác của lỗ quyết định khả năng làm việc của chi tiết.
Lợi ích của máy ngang
Trên trung tâm gia công ngang, trục chính tiếp cận chi tiết từ bên hông. Dụng cụ có thể chạy hết chiều sâu lỗ và phoi dễ rơi ra ngoài, giảm nguy cơ phoi bị dồn ở đáy.
Gá đặt và làm mát
Chi tiết được gá chắc chắn, căn chỉnh theo trục lỗ và dùng dụng cụ ngắn, cứng nhất có thể. Dung dịch làm mát áp suất cao giúp làm mát vùng cắt và đẩy phoi ra ngoài.
Kiểm tra chất lượng
- Độ thẳng và vị trí của lỗ.
- Độ chính xác của các lỗ giao nhau.
- Độ nhám bề mặt bên trong.
- Không còn phoi và ba via.
Kết luận
Đối với lỗ sâu trên chi tiết lớn, bố trí gia công ngang giúp quy trình ổn định và lặp lại tốt hơn. Handemo có thể tư vấn cấu hình máy phù hợp với bản vẽ và yêu cầu sản xuất.